Курсовая работа (т): Калибровка манометров на примере сравнения с эталонным манометром
Ресурсы необходимые для процесса:
. метролог (оператор);
. средство измерения (манометр);
. площадь в помещении, оборудованное по СанПиН и ОТ;
. средства содержания помещения;
. эталон.
Управляющие воздействия:
. методическая инструкция к манометрам;
. должностная инструкция дежурного метролога;
. инструкция охраны труда и требований безопасности.
Потребитель процесса - является предприятие, так для него необходимо выполнение технологического процесса установленным нормам.
3.2 Виды
деятельности в рамках процесса
Основным видом деятельности будет являться процесс измерения давления с последующей калибровкой манометров до приведения их в рабочее состояние.
Блок-схема используется для того, чтобы документально оформить и проанализировать связь и последовательность различных событий в ходе того или иного процесса.
Блок-схема процесса измерения давления представлена в приложении [СамГТУ 200501.059.011.03].
Посмотрев блок-схему, можно четко отследить
последовательность операций необходимых для измерения давления (калибровки
манометров). В блок-схеме используются стандартные обозначения.
3.3 Критерии
процесса и оценки его результативности
Необходимо определить характеристики качества процесса измерения, т.е. такие показатели, по которым можно было бы судить о приемлемости данного технологического процесса для потребителя и о целесообразности его выполнения исполнителем.
В качестве характеристик процесса измерения давления, можно назвать следующие:
) точность проводимых измерений;
) стоимость проводимых поверок;
) время проведения поверки;
) периодичность поверки;
) эргономичность измерений, поверок и калибровок;
Определив качественные характеристики процесса необходимо присвоить им нормируемые количественные показатели.
Определенные характеристики процесса вместе с нормативными значениями заносятся в паспорт процесса [СамГТУ 200501.059.011.03].
4. Корректирующие и предупреждающие действия
.1 Сбор и
группировка влияющих факторов
К 1979г. группа японских специалистов под руководством Исикавы выделили «семь простых японских статистических методов контроля, анализа и управления качеством». Основное назначение простых инструментов качества - контроль текущего процесса и предоставление фактов для проведения корректировки или улучшения процесса.
К простым статистическим инструментам контроля качества относятся следующие методы:
1. контрольный листок;
2. графики;
. диаграмма рассеивания (диаграмма разброса);
. стратификация (расслоение);
. диаграмма Исикавы (причинно-следственная диаграмма);
. диаграмма Парето;
. контрольная карта.
Применение перечисленных методов позволяет решить 95% любых проблем, возникающих на производстве.
Диаграмма Исикавы (причинно-следственная диаграмма) - инструмент качества, служащий для наглядного представления причинно-следственных связей между объектом анализа и влияющими на него факторами. Также используется для первоначального ранжирования (определения значимости, силы влияния) факторов, воздействующих на исследуемый объект и выбора приоритетов для устранения проблемы или улучшения показателя.
Методика построения диаграммы Исикавы:
Выбрать показатель качества для улучшения (анализа). Записать его в середине правого края чистого листа бумаги. Показатель необходимо сформулировать как можно точнее, иначе даже правильно построенную причинно-следственную диаграмму будет затруднительно использовать для решения конкретной проблемы. Через центр листа провести прямую горизонтальную линию («хребет» диаграммы), слева упирающуюся в край листа, а справа в показатель для анализа.
Определить главные факторы (факторы первого порядка), влияющие на показатель качества. Равномерно распределить по верхнему и нижнему краю листа и записать главные факторы. Провести стрелки («большие кости») от названий главных факторов к «хребту» диаграммы. На диаграмме для выделения показателя качества и главных факторов рекомендуется заключить их в рамку.
Определить и записать факторы второго порядка рядом с «большими костями» факторов первого порядка, на которые они влияют. Соединить стрелками («средние кости») названия факторов второго порядка с «большими костями».
Определить и записать факторы третьего порядка рядом со «средними костями» факторов второго порядка, на которые они оказывают влияние. Соединить стрелками («малые кости») названия факторов третьего порядка со «средними костями». Для определения факторов второго, третьего и т.д. порядков рекомендуется использовать метод «мозгового штурма».
Удалить факторы, на которые невозможно повлиять или скомпенсировать их воздействие. Это правило можно использовать во время определения факторов, влияющих на объект анализа, т.е. на 2-4 этапах построения диаграммы.
Оценить степень влияния (значимость) каждого, наиболее мелкого фактора, на который можно повлиять.
Выписать и использовать для улучшения показателя
качества наиболее значимые факторы. Для этого рекомендуется воспользоваться
диаграммой Парето.
4.2 Определение
существенно влияющих факторов
Диаграмма Парето - инструмент, позволяющий разделить факторы, влияющие на возникшую проблему. Она позволяет делить факторы на важные и несущественные, для распределения усилий по ее решению.
Сама диаграмма является разновидностью столбчатого графика с кумулятивной кривой, в которой факторы распределены в порядке уменьшения значимости (силы влияния на объект анализа).
В основе диаграммы Парето лежит принцип 80/20, согласно которому 20% причин приводят к 80% проблем, поэтому целью построения диаграммы является выявление этих причин для концентрации усилий по их устранению.
Методика построения диаграммы Парето:
Определить проблему для исследования, выполнить сбор данных (влияющих факторов) для анализа. В случае использования диаграммы Исикавы определить и проставить коэффициенты значимости (степень влияния на проблему) для каждого фактора. Для сбора данных могут использоваться контрольные листки, журналы регистрации данных, диаграмма Исикавы.
Распределить факторы в порядке убывания коэффициента значимости. Вычислить итоговую сумму значимости факторов путем арифметического сложения коэффициентов значимости всех рассматриваемых факторов.
Начертить горизонтальную ось. Провести две вертикальные оси: на левой и правой границе горизонтальной оси.
Горизонтальную ось разделить на интервалы в соответствии с количеством контролируемых факторов (групп факторов).
Левую вертикальную ось разбить на интервалы от 0 до числа, соответствующего итоговой сумме значимости факторов.
Правую вертикальную ось разбить на интервалы от 0 до 100%. При этом отметка 100% должна лежать на такой же высоте, что и итоговая сумма значимости факторов.
Для каждого фактора (группы факторов) построить столбик, высота которого равна коэффициенту значимости для этого фактора. При этом факторы (группы факторов) располагаются в порядке уменьшения их значимости, а группа «прочие» помещается последней, независимо от ее коэффициента значимости.
Построить кумулятивную кривую. Для этого нанести на диаграмму точки накопленных сумм для каждого интервала. Положение точки соответствует: по горизонтали - правой границе интервала, по вертикали - величине суммы коэффициентов значений факторов (групп факторов), лежащих левее рассматриваемой границы интервала. Соединить полученные точки отрезками прямых.
На уровне 80% итоговой суммы провести горизонтальную линию от правой оси диаграммы до кумулятивной кривой. Из точки пересечения опустить перпендикуляр на горизонтальную ось. Этот перпендикуляр разделяет факторы (группы факторов) на значимые (располагаются слева) и незначительные (располагаются справа). Рекомендуется использовать различные методы классификации факторов и составлять для них множество диаграмм Парето для выявления как можно меньшего количества первоочередных факторов.
Выписать значимые факторы для принятия первоочередных мер.
Факторы, которые легко скорректировать рекомендуется устранять незамедлительно, даже, если они не вошли в список первоочередных для принятия мер.
Диаграмма Парето приведено в приложении [СамГТУ.200501.059.011.05].
Парное сравнение - это систематический метод,
при котором каждый элемент (выявленный фактор) сравнивается с другими (А с Б, Б
с В и т.д.). Элемент, который оценен как наиболее важный получает каждый раз
один балл. Элемент, набравший наибольшее количество баллов, имеет наивысший
приоритет. Проведем парные сравнения (таблица 1), в котором приняли участие
эксперты, в количестве 5 человек.
Таблица 1. Таблица парных сравнений
|
Факторы\Факторы |
1 |
2 |
3 |
4 |
5 |
6 |
8 |
9 |
10 |
11 |
Ʃ |
Ранг |
|
|
1) Несоблюдение технологического процесса |
5 |
4 |
3 |
3 |
3 |
4 |
1 |
3 |
4 |
3 |
33 |
III |
|
|
2) Неисправный эталон |
0 |
1 |
2 |
1 |
2 |
1 |
0 |
2 |
1 |
0 |
10 |
|
|
|
3) Изношенность эталона |
1 |
4 |
2 |
2 |
3 |
1 |
1 |
2 |
4 |
2 |
22 |
|
|
|
4) Несоответствующие условия труда |
2 |
3 |
3 |
3 |
3 |
1 |
3 |
3 |
3 |
3 |
27 |
|
|
|
5) Дефекты механизма |
2 |
4 |
3 |
2 |
1 |
1 |
1 |
3 |
4 |
3 |
24 |
|
|
|
6) Попадание инородных частиц в механизм прибора |
2 |
3 |
2 |
2 |
4 |
1 |
1 |
4 |
3 |
3 |
25 |
|
|
|
7) Неверная эксплуатации |
1 |
4 |
4 |
4 |
4 |
4 |
3 |
4 |
4 |
3 |
35 |
II |
|
|
8) Наличие вибрации |
4 |
5 |
4 |
2 |
4 |
4 |
2 |
4 |
4 |
3 |
36 |
I |
|
|
9) Электромагнитные поля |
2 |
3 |
3 |
2 |
2 |
1 |
1 |
1 |
3 |
2 |
20 |
|
|
|
10) Разряженный источник питания |
1 |
4 |
1 |
2 |
1 |
2 |
1 |
1 |
2 |
2 |
17 |
|
|
|
11) Наличие неучтенной систематической погрешности |
2 |
5 |
3 |
2 |
2 |
2 |
2 |
2 |
3 |
3 |
26 |
|
Графическое изображение выглядит следующим
образом:
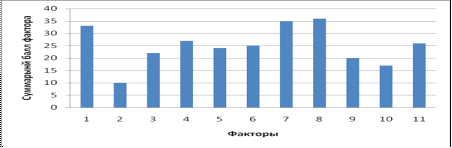
Рисунок 1. Графическое отображение парных
сравнений
Анализирую таблицу и график, можно сказать что наиболее весомыми являются три фактора: 1) Наличие вибрации; 2) Неверная эксплуатации; 3) Несоблюдение технологического процесса. Следовательно, в первую очередь необходимо исключить или компенсировать влияние этих факторов.
.3 Разработка
мероприятий по устранению несоответствий
В ходе любого процесса могут появляться различные несоответствия в его результатах. Разработка мероприятий по устранению несоответствий, возникающих в процессе измерения веса, может включать в себя коррекцию процесса, введение корректирующих и предупреждающих действий.
Коррекция - действие, направленное на устранение несоответствия. Она считается эффективной, если несоответствие устранено и изделие работает корректно.
Корректирующее действие - действие, направленное на устранение причин вызывающих несоответствия. Оно считается результативным, если из-за ранее установленных и устраненных причин работоспособность не нарушается. Предупреждающее действие - действие, направленное на устранение причин возможных несоответствий и направленное на улучшение продукции или деятельности процесса.
По результатам метода парных сравнений и
диаграммы Парето, разработаны предупреждающие и корректирующие действия
(таблица 2).
Таблица 2. Предупреждающие и корректирующие действия
|
Факторы: |
Предупреждающие действия |
Корректирующие действия |
Коррекция |
|
1) Наличие вибрации |
Выпустить инструкцию по ликвидации локальной вибрации |
Проверка выполнения правил по ликвидации локальной вибрации |
Выполнения правил по локальной ликвидации вибрации |
|
2) Неверная эксплуатации |
Издание правил эксплуатации |
Проведение инструктажа по правилам эксплуатации |
Повторный контроль выполненного процесса |
|
3) Несоблюдение технологического процесса |
Назначение ответственных за контроль исполнения технологического процесса |
Поиск процессов совершенных не по технологии |
Исправление процессов совершенных не по технологии |
5. Анализ измерительного процесса
.1 Оценка
стабильности измерительного процесса
Первоначальное оценивание статистических характеристик измерительных процессов осуществляют в следующем порядке:
. исследование измерительного процесса на стабильность;
. в случае нестабильного измерительного процесса - устранение особых причин изменчивости, внесение соответствующих изменений;