Курсовая работа (т): Калибровка манометров на примере сравнения с эталонным манометром
Операторы поочередно выполняют измерения всех образцов выборки. При измерениях следует отбирать образцы в случайном порядке.
Специалист, ответственный за оценивание статистических характеристик измерительного процесса, регистрирует результаты измерения Xjk для всех образцов, операторов и попыток. Значения приведены в таблице 9.
Первоначально для каждого образца рассчитывается
среднее значение результатов его измерений каждым из операторов и размах его
измерений каждым из операторов по формулам:
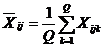 ;
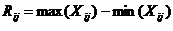 ,
где Q - число измерений i-ого образца j-ым оператором.
Для каждого оператора рассчитывается
среднее значение результатов его измерений и средний размах по формулам:
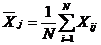 ;
 ,
где N - число измеряемых отобранных образцов.
Среднее значение результатов
измерения каждого образца всеми операторами рассчитывается:
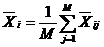 ,
где M - число операторов.
Среднее значение всех результатов
измерений и размах значений параметра рассчитываются по формулам:
 ;
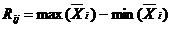 .
Средний размах всех значений
рассчитывается:
 .
Размах между измерениями операторов
рассчитывается по формуле:
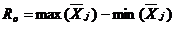 .
Результаты расчетов средних и размахов так же
приведены в таблице 9.
Таблица 9. Результаты измерений и расчетов значений для анализа сходимости и воспроизводимости измерительного процесса
|
|
№ образца |
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
10 |
Средние и размахи |
|
А |
1 |
40,392 |
40,454 |
40,398 |
40,942 |
41,08 |
41,367 |
41,388 |
41,759 |
41,865 |
41,674 |
|
|
2 |
40,231 |
40,546 |
40,431 |
41,018 |
40,79 |
41,029 |
41,412 |
41,659 |
41,544 |
41,997 |
|
|
|
3 |
40,383 |
40,242 |
40,481 |
40,551 |
41,386 |
41,416 |
41,553 |
41,977 |
42,006 |
|
||
|
СРЕДНЕЕ по А |
40,33533 |
40,414 |
40,43667 |
40,837 |
40,89367 |
41,26067 |
41,40533 |
41,657 |
41,79533 |
41,89233 |
41,09273333 |
|
|
РАЗМАХ по A |
0,161 |
0,304 |
0,083 |
0,467 |
0,29 |
0,357 |
0,028 |
0,206 |
0,433 |
0,332 |
0,2661 |
|
|
B |
1 |
40,034 |
40,355 |
40,563 |
40,73 |
40,852 |
41,098 |
41,44 |
41,671 |
41,475 |
41,945 |
|
|
2 |
40,026 |
40,446 |
40,493 |
40,909 |
40,982 |
40,917 |
41,233 |
41,33 |
41,634 |
41,954 |
|
|
|
3 |
40,031 |
40,173 |
40,473 |
40,833 |
40,897 |
40,927 |
41,6 |
41,289 |
41,794 |
41,849 |
|
|
|
СРЕДНЕЕ по B |
40,03033 |
40,32467 |
40,50967 |
40,824 |
40,91033 |
40,98067 |
41,42433 |
41,43 |
41,63433 |
41,916 |
40,99843333 |
|
|
РАЗМАХ по B |
0,008 |
0,273 |
0,09 |
0,179 |
0,13 |
0,181 |
0,367 |
0,382 |
0,319 |
0,105 |
0,2034 |
|
|
C |
1 |
40,216 |
40,529 |
40,565 |
40,611 |
40,811 |
41,259 |
41,477 |
41,316 |
41,766 |
41,934 |
|
|
2 |
40,027 |
40,441 |
40,586 |
40,566 |
41,131 |
41,129 |
41,512 |
41,441 |
41,769 |
41,904 |
|
|
|
3 |
40,018 |
40,39 |
40,467 |
40,773 |
41,104 |
41,317 |
41,357 |
41,463 |
41,695 |
41,689 |
|
|
|
СРЕДНЕЕ по С |
40,087 |
40,45333 |
40,53933 |
40,65 |
41,01533 |
41,235 |
41,44867 |
41,40667 |
41,74333 |
41,84233 |
41,0421 |
|
|
РАЗМАХ по C |
0,198 |
0,139 |
0,119 |
0,207 |
0,32 |
0,188 |
0,155 |
0,147 |
0,074 |
0,245 |
0,1792 |
|
|
|
Общее среднее |
40,15089 |
40,39733 |
40,49522 |
40,77033 |
40,93978 |
41,15878 |
41,42611 |
41,49789 |
41,72433 |
41,88356 |
|
|
|
Размах значений общего среднего Rр |
1,732666667 |
||||||||||
|
|
Среднее размахов по операторам, R |
0,216233333 |
||||||||||
|
|
Размах между измерениями операторов Ro |
0,0943 |
||||||||||
Далее рассчитывают оценки среднеквадратических отклонений (СКО) составляющих изменчивости измерительного процесса.
Оценка СКО сходимости (повторяемости)
измерительного процесса определяется по формуле:
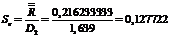 , где D2=1,639.
Оценка СКО воспроизводимости
(разными операторами) измерительного процесса определяется по формуле:
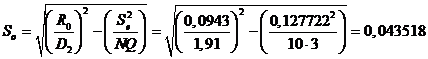 , где D2=1,91.
Оценка СКО изменчивости образца
измерительного процесса рассчитывается:
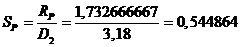 , где D2=3,18.
Изменчивость какой-либо составляющей
измерительного процесса определяют как доверительный интервал при уровне
значимости α
(рекомендуется
α
= 0,99) для
истинного значения измеряемого параметра образца, то есть, если X - результат
одного измерения параметра образца, то истинное значение измеряемого параметра
с вероятностью α
будет
лежать в интервале:
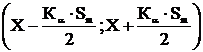
где Sm - СКО анализируемой составляющей изменчивости.
Сходимость:
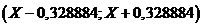 ;
Воспроизводимость:
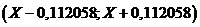 ;
Изменчивость образца:
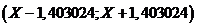 .
Сходимость (повторяемость)
результатов измерений рассчитывается по формуле:
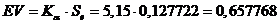 .
При уровне значимости  , значение
 .
Воспроизводимость (изменчивость от
операторов) результатов измерений определяется по формуле:
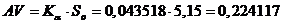 .
Изменчивость образцов
рассчитывается:
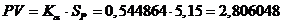 .
Сходимость и воспроизводимость
результатов измерений рассчитывается:
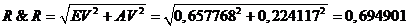 .
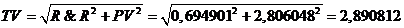 .
Оценка приемлемости измерительного
процесса заключается в сравнении его сходимости и воспроизводимости с полем
допуска на измеряемый параметр или полной изменчивостью результатов измерений.
Приемлемость измерительного процесса, применяемого для оценки нахождения
измерительного параметра образца в допуске на него, определяется исходя из
величины относительной сходимости и воспроизводимости, определяемой по формуле:
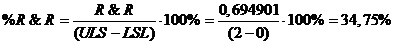 .
На основании величины относительной сходимости и воспроизводимости и в соответствии с рекомендациями, определяется приемлемость измерительного процесса для оценки соответствия допуску.
Приемлемость измерительного процесса
для целей его улучшения оценивается аналогично анализу приемлемости
измерительного процесса для оценки соответствия допуску. При этом
рассматривается величина, определяющаяся как отношение сходимости и
воспроизводимости к величине полной изменчивости результатов измерения:
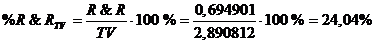 .
Для более полного анализа
измерительного процесса проводится вычисление относительных значений составляющих
изменчивости (сходимость, воспроизводимость, изменчивость образца):
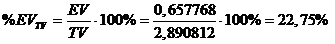 ;
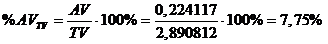 ;
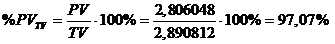 .
Если относительная сходимость и воспроизводимость <10%, то измерительный процесс приемлем;
Если относительная сходимость и воспроизводимость от 10% до 30%, то измерительный процесс, может быть, приемлем, в зависимости от важности параметра, стоимости прибора и т.п.;
Если относительная сходимость и воспроизводимость более 30%, то измерительный процесс неприемлем и нуждается в улучшении. Нахождение и устранение причин высокой изменчивости.
Вывод: вся изменчивость
измерительного процесса определяется сходимостью. Поскольку относительная
сходимость и воспроизводимость более 30%, то измерительный процесс неприемлем и
нуждается в улучшении. Нахождение и устранение причин высокой изменчивости.
Заключение
В курсовой работе был разработан процесс калибровки манометров на примере сравнения с эталонным манометром. Был составлен список необходимых ресурсов и управляющих воздействий (приложение 1). Сбор данных о влияющих факторах был осуществлен при помощи диаграммы Исикавы (приложение 2). Используя диаграмму Парето (приложение 3), были выявлены наиболее существенные факторы (таблица 1). Наибольшее влияние на результат измерения давления оказывают присутствующие вибрации, неверное использование манометров и несоблюдение технологического процесса. Мероприятия по устранению влияния наиболее весомых факторов представлены в таблице 2.
В третьей части был проведён анализ
измерительного процесса методом MSA. Контрольные карты средних (рисунок 2) и
контрольные карты размахов (рисунок 3) показали, что данный процесс стабилен и
не выходит за установленные поля допусков. Анализ оценки смещения и линейности
смещения измерительного процесса показали, что данные величины несущественны (R2=0,1690092<0,5).
Оценки сходимости и воспроизводимости показали, что данный измерительный
процесс не пригоден для применения на производстве, и нуждается в нахождении и
устранении причин высокой изменчивости.
Библиографический список
1. Методические указания по курсовому проектированию по дисциплине «Управление качеством продукции» специальность 200501 «Метрология и метрологическое обеспечение», СамГТУ, Самара 2011, 54с.;
. Методические указания к практической работе: Анализ измерительных процессов (MSA)/ СамГТУ, Самара, 2011- 42 с.
. Выписка из Закона РФ «Об обеспечении единства измерений», статья 1;
. Нормативно-техническая документация:
. ГОСТ Р ИСО 9000-2008;
. РЕКОМЕНДАЦИИ по оценке точности и стабильности технологических процессов (оборудования) Р 50-601-20-91;
. ГОСТ Р 51814.5-2005.
. Сетевые ресурсы:
<http://file.engr.pfu.edu.ru/uploads/dolgushin/2008/ychebnuku/proxorov/ypr_kachestv-proxorov.html> ;
<http://www.tools-quality.ru/index.php/q7/pareto> ;
<http://www.tools-quality.ru/index.php/q7/isikava> ;
<http://sixsigmaonline.ru/load/22-1-0-211>.://controlengrussia.com/proekty-i-vnedrenija/osobennosti-izmerenii-davlenija/://www.rusarticles.com/oborudovanie-statya/pribory-izmereniya-davleniya-6674294.html://www.progress-ing.su/page/page6.html://metroserv.ru/?id=6509://megapaskal.ru/tags/%E2%FB%E1%EE%F0+%F3%F1%F2%F0%EE%E9%F1%F2%E2%E0/