Материал: Комплексные проблемы техносферной безопасности. материалы Международной научно-практической конференции. Колодяжный С.А., Небольсин В.А
Внешний предел (ВКПр) и нижний контрольный предел (НКПр) определим по фор- |
||||||
муле: |
|
|
|
|
|
|
|
|
|
p 3 p (100 p) |
|
||
|
|
|
|
|
n |
|
или в цифровом выражении: |
|
|
|
|||
|
|
|
ВКП р |
10,3 3 4,1 22,6 |
|
|
|
|
|
НКПр |
10,3 3 4,1 0 |
||
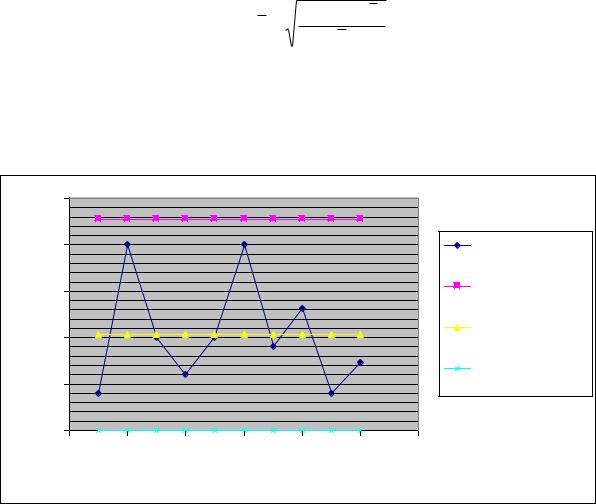
Построим контрольную карту для качественного признака доля дефектов в объеме |
||||||
производства (рис. 2). |
|
|
|
|
|
|
25 |
|
|
|
|
|
|
20 |
|
|
|
|
|
Процент брака в |
|
|
|
|
|
|
выборке, % |
15 |
|
|
|
|
|
ВКПр |
|
|
|
|
|
|
|
% |
|
|
|
|
|
р-среднее |
10 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
НКПр |
5 |
|
|
|
|
|
|
0 |
|
|
|
|
|
|
0 |
2 |
4 |
6 |
8 |
10 |
12 |
|
|
|
время |
|
|
|
Рис. 2. Р-карта качественного признака: доля дефектов в объеме производства |
||||||
|
|
|
(оригинальный) |
|
||
Из рис. 2. |
видно, что в процессе производства появление дефектов имеет скачкооб- |
|||||
разный характер. Причинами этого могут быть изменения в составе сырья или технологии, |
||||||
неполадки в контролирующем оборудовании и др. таким образом, процесс нестабилен, и |
||||||
нормализировать его можно после анализа причин появления дефектов. |
||||||
Еще одним распространенным и эффективным статистическим методом, позволяю- |
||||||
щим произвести анализ причин появления того или иного дефекта является метод построе- |
||||||
ния причинно-следственной диаграммы Исикавы. Данный метод позволяет: |
||||||
─разбить проблемы на составляющие;
─показать, как взаимодействуют различные причины, при помощи построения иерархии этих причин;
─представить многие причины графически.
Построение диаграмм включает следующие этапы:
─ выбор результативного показателя, характеризующего качество изделия (процесса
и т.д.);
─выбор главных причин, влияющих на показатель качества. Их необходимо поместить в прямоугольники («большие кости»);
─выбор вторичных причин («средние кости»), влияющих на главные;
─выбор (описание) причин третичного порядка («мелкие кости»), которые влияют на вторичные;
241
─ ранжирование факторов по их значимости и выделение наиболее важных. Причинно-следственная диаграмма Исикавы позволяет увидеть многие проблемы, но
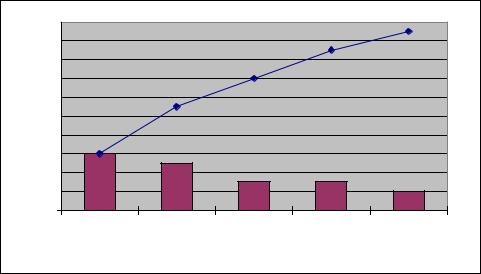
не дает ответа на вопрос какие из них решать в первую очередь, чтобы добиться улучшения качества продукции или процесса. В данном случае применяется метод построения диаграммы Парето. Диаграмма Парето – это специфические формы столбчатых графиков. С их помощью можно установить приоритеты для выявления основных проблем. Эти диаграммы могут помочь руководству получить ясную картину и определить, где можно оказать самое большое воздействие. Принципы построения диаграммы Парето следующие:
─все выявленные при построении причинно-следственной диаграммы Исикавы проблемы делятся на категории. При производстве такими категориями являются: А – сырье; Б
–технология; В – персонал; Г – оборудование; Д – окружающая среда;
─определяют, какая категория содержит наибольшее число проблем, распределяют категории на диаграмме в порядке убывания слева на право;
─строят кумулятивную линию, которая наглядно показывает вес каждой категории в общей массе проблем.
На рис. 3 построена диаграмма Парето относительно причин дефекта – высокая доля примесей в готовом продукте (отливка) по данным причинно-следственной диаграммы Исикавы.
|
20 |
|
|
|
|
дефекта |
18 |
|
|
|
|
16 |
|
|
|
|
|
14 |
|
|
|
|
|
12 |
|
|
|
|
|
причин |
|
|
|
|
|
10 |
|
|
|
% |
|
8 |
|
|
|
||
|
|
|
|
||
Число |
6 |
|
|
|
|
4 |
|
|
|
|
|
2 |
|
|
|
|
|
|
|
|
|
|
|
|
0 |
|
|
|
|
|
А |
Б |
В |
Г |
Д |
|
|
|
|
|
|
|
|
Категории причин дефекта |
|
||
Рис. 3. Диаграмма Парето для анализа причин дефекта «высокая доля примесей в готовом продукте»
(оригинальный)
Рис. 3 позволяет сделать вывод, что в первую очередь следует направить усилия на устранение причин дефекта категории А – сырье, так как они составляют 30 % в общей массе причин. Здесь возможны следующие варианты действий:
─либо работа с поставщиками (поиск новых, у которых качество нитробензола, катализаторов лучше или переговоры со старыми поставщиками о путях повышения качества их продукции);
─либо приобретение оборудования, которое позволит очистить сырье от примесей. Для принятия верно направленных управленческих решений в современных условиях
необходимо организовывать применение экономико-математических методов для различных сфер производственно - хозяйственной деятельности, так как в конкурентной борьбе побеждает тот, кто оперативно принимает более рациональные управленческие решения. Существует большое множество методов и инструментов для решения различного рода задач, поэтому для каждой ситуации необходимо подбирать наиболее подходящий.
242
Применение рассмотренных методов статистического анализа позволят также своевременно корректировать процессы производства и избегать значительных экономических потерь от брака, а, следовательно, обеспечивать реализацию внутреннего резерва сокращения общепроизводственных издержек. Таким образом, можно сделать вывод, что внедрение таких статистических методов, как контрольные карты для качественных признаков (р- катры) причинно-следственная диаграмма Исикавы и диаграмма Парето, позволят производить глубокий анализ причин отклонений от установленных требований в процессе производства и рационально использовать ресурсы для устранения этих причин. В данной работе в результате многофакторного корреляционного анализа выявлено, что дефекты оказывают существенное влияния на потери от брака. Это объясняется применением одноступенчатого анализа причин дефектов. Рекомендуемая форма многоступенчатого анализа причин дефектов позволит значительно сократить количество дефектов и их влияние на потери от брака. Работа по анализу может быть проведена со значительным сокращение сроков и с большей вероятностью успешного результата, если она базируется на предварительном обработанном статистическом материале о дефектах продукции и их причинах.
Литература
1.Амелин С.В. Экономико-математические методы и модели в дипломном проектировании и выпускных квалификационных работах: учеб.пособие / С.В. Амелин. – Воронеж: ФГБОУ ВПО «Воронежский государственный технический университет», 2012. – Ч.2. – 189 с.
2.Амелин С.В. Методы и модели в экономике и управлении: учеб.пособие. / С.В. Амелин, Е.П. Енина. – Воронеж: ФГБОУ ВПО «Воронежский государственный технический университет», 2011. – 233 с.
ФГБОУ ВО «Воронежский государственный технический университет»
V.V. Kulneva, V.G. Popova
CHOICE OF ECONOMIC-MATHEMATICAL MODELING METHODS FOR MULTIVARIATE CORRELATION ANALYSIS OF THE INFLUENCE OF THE CAUSES OF DEVIATIONS
IN BUSINESS PROCESSES OF MANUFACTURING ENTERPRISES
This article describes the selection of economic-mathematical modeling methods, given the numerous factors affecting the economic situation of the enterprise. It also justifies the relationship between effective and factor variables for xed values of other factor variables - correlation
Key words: correlation, mathematical modelling techniques, business processes, multivariate analysis
Federal State Budgetary Educational Institution of Higher Education «Voronezh State technical University»
УДК: 336.64
В.В. Кульнева, Г.В. Попова
ПРИМЕНЕНИЕ ПРИКЛАДНОГО ПРОГРАММНОГО ПРОДУКТА ДЛЯ ФОРМИРОВАНИЯ МЕХАНИЗМА ОРГАНИЗАЦИИ КОНТРОЛЯ
ВСИСТЕМЕ РЕИНЖЕНИРИНГА БИЗНЕС-ПРОЦЕССОВ
Вданной статье описано применение прикладного продукта Microsoft Access для формирования контроля в системе реинжиниринга бизнеспроцессов
Ключевые слова: реинжиниринг, Microsoft Access, экономико-математические методы моделирования, бизнеспроцессы
Система управления предприятием в условиях современной экономики ищет различ-
243
ные пути совершенствования своей деятельности. В век информационного общества одним из вариантов развития выступают – информационные технологии. Быстрое изменение внешней среды приводит к увеличению объемов и скорости распространения информации. В связи с этим, организациям в своей экономической деятельности необходимо сокращать время принятия управленческих решений. Планирование является одной из основных функций управления. Процесс планирования находится в постоянном движении от долгосрочного плана до конкретных тактических решений. А для успешного решения некоторых задач планирования, возможно применять различные программно – прикладные продукты.
Так предприятие, на основе проведения анализа функций и задач конкретного функционального специалиста должно определиться какой программный продукт наиболее подходит для их деятельности. При этом, выбирая, не стоит забывать и про возможности предприятия в целом, позволяет ли оборудование установить программный продукт, имеются ли финансовые ресурсы для покупки, обучения и послепродажного обслуживания. А также трудовые ресурсы которые будут в дальнейшем применять выбранный продукт в своей работе.
Профессиональная деятельность специалиста отдела по качеству связана с организацией работ по контролю за качеством, разработкой мероприятий в области повышения качества продукции и т.д. При этом успешность и результативность принятых решений напрямую зависит от своевременности, достоверности, актуальности информации; методов и способов ее обработки. В связи с чем, остро возникает вопрос о разработке и внедрении методов и средств автоматизации деятельности отдела по качества, что позволит:
─обеспечить специалиста по реинжинирингу достоверной информацией о качестве биз- нес-процессов;
─дать точные и достоверные данные о соответствии качества процессов требованиям стандартов и техническим условиям, утвержденным образцам (эталонам) и технической документации, условиям поставок и договоров;
─улучшить потребительское качество процессов;
─реализовать оперативную обработку информации, поступающей в отдел управления качеством, бюро контроля качества и техническое бюро ;
─уменьшить затраты на совершенствование процессов и улучшение их качества;
─четко спланировать процессы контроля качества процессов;
создать эффективную систему мониторинга условий протекания процессов в пространстве
иво времени;
─внедрить систему управления качеством; показателей, регламентирующих качество процессов; методов контроля, предусматривающих автоматизацию и механизацию операций; систему неразрушающего контроля и др.
Задачи, решаемые специалистами отдела контроля качества:
1. Организует разработку мероприятий по повышению качества процессов, обеспечению их соответствия потребностям потребителя и другим партерам по бизнесу.
2. Подготавливает заключения о соответствии качества материальных ресурсов стандартам и техническим условиям.
3. Контроль качества изготовленных на предприятии инструмента и технологической осна-
стки.
4. Контроль правильности хранения в подразделениях предприятия и на складах сырья, материалов, полуфабрикатов, комплектующих изделий, готовой продукции.
5. Руководит проведением мероприятий по улучшению качества процессов, разработкой и внедрением систем контроля качества, применением современных методов контроля, предусматривающих автоматизацию и механизацию контрольных операций, не разрушающего контроля и др., созданию для этих целей специальных средств.
6. Участвует в работе по определению номенклатуры измеряемых параметров и оптимальных норм точности измерений, по выбору необходимых средств их выполнения.
7. Осуществляет контроль за внедрением мер по совершенствованию процессов и условий
244
их осуществления.
8.Обеспечивает контроль за испытаниями готовых изделий и оформлением документов, удостоверяющих качество продукции (работ, услуг), подготовкой рекламаций при нарушении поставщиками требований к качеству поставок.
9.Возглавляет работу по анализу рекламаций, изучению причин возникновения дефектов и нарушений технологии производства, ухудшения качества работ, выпуска брака и продукции пониженных сортов, по разработке предложений по их устранению, а также контролю за осуществлением необходимых мер по повышению ответственности всех звеньев производства за выпуск продукции, соответствующей установленным требованиям, по прекращению приема и отгрузки некачественной продукции.
Исходя из информационного обеспечения задач специалиста отдела контроля качества, предназначенных для автоматизации, можно сформировать информационную модель, отражающую документопотоки между отделом и подразделениями предприятия и внешней средой. (рис.1.)
Внутренняя среда: подразделения предприятия:
1.Руководство предприятия, которому предоставляют отчетную техническую документацию, информацию о нарушении стандартов и технических условий, заключения о соответствии продукции ГОСТ, отчеты с результирующей информацией об итогах контрольных операций, а также от которого поступает информация о целях и направлениях политики предприятия, связанной с повышением качества продукции.
2.Отдел стандартизации обменивается информацией: о стандартах; инструкциях; технических условиях; технической документации по определению качества продукции, а также от которого поступает информация о нарушении стандартов и технических условий.
3.Отдел технического контроля обменивается информацией: проектно-конст- рукторской и технологической документацией, сведениями о повышении ответственности всех звеньев производства за качество выпускаемой продукции, а также от которого поступает техническая документация.
4.Отдел главного технолога обменивается информацией: заключениями о соответствии материальных ресурсов (сырья, материалов, полуфабрикатов, др.) ТУ и ГОСТ, заключениями о возможности применения материальных ресурсов в производстве, а также от которого поступают материальные ресурсы (сырья, материалов, полуфабрикатов, др.) на анализ их соответствия ГОСТ, ТУ
5.Отдел главного конструктора предоставляет информацию: сведения об обнаруженных технологических недостатках и предложений по их устранению; предложения по повышению качества продукции; обобщенные сведения о качестве выпускаемой продукции
иколичестве брака; протоколы испытаний и исследований образцов продукции; а также от которого поступает техническая документация по проведению испытаний образцов продукции; технологические карты с нормами допусков в соответствии с ГОСТ и ТУ; описания технологических процессов с указаниями требований к качеству.
6.Отдел главного механика обменивается информацией о: планах проведения проверки и ремонта оборудования; средствах контроля за качеством ремонта оборудования, а также от которого поступают предложения по улучшению качества продукции.
7.Отдел материально-технического снабжения обменивается следующей информацией: акты приемки продукции по качеству и комплектности; акты отбраковки продукции; заявления о рекламациях; а также от которого поступают сопроводительные документы поставщиков на поступающие на предприятие материальные ресурсы (сертификатов, деклараций о соответствии, паспортов и т.д.), копии договоров поставок, изменений к ним; иные документы для составления рекламаций.
8.Отдел сбыта обменивается информацией: документы, подтверждающие качество продукции, документы, сопровождающие продукцию и подлежащие передаче потребителям, разрешения на пломбирование ящиков, контейнеров, вагонов, отчеты о рассмотрении рекла-
245