Курсовая работа (т): Конструкторско-технологическая подготовка производства по выпуску редуктора РД-8
Время на управление [10, таблица 5.1] :
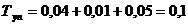 мин.
Время на измерение детали [10, таблица 5.16] , равно 0,33 мин; при 50% контролируемых деталей, получается
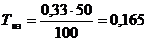 мин.
Вспомогательное время 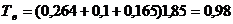 мин,
оперативное время равно
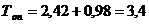 мин.
Время на организацию рабочего места [10, таблица 5.21] составляет 1,7%,тогда
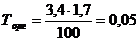
Время перерывов на отдых и личные надобности составляет 6% от оперативного
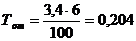
Техническое обслуживание рабочего
места
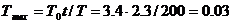 (3.57)
Штучно - калькуляционное время при шлифовании вала по формуле (3.55)
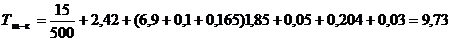 мин
Полученные данные при расчетах норм
времени сводятся в таблицу 2.9.
Таблица 2.9 - Сводная таблица технических норм времени
|
№ операции |
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
010 |
3,1 |
29 |
0,442 |
0,1 |
0,16 |
- |
- |
0,1 |
500 |
3,9 |
|
015 |
14,38 |
26 |
0,714 |
0,1 |
0,16 |
- |
- |
0,06 |
500 |
14,48 |
|
020 |
7,16 |
29 |
0,128 |
0,15 |
0,04 |
- |
- |
0,22 |
500 |
7,6 |
|
025 |
12,2 |
20 |
0,442 |
0,1 |
0,2 |
- |
- |
0,51 |
500 |
13,44 |
|
045 |
5,6 |
20 |
2,6 |
0,1 |
0,2 |
- |
- |
0,51 |
500 |
7,8 |
|
050 |
8,2 |
15 |
2,6 |
0,1 |
0,165 |
0,05 |
0,003 |
0,204 |
500 |
8,4 |


3.9 Выбор контрольно -
измерительных средств
Для обеспечения надлежащего контроля необходимо правильно выбрать средства и способы контроля. При этом нужно, чтобы измерительные средства соответствовали требованиям, которые предъявляются к точности обрабатываемых деталей. Предельная погрешность измерительных средств не должна превышать 10¸20% допуска измеряемой величины. При выборе измерительных средств необходимо также учитывать экономические показатели их себестоимости, время на настройку, на измерение, надежность работы и т.п.
Для контроля диаметров вала - шестерни 80,86,95,91.57 выбирается мерительный инструмент микрометр МК-100 ГОСТ 6507-80, с ценой деления 0,01мм. Основанием микрометра является скоба, а преобразующим устройством служит винтовая пара <#"869656.files/image234.gif">
- скоба, 2- пятка,
3-микрометрический винт, 4- стопор, 5-стебель, 6-барабан, 7-трещетка Рисунок
3.6 Микрометр МК-100
Для проверки метрической резьбы М90 2-8g применяется
кольцо резьбовое (рисунок 3.7) - это бесшкальный измерительный инструмент для
контроля размеров, формы и взаимного расположения частей изделий. Контроль
изделия состоит в сравнении с калибром по вхождению или степени прилегания их
поверхностей.
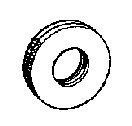
Рисунок 3.7 Кольцо резьбовое
Для контроля шероховатости необходимы образцы шероховатости ГОСТ 9378-93 представляющих собой набор пластин обработанных с определенной шероховатостью.
Также необходимо проверить
радиальное и торцевое биение. Схема измерения радиального биения представлена в
графической части. В Контрольные цента которые крепятся на плите вставляется
вал и с помощью индикатора ИБР ГОСТ 5584-8 который крепится на штативе
измеряется радиальное и торцевое биение. Величина биения определяется как
разность между наибольшим и наименьшим показаниями измерительного устройства,
при повороте детали на  .
Смещение исходного контура зубчатых колес Новикова от его номинального положения оказывает большое влияние на условие контактирования зубчатых колес в передачи, в связи с чем контролю положения исходного контура уделяется особое внимание. В графической части представлена схема измерения положения исходного контура относительно окружности выступов тангенциальным зубомером 23500 (ГОСТ 4446-70). Тангенциальный зубомер (рисунок 3.8) состоит из корпуса 1 и двух измерительных губок 2, перемещающих от винта с правой и левой винтовой нарезкой. Измерительные поверхности губок скошены под угол зацепления. Прибор настраивается с помощью роликов прилагающихся к прибору, имеющим диаметры, пропорциональны модулю контролируемого колеса, независимо от числа зубьев.
Измерительная поверхности прибора образуют призму,
форма которой соответствует форме впадины между зубьями исходного контура, чем
достигается контакт их по постоянной хорде. Плавность работы зубчатых колес
можно выявить при контроле местной кинематической погрешности, циклической
погрешности колеса и передачи. С помощью поэлементных методов контролируется
шаг зацепления. Шаг зацепления контролируется с помощью накладных шагомеров
(рисунок 3.9) БВ-5070 ГОСТ 53688-81(схема измерения представлена в графической
части) снабженных тангенциальными наконечниками 2 и 3 и дополнительно
поддерживающим наконечником 1.
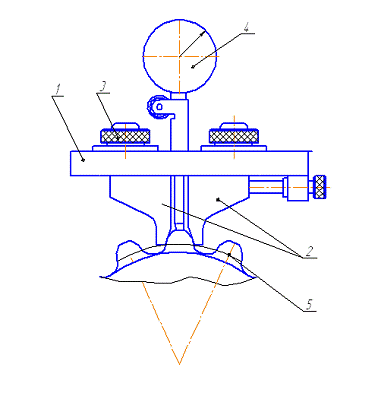
Рисунок 3.8 Схема измерения отклонения исходного
контура
Измерительный наконечник 3 подвешен на плоских пружинах 4 и 6. При контроле шестерни перемещение измерительного наконечника фиксируется встроенным отсчетным устройством 5. При настройки положения наконечников 1 и 2 можно менять с помощью винтов 7.
Для измерения длины шеек вала, длины и глубины шпоночных пазов используется штангенциркуль ШЦ I-1600-0,1 ГОСТ 166-89.
Штангенциркуль - универсальный инструмент для определения наружных и внутренних размеров. С помощью штангенциркуля можно выполнить более точные измерения, чем линейкой. Кроме того, штангенциркулем можно определять глубину отверстий и выступов. Мерительные губки штангенциркуля можно использовать также для замеров параллельности сторон заготовок. Для измерения наружных размеров и контроля параллельности используют основные мерительные губки инструмента, для измерения внутренних размеров и разметки - вспомогательные заостренные губки.
С помощью глубиномера определяют глубину отверстий и выступов.
В основу устройства штангенциркуля положены
линейка с делениями (штанга) и вспомогательная шкала-нониус, которая
перемещается по основной линейке-штанге. С помощью этой вспомогательной шкалы
можно отсчитывать доли деления основной шкалы.
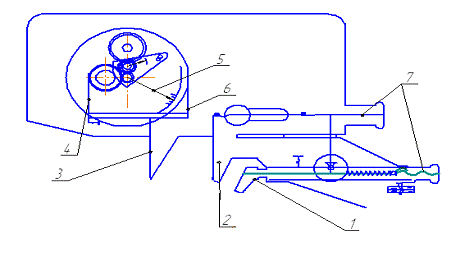
Рисунок 3.9 Шагомер БВ-5070
Контроль элементов шпоночного соединения универсальными средствами измерений из-за малости их поперечных размеров существенно затруднен. Поэтому для их контроля широко используются калибры.
Проходной калибр для контроля вала со шпоночным
пазом представляет собой призму («наездник») с выступом-шпонкой, равной длине
шпоночного паза или длине шпоночного сопряжения. Комплект непроходных калибров
предназначен для поэлементного контроля и включает непроходной калибр-скобу для
контроля размеров центрирующей поверхности вала и шаблоны для поэлементного
контроля ширины и глубины шпоночного паза.
ЗАКЛЮЧЕНИЕ
В курсовом проекте была произведена модернизация редуктора - изменение конструкции сборного зубчатого колеса на два отдельных зубчатых колеса. Это конструкторское изменение направлено на снижение трудоемкости изготовления, механической обработки, экономию металла, уменьшение массы редуктора, без изменения технических характеристик редуктора.
Произведена технологическая подготовка детали «вал-шестерня»: определение типа производства, расчет по программе выпуска, выбор наиболее оптимального метода получения заготовки. На механическую обработку детали рассчитаны припуски, режимы резания, нормирование на все операции технологического процесса.
Для обработки детали выбрано оборудование, режущие инструменты, технологическая оснастка и контрольные приспособления.
При выполнении работы, согласно заданию
руководителя, проектирование велось для условного производства, поэтому
приведенные данные могут быть использованы для любого машиностроительного
производства, осваивающего изделия такого типа.
СПИСОК ИСПОЛЬЗОВАННЫХ ИСТОЧНИКОВ
1 Маталин А.А. Технология машиностроения.-М.: Машиностроение, 1985 с. 496.
2 Общетехнический справочник /под редакцией Скороходова Е. А.- М.: Машиностроение, 1989 с. 512.
3 Технология машиностроения. В 2 кн. Кн. 1. Основы технологии машиностроения: Учебное пособие для вузов / Э. Л. Жуков, И. И. Козарь, С. Л. Мурашкин и др.; под. ред. С. Л. Мурашкина. - М.: Высш. Шк., 2003 с. 278.
4 Технология машиностроения. В 2 кн. Кн. 2. Основы технологии машиностроения: Учебное пособие для вузов / Э. Л. Жуков, И. И. Козарь, С. Л. Мурашкин и др.; под. ред. С. Л. Мурашкина.-М.: Высшая школа, 2003 с. 278.
5 Руководство по эксплуатации «Привод штанговых глубинных насосов ПШГН 8-3-4000», 2009 с. 25.
6 Гусев А.А., Ковальчук Е.Р., Колесов И.М. и др. Технология машиностроения. - М. : Машиностроение, 1986 с. 480.
7 Солонин И.С., Солонин С.И. Расчет сборочных и технологических размерных цепей. - М. : Машиностроение, 1980 с. 110.
8 Горбацевич А.Ф., Шкред В.А. Курсовое проектирование по технологии машиностроения. - Мн.: Высшая школа, 1983 с. 256.
9 Балабанов А. Н. Краткий справочник технолога - машиностроителя, - М.: Издательство стандартов, 1992 с. 464.
10 Данилевский В. В. Технология машиностроения,-М.: Машиностроение, 1984 с. 416.
11 Грановский В. Г., Грановский Г. И. Резание металлов, - М.: «Высшая школа», 1985 с. 304.
12 Косилова А.Г., Мещеряков Р.К. Справочник технолога-машиностроителя. Т.1. - М.: Машиностроение, 1972 с. 694.
13 Косилова А.Г., Мещеряков Р.К. Справочник технолога-машиностроителя. Т.2. - М.: Машиностроение, 1985 с. 496.
14 Панов А.А. Обработка металлов резанием: Справочник технолога. - М.: Машиностроение, 1988 с. 736.
15 Общемашиностроительные нормативы времени для технического нормирования работ на металлорежущих станках. Часть 1. - М.: Машиностроение, 1967 с. 315.
16 Общемашиностроительные нормативы времени для технического нормирования работ на металлорежущих станках. Часть 2. - М.: Машиностроение, 1967 с. 315.
17 Косилова А. Г., Мешеряков Р. Г., Калинин М. А. Точность обработки, заготовки и припуски в машиностроении. - М.: Машиностроение, 1976 с. 284.