Курсовая работа (т): Конструкторско-технологическая подготовка производства по выпуску редуктора РД-8
Привод штангового глубинного насоса ПШГНТ 8-3-4000 предназначен для индивидуального механического привода штанговых скважинных насосов при добыче нефти из скважин. Технические данные привода представлены в таблице 2.1.
ПШГНТ 8-3-4000 представляет собой поршневой насос одинарного действия, шток которого связан колонной штанг с наземным приводом - станком-качалкой. Последний включает в себя кривошипно-шатунный механизм, преобразующий вращательное движение первичного двигателя в возвратно-поступательное движение и сообщает его колонне штанг и плунжеру насоса [7].
Подземное оборудование составляют: насосно-компрессорные трубы, насос, штанги, устройства для борьбы с осложнениями.
К наземному оборудованию относится привод
(станок-качалка), устьевая арматура, рабочий монифольд.
Таблица 2.1 - Технические данные привода
|
Максимальная нагрузка на устьевом штоке , кН |
80 |
|
Длина хода устьевого штока,м |
3 |
|
Наибольший допустимый крутящий момент на ведомом валу редуктора, кНм |
4000 |
|
Число качаний балансира в мин |
4;6,3 |
|
Система уравновешивания |
кривошипная |
|
Тип редуктора |
двухступенчатый |
|
Передаточное число |
|
|
Объем масла в картере, л |
70…120 |
|
Привод редуктора |
Клиноременная передача |
|
Тип клинового ремня |
С(В)-4000.ТХЛ-2 |
|
Количество клиновых ремней, шт |
6 |
|
Мощность электродвигателя, кВт |
22 |
|
Габаритные размеры, мм |
|
|
длина |
6925 |
|
ширина |
2250 |
|
высота |
6685 |
|
Масса привода, кг |
13800 |
В состав базового привода ПШГНТ 8-3-4000 входят следующие составные части (рисунок 2.1): рама 19,стойка 3, балансир 1, головка балансира 2, опора балансира 4,траверса 5, шатун 6, втулка разрезная 7, ось 8, электродвигатель 9, шкив ведущий 10, ремень 12, тормоз 13, рукоятка тормоза 14, редуктор 15, кривошип 16, противовесы 17, ограждение 18, подвеска устьевого штока 20, фиксатор 21, стяжка 22, упор 23, шкаф управления 24, плита поворотная 25, кронштейн с выключателем 26 [7].
Редуктор предназначен для передачи крутящего момента с изменение числа оборотов от электродвигателя к другим механизмам посредствам зубчатой передачи. Основные технические характеристики редуктора представлены в таблицы 2.2.
Редуктор привода глубинного насоса двухступенчатый с шевронными колесами. Корпус редуктора имеет горизонтальную плоскость разъема, которая проходит через оси ведущего, ведомого и промежуточных валов. Валы редуктора установлены на роликовых сферических двухрядных подшипниках.
Симметричное расположение
зубчатых колес обеспечивает равенство реакций на опорах валов и уменьшает
перекос и концентрацию нагрузки по ширине зуба колеса.
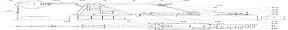
Рисунок 2.1 Привод штангового
глубинного насоса ПШГНТ 8-3-4000
На верхнем картере редуктора для осмотра шестерен имеется люк с крышкой. На крышке редуктора для осмотра шестерен имеется люк с крышкой. На крышке люка размещается горловина для заправки масла в редуктор. Пробка горловины имеет отверстие для сообщения внутренней полости редуктора с атмосферой. Контроль уровня масла осуществляется маслоуказателем, расположенным в бобышке на нижней половине картера.
Подшипники смазываются
пластичной смазкой через резьбовые отверстия в крышках подшипниковых узлов,
закрытыми резьбовыми пробками с отличительной окраской. Подшипниковые узлы
изнутри закрыты крышками, предохраняющими смазку подшипников от вымывания ее
маслом из картера.
Таблица 2.2 - Основные технические характеристики редуктора
|
Наибольший допустимый крутящий момент на ведомом валу редуктора, кН. м |
40000 |
|
Зубчатые зацепления |
Новикова |
|
Режим работы |
непрерывный |
|
Первая ступень |
|
|
модуль |
5 |
|
Число зубьев шестерни |
15 |
|
Число зубьев колеса |
94 |
|
Вторая ступень |
|
|
модуль |
8 |
|
Число зубьев шестерни |
15 |
|
Число зубьев колеса |
89 |
|
Передаточное число |
37,18 |
|
Количество заливаемого масла, л |
120…140 |
|
Марка заливаемого масла |
|
|
летом |
Масло Индустриальное И-40А ГОСТ 200799-88 |
|
всесезонное |
Масло трасмиссионое ТСэп-8 ТУ 38.1011280-89 |
|
зимой |
Осевое 3 ГОСТ610-72 |
2.2.2 Анализ технических требований на изделие
В технических требованиях, которые указаны в сборочном чертеже, указываются необходимые требования к узлу для правильной работы, а также контролируемые показатели, допускаемые параметры технических требований.
Технические требования должны учитывать формирование требуемых физико-механических свойств материала детали, получение необходимой прочности и виброустойчивости, обеспечение требуемой герметической точности детали и создание условий для удобства выполнения механосборочных и эксплуатационных работ [8].
Контроль качества изделия в процессе его сборки включает не только методы контроля, базирующиеся на использовании средств измерения, но и визуальный контроль необходимый на протяжении всего процесса сборки изделий, поэтому играет чрезвычайно важную роль. Влияние царапин, забоин, коррозий, контроль наличия прокладок шайб, легкости хода, шума зубчатых колес должен производится не только контролерами, но и сборщиками при выполнении сборочных операций.
При сборке контролируются:
смещение внутренних и наружных колец подшипников относительно друг друга на ведущем и промежуточных валах не более 1,5 мм, в противном случае может создаться нежелательное осевое напряжение и, как следствие, преждевременный отказ;
зазор между корпусом и крышкой редуктора при затянутых болтах не более 0,05мм;
боковой зазор в зацеплении первой ступени - 0,27…0,47 мм, при недостаточном боковом зазоре шестерни могут заклиниться, а в случае излишнего бокового зазора в зацеплении при изменении направления вращения зубья будут ударяться друг о друга, что может привести к их поломке;
боковой зазор в зацеплении второй ступени - 0,4…0,62 мм.
В процессе обкатки следует проверить:
характер шума работы зубчатых передач на слух. Шум должен быть ровный, без перезвонов и пульсации, не более 40Дб, так как уровень шума зубчатых передач определяется точностью зубчатых зацеплений, инерционными и жесткостными параметрами системы. Погрешности зацепления являются возбудителями вынужденных колебаний, а инерционные и жесткостные параметры определяют собственные колебания системы;
перепад температур нагрева масляной ванны и окружающего воздуха не должен превышать 60ºС;
температура нагрева подшипниковых узлов не должна превышать 80ºС, чрезмерный нагрев может происходить в следствии неправильной сборки и регулировки их или загрязнения смазки;
отсутствия просачивания масла через крышки подшипниковых узлов, плоскость разъема корпуса с крышкой редуктора и остальные разъемы и соединения внешним осмотром.
После обкатки зубья шестерен и колес проверить на размещение пятен контакта - часть активной боковой поверхности зуба зубчатого колеса, на которой располагаются следы прилегания зубьев парного колеса в собранной передаче после вращения под нагрузкой:
пятна приработки зубьев передач должны быть в виде двух полос по всей длине зубьев. Одна полоса по высоте располагается выше середины зуба, другая полоса - ниже середины зуба. Допускаются разрывы полос приработки по длине;
первая полоса должна быть не менее 0,8 длины зуба на расстоянии 0,3 модуля от вершины зуба у обоих сопряженных колес;
вторая полоса должна быть не менее 0,4 длины зуба;
допускается слияние обеих полос, если сдвоенная полоса будет располагаться в середине по высоте зуба, а ее ширина будет не менее 0,8 модуля.
При неполном и неравномерном прилегании зубьев
уменьшается несущая площадь поверхности их контакта, неравномерно
распределяются контактные напряжения и смазочный материал, что приводит к
интенсивному изнашиванию зубьев.
2.2.3 Выбор методов достижения точности. Расчет размерной цепи
При выборе методов достижения требуемой точности редуктора, необходимо сформулировать задачи, которые требует решить в процессе достижения его точности. Эти задачи исходят из требований точности редуктора и каждая из них касается обеспечения точности одного из параметров размерной связи.
При сборке редуктора для достижения его точности необходимо обеспечить следующие требования:
смещение внутренних и наружных колец подшипников относительно друг друга не ведущем и промежуточном валах не более 1,5 мм;
зазор между корпусом и крышкой редуктора при затянутых болтах не более 0,05 мм;
боковой зазор в зацеплении первой ступени - 0,27…0,47 мм;
боковой зазор в зацеплении второй ступени - 0,4…0,62 мм;
свободное перемещение ведущего вала после сборки
Каждое из требований к точности редуктора соблюдается через самостоятельную конструкторскую цепь.
Существуют пять методов достижения заданной точности исходного звена [9]:
метод полной взаимозаменяемости;
метод неполной взаимозаменяемости;
метод групповой взаимозаменяемости;
метод пригонки;
метод регулирования.
Формулируется задача: обеспечить
величину бокового зазора на первой ступени редуктора  мм.
Выбирается метод неполной взаимозаменяемости, достоинством которого является значительное расширение допусков на составляющие звенья, что значительно сокращает трудоемкость механической обработки.
Метод неполной взаимозаменяемости обеспечивается расчетом размерных цепей по методу, основанному на теории вероятности.
Строится размерная цепь в следующей последовательности: А1 - делительный диаметр зубчатого колеса; А2 - несносность зубчатого венца относительно оси подшипниковой ступени вала; А3 - несоосность наружного кольца подшипника относительно внутреннего кольца;, А4 - несовпадение осей наружного кольца подшипника с внутреннее поверхностью стакана; А5 - несносность наружного кольца подшипника с осью стакана; А6 - несоосность оси стакана с отверстием в корпусе редуктора; А7 - не параллельность ось стакана промежуточного вала с осью стакана ведомого вала; А8 - несоосность наружного кольца подшипника с осью стакана; А9 - несоосность наружного кольца подшипника с осью стакана; А10 - несоосность наружного кольца подшипника относительно внутреннего кольца; А11 - несоосность зубчатого венца относительно оси подшипниковой ступени вала; А12 - делительный диаметр шестерни.
Все звенья размерной цепи являются увеличивающими.
Определяется коэффициент точности
[3]
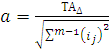 (2.1)
где  - допуск замыкающего звена, мкм;
 - число звеньев в цепи;
 - единица допуска, принимаемая по
[3].
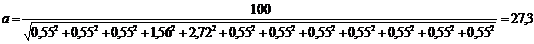
Назначаются допуски составляющих звеньев по 6-8 квалитету в зависимости от назначения той или иной поверхности. Допуски размеров заносятся в таблицу 2.3.
Таблица 2.3 - Допуски размеров
|
Обозначение звеньев |
Номинальные значения звеньев, мм Aj |
Поле допуска |
Допуск звена ТАj, мм |
Предельные отклонения, мм |
Координата середины поля допуска EсAj, мм |
|
|
|
|
|
|
Верхнее ES |
Нижнее EI |
|
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
|
А1 |
176 |
H8 |
0,063 |
+0,063 |
|
0,0315 |
|
А2 |
0 |
к6 |
0,032 |
0 |
-0,032 |
-0,016 |
|
А3 |
0 |
js7 |
0,046 |
+0,023 |
-0,023 |
0 |
|
А4 |
0 |
Н7 |
0,016 |
0,016 |
0 |
0,008 |
|
А5 |
0 |
Н7 |
0,011 |
+0,011 |
0 |
0,0055 |
|
А6 |
0 |
h7 |
0,011 |
0 |
-0,011 |
-0,011 |
|
А7 |
0 |
js8 |
0,1 |
+0,05 |
-0,05 |
0 |
|
А8 |
0 |
H7 |
0,092 |
+0,092 |
0 |
0,046 |
|
А9 |
0 |
js8 |
0,092 |
+0,046 |
-0,046 |
0 |
|
А10 |
0 |
H7 |
0,042 |
0,042 |
0 |
0,021 |
|
А11 |
0 |
k6 |
0,032 |
0 |
-0,032 |
-0,016 |
|
А12 |
40 |
H8 |
0,039 |
+0,039 |
0 |
0,0195 |