Курсовая работа (т): Конструкторско-технологическая подготовка производства по выпуску редуктора РД-8
zmin2=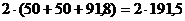 мкм;
для предварительного шлифования
zmin3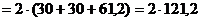 мкм;
для окончательного шлифования
zmin4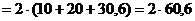 мкм.
Определяются расчетные диаметры [10]
для окончательного шлифования
Dрасч 5=Dmin=95,003 мм (по чертежу) (3.32)
для предварительного шлифования
Dрасч 4= Dрасч 5+2zmin5=95,003+0,1212=95,1242
мм (3.33)
для чистового точения
Dрасч 3= Dрасч 4+2zmin4=95,2454+0,2424=95,3666
мм (3.34)
для чернового точения
Dрасч 2= Dрасч 3+2zmin3=95,3666+0,3836=95,7502
мм (3.35)
для заготовки
Dрасч 1= Dрасч 2+2zmin2=95,7502+3,860=99,61
мм. (3.36)
Назначаются допуски для каждого перехода с учетом квалитета точности [10]:
для окончательного шлифования
δ5=0,022 мм;
для предварительного шлифования
δ4=30 мкм;
для чистового точения
δ3=120 мкм ;
для чернового точения
δ2=400 мкм.
Определяется минимальные расчетные
размеры [10]
dmin
i=dрасч. (3.37)
Тогда из формулы получим:
для окончательного шлифования dmin 5=95,003 мм;
для предварительно шлифования dmin 4=95,1242 мм;
для чистового точения dmin 3=95,3660 мм;
для чернового точения dmin 2=96,7502 мм;
для заготовки dmin 1=99,61 мм.
Определяются максимальные расчетные размеры по
формуле [10]:
dmax i= dmin i+δi (3.38)
- для окончательного шлифования
dmax 5=95,003+0,022=95,025 мм;
для предварительного шлифования
dmax 4=95,1242+0,03=95,1542 мм;
для чистового точения
dmax 3=95,3660+0,12=95,486 мм;
для чернового точения
dmax 2=95,7502+0,4=96,150 мм;
для заготовки
dmax 1=99,61+3=102,61 мм.
Определяются расчетные размеры припусков по
формулам [10]:
2zmax i=dmax i-1- dmax I (3.39)
zmin i=dmin i-1-dmin I (3.40)
Тогда из формулы находятся максимальные расчетные размеры припусков:
для окончательного шлифования
zmax 5=95,1542-95,025=0,1292 мм;
для предварительного шлифования
zmax 4=95,486-95,1542=0,3318 мм;
для чистового точения
zmax 3=96,1502-95,486=0,6642 мм;
для чернового точения
Из формулы получаются минимальные расчетные размеры припусков:
для окончательного шлифования
zmin 5 =95,1244-95,003=0,1214 мм;
для предварительного шлифования
zmin 4=95,3660-95,1242=0,2421 мм;
для чистового точения
zmin 3=95,7502-95,3660=0,3842 мм;
для чернового точения
zmin 2=99,61-95,7502=3,8598 мм.
Производится проверка правильности расчетов по
формуле [10]:
2zmax i-2zmin i=δi-1-
δi. (3.41)
Из формулы проверяются условия:
для окончательного шлифования
,1292-0,1212=0,030-0,022
,008=0,008
условие выполняется;
для предварительного шлифования
,03318-0,02421=0,120-0,030
,090=0,090
условие выполняется;
для чистового точения
,664-0,384=0,4-0,12
,28=0,28
условие выполняется;
для чернового точения
,64559-0,38598=3-0,4
,6=2,6
условие выполняется.
Для всех переходов условия выполнены, следовательно, расчеты припусков расчетно-аналитическим способом выполнены верно.
Найденные значения припусков, расчетных
диаметров максимальных и минимальных, предельные значения размеров припусков,
допуски на каждый переход заносят в таблицу 3.1.
Таблица 3.1 - Межоперационные припуски
|
№ |
Наименование переходов |
Элементы припуска, мкм |
Расчет припуск 2zmin, в мкм |
Расч. Размер dр, мм |
Допуск δ, мкм |
Пред. размер, в мм |
Пред. размер припусков |
||||
|
|
|
Rz мкм |
Т, мкм |
ρ |
|
|
|
dmin |
dmax |
2zmin |
2zmax |
|
1 |
Заготовка |
150 |
250 |
1530 |
- |
99,61 |
3000 |
99,61 |
102,61 |
- |
- |
|
2 |
Черновое точение |
50 |
50 |
91,8 |
3860 |
95,7502 |
400 |
95,7502 |
96,1506 |
3859,8 |
6459,8 |
|
3 |
Чистовое точение |
30 |
30 |
61,2 |
3383,6 |
95,3660 |
120 |
95,366 |
95,486 |
384 |
664 |
|
4 |
Предварительное шлифование |
10 |
20 |
30,6 |
242,4 |
95,1244 |
30 |
95,1244 |
95,1542 |
242,1 |
331,8 |
|
5 |
Окончательное шлифование |
5 |
15 |
- |
121,6 |
95,003 |
22 |
95,003 |
95,025 |
121,24 |
129,2 |
На остальные поверхности (рисунок 3.6) припуски
и допуски назначаются по справочным данным источников [15,20] и все полученные
результаты заносятся в таблицу 3.2.
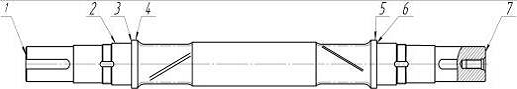
Рисунок 3.5 Вал - шестерня
Таблица 3.2 - Припуски и допуски на обрабатываемые поверхности ведущей вала - шестерни по ГОСТ 7505-74
|
Поверхность |
Размер |
Припуск |
Допуск |
|
|
|
|
табличный |
Расчетный |
|
|
1,7 |
1310 |
|
|
|
|
2 |
|
|
|
|
|
4,5 |
|
|
|
|
|
3,6 |
696 |
|
|
|
 -


 95
 -


 -

 -

3.4 Составление
технологического маршрута механической обработки заготовки
Маршрут обработки заготовки определяет
последовательность операций и состав технологического оборудования. В него
входят наименование выполняемой операции, выбор модели станка. От того, как
построен маршрут обработки, во многом зависит качество детали и эффективность
ее изготовления. Маршрут обработки вала-шестерни представлен в таблице 3.3.
Таблица 3.3 - Маршрут обработки вала - шестерни
|
№ |
Наименование операции |
Оборудование |
|
005 |
транспортная |
|
|
010 |
горизонтально-расточная |
2622ВФ1 |
|
015 |
токарная |
16К20Ф3 |
|
020 |
фрезерная |
6Р13 |
|
025 |
зубофрезерная |
5Е32 |
|
030 |
слесарая |
Верстак |
|
035 |
моечная |
Моечная установка |
|
040 |
термообработка |
Установка ТВЧ |
|
045 |
зубошлифовальная |
5В841 |
|
050 |
шлифованая |
3М163В |
|
055 |
калибровочная |
- |
|
060 |
моечная |
Моечная установка |
|
065 |
контроль |
Плита контрольная |
3.5 Выбор
технологических баз для заготовки
Точность детали во многом предопределяет выбором баз при механической обработке. При проектировании технологического процесса изготовление деталей в каждом конкретном случае необходимо учитывать конструктивные особенности детали. Это создает благоприятные условия для достижения требуемой точности при минимальных затратах труда.
На первой технологической операции должны быть обработаны те поверхности заготовки, которые в дальнейшем должны служить ее технологическими базами на последующих операциях. Черновая база должна использоваться только один раз. Повторное ее использование недопустимо. Для выбора чистовых баз необходимо пользоваться принципом постоянства и совмещения баз. Базовые поверхности должны обеспечивать наибольшую жесткость детали в направлении зажимных усилий и силы резания при обработке.
Технологическая база, используемая при первом установке заготовки, называется черновой технологической базой.
В проекте черновой технологической базой является поверхность заготовки диаметром 95 мм. Чистовой базой являются центровые поверхности.
На горизонтально-расточной, фрезерной,
калибровочной операциях технологической базой, является наружная поверхность
вала. На токарной, зубофрезерной, зубошлифовальной, шлифовальной операциях
технологической базой являются центровочные отверстия.
3.6 Выбор оборудования
и режущего инструмента
Выбор станков для проектируемого технологического процесса производится уже после того, как каждая операция предварительно разработана.
При выборе оборудования будем исходить из точности, схемы базирования детали, габаритов и объема выпуска. Также учитывается технические характеристики станков, их габариты, и технические возможности, мощности и производительности.
Заготовительная операция производится на горизонтально-ковочной машине.
На горизонтально-расточной операции 010 производится фрезерование торцев и их центрование на горизонтально-расточном станке марки 2622ВФ1. Станок имеет следующие эксплуатационные характеристиками:
- размеры встроенного поворотного
стола 1600 18008000 мм;
мощность электродвигателя 19кВт;
габаритные размеры 816050704805 мм
[16].
На токарной операции 015 обрабатываются поверхности вала на токарно-винторезном станке с ЧПУ 16К20Ф3, который выбирается для данной операции по следующим параметрам: габаритных размеров обрабатываемой детали (наибольший диаметр обрабатываемой заготовки над суппортом 220мм, наибольшая длинна обрабатываемой заготовки 1400мм), соответствие станка требуемой мощности резания (мощность электродвигателя привода главного движения 11кВт).
Для фрезерования шпоночных пазов операция 020, требуется вертикально-фрезерный станок 6Р13, с характеристиками:
размеры рабочей поверхности стола, 400 х 1600 мм;
мощность электродвигателя, главного движения 11 кВт;
габаритные размеры станка 256022602120 мм
[16].
Для нарезания зубьев зубчатого колеса операция 025, необходим зубофрезерный станок модели 5Е32 со следующими основными характеристиками:
наибольший диаметр обрабатываемой заготовки - 125 мм;
наибольший диаметр устанавливаемых червячных фрез - 100мм;
частота вращения шпинделя
инструмента - 100 500 об/мин;
подача заготовки радиальная - 0,4 60 мм/об;
мощность электродвигателя привода главного движения - 2,2 кВт;
габаритные размеры станка 800030701205 мм
[16].
Для зубошлифования необходим станок 5843, с основными эксплуатационными характеристиками:
модуль обрабатываемого зубчатого колеса 2-12;
число зубьев обрабатываемого зубчатого колеса 14-205;
мощность электродвигателя 1,5кВт;
габаритные размеры станка 328027802525 мм
[16].
Для шлифования поверхности операция 050, выбирается шлифовальный станок модели- 3М163В, с основными характеристиками:
наибольшие размеры устанавливаемой заготовки- 280*1400 мм;
высота центров над столом 160;
скорость автоматического перемещения стола 0,05-5 м/мин;
частота вращения, шпинделя заготовки с бесступенчатым регулированием 55-620 об/мин;
мощность электродвигателя привода главного движения 25кВт;
габаритные размеры станка 502629302170 мм
[16].
Одновременно с выбором станка для каждой операции выбираются режущие инструменты, обеспечивающие достижение наибольшей производительности, требуемой точности и класса шероховатости обрабатываемой поверхности. Выбор инструмента производится в соответствии с материалом обрабатываемой детали. Выбор марок режущего инструмента производиться по [16], при обработке вала-шестерни сталь 40ХН.
Режущий инструмент является важной частью системы станка, обеспечивающей его эффективную эксплуатацию. От выбора и подготовки инструмента зависят производительность станка и точность обработки.
Режущий инструмент должен удовлетворять следующим требованиям:
обладать стабильными режущими свойствами;
удовлетворительно формировать и отводить стружку;
обеспечивать заданную точность обработки;
обладать универсальностью, чтобы его можно было применять для обработки типовых поверхностей различных деталей на разных моделях станков;