Курсовая работа (т): Конструкторско-технологическая подготовка производства по выпуску редуктора РД-8
Конструкторско-технологическая подготовка производства по выпуску редуктора РД-8
ВВЕДЕНИЕ
Машиностроительная отрасль является одним из приоритетных экономических секторов Республики Казахстан. Сегодня в этой сфере накопилось немало проблем, которые надо решать:
снижение численности работников машиностроительной отрасли с 350 тысяч человек до 17 тысяч человек;
сокращение машиностроительных предприятий и сейчас, по статистическим данным, работает около 900 предприятий. Исчезли такие крупные предприятия, как Павлодарский тракторный завод. В советские времена этот завод выпускал в год более 50 000 гусеничных тракторов в год. Сейчас его нет, остался только один корпус, который принадлежит «Казахстантрактору». Исчезли и другие заводы. К примеру, в Алматы был завод «Поршень», который отливал поршни для тракторов и автомобилей - его нет, как и многих других;
износ оборудования на машиностроительных предприятиях, который достиг уже около 60 %. То есть пользуются те станки, которые были закуплены еще в советское время. Оборудование работает уже по 30-40 лет, хотя нормативный срок работы станков не должен превышать 10 лет, и это значит, что станки проработали в два с лишним раза больше, чем положено.
Инвесторы и инвестиционные фирмы требуют заданного уровня качества, которого невозможно достичь на старом оборудовании [1].
К приоритетным направлениям развития машиностроения Республики Казахстан относятся:
сельскохозяйственное и тракторное машиностроение;
машиностроение для горнодобывающей и перерабатывающей промышленности;
машиностроение для нефтегазодобывающей и нефтеперерабатывающей промышленности;
машиностроение для строительной и строительно - дорожной отраслей;
производство машин и оборудования для легкой и пищевой промышленности;
выработка и реализация научно - технической политики, направленной на коренную модернизацию, техническое и технологическое обновление и экологизацию производства, энерго- и ресурсосбережение, вовлечение в сферу производства природных отходов и вторичного сырья;
организация информационного и технологического взаимодействия всех участников жизненного цикла машиностроительной продукции с использованием современных информационных технологий;
научно - технологический мониторинг и подготовка предложений по приоритетам государственной политики в области стандартизации, метрологии, сертификации и лицензирования в машиностроении;
развитие и совершенствование нормативно - технологической базы для осуществления прогрессивных преобразований машиностроительной отрасли, отработка механизмов взаимодействия предприятий различных форм собственности с центральными, местными, корпоративными и отраслевыми органами управления [1].
Нефтедобывающая промышленность в Казахстане развивается все больше. Кроме имеющихся старых открытых месторождений, открываются новые. По стратегии развития Казахстана до 2030 года особая роль отводится нефтегазовой отрасли промышленности. Определяя в качестве долгосрочных приоритетов топливно-энергетические ресурсы, эффективное использование которых будет способствовать устойчивому росту экономики и улучшению жизни народа, программа нацеливает на решение ключевых вопросов, имеющих принципиальное значение для всего нефтегазового комплекса. В связи с этим, решение вопросов конструкторско-технологического усовершенствования редуктора РД-8 , входящего в состав привода штангового глубинного насоса ПШГНТ 8-3-4000, является актуальным в настоящее время.
1. Общая часть
технологичность деталь допуск заготовка
1.1 Определение типа
производства
Различают три типа производства: единичное, серийное, массовое.
Единичное производство характеризуется обширной номенклатурой изделий, широким использованием универсального оборудования и инструмента, наличие высококвалифицированных рабочих [2].
В серийном производстве изделия обрабатываются партиями, повторяющимися через определенный промежуток времени. В зависимости от размеров партий и их повторяемости условно выделяют мелко - серийное, серийное и крупно - серийное производство[2].
Массовым принято считать производство, в котором обработка одноименных изделий ведётся непрерывно, имеется четкое разделение узловой и общей сборки. Технологический процесс разрабатывается в соответствии с детализацией, оборудование располагается по потоку с учетом требования технологии сборки [2].
В курсовом проекте деталью
представителем является вал-шестерня с годовой программой выпуска  500 штук в
год. Масса детали составляет
 68 кг. Тип производства выбирается
по таблице 1.1 - единичное производство. На машиностроительных предприятиях
единичное производство характеризуется широким ассортиментом продукции и малым
объемом выпуска одинаковых изделий, зачастую не повторяющихся. Особенности
этого типа производства заключаются в том, что рабочие места не имеют глубокой
специализации, применяются универсальное оборудование и технологическая
оснастка, большая часть рабочих имеет высокую квалификацию, значительный объем
ручных сборочных и доводочных операций, здесь высокая трудоемкость изделий и
длительный производственный цикл их изготовления, значительный объем
незавершенного производства.
Разнообразная номенклатура делает единичное
производство более мобильным и приспособленным к условиям колебания спроса на
готовую продукцию [2] .
1.2 Расчет по программе
выпуска изделий
Определяется количества необходимого оборудования и числа рабочих.
Номинальный годовой фонд времени работы
оборудования, в днях определяется по формуле [3]
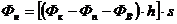 (1.1)
Таблица 1.1 - Годовая программа выпуска деталей (в шт) по типам производства в механических цехах
|
Максимальная масса обрабатываемой заготовки (детали), кг |
Тип производства |
||||
|
|
Единичное |
Мелкосерийное |
Серийное |
Крупносерийное |
Массовое |
|
До 200 |
До 1000 |
1000-5000 |
5000-10000 |
10000-100000 |
Свыше 100000 |
|
До 2000 |
До 20 |
20-500 |
500-1000 |
1000-5000 |
Свыше 5000 |
|
До 30000 |
До 5 |
5-100 |
100-300 |
300-1000 |
Свыше 1000 |
|
Свыше 30000 |
До 3 |
3-10 |
10-500 |
- |
- |
где  - количество календарных,
праздничных и выходных дней в году,
 дней,
 дней,
 дней;
h - продолжительность смены, h - 8 часов;
S - сменность, S =1 смена.
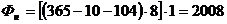 ч
Действительный годовой фонд работы
оборудования, в часах вычисляется по формуле [3]
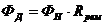 (1.2)
где  - коэффициент, учитывающий простой
оборудования в плановом ремонте, - 0,97 для металлорежущего
оборудования [3].
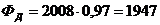 ч
1.3
Определение календарно-плановых нормативов
Производственная программа распределяется по кварталам, месяцам года пропорционально рабочим дням.
Определяется программу запуска изделия.
Для механических цехов программа
запуска определяется по формуле
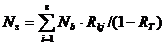 (1.3)
где  - коэффициент технологических
потерь, учитывающий брак и другие потери, равный 0,3, [3];
 - годовой объем выпуска изделий,
штук;
 - количество деталей, приходящих на
единицу изделия.
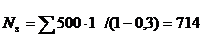 шт
2.
Технологическая подготовка производства
.1 Этапы
технологической подготовки производства
.1.1 Система технологической подготовки производства
Технологическая подготовка производства представляет собой совокупность мероприятий, обеспечивающих технологическую готовность производства, т.е. наличие на предприятии полных комплектов конструкторской и технологической документации и средств технологического оснащения, необходимых для выпуска заданного объема продукции с установленными технико-экономическими показателями, Так, трудоемкость технологической подготовки по отношению к общей трудоемкости технического проекта изделия в единичном производстве составляет 20-25%, в серийном 50-55%, а в крупносерийном и массовом - 60-70%. Это связано с тем, что если двигаться от единичного производства к серийному и далее к массовому, то степень технологической оснащенности возрастает, а, следовательно, увеличивается и объем работ по технологической подготовке производства [4].
Технологическая подготовка производства на предприятии выполняется отделами явного технолога, главного металлурга, а также технологическими бюро основных цехов, в ведении которых находятся литейные, кузнечные, механические и сборочные цехи. Материальной базой для них служат инструментальный и модельный цехи, технологические лаборатории, опытное производство [4].
До начала работ по технологической подготовке производства, как правило, проводится технологический контроль чертежей, который необходим для анализа и проверки запроектированных изделий (деталей) на технологичность их конструкций, правильность назначения классов точности обработки, рациональность схем сборки и т. д [5].
Основными этапами технологической подготовке производства являются:
разработка технологических процессов;
проектирование технологической оснастки и нестандартного оборудования;
изготовление средств технологического оснащения (оснастки и нестандартного оборудования);
выверка и отладка запроектированной технологии и изготовленного технологического оснащения.
На первом этапе осуществляют выбор рациональных способов изготовления деталей и сборочных единиц, разработку новых технологических процессов. Эта работа выполняется на основе: чертежей на вновь спроектированное изделие; ГОСТов, отраслевых и заводских стандартов на материалы, инструмент, а также на допуски и припуски; справочников и нормативных таблиц для выбора режимов резанья; панируемых размеров выпуска изделий [5].
Содержание работ по проектированию технологических процессов складывается из следующих элементов: выбора вида заготовок; разработки межцеховых маршрутов; определение последовательности и содержание технологических операций; определение выбора и средств технологического оснащения; установление порядка, методов и средств технологического контроля качества; назначение расчетов резания; технологического нормирования операций производственного процесса; организаций производственных участков; формирование рабочей документации на технологические процессы в соответствии с ЕСТП [5].
На втором этапе технологической подготовке производства, во-первых, проектируют конструкции моделей, штампов, приспособлений, специального инструмента и нестандартного оборудования, а во-вторых, разрабатывают технологический процесс изготовления технологического оснащения, который должен быть достаточно универсальным, но в то же время прогрессивным, совершенным и обеспечивающим высокое качество изготовляемых деталей.
Разработка конструкций технологической оснастки осуществляется конструкторскими бюро по оснастке и инструменту в тесной взаимосвязи с технологами, которые проектируют технологические процессы обработки деталей нового изделия [5].
На третьем этапе технологической подготовки производства изготавливают всю оснастку и нестандартное оборудование. Это наиболее трудоемкая часть технологической подготовки (60 - 80 % труда и средств от общего объема технологической подготовки производства). Поэтому, как правило, эти работы проводят постепенно, ограничиваясь, вначале минимально необходимой оснасткой первой необходимости, а затем повышая степень оснащенности и механизации производственного процесса до максимальных экономически оправданных пределов. На этом этапе осуществляют перепланировку (если это необходимо) действующего оборудования, монтаж и опробование нового и стандартного оборудования и оснастки, поточных линий и участков обработки и сборки изделий [5].
На четвертом этапе технологической подготовке производства выверяют и налаживают запроектированную технологию; окончательно отрабатывают детали и узлы на технологичность; выверяют пригодность и рациональность спроектированной оснастки и нестандартного оборудования, удобство разборки и сборки изделия; устанавливают правильную последовательность выполнения этих работ; проводят хронометраж механообрабатывающих и сборочных операций и окончательно оформляют всю технологическую документацию [5].
Технологическая документация для различных типов производства (единичного, серийного и массового) отличается глубиной разработки технологических процессов и степенью их детализации. Сначала разрабатываются маршрутные межцеховые карты на технологические процессы изготовления деталей и сборочных единиц. Маршрутные ]рты указывают последовательность прохождения заготовок, деталей или сборочных единиц по цехам и производственным участкам предприятия. Для изготовления деталей сборки изделия в единичном или мелкосерийном производствах достаточно иметь конструкторскую документацию, маршрутное или маршрутно-операционное описание технологического процесса либо перечень полного состава технологических операций без указания переходов и технологических режимов. Для серийного и массового производств, кроме маршрутной технологии разрабатывается технологический процесс с операционным описанием формообразования, обработки и сборки. При этом для единичных технологических процессов разрабатывается операционная технологическая карта, для типовых технологических процессов - карта типовой операции. В них указываются все переходы по данной конкретной операции и способы выполнения каждого, технологические режимы, данные о средствах технологического оснащении, материалах и затратах труда [5].
Кроме того, для определения изделий разрабатываются карты типовых технологических процессов нанесения электролитических покрытий, химической обработки, нанесения лакокрасочных покрытий, ведомости удельных норм расхода растворителей, анодов, химикатов, ведомости подетальных отходов и другие документы [5].
Исходная информация для
разработки технологических процессов может быть базовой, руководящей и
справочной. Базовая информация включает наименование объекта, а также данные,
содержащиеся в конструкторской документации. Руководящая информация - это
отраслевые и заводские стандарты, устанавливающие требования к технологическим
процессам, оборудованию, оснастке, документация на действующие типовые и
групповые технологические процессы, производственные инструкции, документация
для выбора нормативов по технике безопасности и промышленной санитарии.
Справочная информация включает документацию опытного производства, описания
прогрессивных методов изготовления, каталоги, справочники, альбомы компоновок,
планировок и др. [5].
.2 Разработка
технологии сборки узла
.2.1 Служебное назначение узла