Курсовая работа (т): Конструкторско-технологическая подготовка производства по выпуску редуктора РД-8
быть быстросменным при переналадке на другую обрабатываемую деталь или замене затупившегося инструмента.
Для горизонтально - расточной операции 010 используется:
сверло центровочное А5 ГОСТ 14952-75;
- фреза торцевая  , числом z=10,
материал Р6М5К5 ГОСТ 9304-69;
Для черновой токарной операции 010 назнаются резцы:
проходной прямой ГОСТ 18878-73 с пластинкой Т15К10;
упорный прямой ГОСТ 18879-73 с пластинкой Т15К10;
канавочный ГОСТ 18884-73 с пластинкой Т15К6.
Для токарной операции 015 назначаются резцы:
- резец прорезные ГОСТ 10044-73;
резец проходные Т15К10 ГОСТ 18877-73;
резец отрезные Т15К10 ГОСТ 10043-92;
- резец канавочные Т15К6 ГОСТ 18881-73,
резец резьбовой .Т15К6 ГОСТ 18885-79.
На фрезерной операции 020
используются концевые фрезы ГОСТ 17026-71:  ,с числом зубьев z=3, материал
- Р6М5К5;
 ,с числом
зубьев z=3, материал
- Р6М5К5.
На зубофрезерной операции 025 используем
червячную фрезу Новикова ГОСТ 9324-80 диаметром  , с модулем m=5,числом
зубьев z=14.
Материал фрезы - быстрорежущая сталь Р18.
Шлифование производится шлифовальным
кругом ПП 250х25х50 24А СТ2 6К ГОСТ 2424-83.
3.7 Расчет режимов
резания на отдельные операции
Режимы резания будут рациональны, если его процесс ведется с такими значениями перечисленных режимных параметров, которые позволяют получить высокие технико-экономические показатели [9].
При назначении элементов режимов резания учитываются характер обработки, тип и размера инструмента, материал его режущей части, материал и состояние заготовки, тип и состояние оборудования [16].
Операция 020 - фрезерная
производится фрезерование паза под размерами В=22 , t=9N9, параметр
шероховатости Ra=6.3 мкм.
Исходные данные: делать - вал - шестерня, материал - Сталь 40ХН, заготовка - поковка.
Станок горизонтально фрезерный 6Р13
(Nд=11 кВт,  ). Фреза
концевая Ø 22, l = 123мм, z=3 [16] ,
материал Р6М5. Приспособление - призмы. Масса заготовки. Годовая программа
выпуска 500 шт. Производство единичное.
Глубина фрезерования t и ширина фрезерования В - понятия, связанные с размерами слоя заготовки, срезаемого при фрезеровании. Глубина t =9 мм, а ширина В = 22 мм.
Величину Sz находим по [16] Sz = 0,036 мм/зуб.
Скорость резания - окружная скорость
фрезы, м/мин, определяется по формуле [16]
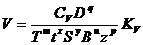 (3.42)
где Т - стойкость инструмента по [16], Т=80мин;
Коэффициенты и показатели степени
выбираются по [16] -СV = 46,7; m = 0,33;  = 0,5;
 = 0,5; q=0,45; u=0,1 и p=0,1.
Общий поправочный коэффициент на
скорость резания, учитывающий фактические условия резания [16],
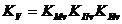 (3.43)
где  - коэффициент, учитывающий качество
обрабатываемого материала [16];
 - коэффициент, учитывающий состояние
поверхности заготовки [16],
 ;
 - коэффициент, учитывающий материал
инструмента [16],
 .
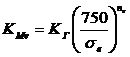 (3.44)
где KГ-коэффициент характеризующий группу стали по обрабатываемости, KГ = 1,0;
nv - показатель степени, nv =0,9.
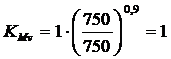
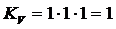
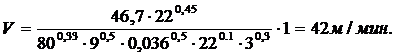
Находится частота вращения фрезы n из формулы
определения скорости резания [16]
 (3.45)

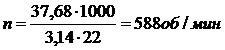
По паспорту станка принимается n=600 об/мин.
Фактическая скорость резания по
принятой частоте вращения шпинделя станка
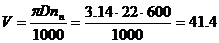 м/мин
Минутная подача [16]
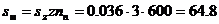 мм/мин (3.46)
По паспорту станка принимается  мм/мин
Фактическая подача на зуб фрезы
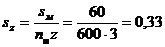 мм/зуб
Главная составляющая силы резания
при фрезеровании - окружная сила [16]
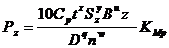 (3.47)
где z - число зубьев фрезы;
n - частота вращения фрезы, об/мин;
 - поправочный коэффициент на качество
обрабатываемого материала для стали, [16];
x, y, u, q и w - показатели степени ,[16];
Сp - коэффициента
Сp = 68,2; x = 0,86; y = 0,72; u = 1,0; q = 0,86; w = 0;  = 1.
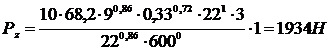
Крутящий момент [16],
 (3.48)
где D - диаметр фрезы, мм
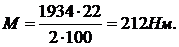
Мощность резания (эффективная) [16],
кВт
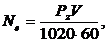 (3.49)
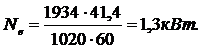
Коэффициент использования станка по мощности
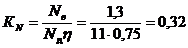 (3.50)
Основное время при фрезеровании концевой фрезой
шпоночного паза определяется по формуле [17]
 (3.51)
где  - ход фрезы в мм;
sМ.пр - продольная подача, мм/мин.
Ход фрезы [17]
 (3.52)
где 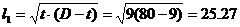 ;
 - перебег;
 длина шпоночного паза, 125мм.
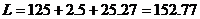
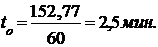
Для остальных поверхностей режимы
резания выбираются из справочной литературе. И все данные сводятся в таблицу
2.8.
3.8 Расчет
норм времени на отдельные операции
Технические нормы времени в условиях единичного производства устанавливаются расчетно-аналитическим методом.
В единичном производстве определяется норма штучного времени по формуле [10]
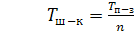
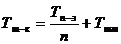 (3.53)
где 
 - подготовительно - заключительное
время, мин.;
n - количество деталей в настроечной партии, шт.
Эту формулу можно представить в
таком виде для всех операций кроме шлифовальных [10]
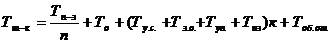 (3.54)
где  - основное время;
 - время на установку и снятие
детали, мин;
 - время на закрепление и открепление
детали, мин;
 время на приемы управления, мин;
 - время на измерение детали, мин;
 - коэффициент;
 - время на обслуживание рабочего
места и отдых, мин.
Для шлифования [8]
где  - время на техническое обслуживания
рабочего места, мин;
Таблица 2.8 - Режимы резания
|
№ операции |
Операция/ переход |
t, мм |
S, мм/об |
|
|
|
|
|
|
010 |
Горизонтально-расточная |
4 |
0,09 |
242 |
500 |
- |
4,6 |
1,3 |
 , м/минn,об/минP,НN,квтtосн.
015 Токарная черновая  80
86
90
95
110
 91,5
100
Токарная чистовая
80
86
90
110
91,5
100
М90
,9
,4
,5
,6
,6
,5
,28
,5
,5
,5
,5
,5
,5
,25
,25
,25
,25
,25
,25
,25
,8
,8
,5
,2
,6
,1
,3
,6
,05
,05
,1
,6
3.6
,9
,4
,17
,3
,11
,9
,8
,7
,5
,1
,3
,1
,9
,01
|
3,1 |
|
|
|
|
|
|
|
|
|
020 |
Фрезерная В=22мм, t=9 В=12мм, t=7 |
9 7 |
0,33 0.33 |
42 44 |
600 1189 |
1934 2300 |
1,3 1,6 |
2.5 1,08 |
|
025 |
Зубофрезерная |
2,5 |
3 |
110 |
300 |
- |
- |
12,2 |
|
045 |
Зубошлифовальная |
0,02 |
0,05 |
50 |
350 |
- |
9,3 |
5,6 |
050 Шлифовальная
черновая 80
95
Шлифовальная чистовая
80
95
,4
,3
,1
,1
,002
,002
,001
,001
-
,08
,2
,6
,5
,2
|
0,5 |
|
|
|
|
|
|
|
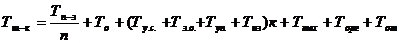 (3.55)
 - время на организацию рабочего
места, мин;
 - время перерывов на отдых и личные
надобности, мин.
Нормирование фрезерной 020 операции.
Определяется состав подготовительно - заключительное время для фрезерной операции 020: установка приспособления [18, карта 1] - 20 мин; установка фрезы - 2 мин; получение приспособления и инструмента до начала работы и сдачи их рослее завершение работы, [10, карта № 1] - 7 мин,
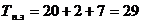 мин.
Время на установку и снятие детали,
закрепление ее и открепление, [18, карта 2]
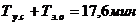 (3.56)
Время на управление [10, таблица 5.1] : включить и выключить станок кнопкой - 0,01мин; подвести деталь в продольном направлении - 0,03мин; переместить стал в обратном направлении 300мм - 0,11мин; тогда
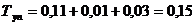 мин.
Время на измерение детали [10, таблица 5.16] , равно 0,2мин; при 20% контролируемых деталей, получается
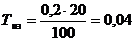 мин
Вспомогательное время 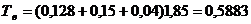 мин,
оперативное время равно
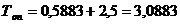 мин.
Время на обслуживания рабочего места [10, таблица 5.16] составляет 3,5% от оперативного тогда
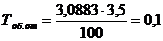 мин
Время на отдух и личные надобности равно 4% от оперативного [10, карта 88]
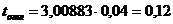 мин
Штучно - калькуляционное время при фрезеровании шпоночного паза по формуле (3.54)
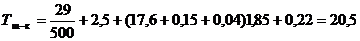 мин
Нормирование шлифовальной операции 050.
Определяется состав подготовительно - заключительное время для шлифовальной операции 045: установка вала в центрах [19, карта 1] - 8 мин; установка шлифовального круга - 2 мин; получение инструмента до начала работы и сдачи их после завершение работы, [10, карта № 25] - 5 мин,
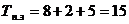 мин.
Время на установку и снятие детали,
закрепление ее и открепление, [10, таблица 5]
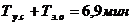 .