Материал: Методические указания к выполнению лабораторной работы № 1 по дисциплине «Процессы и операции формообразования» для студентов направления подготовки бакалавров. Жачкин С.Ю., Симонова Ю.Э
ФГБОУ ВПО «Воронежский государственный технический университет»
Кафедра автоматизированного оборудования машиностроительного производства
МЕТОДИЧЕСКИЕ УКАЗАНИЯ
к выполнению лабораторной работы № 1 по дисциплине «Процессы и операции формообразования»
для студентов направления подготовки бакалавров 151900 «Конструкторско-технологическое обеспечение машиностроительных производств»
(профиль «Металлообрабатывающие станки и комплексы») всех форм обучения
Воронеж 2013

Составители: д-р техн. наук С.Ю. Жачкин, ст. преп. Ю.Э. Симонова
УДК 621.91.02(07)
Методические указания к выполнению лабораторной работы № 1 по дисциплине «Процессы и операции формообразования» для студентов направления подготовки бакалавров 151900 «Конструкторско-технологическое обеспечение машиностроительных производств» (профиль «Металлообрабатывающие станки и комплексы») всех форм обучения / ФГБОУ ВПО «Воронежский государственный технический университет»; сост. С.Ю. Жачкин, Ю.Э. Симонова. Воронеж, 2013. 41 с.
В методических указаниях изложены требования и общие вопросы по выполнению лабораторных работ, приведены теоретические сведения, полезные не только для выполнения лабораторных работ, но и при подготовке к сдаче зачетов и экзаменов.
Выполнение задания дает возможность получения навыков при выборе наиболее оптимальных режимов резания при токарной обработке с использованием государственных стандартов, учебной и справочной литературы.
Предназначены для студентов 3 курса. Табл. 34. Ил. 2. Библиогр.: 3 назв.
Методические указания подготовлены в электронном виде в текстовом редакторе Microsoft Word 97 и содержатся в файле пиоф1.doc.
Рецензент канд. техн. наук, доц. Л.А. Иванов Ответственный за выпуск зав. кафедрой профессор
В.М. Пачевский Издается по решению редакционно-издательского сове-
та Воронежского государственного технического университета.
ФГБОУ ВПО «Воронежский государственный технический университет», 2013
2

Лабораторная работа № 1
РАСЧЕТ РЕЖИМОВ РЕЗАНИЯ ПРИ ТОЧЕНИИ
Цель работы: научиться рассчитывать наиболее оптимальные режимы резания при токарной обработке по аналитическим формулам.
Взависимости от точности (квалитета) заготовки и детали определяют число стадий обработки (число проходов) (см. приложение 2).
Взависимости от решаемых технологических задач выбирают вид резца, форму пластины, геометрические элементы
резца по справочникам 4, 5, 8 . Если целесообразно использование одного и того же инструмента на нескольких переходах, то его выбирают по наиболее трудоемкому переходу, но следят, чтобы он был допустимым по остальным переходам.
Выбор инструмента и режимов резания выполняется в соответствии с основным параметром станка – наибольшим диаметром обрабатываемой заготовки, который является усредненным показателем жесткости и виброустойчивости технологической системы.
Размеры державки резца выбирают максимально допустимыми согласно паспорту станка.
Резцы с механическим креплением пластин имеют большую (в среднем на 15%) производительность, чем напаянные резцы. Такие резцы могут быть применены при меньшей подаче, но при большей скорости резания, что обеспечивает рост производительности.
Выбор материала инструмента осуществляют с учетом обрабатываемого материала, характера припуска и поверхности заготовки, глубины резания (см. приложение 1).
1. Глубина резания t, мм: при черновом точении и отсутствии ограничений по мощности оборудования и жесткости системы СПИД принимается равной припуску на обработку;
1
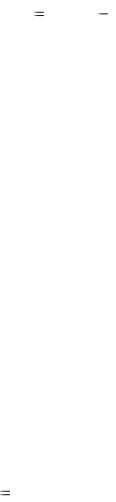
при чистовом точении припуск срезается за два прохода и более. На каждом последующем проходе следует назначить меньшую глубину резания, чем на предшествующем. При параметре шероховатости обработанной поверхности Ra≤3,2 мкм включительно t=0,5 ÷ 2,0 мм; Rа ≥ 0,8 мкм, t=0,1 ÷ 0,4мм.
Глубина резания равна t 0,5( D d ), где D – начальный диаметр обработки, d – получаемый размер.
2.Подача s, мм/об: при черновом точении принимается максимально допустимой по мощности оборудования, жесткости системы СПИД, прочности режущей пластины и прочности державки. Рекомендуемые подачи при черновом наружном точении приведены в табл. 17, а при черновом растачивании в табл. 18.
Максимальные величины подач при точении стали 45, допустимые прочностью пластины из твердого сплава, приведены в табл. 13.
Подачи при чистовом точении выбирают в зависимости от требуемых параметров шероховатости обработанной поверхности и радиуса при вершине резца из табл. 12.
При прорезании пазов и отрезании величина поперечной подачи зависит от свойств обрабатываемого материала, размеров паза и диаметра обработки (табл. 14).
Рекомендуемые подачи при фасонном точении приведены в табл. 16.
Выбранные значения подачи корректируют по паспорту станка. Паспортные данные некоторых станков приведены в приложении 3.
3.Скорость резания vр, м/мин: при наружном продольном и поперечном точении и растачивании рассчитывают по эмпирической формуле
v р |
Сv |
Кv , |
|
Т mt x S y |
|||
|
|
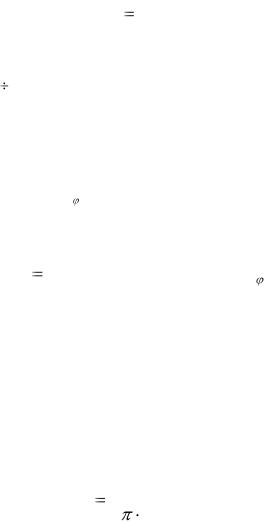
а при отрезании, прорезании и фасонном точении – по формуле
2
v р |
Сv |
Кv . |
|
Т m s y |
|||
|
|
Среднее значение стойкости Т при одноинструментной обработке – 60 мин, при точении резцами с дополнительным лезвием - 30 45 мин. Значения коэффициента Сv , показателей степени х, у, и m приведены в табл. 19.
Коэффициент Кv является произведением коэффициентов, учитывающих влияние материала заготовки Кмv (см. табл. 1, 3, 7, 8), состояния поверхности Кпv (табл. 2), материала инструмента Киv (см. табл. 4), вида обработки Коv ( см. табл. 9), углов в плане резцов К v и радиуса при вершине резца Кr (табл. 20). При многоинструментной обработке и многостаночном обслуживании период стойкости увеличивают, вводя соответственно коэффициенты КТи (см. табл. 5) и КТс (см. табл. 6).
Kv Kмv  Knv
 Kuv
 KTv
 KTc
 K v
 Kr .
Отделочная токарная обработка имеет ряд особенностей, отличающих ее от чернового и межоперационного точения. Поэтому рекомендуемые режимы резания при тонком (алмазном) точении на быстроходных токарных станках повышенной точности и расточных станках приведены отдельно в табл. 15.
Режимы резания при точении закаленной стали резцами из твердого сплава приведены в табл. 21.
4. Частоту вращения n, об/мин рассчитывают по форму-
ле
n |
1000v |
р |
, об/мин, |
|
|
||
D |
|
||
|
|
|
где vp – скорость резания, м/мин; D – диаметр детали, мм.
После расчета частоты вращения принимают ее ближайшее меньшее значение по паспорту станка (приложение 3). Затем уточняют скорость резания по принятому значению nпр.
3