Материал: Методические указания к выполнению лабораторной работы № 1 по дисциплине «Процессы и операции формообразования» для студентов направления подготовки бакалавров. Жачкин С.Ю., Симонова Ю.Э

Продолжение табл. 7
|
|
|
|
|
0,9 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
хромомарганцо- |
0,7 |
0,8 |
1,25 |
|
|
|
|
|
|
вистая, |
|
|
|
|
|
|
|
|
|
хромокремни- |
|
|
|
|
|
|
|
|
|
стая, хромокрем- |
|
|
|
|
|
|
|
|
|
немарганцови- |
|
|
|
|
|
|
|
|
|
стая, |
|
|
|
|
|
|
|
|
|
хромоникельмо- |
|
|
|
|
|
|
|
|
|
либденовая, |
|
|
|
|
|
|
|
|
|
хромомолибде- |
|
|
|
|
|
|
1,0 |
|
|
ноалюминиевая |
|
|
|
|
|
|
|
|
|
хромованадиевая |
0,8 |
0,8 |
1,25 |
|
|
|
|
|
|
|
5 |
|
|
|
|
|
|
|
|
марганцовистая |
0,7 |
0,9 |
1,5 |
|
|
|
|
|
|
|
5 |
|
|
|
|
|
|
|
|
хромоникель- |
0,8 |
0,85 |
1,25 |
|
|
|
|
|
|
вольфрамовая, |
|
|
|
|
|
|
|
|
|
хромомолибдено- |
|
|
|
|
|
|
|
|
|
вая |
|
|
|
|
|
|
|
|
|
хромоалюминие- |
0,7 |
0,8 |
1,25 |
|
|
|
|
|
|
вая |
5 |
|
|
|
|
|
|
|
|
хромоникельвана- |
0,7 |
0,85 |
1,25 |
|
|
|
|
|
|
диевая |
5 |
|
|
|
|
|
|
|
|
быстрорежущие |
0,6 |
0,7 |
1,25 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Чугун: |
|
|
|
|
|
1,3 |
0,95 |
1,2 |
|
серый |
- |
- |
1,7 |
1,2 |
1,3 |
||||
1,3 |
0,85 |
5 |
|||||||
ковкий |
- |
- |
1,7 |
5 |
1,3 |
||||
|
|
1,2 |
|||||||
|
|
|
|
1,2 |
|
|
|
||
|
|
|
|
|
|
|
5 |
||
|
|
|
|
5 |
|
|
|
|
9
Таблица 8 Поправочный коэффициент Кмv , учитывающий влияние
физико-механических свойств жаропрочных и коррозионностойких сталей и сплавов на скорость резания.
Марка стали |
σв, МПа |
Усредненное значе- |
или сплава |
|
ние |
|
|
коэффициента Кмv |
12Х18Н9Т |
550 |
1,0 |
13Х11Н2В2МФ |
1100 – 1460 |
0,8 – 0,3 |
14Х17Н2 |
800 – 1300 |
1,0 – 0,75 |
13Х14Н3В2ФР |
700 – 1200 |
0,5 – 0,4 |
37Х12Н8Г8МФБ |
- |
0,95 – 0,72 |
45Х14Н14В2М |
700 |
1,06 |
10Х11Н20ТЗР |
720 – 800 |
0,85 |
12Х21Н5Т |
820 – 10000 |
0,65 |
20Х23Н18 |
600 – 620 |
0,80 |
31Х19Н9МВБТ |
600 – 620 |
0,40 |
15Х18Н12С4ТЮ |
730 |
0,50 |
ХН78Т |
780 |
0,75 |
ХН75МБТЮ |
- |
0,53 |
ХН60ВТ |
750 |
0,48 |
ХН77ТЮ |
850 – 1000 |
0,40 |
ХН77ТЮР |
850 – 1000 |
0,26 |
ХН35ВТ |
950 |
0,50 |
ХН70ВМТЮ |
1000 – 1250 |
0,25 |
ХН55ВМТКЮ |
1000 – 1250 |
0,25 |
ХН65ВМТЮ |
900 – 1000 |
0,20 |
ХН35ВТЮ |
900 – 950 |
0,22 |
ВТЗ-1; ВТЗ |
950 – 1200 |
0,40 |
ВТ5; ВТ4 |
750 – 950 |
0,70 |
ВТ6;ВТ8 |
900 – 1200 |
0,35 |
ВТ14 |
900 – 1400 |
0,53 – 0,43 |
12Х13 |
600 – 1100 |
1,5 – 1,2 |
30Х13; 40Х13 |
850 – 1100 |
1,3 – 0,9 |
10
Таблица 9 Поправочный коэффициент К0V, учитывающий влияние
вида обработки на скорость резания.
|
Отношение диа- |
|
||
Вид обработки |
|
d |
|
Коэффициент К0V |
|
метров |
|
|
|
|
D |
|
||
|
|
|
||
Наружное продольное |
- |
|
|
1,0 |
точение |
|
|
|
|
|
0,0 ÷ 0,4 |
|
1,24 |
|
Подрезание |
0,5 ÷ 0,7 |
|
1,18 |
|
|
0,8 ÷ 1,0 |
|
1,04 |
|
Отрезание |
0 |
|
|
1,0 |
Прорезание |
0,5 ÷ 0,7 |
|
0,96 |
|
|
0,8 ÷ 0,95 |
|
0,84 |
|
Таблица 10 Поправочный коэффициент Кмр, учитывающий влияние
качества медных и алюминиевых сплавов на силовые зависимости
Медные сплавы |
Кмр |
Алюминиевые |
Кмр |
|
|
|
|
сплавы |
|
Гетерогенные: |
|
|
Алюминий и |
1,0 |
НВ 120 |
|
1,0 |
силумин |
|
НВ > 120 |
|
0,75 |
Дюралюминий, |
|
Свинцовистые |
при основной |
|
σв,МПа : |
1,5 |
гетерогенной |
структуре и |
|
250 |
2,0 |
свинцовистые |
с содержанием |
|
350 |
2,75 |
свинца 10% при основной го- |
|
>350 |
|
|
могенной структуре |
0,65- |
|
|
|
Гомогенные |
|
0,7 |
|
|
Медь |
|
1,8-2,2 |
|
|
С содержанием свинца >15% |
1,7-2,1 |
|
|
|
|
|
0,25- |
|
|
|
|
0,45 |
|
|
11
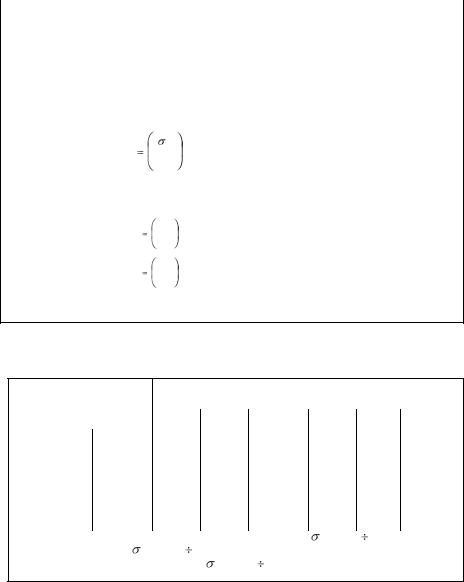
Таблица 11 Поправочный коэффициент Кмр для стали и чугуна, учиты-
вающий влияние качества обрабатываемого материала на силовые зависимости.
|
|
|
|
|
|
|
Показатель степени n при определении |
||
|
|
|
|
|
|
|
|
Крутящего |
|
Обрабатывае- |
Расчетная |
|
Составляю- |
момента М |
Окружной |
||||
|
щей Рz силы |
и осевой |
силы реза- |
||||||
мый материал |
формула |
|
резания |
силы Р0 при |
ния Рz при |
||||
|
|
|
|
|
|
|
при обработ- |
сверлении, |
фрезерова- |
|
|
|
|
|
|
|
ке |
рассверли- |
нии |
|
|
|
|
|
|
|
резцами |
вании и |
|
|
|
|
|
|
|
|
|
зенкерова- |
|
|
|
|
|
|
|
|
|
нии |
|
Конструкци- |
|
|
|
|
|
n |
|
|
|
онная углеро- |
Ê ìð |
â |
|
|
|
|
|
|
|
дистая и леги- |
750 |
|
|
|
|
|
|||
рованная сталь |
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
σв, МПа: |
|
|
|
|
|
|
0,75 / 0,35 |
0,75 / 0,75 |
0,3 / 0,3 |
≤ 600 |
|
|
|
|
|
|
0,75 / 0,75 |
0,75 / 0,75 |
0,3 / 0,3 |
> 600 |
|
|
|
|
|
|
|
|
|
|
|
ÍÂ |
|
|
n |
|
|
|
|
Серый чугун |
Ê ìð |
|
|
|
0,4 / 0,55 |
0,6 / 0,6 |
1,0 / 0,55 |
||
|
|
|
|
|
|||||
|
190 |
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
||
|
|
ÍÂ |
|
|
n |
|
|
|
|
Ковкий чугун |
Ê ìð |
|
|
|
0,4 / 0,55 |
0,6 / 0,6 |
1,0 / 0,55 |
||
|
|
|
|
|
|||||
|
150 |
|
|
|
|
|
|
||
Примечание. В числителе приведены значения показателя степени n для твер-
дого сплава, в знаменателе – для быстрорежущей стали.
Таблица 12 Подачи, мм/об, при чистовом точении
Параметр шерохова- |
|
|
Радиус при вершине резца r, мм |
|
||||
тости поверхностити, |
|
|
|
|
|
|
|
|
|
мкм |
|
0,4 |
0,8 |
1,2 |
1,6 |
2,0 |
2,4 |
|
|
|
||||||
Ra |
Rz |
|
||||||
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
0,63 |
|
0,07 |
0,10 |
0,12 |
0,14 |
0,15 |
0,17 |
|
1,25 |
--- |
0,10 |
0,13 |
0,165 |
0,19 |
0,21 |
0,23 |
|
2,50 |
|
0,144 |
0,20 |
0,246 |
0,29 |
0,32 |
0,35 |
|
|
20 |
|
0,25 |
0,33 |
0,42 |
0,49 |
0,55 |
0,60 |
--- |
40 |
0,35 |
0,51 |
0,63 |
0,72 |
0,80 |
0,87 |
|
|
80 |
0,47 |
0,66 |
0,81 |
0,94 |
1,04 |
1,14 |
|
Примечание. Подачи даны для обработки сталей с |
в = 700 900 МПа и чу- |
||
гунов; для сталей с |
в = 500 700 МПа значения подач умножать на коэф- |
||
фициент Кs = 0,45; для сталей с |
в = 900 1100 МПа значения подач умно- |
||
жать на коэффициент Кs = 1,25. |
|
|
|
12
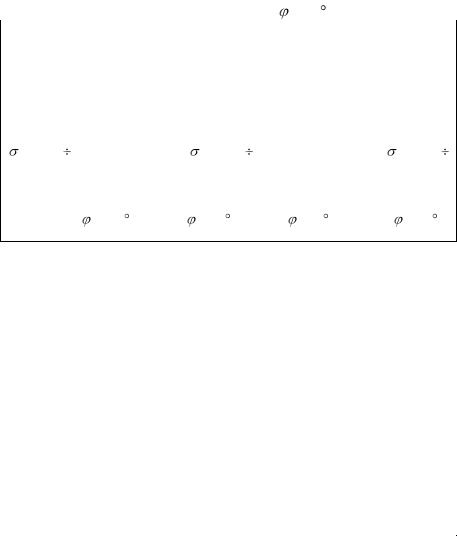
Таблица 13 Подачи, мм/об, допустимые прочностью пластины из
твердого сплава, при точении конструкционной стали резцами с главным углом в плане = 45 .
Толщина пла- |
|
|
Глубина резания t, мм, до |
|
||
стины, мм |
4 |
7 |
|
13 |
|
22 |
4 |
1,3 |
1,1 |
|
0,9 |
|
0,8 |
6 |
2,6 |
2,2 |
|
1,8 |
|
1,5 |
8 |
4,2 |
3,6 |
|
3,6 |
|
2,5 |
10 |
6,1 |
5,1 |
|
4,2 |
|
3,6 |
|
|
|
|
|
|
|
Примечания: 1. В зависимости от механических свойств стали на таб-
личные значения подачи вводить поправочный коэффициент 1,2 при
в = 480 640 МПа; 1,0 при |
в = 650 870 МПа и 0,85 при |
в = 870 |
1170 МПа. |
|
|
2.При обработке чугуна табличное значение подачи умножать на коэффициент 1,6
3.Табличное значение подачи умножать на поправочный коэффици-
ент 1,4 при = 30 ; 1,0 при = 45 ; 0,6 при =60 и 0,4 при = 90 . 4. При обработке с ударами подачу уменьшать на 20 %.
|
|
|
|
|
|
Таблица 14 |
|
|
Подачи, мм/об, при прорезании пазов и отрезании. |
||||||
|
|
|
|
Обрабатываемый материал |
|||
|
|
Ши- |
|
|
|
|
|
|
|
Сталь конструк- |
|
Чугун, медные и |
|||
Диаметр обработ- |
рина |
|
|||||
ционная углеро- |
|
алюминивые |
|||||
|
ки, мм |
резца, |
|
||||
|
дистая и легиро- |
|
сплавы |
||||
|
|
мм |
|
||||
|
|
ванная, стальное |
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
литье |
|
|
|
|
|
Токарно-револьверные станки |
|
|
|||
|
До 20 |
|
3 |
0,06 – 0,08 |
|
0,11 |
– 0,14 |
Св. 20 до 40 |
3 |
– 4 |
0,1 – 0,12 |
|
0,16 |
– 0,19 |
|
» |
40 » 60 |
4 |
– 5 |
0,13 – 0,16 |
|
0,20 |
– 0,24 |
» |
60 » 100 |
5 |
– 8 |
0,16 – 0,23 |
|
0,24 |
– 0,32 |
» 100 » 150 |
6 – 10 |
0,18 - 0,26 |
|
||||
|
0,3 |
– 0,4 |
|||||
|
» 150 |
10 |
– 15 |
0,28 – 0,36 |
|
||
|
|
0,4 – 0,55 |
|||||
|
|
|
|
|
|
||
|
|
|
Карусельные станки |
|
|
||
|
До 2500 |
10 |
– 15 |
0,35 – 0,45 |
|
0,55 |
– 0,60 |
|
Св. 2500 |
16 |
– 20 |
0,45 – 0,60 |
|
0,60 |
– 0,70 |
Примечания: 1. При отрезании сплошного материала диаметром более 60 мм при приближении резца к оси детали до 0,5 радиуса табличные значения подачи следует уменьшить на 40 – 50 %. 2. Для закаленной конструкционной стали табличные значения подачи уменьшать на 30 % при
13