Материал: Методические указания к выполнению лабораторной работы № 1 по дисциплине «Процессы и операции формообразования» для студентов направления подготовки бакалавров. Жачкин С.Ю., Симонова Ю.Э
ПРИЛОЖЕНИЕ 4
Таблица 30 Величина врезания l1 и перебега l2 при работе резцами
|
|
|
|
|
|
|
|
|
Глубина резания t |
|
|
|
||||||
Резцы |
|
|
1 |
1 |
3 |
4 |
5 |
6 |
|
7 8 |
|
10 |
12 |
|
|
14 |
16 |
|
|
|
|
|
|
|
|
|
Величина врезания l1 |
|
|
|
|||||||
Проход- |
15о |
5 |
9 |
13 |
16 |
20 |
24 |
|
28 |
|
31 |
39 |
- |
|
- |
|
- |
|
ные и |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
30о |
3 |
5 |
7 |
8 |
10 |
12 |
|
14 |
|
15 |
19 |
22 |
|
26 |
|
29 |
||
расточ- |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
45о |
2 |
3 |
4 |
5 |
6 |
7 |
|
8 |
|
9 |
12 |
14 |
|
16 |
|
18 |
||
ные с |
|
|
|
|
||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
углом в |
60 |
о |
|
2 |
3 |
3 |
4 |
4 |
|
5 |
|
5 |
6 |
7 |
|
9 |
|
11 |
|
|
|
|
|
|
|||||||||||||
плане |
|
1 |
|
|
|
|
||||||||||||
75 |
о |
|
1 |
2 |
2 |
2 |
3 |
|
3 |
|
3 |
4 |
4 |
|
4 |
|
5 |
|
|
|
|
|
|
|
|
||||||||||||
|
90о; |
|
|
|
|
|
|
|
3 |
|
|
|
|
|
|
5 |
||
Подрезные |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
При работе в упор — 3. |
|
|
|
|||||||
Отрезные |
|
|
|
|
|
|
|
|
|
|
||||||||
|
|
|
|
|
|
|
При работе напроход — 5 |
|
|
|
||||||||
|
|
|
|
|
|
|
|
|
|
|
||||||||
Прорезные |
|
|
|
|
|
|
|
|
|
|||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Фасонные |
|
|
3 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||
Примечание. |
Величина |
перебега l2 |
при работе на проход вне зависимости |
|||||||||||||||
от величины : при глубине резания t=1-2 мм l2 =1 мм; при глубине резания t=3-7 мм l2 =2 мм; при глубине резания t=8-16 мм l2 =3 мм
Таблица 31 Суммарная величина врезания и перебега при резьбона-
резании, мм
|
Обработка |
|
Врезание + пе- |
Режущий инструмент |
|
ребег, мм |
|
|
|
||
|
|
|
|
Резцы резьбовые |
Напроход при |
6 10 |
4Р |
|
шаге резьбы Р |
10 |
3Р |
|
|
|
2Р |
|
|
|
|
|
В упор |
|
3Р |
|
|
|
|
|
Вихревым методом |
3Р |
|
|
|
|
|
Метчики машинные |
На проход |
|
6Р |
|
|
||
|
|
|
|
|
В упор |
|
3Р |
|
|
|
|
34

Метчики гаечные |
|
На проход |
|
Длина режу- |
|
|
|
|
щей части мет- |
|
|
|
|
чика |
|
|
|
|
|
Плашки круглые, само- |
- |
|
|
|
открывающиеся головки |
|
|
2Р |
|
|
|
|
|
|
Плашки тангенциальные |
- |
|
2Р |
|
|
|
|
|
|
|
|
|
|
|
Резьбонарезные |
круглые |
- |
|
3Р |
гребенки для винторезных |
|
|
||
|
|
|
||
|
|
|
|
|
Фрезы резьбовые |
диско- |
Резьбофрезеро- |
6 10 |
3Р |
вые |
|
вание при шаге |
10 «6 < |
2Р 1,5Р |
|
|
резьбы Р |
10 < 10 |
|
|
|
|
|
|
|
|
Таблица 32 |
|
Величина перебега стола при строгании в направлении |
|||
главного движения, мм |
|
|
|
Станок |
Длина обработки l, |
Величина перебега |
|
не более |
стола или резца l2 |
|
|
|
|
||
Продольно-строгальный |
2000 |
200 |
|
|
|
|
|
|
4000 |
325 |
|
|
|
|
|
|
6000 |
400 |
|
|
|
|
|
|
> 6000 |
500 |
|
|
|
|
|
Поперечно-строгальный, |
100 |
35 |
|
долбежный |
|
|
|
200 |
50 |
|
|
|
|
||
|
|
|
|
|
300 |
60 |
|
|
|
|
|
|
>300 |
75 |
|
|
|
|
|
Задание Задача 1
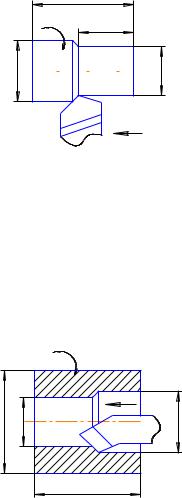
На токарно-винторезном станке производится наружное продольное точение заготовки от диаметра D мм до диаметра d мм. Длина обработанной поверхности L мм, длина заготовки Lз мм. Данные выбрать из таблицы.
35
|
Lз |
v |
L |
|
D |
|
|
|
|
|
|
|
d |
|
|
|
|
s
Требуется:выбрать токарный станок;
1.выбрать режущий инструмент и материал режущей части инструмента;
2.назначить режимы резания;
3.определить машинное время.
Задача 2
На токарно-винторезном станке производится растачивание сквозного отверстия от диаметра d мм до диаметра D мм. Диаметр заготовки Dз мм. Длина отверстия L мм. Способ крепления заготовки – в патроне.
|
v |
|
s |
з |
D |
D d |
|
|
L |
Требуется:
1.выбрать токарный станок;
2.выбрать режущий инструмент и материал режущей части инструмента;
3.назначить режимы резания;
4.определить машинное время.
36

|
|
|
|
|
|
|
|
|
|
|
|
|
Таблица 33 |
||
|
|
|
|
|
|
Данные к задаче 1 |
|
|
|
|
|
|
|||
№ |
|
|
|
|
|
|
|
Ше- |
|
|
|
|
|
|
|
вари |
|
|
|
|
|
|
|
рохо- |
|
|
|
|
При- |
|
|
анта |
|
|
|
|
|
|
|
ва- |
|
|
|
|
Способ |
||
|
|
|
|
|
|
|
|
|
|
|
ме- |
||||
|
|
|
в , |
|
Вид заготовки и |
тость |
|
|
|
|
креп- |
||||
|
Материал |
заго- |
|
|
|
Lз, |
L, |
нение |
|||||||
|
МП |
НВ |
состояние |
еѐ |
по- |
D, мм |
d, мм |
ления |
|||||||
|
товки |
|
мм |
мм |
ох- |
||||||||||
|
|
а |
|
поверхности |
верх- |
|
|
заго- |
|||||||
|
|
|
|
|
|
|
|
лаж- |
|||||||
|
|
|
|
|
|
|
|
нос- |
|
|
|
|
товки |
||
|
|
|
|
|
|
|
|
|
|
|
|
дения |
|||
|
|
|
|
|
|
|
|
ти, |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
мкм |
|
|
|
|
|
|
|
1 |
Серый |
чугун |
- |
160 |
Отливка |
с |
кор- |
Rz 40 |
100h17 |
92h12 |
850 |
800 |
Без |
В |
цен- |
|
СЧ15 |
|
|
|
кой |
|
|
|
|
|
|
|
охл. |
трах |
|
2 |
Сталь 45 |
|
750 |
- |
Поковка |
с |
кор- |
Ra |
60h14 |
50h10 |
750 |
700 |
С |
В |
цен- |
|
|
|
|
|
кой |
|
|
3,2 |
|
|
|
|
охл. |
трах |
|
3 |
Сталь 35 |
|
650 |
- |
Прокат |
|
|
Ra |
48h12 |
40h9 |
950 |
900 |
С |
В |
па- |
|
|
|
|
|
|
|
|
2,5 |
|
|
|
|
олхл. |
троне |
|
4 |
Серый |
чугун |
- |
180 |
Отливка |
|
без |
Ra 15 |
156h17 |
150h1 |
700 |
600 |
Без |
В |
па- |
|
СЧ20 |
|
|
|
корки |
|
|
|
|
2 |
|
|
охл. |
троне |
|
5 |
Сталь 30ХГС |
800 |
- |
Поковка |
с |
кор- |
Rz 10 |
70h16 |
60h11 |
750 |
700 |
С |
В |
цен- |
|
|
|
|
|
|
кой |
|
|
|
|
|
|
|
охл. |
трах |
|
6 |
Бронза БрАЖ9-4 |
- |
120 |
Отливка |
с |
кор- |
Rz 20 |
108h14 |
100h1 |
110 |
100 |
Без |
В |
цен- |
|
|
|
|
|
|
кой |
|
|
|
|
0 |
0 |
0 |
охл. |
трах |
|
7 |
Серый |
чугун |
- |
229 |
Отливка |
с |
кор- |
Rz 30 |
90h15 |
82h11 |
125 |
120 |
Без |
В |
па- |
|
СЧ20 |
|
|
|
кой |
|
|
|
|
|
0 |
0 |
охл. |
троне |
|
8 |
Сталь 12Х18Н10Т |
750 |
- |
Прокат |
|
|
Rz 30 |
125h15 |
120h1 |
850 |
800 |
С |
В |
па- |
|
37

|
|
|
|
|
|
|
|
|
|
1 |
|
|
охл. |
троне |
|
9 |
Сталь 20 |
|
500 |
- |
Прокат |
|
|
Rz 10 |
124h12 |
120h1 |
940 |
900 |
С |
В |
цен- |
|
|
|
|
|
|
|
|
|
|
0 |
|
|
охл. |
трах |
|
10 |
Сталь 45Х |
|
850 |
- |
Поковка |
с |
кор- |
Rz 50 |
105h17 |
96h12 |
110 |
100 |
С |
В |
цен- |
|
|
|
|
|
кой |
|
|
|
|
|
0 |
0 |
охл. |
трах |
|
11 |
Сталь 30 |
|
500 |
- |
Поковка |
с |
кор- |
Rz 30 |
100h15 |
94h10 |
100 |
900 |
С |
В |
цен- |
|
|
|
|
|
кой |
|
|
|
|
|
0 |
|
охл. |
трах |
|
12 |
Сталь 45 |
|
600 |
- |
Поковка |
с |
кор- |
Ra |
64h12 |
60h8 |
850 |
830 |
С |
В |
па- |
|
|
|
|
|
кой |
|
|
2,5 |
|
|
|
|
охл. |
троне |
|
13 |
Серый |
чугун |
- |
170 |
Отливка |
с |
кор- |
Rz 30 |
120h16 |
100h1 |
560 |
550 |
Без |
В |
цен- |
|
СЧ15 |
|
|
|
кой |
|
|
|
|
1 |
|
|
охл. |
трах |
|
14 |
Сталь 60 |
|
700 |
- |
Поковка |
|
|
Rz 10 |
98h15 |
90h10 |
400 |
380 |
С |
В |
цен- |
|
|
|
|
|
|
|
|
|
|
|
|
|
охл. |
трах |
|
Таблица 34
|
|
|
|
|
Данные к задаче 2 |
|
|
|
|
|
||
№ |
|
|
|
|
|
Шеро- |
|
|
|
|
При- |
|
ва |
|
|
|
|
|
хова- |
|
|
|
|
||
|
|
|
|
|
|
|
|
|
ме- |
|||
ри |
|
|
в , |
|
|
тость |
|
|
|
|
||
Материал |
заго- |
|
Вид заготовки и состояние |
|
|
Lз, |
L, |
нение |
||||
ан |
МП |
НВ |
по- |
D, мм |
d, мм |
|||||||
товки |
|
еѐ поверхности |
мм |
мм |
ох- |
|||||||
та |
|
а |
|
верхно- |
|
|
||||||
|
|
|
|
|
|
|
|
лаж- |
||||
|
|
|
|
|
|
сти, |
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
дения |
||
|
|
|
|
|
|
мкм |
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
||
15 |
Серый |
чугун |
- |
120 |
Отливка с коркой |
Rz 40 |
100h17 |
92h12 |
850 |
800 |
Без |
|
|
СЧ10 |
|
|
|
|
|
|
|
|
|
охл. |
|
16 |
Сталь 45 |
|
700 |
- |
Прокат с просверловкой |
Ra 3,2 |
60h14 |
50h10 |
750 |
700 |
С |
|
38