Материал: Методические указания к выполнению лабораторной работы № 1 по дисциплине «Процессы и операции формообразования» для студентов направления подготовки бакалавров. Жачкин С.Ю., Симонова Ю.Э
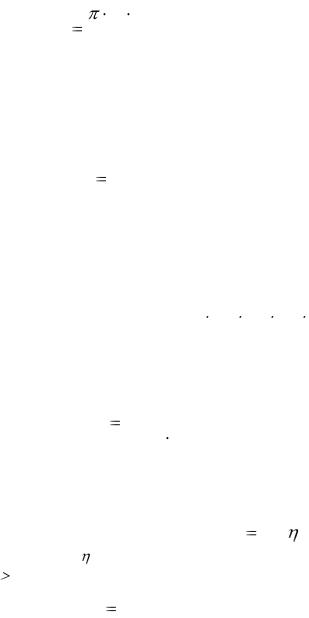
v |
D nпр |
,м / мин . |
|
1000 |
|||
|
|
5. Сила резания Р, Н. Силу резания Р принято раскладывать на составляющие силы, направленные по осям координат станка (тангенциальную Рz , радиальную Ру и осевую Рх). При наружном продольном и поперечном точении, растачивании, отрезании, прорезании пазов и фасонном точении эти составляющие рассчитывают по формуле
Рz ,y ,x 10С р t x s y vn K p .
При отрезании, прорезании и фасонном точении t – длина лезвия резца.
Постоянная Ср и показатели степени х, у, n для конкретных (расчетных) условий обработки для каждой из составляющих силы резания приведены в табл. 22.
Поправочный коэффициент Кр представляет собой произведение ряда коэффициентов (Кр = Кмр Кφр Кγр Кλр Кrр), учитывающих фактические условия резания. Численные значения этих коэффициентов приведены в табл. 10, 11 и 23.
6. Мощность резания Ne, кВт. рассчитывают по форму-
ле |
|
|
|
|
Nе |
Pz v |
|
. |
|
1020 |
60 |
|||
|
|
При одновременной работе нескольких инструментов эффективную мощность определяют как суммарную мощность отдельных инструментов.
Мощность резания не должна превышать эффективную мощность главного привода станка Nе<Nэ. ( Nэ Nдв , где
Nдв- мощность двигателя, -КПД станка). Если условие не выполняется и N Nэ, уменьшают скорость резания. Определяют
коэффициент перегрузки К |
|
Ne |
. Исходя из того, что мощ- |
|
п |
Nэ |
|||
|
|
|||
|
|
|
ность прямо пропорциональна скорости резания v и частоте
4
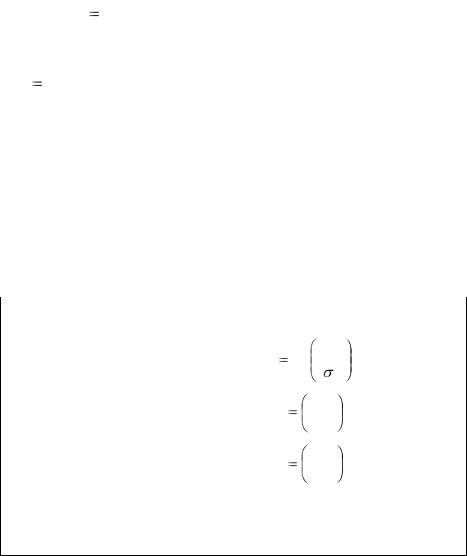
вращения n, рассчитывают новое меньшее значение скорости
резания vy |
v |
. |
|
||
|
Kп |
|
7. Основное время То, мин. Рассчитывают по формуле
Т о |
L |
i , |
|
nпр s |
|||
|
|
где L – длина рабочего хода инструмента, мм; i – число проходов инструмента.
Длина рабочего хода, мм, равна L=l+l1+l2,
где l – длина обрабатываемой поверхности, мм;
l1 и l2 – величины врезания и перебега инструмента, мм (см. приложение 4).
Таблица 1 Поправочный коэффициент Кмv , учитывающий влияние физико-механических свойств обрабатываемого материала на
скорость резания
Обрабатываемый |
Расчетная формула |
||||||||
материал |
|||||||||
|
|
|
|
|
|
|
|
||
|
|
|
750 |
nv |
|||||
Сталь |
|
|
|
||||||
Ê ìv |
|
Ê r |
|
|
|
|
|||
|
|
|
|
|
|||||
|
|
|
â |
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
190 |
nv |
|
||||
Серый чугун |
Ê |
|
|
|
|||||
ìv |
|
|
|
|
|
|
|||
ÍÂ |
|
|
|
||||||
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
150 |
nv |
|
||||
Ковкий чугун |
Ê |
|
|
|
|||||
ìv |
|
|
|
|
|
|
|||
ÍÂ |
|
|
|
||||||
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
Примечания: 1. σв и НВ – фактические параметры. Характеризующие обрабатываемый материал, для которого рассчитывается скорость резания. 2. Коэффициент Кr характеризующий группу стали по обрабатываемости, и показатель степени nv см. в табл.7.
5
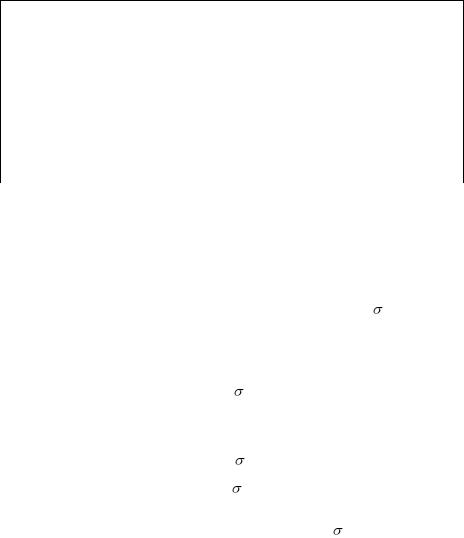
Таблица 2 Поправочный коэффициент Кпv, учитывающий влияние
состояния поверхности заготовки на скорость резания
Состояние поверхности заготовки
|
|
|
с коркой |
|
|
|
Без |
|
|
Стальные и чу- |
|
||
корки |
Прокат |
Поковка |
гунные |
Медные и |
||
|
|
|
отливки при кор- |
алюминиевые |
||
|
|
|
ке |
|
сплавы |
|
|
|
|
Нор- |
|
Силь- |
|
|
|
|
мальной |
|
но |
|
|
|
|
|
|
загряз- |
|
|
|
|
|
|
ненной |
|
|
|
|
|
|
|
|
1,0 |
0,9 |
0,8 |
0,8 – |
|
0,5 – |
0,9 |
|
|
|
0,85 |
|
0,6 |
|
Таблица 3 Поправочный коэффициент Кмv , учитывающий влияние физико-механических свойств медных и алюминиевых
сплавов на скорость резания
Медные сплавы |
Кмv |
Алюминиевые сплавы |
|
Кмv |
|||||
Гетерогенные: |
|
Силумин |
и |
литейные |
|
||||
НВ > 140 |
0,7 |
сплавы (закаленные), |
в |
|
|||||
НВ 100 – 140 |
1,0 |
= 200 ÷ 300 МПа, НВ |
|
||||||
Свинцовистые при основ- |
|
>60 |
|
|
|
|
|
|
0,8 |
ной гетерогенной структу- |
1,7 |
|
|
|
|
|
|
|
|
ре |
|
Дюралюминий |
(зака- |
|
|||||
Гомогенные |
2,0 |
ленный), |
|
|
|
|
|
||
Сплавы с содержанием |
|
в = 400 ÷ 500 МПа, НВ |
|
||||||
свинца |
|
|
|
|
> 100 |
|
|
|
|
< 10% при основной гомо- |
|
|
|
|
|
|
|
|
|
генной структуре |
4,0 |
Силумин |
и |
литейные |
1,0 |
||||
Медь |
8 |
сплавы, |
|
|
|
|
|
|
|
Сплавы с содержанием |
|
в |
= |
100÷200 |
МПа, |
|
|||
свинца |
12, |
|
|||||||
НВ≤65. |
Дюралюминий, |
|
|||||||
> 15 % |
0 |
|
|||||||
в |
= |
|
300÷400МПа, |
|
|||||
|
|
|
|
||||||
|
|
НВ≤100 |
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
Дюралюминий, |
в = 200 |
1,2 |
|||||
|
|
÷ 300 МПа |
|
|
|
|
|||
6
Таблица 4 Поправочный коэффициент Киv , учитывающий влияние
инструментального материала на скорость резания.
Обрабатываемый |
|
Значения коэффициента Киv в зависимости от марки |
||||||||||||||||||
материал |
|
|
|
|
инструментального материала |
|
|
|
||||||||||||
Сталь |
конструк- |
Т5К |
12В |
0,35 |
Т5К |
10 |
0,65 |
Т14 |
К8 |
0,8 |
Т15 |
К6 1,00 |
Т15 |
К6 1,15 |
Т30 К4 1,4 |
|
ВК8 |
0,4 |
|
|
ционная |
|
|
|
|||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
Коррозионно- |
ВК8 |
1,0 |
|
5ТК1 |
0 |
1,4 |
15Т К |
6 |
1,9 |
Р18 |
0,3 |
- |
|
|
|
|
|
|
||
стойкие и |
жаро- |
|
|
|
|
|
|
|
||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
прочные стали |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
НRС 35 – 50 |
|
|
|
|
НRС 51 – 62 |
|
|
|||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Сталь закаленная |
15ТК |
6 |
1,0 |
30ТК |
4 1,25 |
6ВК |
0,85 |
|
8ВК |
0,83 |
4ВК |
1,0 |
6ВК 0,92 |
|
8ВК |
0,74 |
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
Серый |
и ковкий |
КВ8 |
ВК6 |
|
ВК4 |
|
ВК3 |
ВК3 |
- |
|
|
|
||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
чугун |
|
|
0,83 |
1,0 |
|
1,1 |
|
1,15 |
1,25 |
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
Сталь, |
|
чугун, |
Р6М5 |
ВК4 |
|
ВК6 |
|
9ХС |
ХВГ |
У12А |
|
|
- |
|
||||||
медные |
и |
алю- |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
1,0 |
|
2,5 |
|
2,7 |
|
0,6 |
0,6 |
0,5 |
|
|
|
|
|||||||
миниевые |
спла- |
|
|
|
|
|
|
|
|
|||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
вы |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Таблица 5 Коэффициент изменения стойкости. КТи в зависимости от числа одновременно работающих инструментов при средней по
равномерности их загрузке.
Число работающих |
1 |
3 |
5 |
8 |
10 |
15 |
|
инструментов |
|||||||
|
|
|
|
|
|
||
КТи |
1 |
1,7 |
2 |
2,5 |
3 |
4 |
Таблица 6 Коэффициент изменения периода стойкости КТс в зависимости
от числа одновременно обслуживаемых станков.
Число обслужи- |
1 |
2 |
3 |
4 |
5 |
6 |
7 и |
|
ваемых станков |
более |
|||||||
|
|
|
|
|
|
|||
КТс |
1,0 |
1,4 |
1,9 |
2,2 |
2,6 |
2,8 |
3,1 |
7
Таблица 7 Значения коэффициента Кr и показатели степени nv в
формуле для расчета коэффициента обрабатываемости стали Кмv , приведенные в табл. 1.
|
|
Коэффи- |
Показатели степени nv, при обра- |
|||||||||
|
|
циент |
Кr |
ботке |
|
|
|
|
|
|
||
|
|
для |
мате- |
Резцами |
Сверла- |
Фрезами |
||||||
Обрабатываемый |
|
риала |
|
ин- |
|
|
ми, |
зен- |
|
|
||
материал |
|
струмента |
|
|
керами, |
|
|
|||||
|
|
|
|
|
|
|
|
разверт- |
|
|
||
|
|
|
|
|
|
|
|
ками |
|
|
|
|
|
|
из быстрорежущ. стали |
|
из твердого |
сплава |
из быстрорежущ. стали |
из тв. сплава |
из быстрореж. стали |
|
из тв. сплава |
из быстрореж. стали |
из тв. сплава |
Сталь: |
|
|
|
|
|
|
|
|
|
|
-0,9 |
|
Углеродистая |
|
|
|
|
|
|
|
|
|
|
|
|
(С≤0,6%), |
|
1,0 |
|
1,0 |
-1,0 |
|
- |
|
|
|
|
|
σв, МПа: |
|
|
|
|
|
|
|
0,9 |
|
|
|
|
< 450 |
|
|
|
|
|
|
|
|
|
|
|
|
450 – 550 |
|
1,0 |
|
1,0 |
1,75 |
|
0,9 |
|
|
-0,9 |
|
|
> 550 |
|
1,0 |
|
1,0 |
1,75 |
|
0,9 |
|
|
0,9 |
|
|
повышенной |
и |
1,2 |
|
1,1 |
1,75 |
|
1,0 |
|
|
- |
|
|
высокой |
|
|
|
|
|
|
|
5 |
|
|
|
|
обрабатываемости |
|
|
|
|
|
1,0 |
|
|
1,0 |
|
1,0 |
|
резанием хроми- |
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
||
стая |
|
|
|
|
|
|
|
|
|
|
|
|
углеродистая |
|
0,8 |
|
0,95 |
1,75 |
|
|
|
|
1,45 |
|
|
(С>0,6%) |
|
5 |
|
|
|
|
|
|
|
|
|
|
хромоникелевая, |
|
0,8 |
|
0,9 |
1,5 |
|
|
|
|
1,35 |
|
|
хромомолибдено- |
|
|
|
|
|
|
|
|
|
|
|
|
ванадиевая |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
8