Материал: Методические указания к выполнению лабораторных работ по дисциплинам Технология производства авиационных и ракетных двигателей. Копылов Ю.Р., Беслик Н.Д
Зчэ- затраты на эксплуатацию рабочего места, р./ч;
k эк =0,15 - нормативный коэффициент экономической
эффективности капитальных вложений;
k чс, k чз- удельные часовые капитальные вложения в
станок и здание, р./ч.
Основная и дополнительная зарплата с начислениями (р/ч) с учетом многостаночного обслуживания
Зод kчсТчсkзнkшв, |
(7) |
где коэффициент Стс- часовая тарифная ставка; kвн- коэффициент выполнения норм;
kзз- коэффициент дополнительной оплаты труда; kсс- коэффициент отчисления в соцстрах;
k чс = 2,66 - коэффициент к часовой тарифной ставке; Тчс- часовая тарифная ставка станочника-сдельщика
соответствующего разряда, р./ч;
k зн - коэффициент, учитывающий зарплату наладчика: для серийного производства k зн =1, для массового
k зн =1,15.
kшв- коэффициент штучного времени, учитывающий количество nс обслуживаемых станков.
Часовые затраты на эксплуатацию рабочего места [2, 6]
Зчэ= |
Зчрkс kп, р./ч; |
(8) |
где Зчр - часовые |
затраты на рабочем месте, р./ч, |
|
kс-коэффициент, возрастания затрат эксплуатации
станка.
Коэффициент часовых затраты на эксплуатацию рабочего места при пониженной загрузке станка ( k зс <60 %)
kп=1+ k п/ ч(1- kз )/ kз , |
(9) |
9
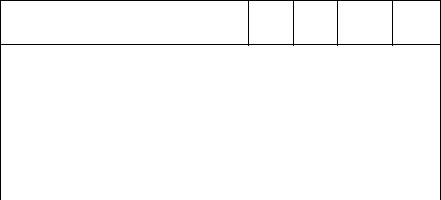
kп/ ч |
0,3-0,5 |
– |
коэффициент соотношения |
постоянных затрат на рабочем месте к общим часовым затратам.
Значение kс, учитывающего превышение постоянных
затрат над переменными на эксплуатацию станка, определяются по формуле (10), входящие в нее коэффициенты определяются по таблицам, с учетом балансовой стоимости
станка ( Сс, р), мощности электродвигателей ( Wс, кВт),
ремонтной сложности механической и электротехнической частей ( Рм и Рэ ), затрат на возмещение износа инструмента
( Зчи, р/ч) [7]
k 0,048( |
kсСс |
k |
W |
k |
рм |
Р |
м |
k |
рэ |
Р |
э |
З |
чи |
) , (10) |
||
|
||||||||||||||||
с |
1000 |
|
w |
с |
|
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
где kс, k w , k рм, k рэ |
- |
коэффициенты на балансовую |
|||||||||||||
стоимость станка, установленную мощность привода станка, ремонтную сложность механической и электрической частей станка, часовые затраты на возмещение износа инструмента.
Таблица 1
Значения коэффициентов k с , k w , k рм, k рэ
Поправочные коэффициенты
Универсальные и специализированные станки массой до 10 т
Автоматы и полуавтоматы |
,00 |
,60 |
,73 |
,40 |
|
|
|
||||
Резьбофрезерные, |
|
|
|
|
|
зубофрезерные, протяжные |
,00 |
,60 |
,69 |
,40 |
|
Остальные, |
работающие |
|
|
|
|
лезвийным инструментом |
,00 |
,48 |
,54 |
,40 |
|
Остальные, |
работающие |
|
|
,58 |
,70 |
абразивным инструментом |
,95 |
,48 |
|||
Часовые затраты на эксплуатацию рабочего места при
10
пониженной загрузке станка ( k зс <60 %), если он не может
быть до загружен другой одно типной номенклатурой деталей, например, деталей из другого участка или цеха, корректируются коэффициентом
kп=1+ kп/ ч(1- kз )/ kз , |
(11) |
где kп/ ч 0,3-0,5 – коэффициент |
соотношения |
постоянных затрат в часовых затратах на рабочем месте. Коэффициент загрузки станка
k з ТшкПм / 60Фмkвн. |
(12) |
Здесь Тшк Тшт tпз / nд - штучно-калькуляционное
время;
Тшт- штучное время;
tпз - подготовительно-заключительное время, затраченное на nд деталей;
Пм - месячная программа; Фм – месячный фонд работы станка при односменной
работе;
k вн - коэффициент выполнения норм.
Часовые затраты на эксплуатацию рабочего места
Зчэ (Зчи kчззс ) /1,14 , руб./ч. |
(13) |
В методе приведенных затрат все расчеты выполняются посредством часовых экономических и технологических показателей изготовления заготовки и последующей механической обработки ее.
Капитальные вложения в станок и здание цеха
Ккс |
100Сс |
; |
Ккц |
100С1цSцks |
, |
(14, 15) |
|
|
|||||
|
Фгсk з |
|
Фгсk з |
|
||
где Cc - балансовая стоимость станка, р.;
11
С1ц- стоимость 1 м2 площади механического цеха, р.; Sс- площадь станка и дополнительная площадь с
учетом проходов, м2 ; Фгс- эффективный годовой фонд времени работы
оборудования при работе в две смены, ч,;
kз - коэффициент загрузки станка: в серийном производстве kз =0,8, в массовом kз >0,8; ks - коэффициент, учитывающий дополнительную производственную площадь.
|
|
|
|
Таблица 2 |
|
Значения коэффициента |
k чззс для различных станков |
||||
и типов производств [2, с. 172] |
|
|
|
|
|
|
|
Тип производства |
|||
Виды станков |
|
|
|
|
|
|
Единичное |
|
Крупно- |
||
|
|
и |
|
серийное |
|
|
|
|
|
|
|
Токарные |
|
2,14 |
|
|
1,36 |
|
|
|
|
|
|
Токарно- |
|
1,98 |
|
|
1,35 |
|
|
|
|
|
|
Токарно- |
|
— |
|
|
1,50 |
|
|
|
|
|
|
Вертикально- |
|
1,72 |
|
|
1,30 |
|
|
|
|
|
|
Радиально- |
|
1,75 |
|
|
1,41 |
|
|
|
|
|
|
Расточные |
|
3,25 |
|
|
— |
|
|
|
|
|
|
Кругло- |
|
2,10 |
|
|
1,55 |
|
|
|
|
|
|
Строгальные |
|
1,73 |
|
|
— |
|
|
|
|
|
|
Фрезерные |
|
1,84 |
|
|
1,51 |
|
|
|
|
|
|
Зуборезные |
|
1,66 |
|
|
1,27 |
|
|
|
|
|
|
Примем площадь станка в плане |
Sс>20 м2 |
ks =1,5 |
|||
при Sс=10-20 м2 ; ks =2 при Sс=6-10 м2 |
ks =2,5; при Sс=4-6 |
||||
12
м2 ks =3; при Sс=2-4 м2 ks =3,5; при Sс<2 м2 ks =4.
Минимальная производственная площадь станка Sс ks =6 м2 .
Значения размеров и площади различных моделей станков в плане, с учетом станочных электрических систем управления, электрических и гидравлических систем, представлены в справочниках по станкам и проектированию цехов [2, и др.].
Подставляя в формулу (16) входящие в нее параметры, вычислим суммарные приведенные часовые затраты Зпч., по
которым вычисляются себестоимость технологической операции механической обработки 6
Со ЗпчТшт , р. |
(16) |
60kвн |
|
Штучное время на выполнение i-й операции 6 |
|
Тшт tос tвсп tобс t л, мин. |
(17) |
Здесь tос 1,2 tм , где tм – теоретико-вероятностное
машинное время обработки поверхностей (мин), которое вычисляется по эмпирическим зависимостям, приведенным в табл. 12 и более полно – в [6].
В формуле (18) и при нормировании используется штучно-калькуляционное время
Тшк Тшт |
tпз |
. |
|
(18) |
n |
|
|||
|
|
|
|
|
Подготовительно-заключительное |
время |
tпз |
||
нормируется на партию деталей, и часть его, приходящаяся на одну деталь, включается в норму штучнокалькуляционного времени (только при серийном и единичном производстве).
13