Материал: Методические указания к выполнению лабораторных работ по дисциплинам Технология производства авиационных и ракетных двигателей. Копылов Ю.Р., Беслик Н.Д
Таблица 11 Теоретико-вероятностное машинное время обработки
поверхностей То , мин
Вид обработки |
Режимы |
|
|
Т, мин |
|
|
1 |
2 |
|
|
3 |
|
|
Разрезание металлических заготовок |
|
|||||
дисковой пилой |
sм =91,7 мм/мин; |
|
То =0,011L |
|
||
ножовкой |
sм =11,4 мм/мин; |
|
То =0,0877L |
|
||
резцом |
s=0,1мм/об; |
То =0,000393 d |
2 |
|||
v=40м/мин; |
|
|||||
Подрезание |
торца сплошного (за один проход) |
|
||||
черновое |
v=70 м/мин; s=0,5 |
Т |
о |
=0,0000224D2 |
||
|
мм/об; |
|
|
|
||
чистовое |
v=140 м/мин; s=0,5 |
Т |
о |
=0,0000112D2 |
||
|
мм/об; |
|
|
|
||
Обтачивание вала |
(D=20-100 мм – одной |
ступени за один |
||||
|
проход) |
|
|
|
|
|
черновое |
v=105 м/мин; s=0,4 |
То =0,000075DL |
||||
|
мм/об; |
|
|
|
|
|
чистовое |
v=120 м/мин; |
Т |
о |
=0,000175DL |
||
s=0,15мм/об; |
||||||
|
|
|
|
|||
Шлифование наружное круглое с продольной подачей |
|
|||||
|
h=0,25 мм; |
То =0,00012DL |
||||
предварительное |
v=24 м/мин; |
|||||
t=0,024 мм/дв. ход; |
|
|
|
|
||
|
s=14 мм/об; |
|
|
|
|
|
|
h=0,1 мм; |
|
|
|
|
|
чистовое |
v=30 м/мин; |
То =0,000184DL |
||||
|
t=0,008 мм/дв. ход; |
|
|
|
|
|
|
s=10 мм/об; |
|
|
|
|
|
|
h=0,025 мм; |
|
|
|
|
|
тонкое |
v=20 м/мин; |
|
|
|
|
|
t=0,003 мм/дв. ход; |
То =0,000327DL |
|||||
|
||||||
|
s=8 мм/об; |
|
|
|
|
|
24
Продолжение табл. 11
Фрезерование плоских поверхностей торцевой фрезой
черновое |
|
sм =170 мм/мин; |
То =0,0059L |
чистовое |
|
sм =208 мм/мин; |
То =0,00482L |
тонкое |
|
sм =351 мм/мин; |
То =0,00286L |
Фрезерование плоских поверхностей |
|||
|
цилиндрической фрезой |
|
|
черновое |
|
sм =150 мм/мин; |
То =0,00666L |
|
k=0,00666; |
||
|
|
|
|
чистовое |
|
sм =285 мм/мин; |
То =0,00352L |
|
|
k=0,00352; |
|
тонкое |
|
sм =600 мм/мин; |
То =0,00166L |
|
|
k=0,00166 |
|
Упрочнение |
обкаткой после чистого |
точения |
|
роликом или |
|
v=100 м/мин; |
То =0,0001D |
шариком |
|
s=0,3 мм/об; |
|
В таблице 11 приняты следующие обозначения размеров обрабатываемой поверхности детали или инструмента: d , мм - диаметр вала; D, мм - диаметр отверстия; L , мм - длина обрабатываемой поверхности; В, мм - расчетная ширина обрабатываемой поверхности; z - число
зубьев зубчатого колеса или число шлицев; Dф, мм - диаметр
фрезы. Обозначения режимов обработки: t , мм - глубина резания; sо , мм/об - подача на оборот; sм , мм/мин - подача в
минуту; sz , мм/зуб - подача на зуб; t2х , мм/дв. ход - подача на двойной ход инструмента; v , м/мин - скорость резания; vф , м/мин - скорость фрезы; n, об/мин - обороты инструмента
( nи ) , детали (nд) ; а, мм - припуск; h, мм – толщина слоя; i -
число проходов инструмента; q - число заходов резьбы, число заходов фрезы.
Размерность в формулах машинного (основного)
25
времени в таблице не показана, так как в них коэффициент (k), учитывающий параметры режимов обработки, приведен не аналитически, а в численных величинах. Формулы для расчета
То представлен в разделе нормирования.
Штучно-калькуляционное время обработки партии заготовок включает подготовительно-заключительное время
Тпз / nз
Тшк Тш Тпз / nз. |
(24) |
Приближенно Тшк определяется через коэффициент |
|
штучно-калькуляционного времени kшк |
(табл. 13), |
учитывающего соотношение штучно-калькуляционного и операционного времени
Тшк Тшkшк |
(25) |
||
|
|
|
Таблица 12 |
Значения коэффициента |
kшк для различных станков и |
||
типов производств |
|
||
Виды станков |
|
Тип производства |
|
|
Единичн |
Крупно |
|
|
|
ое и |
серийное |
Токарные |
|
2,14 |
1,36 |
Токарно- |
|
1,98 |
1,35 |
Токарно- |
|
— |
1,50 |
Вертикально- |
|
1,72 |
1,30 |
Радиально- |
|
1,75 |
1,41 |
Расточные |
|
3,25 |
— |
Кругло- |
|
2,10 |
1,55 |
Строгальные |
|
1,73 |
1,51 |
Фрезерные |
|
1,84 |
1,27 |
Штучное время Тшна обработку детали или отдельной
26
ее |
поверхности |
равно |
сумме |
основного |
То и |
вспомогательного Твсп Тобс Тл времени |
|
||||
|
|
Тшт То Твсп. |
|
(26) |
|
Время на обслуживание рабочего станочного места Тобс и личные потребности рабочего Тл устанавливается
нормативами; примерно составляет 4-8% от основного времени, время на личные потребности – 2,5-3%.
Значения коэффициентов для учета Тобси Тл
представлены в таблице.
Для определения себестоимости механической обработки в расчетах потребуется знание разрядов работ станочников-операторов в различных типах производства, которое представлено в таблице.
Определение квалификации рабочих, разряда работ станочной обработки отдельных поверхностей, изготовления деталей и сборки узлов определяется по нормативным таблицам.
3. ПРИМЕРЫ ЧИСЛЕННОГО ОБОСНОВАНИЯ МЕТОДОВ ИЗГОТОВЛЕНИЯ ЗАГОТОВОК
Численно обосновать выбор метода изготовления заготовки гильзы цилиндра поршневого звездообразного авиационного двигателя, общий вид которой и чертеж представлен на рис. 1. Расчеты выполняются методом приведенных затрат.
Анализ служебного назначения. Материал гильзы цилиндра: легированная высококачественная конструкционная хромоалюминиево-молибденовая сталь 38Х2МЮА. Механические свойства стали: предел текучести – 850 МПа; временное сопротивление разрыву – 1000 МПа; относительное удлинение – 14 %; твердость – НВ 229.
27
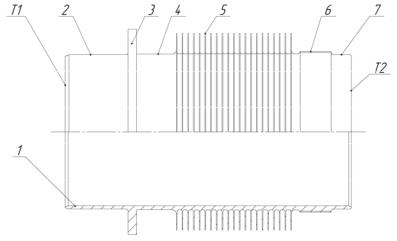
Рис. 1. Эскиз гильзы цилиндра поршневого авиационного двигателя
Конструкция гильзы выполнена тонкостенной. Снаружи гильза имеет охлаждающие ребра 5, крепежный фланец 3 с восемью отверстиями, посадочный пояс 6. Внутренняя поверхность 1 цилиндрическая (шестой квалитет точности), обрабатывается черновым, чистовым и тонким растачиванием; чистовым и тонким шлифованием, термически обрабатывается и химико-термически азотируется.
Функционально гильза цилиндра предназначена для импульсного сжигания в ней топлива, многократного воздействия силы взрыва топливной смеси на поршень, отвода избыточного тепла. Ребра 5 используются для охлаждения, внутренняя поверхность – работает при высоких температурах 240°С, пульсирующем давлении до 15 атм, интенсивном трении скольжения с обедненной смазкой.
Технические требования к качеству заготовки: раковины, трещины и пористость в заготовке не допускаются.
Тип производства – серийный. Критерий выбора метода изготовления заготовки обусловлен контактной и
28