Материал: Методические указания к выполнению лабораторных работ по дисциплине «Основы технологии электронной компонентной базы». Липатов Г.И
Установлено, что основной причиной обрывов в основном являются включения в меди исходного прутка. Согласно рентгеновскому анализу, в 54 % случаев включения представляют собой алюминий и кремний, выделяемые из огнеупоров, а в 35 % — это железо и легирующие добавки из углеродистых сталей волочильного инструмента. Остальные 11 % приходятся на другие материалы.
Для формирования внутренних соединений в микродатчиках кроме золотой и алюминиевой проволоки рекомендуется использовать платиновую проволоку. Результаты исследований микросоединений платиновой проволоки диаметром 0,032 мм на кремниевой подложке с Ti или Al/SiO2-подслоем толщиной 0,3 мкм, выполненных ультразвуковой сваркой (УЗС), показывают, что данные микросоединения имеют следующие параметры: прочность на разрыв 13 сН, контактное сопротивление в среднем 0,05 Ом. Испытания сварных соединений платиновой проволокой с Pt/Ti покрытием сапфировых подложек при 900 С в среде чистого кислорода в течение 1 ч не показали изменений качества микросоединений.
И
187
Для уменьшения схватывания инструмента с присоединяемыми выводами его рабочую площадку покрывают специальными сплавами. Так, нанесение на инструмент из сплава ВК6М защитного покрытия из карбида титана и оксида циркония увеличивает срок его службы в два—три раза.
При формировании шарика в процессе проволочной сборки на конце проволоки при возникновении электрической дуги наблюдается осаждение мелких капель металла на торце капилляра. Данные покрытия уменьшают возможность осаждения металла на рабочую поверхность сварочного инструмента. Предложена конструкция керамического капилляра, на рабочую поверхность которого нанесено покрытие из оксидов алюминия или кремния толщиной 22—30 нм.
Повышение прочности и надежности сварных соединений ТКС проволокой диаметром 0,010—0,030 мм достигаются за счет формы рабочей площадки капилляра в виде двух цилиндрических полостей. Верхняя полость имеет диаметр на 0,003—0,008 мм больше диаметра проволоки, нижняя — на 0,005—0,01 мм больше диаметра проволоки, а высота нижней полости составляет 0,01—0,05 мм.
Нижний конец инструмента для термозвуковой разварки кристаллов ИС, имеющих контактные площадки размером 75×75 мкм и шагом 90 мкм, золотой проволокой диаметром 0,025 мм встык заострен на 30 и имеет рабочую часть выпуклой формы. Капилляр для протяжки проволоки заканчивается полостью, имеющей диаметр несколько меньше диаметра оплавленного шарика. Полость образована двумя или тремя поверхностями с различной конусностью (от 15 до 90), что позволяет, несмотря на изменения диаметра шарика, получать стабильные по размерам сварные соединения на кристалле.
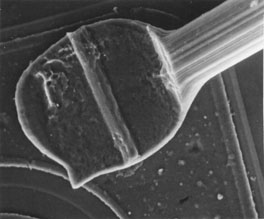
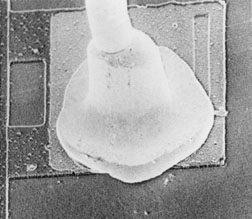
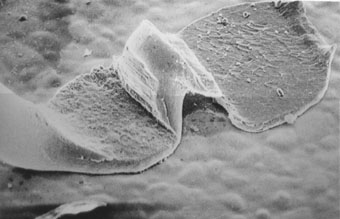
Монтаж проволочных микросоединений. Наиболее широкое применение при монтаже проволочных выводов в полупроводниковых приборах и ИС нашли следующие методы монтажа: ультразвуковая сварка (УЗС), сварка давлением с косвенным импульсным нагревом (СКИН), ультразвуковая сварка с косвенным импульсным нагревом (УЗСКИН), односторонняя контактная сварка, термокомпрессионная сварка и пайка. Внешний вид микросоединений, выполненных различными методами сварки, представлен на рис. 1.
В настоящее время основными способами монтажа внутренних соединений в изделиях микроэлектроники являются термокомпрессионная сварка и ультразвуковая сварка.
При ТКС один из соединяемых материалов (обычно вывод) должен обладать достаточно высокой пластичностью. Металлы при этом способе монтажа нагреваются до температуры начала рекристаллизации (отжига) или несколько выше, но на 20 ºС ниже самой низкой температуры эвтектики системы.
а)
б)
в)
г)
Рис. 1. Внешний вид
соединений, выполненных различными
методами микросварки: а — ультразвуком;
б — термокомпрессией внахлест; в
— термокомпрессией с образованием
шарика; г — расщепленным электродом.
Увеличение 150 (а)
и 350 (б—г)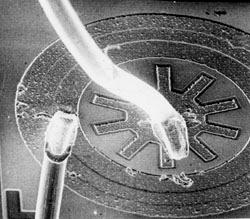
1) металлы с хорошей взаимной диффузией в твердом состоянии (Ag-Au, Au-Cu); они образуют ряд твердых растворов и обладают наилучшей свариваемостью.
2) материалы, образующие между собой низкотемпературные эвтектики (Al-Si, Au-Si); они обладают удовлетворительной свариваемостью.
3) металлы, взаимная диффузия которых приводит к образованию интерметаллических соединений и эвтектик (Au-Al, Au-Sn); при тщательном соблюдении технологии сборки они обеспечивают необходимое качество соединений.
На эффективность и качество микросварных соединений при ТКС влияют оксидные пленки, находящиеся на поверхности контактных площадок кристаллов.
Основными параметрами процесса ТКС являются:
усилие сжатия соединяемых элементов;
температура нагрева соединения;
длительность выдержки под давлением.
При ультразвуковой микросварке (УЗС) соединение металлов в твердом состоянии осуществляется за счет возбуждения в свариваемых деталях упругих колебаний ультразвуковой частоты при одновременном создании определенного давления. В результате возникновения трения на поверхности раздела между соединяемыми телами происходит разрушение оксидных и адсорбированных пленок и образование физического контакта и развитие очагов схватывания между соединяемыми деталями.
Основными параметрами процесса УЗС являются:
Рис. 2. Последовательность
формирования проволочной перемычки
при сварке внахлест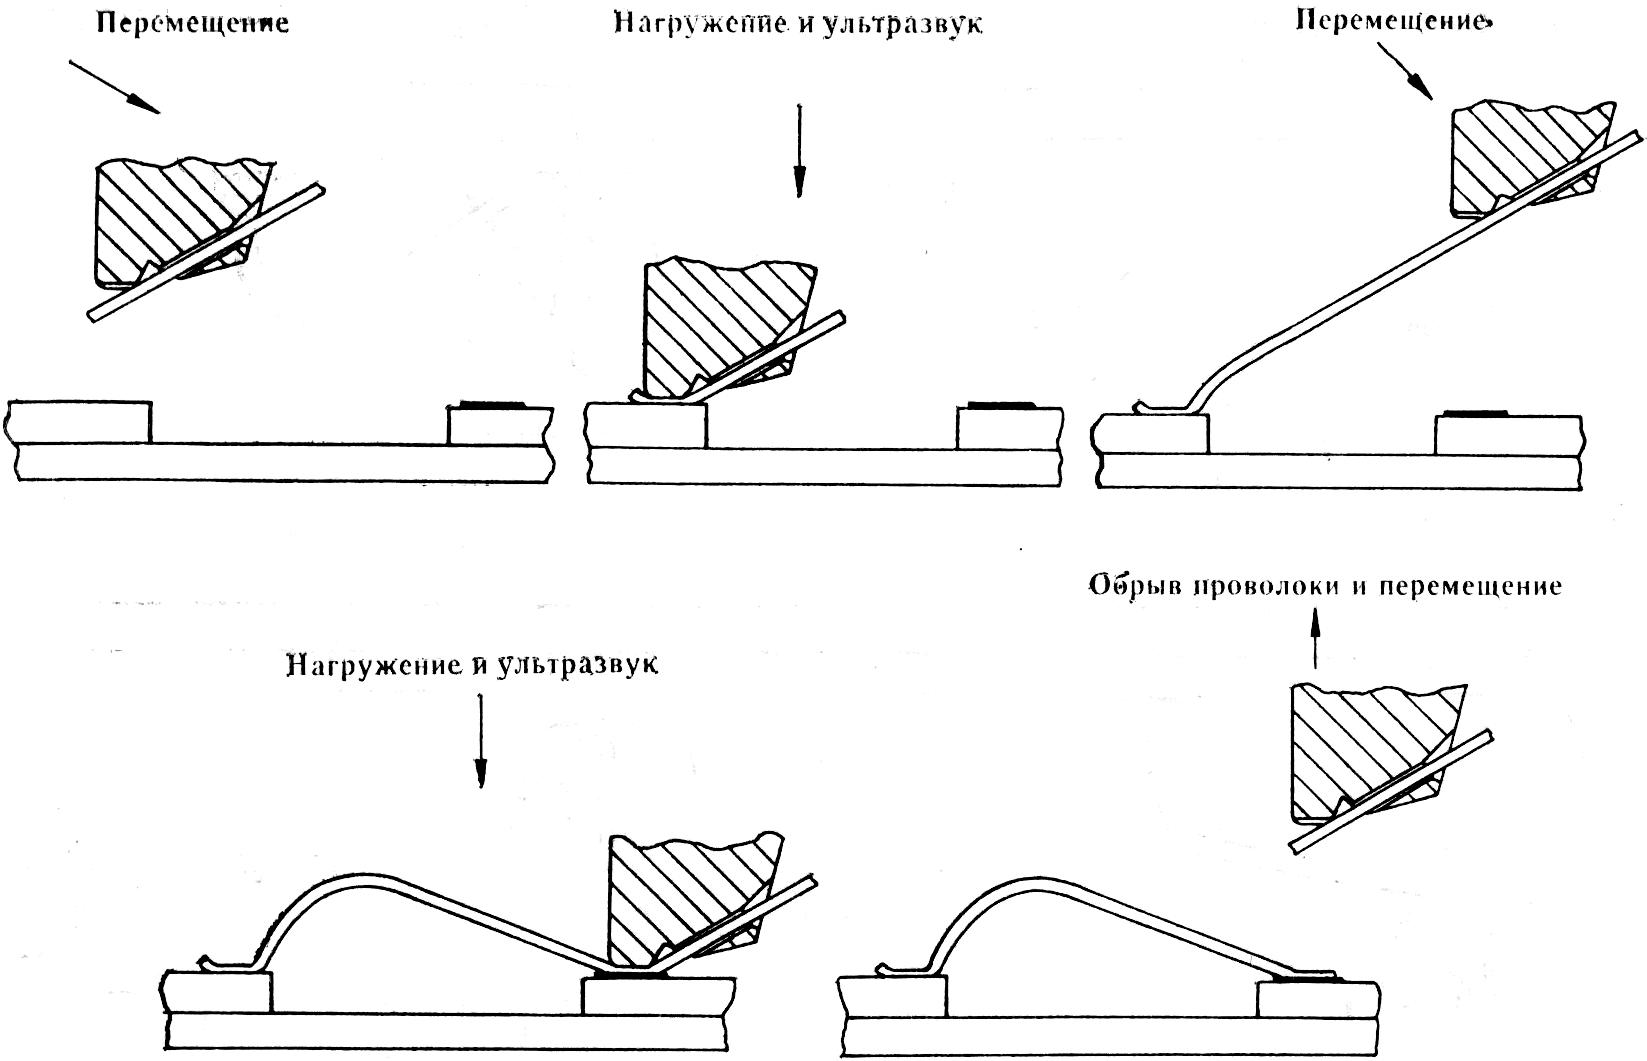
усилие сжатия свариваемых элементов;
длительность включения ультразвуковых колебаний (время сварки).
Рис. 3. Последовательность
формирования проволочной перемычки
при первой сварке встык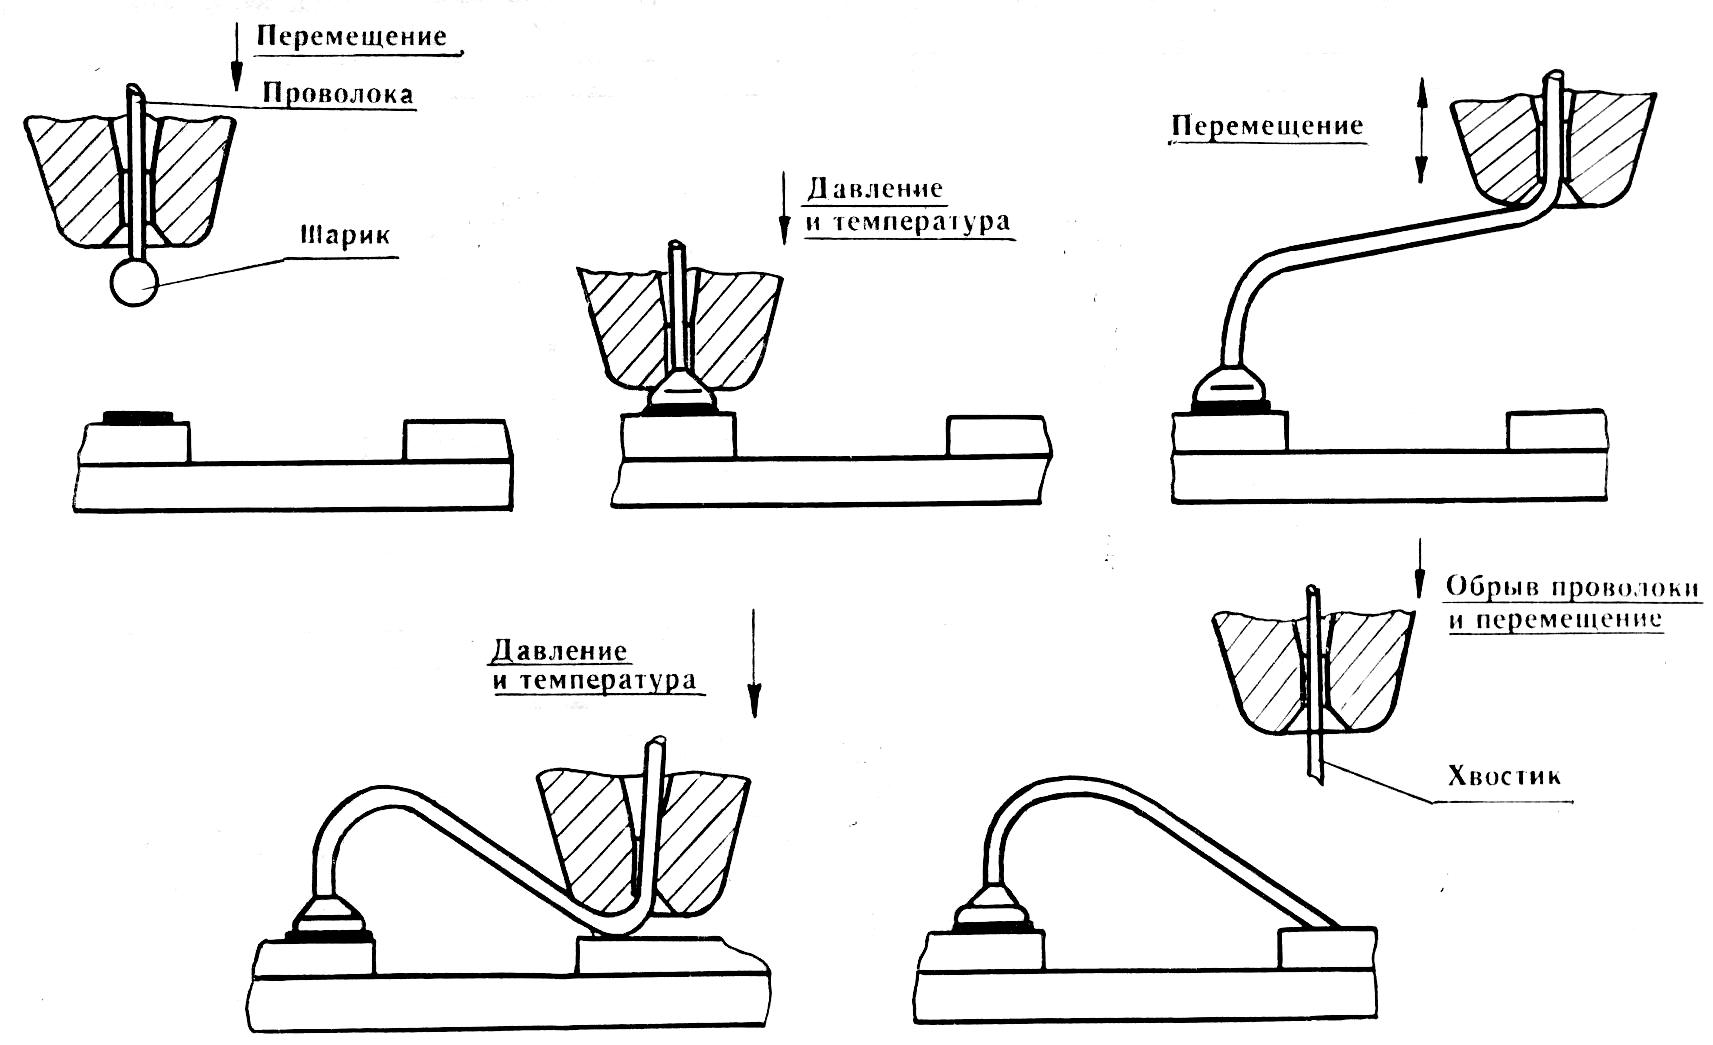
Лабораторное задание
Сформировать проволочные перемычки между контактными площадками кристалла и траверсами корпуса ультразвуковой сваркой на режимах, обеспечивающих максимальную прочность микросоединений. Для соединений использовать проволоку марки АК0,9ПМ диаметром 35 мкм. Материал контактных площадок кристаллов — алюминиевая металлизация, траверсов корпуса — золотое гальваническое покрытие.
Исследовать под микроскопом характер деформаций сварных соединений.
Полученные образцы сохранить для выполнения следующей лабораторной работы.
Оборудование:
установка ультразвуковой сварки внутренних выводов ЭМ-4370;
микроскоп для анализа деформации сварных соединений МБС-1 или МБС-2.
Содержание отчета
1. Цель работы.
2. Краткие теоретические сведения.
3. Лабораторное задание.
4. Протокол выполнения операций при работе на установке приварки выводов.
5. Результаты выполнения работы.
6. Выводы по работе.
Контрольные вопросы
1. Охарактеризуйте проволоки микронных диаметров, используемые для создания внутренних выводов полупроводниковых приборов.
2. Конструкции микросварочного инструмента для различных способов монтажа.
3. Охарактеризуйте метод УЗС внутренних выводов с точки зрения динамики процесса (стадии процесса, влияние условий, наиболее благоприятный режим проведения процесса).
4. Охарактеризуйте аппаратное оформление установки УЗС (наиболее важные блоки установки, их назначение).
5. Охарактеризуйте метод ТКС внутренних выводов с точки зрения динамики процесса (стадии процесса, влияние условий, наиболее благоприятный режим проведения процесса).
6. Охарактеризуйте аппаратное оформление установки ТКС (наиболее важные блоки установки, их назначение).
7. Охарактеризуйте метод ТЗС внутренних выводов с точки зрения динамики процесса (стадии процесса, влияние условий, наиболее благоприятный режим проведения процесса).
8. Охарактеризуйте аппаратное оформление установки ТЗС (наиболее важные блоки установки, их назначение).
9. Последовательность формирования проволочной перемычки при сварке встык и внахлест.
Лабораторная работа № 8 оценка прочности соединений внутренних выводов
Цель работы: ознакомится с методами контроля качества сварных соединений внутренних выводов и получить практические навыки работы на контрольно-измерительном оборудовании, применяемом на участке приварки выводов.
Теоретические сведения
Анализ качества микросоединений. На деградацию соединений золотой проволоки к алюминиевому покрытию, сформированных ТКС, влияют загрязнения алюминиевых контактных площадок органическими газовыми выделениями из эпоксидных клеящих электропроводных материалов (при монтаже кристалла). Предполагается, что органические вещества (вместе с пленкой Al2O3), находящиеся в объеме контакта Au-Al в результате электрохимических процессов в условиях повышенных влажности и температуры снижают качество контактов. Существенное улучшение прочности соединений Au-Al достигается плазменной очисткой контактных площадок в атмосфере N2+O2.
Прочность микросоединений проволоки с контактными площадками кристалла и внешними выводами ИС можно контролировать следующим способом. Изделие помещается в поле постоянного магнита, а через выводы пропускается электрический ток, величина которого циклически изменяется. При взаимодействии электрического тока и магнитного поля в проволоке возникают усилия, нагружающие микросоединения. Подбором соответствующих величин тока и магнитного поля обеспечивается неразрушающий контроль сварных микросоединений.
Контроль высоты петли проволочного соединения кристалла ИС с выводной рамкой может осуществляться специальным прибором, представляющим собой два ролика из диэлектрического материала, которые, прокатываясь по выводной рамке, пропускают между собой кристалл с проволочными проводниками. Ролики расположены на одной оси с электропроводящим цилиндром. При касании одним из проводников цилиндра замыкается электрическая цепь, что фиксирует дефект сборки.
Для определения разрушающих усилий термокомпрессионных микросоединений ИС используется установка, в состав которой входят механизмы для крепления кристалла, захвата свободного конца вывода, последовательного увеличения нагрузки и регистрации её величины. Момент отрыва вывода регистрируется с помощью приспособления для оптического и акустического контроля.
П
191
Большое внимание уделяется надежности микросварных соединений медной проволоки с алюминиевыми пленками. Отмечается, что для получения удовлетворительной свариваемости шарика медной проволоки с алюминиевой металлизацией кристаллов методом термозвуковой сварки необходимо повышение твердости пленки алюминия. Рекомендуется увеличивать твердость пленочной металлизации путем уменьшения скорости осаждения пленок, а также путем их легирования 4 % меди и 1 % кремния.
В некоторых типах приборов осуществляется монтаж алюминиевой микропроволоки с медным покрытием корпусов. Прочность таких сварных соединений ниже, чем с золотым покрытием, так как необходима повышенная деформация алюминиевого вывода при сварке. В целом технологический процесс сборки таких приборов значительно усложняется из-за необходимости применения защитной среды, строго контролируемой на отсутствие кислорода и серы. Исследования температурной стабильности микросварных соединений данной системы показали, что при температуре 150 °С не наблюдается изменения их параметров и образования интерметаллических соединений. При более высоких температурах (250 °С) наблюдаются интерметаллические фазы, а по периметру соединения появляются пустоты, снижающие механическую прочность и ухудшающие электрические параметры контактов.
При исследовании свариваемости золотых проводников с медной металлизацией корпусов отмечалась сложность выбора температуры подогрева корпуса: при низкой температуре снижается эффективность сварки, а при высокой происходит окисление поверхности металлизации. Испытания контактов золото–медь показали, что при температуре нагрева 150 °С не зафиксировано образование интерметаллических соединений даже после 26000 ч обработки. При более высоких температурах становится заметным образование интерметаллических соединений и сопутствующих им пустот, например после 50 ч нагрева при температуре 250 °С образуется соединение Cu3Au. Прочность микросварных контактов при этом быстро не изменяется, хотя после длительного хранения надежность соединения падает.
Рис. 1. Возможные
места отрыва или обрыва проволоки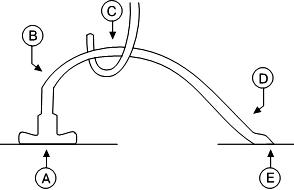
Испытание сварного соединения на обрыв. При оптимизации процедуры сварки первым исследуемым параметром является прочность проволоки на отрыв, которое измеряется в ходе проведения испытаний натяжением (приложение эталонного усилия в граммах путем натяжения проволоки с помощью крючка до ее разрыва или отрыва). Испытание натяжением — это относительный тест для различных конструкций микросхем и приборов. Для этих целей применяются различные приспособления или установки. В качестве хорошего примера такого оборудования можно привести многофункциональную автоматическую станцию Condor (рис. 2) производства компании XYZTEC Precision Technology, Нидерланды, которая предназначена для проверки в автоматическом или ручном режимах различных типов соединений на сдвиг, обрыв, растяжение и прочее с нагрузкой до 40 кг.
Рис.
2.
Станция
тестирования Condor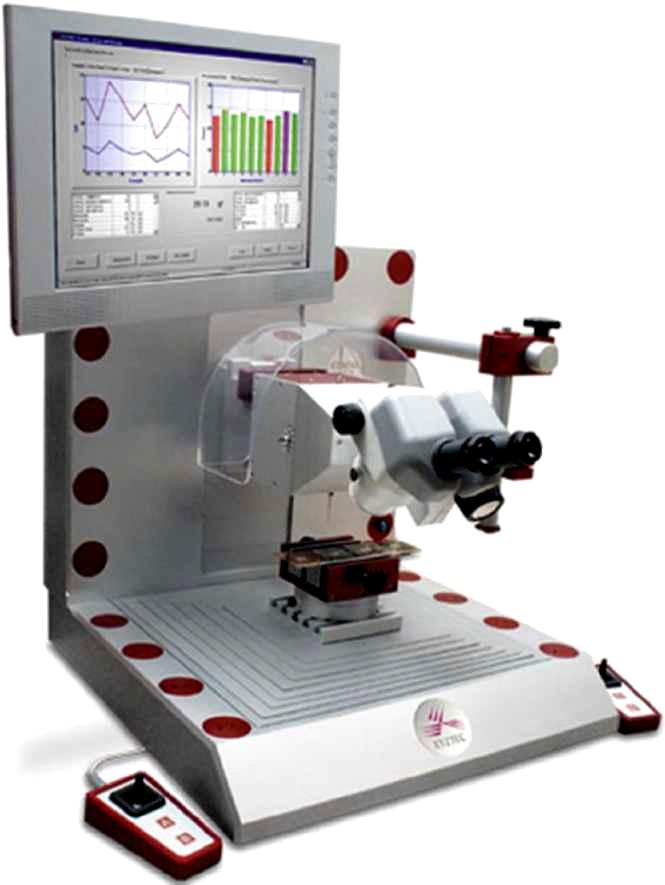
При правильном натяжении проволока должна разорваться в точках «В» или «D». Если отрыв происходит в точках «А», «С», «Е», то необходимо проверить параметры сварки, металлизацию, настройки оборудования, конструкцию сварочного инструмента или испытательного крючка.
Обычно при испытании сварки на обрыв усилие измеряется в граммах. Измеренное значение не всегда является реальным пределом прочности. Только в том случае, когда углы натяжения проволоки в первой и второй точках сварки составляют ровно 30°, измеренное значение является реальным.
Таблица
1
Коэффициенты
для вычисления реального разрывного
усилия
Угол
натяжения проволоки в точках сварки
Коэффициент
10о
2,88
20о
1,46
30о
1,00
40о
0,79
50о
0,65
60о
0,58
70о
0,53