Дипломная (вкр): Проектирование участка разлива молока в полиэтиленовые пакеты на Федоровском молочном заводе
Проектирование участка разлива молока в полиэтиленовые пакеты на Федоровском молочном заводе
ВВЕДЕНИЕ
Молоко в большинстве семей россиян пользуется повседневным спросом. Этот продукт с давних времен считается источником здоровья. В довольно больших количествах молоко содержит калий, кальций, натрий, магний, хлор, фосфор, микроэлементы. Ещё в древние века лекари использовали молоко для лечения болезней, а философы называли его соком жизни.
О пользе молока можно говорить много, но можно ли сохранить его полезные свойства и при этом получить упакованный продукт с максимально длительным сроком хранения, минимальным количеством химических консервантов или вообще без их добавления, а также невысокой стоимостью.
На выбор потребителями молочных продуктов влияет множество различных факторов: цена, качество, вид упаковки и т.п. Если говорить об удобстве упаковки, то это оценивают молодые покупатели, но для людей более старшего возраста важнее становится цена.
Наиболее экономичной, дешевой и удобной упаковкой для молока и кисломолочных продуктов сегодня являются пакеты из полиэтиленовых многослойных пленок. Для упаковки молока преимущественно используется трехслойная пленка на основе смешанных полиэтиленовых соединений. Строение пакета позволяет выдерживать механические нагрузки, не пропускать тепло и свет, достигать необходимой стерильности. А при использовании пятислойной барьерной плёнки срок хранения может достигать 30 суток и более при комнатной температуре. При этом стоимость упаковки значительно меньше, чем у более дорогих и материалоёмких пакетов. В полиэтиленовую пленку молочные продукты фасуют не только малые и средние молочные заводы, но и крупные производители, поскольку экономический эффект очевиден. Ощущают такие преимущества и конечные потребители, так как кроме удобной и практичной упаковки, они получают доступную цену на продукт. По результатам проведенных исследований молоку и молочной продукции в плёнке, стоимость которых будет на 15 % меньше, чем в картонной упаковке, предпочтение отдадут почти 70 % населения. Подтверждением широкого распространения и популярности полиэтиленовой упаковки для молочных продуктов также является многообразие технологических подходов и предложений на рынке паковочной техники - от полуавтоматических машин до полностью автоматизированных высокопроизводительных линий.
И актуальность такой упаковки продолжает расти, особенно в кризисный период, когда предприятия активно развивают направление продуктов экономкласса. Такое упаковочное решение может значительно снизить цену продукции, не повлияв на качество.
Соответствуя современным требованиям
потребителей наиболее рациональным решением, является расфасовка продукции в
пакет-«подушку».
1. ТЕХНИКО-ЭКОНОМИЧЕСКОЕ ОБОСНОВАНИЕ
Фёдоровский район находится на юго-западе Башкирии. Районный центр - с. Фёдоровка, расположенный в 200 км от Уфы и в 60 км от ближайшей железной дороги. Район образован в 1955 году. Население района составляет 23,7 тыс. человек. Климат теплый, незначительно засушливый. Район специализируется на выращивание зерновых культур и подсолнечника, на разведении молочно-мясного скота, свиней. Имеются кирпичный и молочный заводы. На территории района проходят автодороги: Стрелибашево - Фёдоровка - Мелеуз, Фёдоровка - Стерлитамак.
Фёдоровский молочный завод, расположен в п. Фёдоровка Фёдоровского района Республики Башкортостан. Завод был основан в 1935 году.
Архивные документы Фёдоровского молочного завода сохранились с 1 января 1947 г. Завод располагался в бывшем магазине купца. Молоко поступало из 14 колхозов. Летом молоко сепарировали, из сливок вырабатывали масло, из обезжиренного молока делали творог, из сыворотки - кисель. В день вырабатывали 3-4 тонны масла. Овечье молоко пускали на выработку брынзы. Зимой молоко замораживали и отправляли на Мелеузовский молочно-консервный комбинат, где молоко размораживали и принимали его по весу и по жиру. В основном все операции по расфасовке, упаковке в ящики и маркировке выполнялись вручную.
В 1966 г. завод был механизирован. Молоко принимали, охлаждали, сепарировали в закрытом потоке. Молоко сепарировали для возращения обрата хозяйствам-поставщикам в количестве 30% от принятого молока. Из сливок вырабатывали масло жирностью 83,2%, сметану жирностью 30%, сливки жирностью 10%. Кроме того вырабатывали молоко фляжное, творог, кефир.
С 1970 г. котельную перевели на газовое топливо. В компрессорном цехе установлены 4 холодильника мощностью 420 тыс. ккал/ч.
В 1991 г. на Фёдоровском молочном заводе была проведена реконструкция, в результате которой увеличилась мощность завода до 70 т в сутки, предусмотрено более эффективное использование производственной мощности, сокращение потерь и улучшение качества выпускаемой продукции. Был установлен автомат по розливу кисломолочной продукции в бутылки.
Развитие молочной отрасли напрямую связано с сырьевой базой, основу которой составляет животноводческий сектор АПК. Конец 90-х годов характеризовался спадом общего поголовья скота и соответственно спадом производства молока-сырья.
Для стабилизации положения дел в животноводческом комплексе, были приняты меры государственной поддержки через реализацию приоритетного национального проекта «Развитие АПК», которым предусматривается увеличить производство мяса и молока при стабилизации поголовья крупного рогатого скота, в том числе коров. Реализация национального проекта позволила стабилизировать ситуацию в молочной отрасли.
Увеличение производства молока позволило стабилизировать поставку его на предприятия молочной промышленности и обеспечить рост основных вырабатываемых продуктов.
В настоящее время Фёдоровский молочный завод входит в состав закрытого акционерного общества «Мелеузовский молочно-консервный комбинат» и является сырьевой зоной комбината. Фёдоровский молочный завод осуществляет приёмку молока, охлаждение его с последующим резервированием перед транспортировкой на Мелеузовский молочно-консервный комбинат.
Молоко продолжает быть основным продуктом для большинства потребителей. Несмотря на экономический кризис, потребление молока продолжает расти.
В связи с наступающей стабилизацией в стране и возрастающей потребностью населения в молочных продуктах планируется строительство участка розлива молока в полиэтиленовые пакеты на Фёдоровском молочном заводе.
На 1.01.2010 г. численность населения Фёдоровского района составляет 23775 человек.
Средний прирост по наблюдениям за несколько лет составляет 1,5% в год.
Перспективная численность населения
ЧП, чел., на 1.01.2015 год определяется по формуле
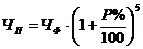 , (1.1)
где ЧП - численность населения на перспективу, чел;
ЧФ - численность фактическая, чел;
Р% - средний процент роста населения, %;
Н - прирост населения на перспективу, лет.
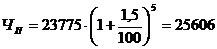 .
Мощность завода в сезон максимального поступления сырья составляет 25 тонн в сутки.
Сменная мощность
цельномолочного цеха Фёдоровского молочного завода, М, т определяется по
формуле
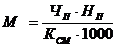 (1.2)
где НП - физиологическая норма потребления молока, кг (по данным института питания РАМН НП=116 кг/чел в год);
КСМ - количество смен работы цельномолочного цеха, смен.
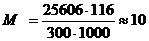 .
Исходя из расчётов технико-экономического обоснования, можно отметить, что проектирование участка розлива молока в полиэтиленовые пакеты будет целесообразным и технически возможным.
Из 25 т принимаемого
молока 10 т будет направляться на розлив питьевого молока для жителей
Фёдоровского района, а остальные 15 т молока используются для производства
молочных продуктов.
2. ТЕХНИЧЕСКАЯ ЧАСТЬ
.1 Расчёт и подбор
оборудования
В проектируемом участке розлива молока в полиэтиленовые пакеты планируется установить:
1) пластинчатую пастеризационно-охладительную установку для проведения тепловой обработки;
2) сепаратор-молокоочиститель;
) гомогенизатор;
) резервуар для пастеризованного молока;
) насос для подачи молока на розлив;
) автомат для розлива молока в полиэтиленовые пакеты.
Для тепловой обработки молока подбирается пластинчатая пастеризационно-охладительная установка ОКЛ-5.
Количество установок КУСТ,
ед., определяется по формуле
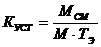 , (2.1)
где МСМ - количество молока в смену, т/см;
М - производительность оборудования, т/час;
ТЭ - эффективное время работы оборудования, ч.
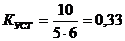 .
Принимают 1 пластинчатую пастеризационно-охладительную установку.
Для очистки молока от посторонних примесей подбирается 1 сепаратор-молокоочиститель по производительности А1-ОЦМ-5 производительностью 5000 л/ч.
Для гомогенизации молока подбирается 1 гомогенизатор А1-ОГМ производительностью 5000 л/ч.
Для накопления и хранения
пастеризованного молока подбирается резервуар вертикальный марки В2-ОМВ-6,3 вместимостью
6,3 м3. Количество резервуаров КРЕЗ, ед., определяется по
формуле
 , (2.2)
где МV -
количество молока в резервуаре, т, определяется исходя из вместимости одной
ёмкости.
 , (2.3)
где V - вместимость резервуара, м3;
ρ - плотность молока, кг/м3 (при t=6 °С ρ=1032,6 кг/м3).
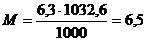 ,
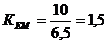 .
Принимают 2 резервуара.
Для подачи молока на розлив подбирается 1 центробежный насос 36МЦ6-12 с объёмной производительностью 6 м3/ч.
Для розлива молока в полиэтиленовые пакеты подбирают автомат марки «Зонд-пак» производительностью 1500 пак/час или в пересчёте на массу - 1,55 т/ч.
Количество автоматов КАВТ, ед, определяется по формуле 2.1.
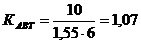 .
Принимают 1 автомат для розлива молока в полиэтиленовые пакеты.
.2 Устройство, принцип
действия оборудования
Пластинчатая пастеризационно-охладительная установка ОКЛ-5
Установка предназначена для очистки, пастеризации и охлаждения молока в непрерывном тонкослойном потоке при автоматическом контроле и регулировании технологического процесса. Установка применяется при производстве пастеризованного молока.
В состав пластинчатой пастеризационно-охладительной установки входит:
1) уравнительный бачок с поплавковым регулятором уровня;
2) насос центробежный для продукта 36-1Ц10-20;
) аппарат пластинчатый теплообменный;
) выдерживатель трубчатый;
) бойлер;
) насос горячей воды,
) инжектор;
) комплект соединительных трубопроводов и арматуры;
) пульт управления, клапаны, комплект молочных трубопроводов;
) комплект контрольных и регулирующих приборов, состоящий из:
- пульта управления
- перепускного клапана
регулятора потока
термопреобразователей сопротивления ТСМ-1088.
Бачок уравнительный служит для приёма, поддерживания постоянного уровня сырого молока и равномерной подачи его в теплообменный пластинчатый аппарат.
Аппарат пластинчатый теплообменный состоит из двух вертикальных стоек - упорной и поддерживающей, к которым крепятся две горизонтальные штанги - верхняя и нижняя.
Между штангами вертикально устанавливаются теплообменные рабочие пластины, имеющие рифленую поверхность и резиновые прокладки.
Пластины набирают таким образом, что с одной их стороны протекает нагреваемая жидкость, а с другой - охлаждаемая. В зависимости от рода жидкости образуются секции водяного охлаждения, регенерации I и II и пастеризации. Секции пластин разделены промежуточными плитами. Все пластины с промежуточными плитами равномерно прижимается нажимной плитой к упорной с помощью гаек до получения необходимого зазора между пластинами и достижения герметичности аппарата. В упорной стойке, промежуточных и нажимной плитах имеются патрубки для подачи и отвода жидкостей из секций аппарата.
Сырое молоко температурой +4…+9°С из молокохранительного резервуара насосом подается в уравнительный бачок через нижний боковой патрубок с надписью «вход продукта», где поплавковым клапаном поддерживается постоянный уровень молока. Из уравнительного бачка через патрубок в дне бака молоко насосом подается через регулятор равномерности потока в секцию регенерации I пластинчатого теплообменного аппарата, в котором подогревается до +35…+50 °С и поступает на очистку в сепаратор-молокоочиститель. Очищенное молоко вновь поступает в теплообменник в секцию регенерации II, в которой подогревается до температуры +50…+70°С и направляется на гомогенизацию. Из гомогенизатора молоко поступает в секцию пастеризации, где нагревается до температуры +60…+90°С горячей водой +78…+99°С.
Из секции пастеризации молоко поступает в выдерживатель, представляющий собой систему трубопроводов, обеспечивающую определенное время выдержки молока (до 25 сек) при температуре пастеризации.
Переходы молока из секции в секцию выполнены наружными трубопроводами, благодаря чему имеется возможность подключения сепаратора и гомогенизатора.
Горячая вода циркулирует по замкнутой системе: она подаётся насосом из бойлера и нагревается паром в инжекторе до температуры +78…+99°С, подается в секцию пастеризации, нагревая молоко до температуры +60…+90°С, и забирается из неё центробежным насосом, который вновь подает воду в бойлер для подогрева.
Для контроля температуры воды на выходе из котла установлен термопреобразователь сопротивления ТСМ-1088, который связан с регулятором температуры. При достижении температуры воды минимального или максимального значения регулятор температуры сигнал термопреобразователя трансформирует в рабочий импульс, управляющий расходом горячей воды.
Пастеризованное молоко температурой +60…+90°С, выходя из секции пастеризации поступает на средний патрубок перепускного клапана и через верхний патрубок подается на вход в секцию регенерации II.
Перед входом в клапан установлен термопреобразователь сопротивления ТСМ-1088, который контролирует температуру пастеризации молока.
Установка снабжена системой автоматического контроля и регулирования процесса пастеризации, которая обеспечивает контроль за температурой пастеризации и её регулирование, а так же возврат молока на повторную пастеризацию, если температура пастеризации была ниже заданной.
При недостаточной температуре пастеризованного молока по сигналу термопреобразователя регулирующая аппаратура перекрывает верхний патрубок клапана и открывает нижний. В этом случае недопастеризованное молоко поступает в уравнительный бачок для рециркуляции. При достижении достаточной температуры пастеризации регулирующая аппаратура переводит клапан в исходное положение.
Пастеризованное молоко, проходя последовательно секции регенерации II и I, охлаждается потоком сырого молока и на выходе из секции регенерации I имеет температуру +12…+18°С.
Затем молоко подается в секцию водяного охлаждения, где охлаждается ледяной водой до температуры +3…+6°С и направляется в резервуар.