Материал: Методические указания к выполнению практических работ по дисциплине «Проектирование машиностроительного производства» для студентов магистров. Сай В.А., Кириллов О.Н
3.3.Расчет оборудования
Расчет основного производственного оборудования
При проектировании цехов электрохимической обработки каждый тип основного оборудования соответствует только определенному типу заготовок, т. е. каждый станок запроектирован под одну из максимальных скоростей съема металла.
Зная количество металла, снимаемого с одной заготовки, программу выпуска деталей за расчетный период и производительность станка за тот же период, по съему металла можно определить количество потребного оборудования по следующей формуле [4]:
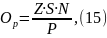
где
Z S
- количество металла, снимаемого с одной
заготовки в
мм3 /мин;
N - программа выпуска деталей;
Р - максимальная производительность станка в мм3/мин.
Дополнительное оборудование
Моечные установки, ванны, сушильные шкафы принимаются без расчета, необходимым комплектом.
Вспомогательное оборудование
К категории вспомогательного оборудования относится оборудование мастерской механика, РЕМПРИ и оборудование профилактического ремонта насосов и фильтров. Количество оборудования принимается необходимым комплектом по таблице 3, если в цехе ЭХО основное оборудование составляет 30 и более единиц.
Если основное оборудование меньше 30 единиц, ремонтные мастерские не предусматриваются, ремонтные работы должны выполняться в корпусных ремонтных мастерских
Таблица 3
Минимальный комплект оборудования мастерской механика, РЕМПРИ и профилактического ремонта насосов
Наименование оборудования |
Краткая техническая характеристика |
Количество |
1 |
2 |
3 |
Токарно- |
Ø400X710 |
1 |
винторезный |
|
|
Вертикально- |
Ø25 |
1 |
cверлильный |
|
|
Продолжение табл. 3
Настольно- |
Ø12 |
1 |
сверлильный |
|
|
Универсально- |
Стол 320X1250 |
|
фрезерный |
|
|
Универсальный |
|
|
круглошлифоваль- |
Ø280X630 |
1 |
ный |
|
|
Ручной пресс |
Усилие 3,25 тс |
1 |
Точильно- |
Шлифовальный круг |
] |
шлифовальный |
d=300 |
1 |
Моечно- |
Т = 60°С |
|
сушильный шкаф |
|
|
Плита разметочная |
1600X1000 |
1 |
Верстак слесарный |
1500X800 |
4-6 |
Комплект оборудования может корректироваться в зависимости от величины цеха.
Расчет площадей
 (16)
где
Sуд-
удельная производственная площадь на
единицу оборудования в м2,
Syd-корректируется
планировкой, Оп
- принятое
количество оборудования;.
Площадь
вспомогательных и складских помещений
принимают по таблице 4 и таблице 5.
Таблица 4
Нормы удельной площади на единицу оборудования
Станки (установки) |
Удельная норма на единицу оборудования |
Станки (установки) ЭХО при централизованной системе подачи и очистки электролита |
12-20 |
Оборудование ультразвуковой промывки |
18-20 |
Оборудование централизованной системы снабжения электролитом |
80-80% от площади, занятой ЭХО |
Таблица 5
Нормы для расчета вспомогательных помещений
Наименование помещений |
Количество единиц основного оборудования в цехе |
Нормы площади, м2 |
Помещения для приготовления концентрированного раствора электролита
|
до 10 11-20 21-50 более 50 |
36 54 72 108 |
Мастерская механика, РЕМПРИ и профилактического ремонта насосов и фильтров |
от 80 и более |
72 |
Мастерская для ремонта контрольной оптики |
20 и более |
25-30 |
Помещение дежурного электрика и слесаря |
от 20 и более |
12-16 |
Таблица 6
Нормы на проектирование складских помещений
Наименование помещений |
Площадь, м2 |
|
Количество единиц основного оборудования |
||
От 10 до 30 |
30 и более |
|
ПРОСК |
18-21 |
0,6-0,8 на единицу основного оборудования
|
Кладовая инструмента и приспособлений |
12-15 |
0,64-0,8 на единицу основного оборудования |
Кладовая запчастей к оборудованию |
12-15 |
0,4-0,5 на единицу основного оборудования |
Помещение для сбора и оправки «шлама» |
15-18 |
10,5-0,6 на единицу основного оборудования |
Кладовая вспомогательных материалов |
8-10 |
0,25-0,35 на единицу основного оборудования |
Кладовая для хранения соли и химикатов |
12-15 |
0,4-0,5 на единицу основного оборудования |
Изолятор брака |
8-10 |
0,3-0,5 на единицу основного оборудования |
3.5. Расчет штатов
Количество производственных рабочих, непосредственно связанных с выполнением операций, рассчитывается по формуле [5]:
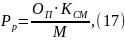
где
 количество единиц принятого основного
оборудования;
 коэффициент сменности производственных
рабочих (принимать при расчетах
 );
М
–
коэффициент многостаночности обслуживания
принимать по таблице 7.
Основные категории рабочих принимаются в проекте в процентном отношении к производственным рабочим по таблице 8 и таблице 9.
Таблица 7
Значение коэффициента многостаночности
Длина обрабатываемой поверхности, мм |
Коэффициент многостаночности М |
20 до 80 80 до 160 160 до 300 300 до 700 |
2 3 4 5 |
Таблица 8
Удельная доля работающих в % к производственным рабочим
Категория работающих Производственные рабочие |
Количество работающих, % |
|||
|
мужчин 50 |
женщин 50 |
в конторе |
в цехе 100 |
Вспомогательные рабочие |
60 |
40 |
- |
100 |
ИТР |
60 |
40 |
70 |
30 |
СКП |
20 |
80 |
90 |
10 |
МОП |
20 |
80 |
90 |
10 |