Материал: Методические указания к выполнению практических работ по дисциплине «Проектирование машиностроительного производства» для студентов магистров. Сай В.А., Кириллов О.Н
Таблица 9
Распределение работающих по категориям санитарного
обслуживания
Категория санитарного обслуживания |
Наименование групп работающих |
1а |
ИТР и СКП, работающие в конторских помещениях |
1б |
Рабочие отделений ультразвуковой промывки деталей, ИТР и контролеры, работающие на производственных участках, работники складов ПРОСК и кладовых |
1в |
Работающие на участках ЭХО, наладчики станков, рабочие мастерской механика, рабочие РЕМПРИ и профилактического ремонта насосов и фильтров, дежурные электрики и слесари |
IIв |
Работающие в помещениях централизованной системы снабжения электролитом установок ЭХО, рабочие отделения приготовления концентрированного раствора электролита, МОП |
IIг |
Работающие в помещениях для хранения соли и химикатов |
3.6. Компоновка и планировка участка (цеха) ЭХФО
Вопрос размещения электрохимического оборудования в производственных корпусах является весьма своеобразным.
Главное своеобразие процесса заключается в том, что при электрохимическом анодном растворении металла в рабочей камере выделяется газообразный водород, вымывается электролитом и по трубопроводам поступает в центрифуги и баки.
Таким образом, при идеальном техническом решении помещение должно быть не только изолировано, но и оторвано от основного корпуса, объемы его должны выполняться ниже уровня пола основного цеха для слива самотеком электролита со "шламом" и водородом по системам трубопроводов в центрифуги. Основной цех электрохимической обработки и тем более помещение очистки электролита - места возможного скопления водорода. Не желательно размещение отделения очистки в подвальном помещении под оборудованием или под ногами работающих. Вариантом компоновки и планировочных решений является пример, приведенный на рисунке.
Оборудование для приготовления и снабжения электролитом станков ЭХО размещается в подвале (см. рисунок), вынесенном за периметр станочного участка. Вход в подвал предусмотрен через станочный участок. Приготовление электролита происходит следующим образом: поваренную соль с автомашины через люк (в районе приготовления электролита) сгружают в бункер. Из бункера соль поступает в солерастворитель 6, где происходит растворение соли в воде до насыщения. Для ускорения растворения применяется барботаж.
Из солерастворителя раствор насосом перекачивается в бак для хранения электролита 7. Затем из бака концентрированного раствора электролита он перекачивается в бак расходного электролита 8, где разбавляется водой до 10-18%-ной концентрации. Из бака 8 электролит забирается центробежными насосами 11 и под давлением подается к электрохимическим станкам 1-3, где происходит процесс обработки. Отработанный электролит через теплообменник сливается в один из баков 8. В процессе работы электролит загрязняется и для его очистки включаются центрифуги 11. Загрязненный электролит забирается из середины ванны со дна.
Для предотвращения оседания шлама в ваннах смонтированы барбатеры с подачей сжатого воздуха. Очищенный электролит самотеком сбрасывается в ванны. Шлам пока собирается в бочки, установленные под центрифугами. Бочки при помощи гидроподъемника через люк подаются для эвакуации на автомашину.
4. Порядок выполнения контрольной работы
Контрольная работа по проектированию машиностроительного производства состоит из расчётной и графической частей и включает:
- определение типа производства на основании производственной программы изготовления деталей и последовательности операций (МК) обработки детали; результаты расчетов сводятся в таблицу 10:
Таблица 10
Марка станка |
Расчеты |
Результаты |
1 |
2 |
3 |
|
Т1 = … Сp1 = … Кзаг1 = … |
Т1 = … Сp= … Спp= … Кзаг= … |
расчет количества производственного оборудования; результаты расчетов сводятся в таблицу 11;
по каталогам механообрабатывающего оборудования и технической литературе определяют максимальные габариты каждого станка и общую площадь, занимаемую всеми станками; результаты выбора технических характеристик и площадь станков представляются в таблице 11:
Таблица 11
Тип станка |
Марка станка |
Кол-во станков, шт. |
Габариты в плане (BxL), мм |
Площадь 1 станка, мм2 |
Суммарная площадь станков, мм2 |
1 |
2 |
3 |
4 |
5 |
6 |
|
|
|
|
|
|
Общая площадь станков на участке мм2 |
|
||||
расчет производственных, вспомогательных рабочих и ИТР на участке изготовления детали [1, 2, 3, 7];
расчет площадей складов под заготовки и готовых деталей, площадей под бытовые помещения и вспомогательных служб [3,9];
Можно рассматривать вариант размещения оборудования и служб централизованной системы снабжения электролитом в одном корпусе, но при условии разделения капитальной стеной участка станков и участка снабжения электролитом.
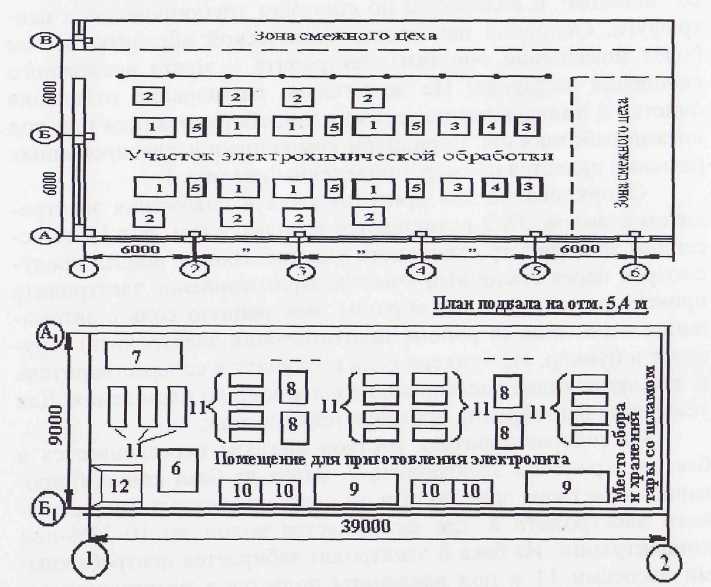
Рис. 1. Схема компоновки помещений и планировки оборудования цеха электрохимической обработки:
1 - станки и установки ЭХО; 2 - источники питания; 3 -станок ЭХО; 4 - источники питания; 5- место для контрольных приборов; 6-установка для растворения соли; 7-бак-накопитель для концентрированного раствора электролита; 8-бак для электролита; 9- бак-отстойник; 10- центрифуга; 11-центробежный насос; 12- теплообменник
- выбор и расчет количества межоперационного транспорта [3,9].
После выполнения соответствующих расчетов разрабатывается чертеж технологической планировки участка цеха изготовления детали в масштабе М 1:100 (при мелких габаритах допускается выполнять планировку в масштабе М 1:50) с детальной проработкой размещения оборудования, рабочих мест, проходов, проездов и вспомогательных помещений и спецификация, которая является приложением к чертежу планировки [приложение 3].
Технологическая планировка выполняется на миллиметровой бумаге или ватмане на стандартных листах, указанных в табл.12.
Допускается применение дополнительных форматов, образуемых увеличением сторон основных форматов на величину, кратную размерам формата А4.
Основную надпись располагают в правом нижнем углу формата. Спецификацию оборудования располагают над основной надписью или слева от неё. Содержание и размеры граф основной надписи и спецификации оборудования должны соответствовать общим требованиям для курсовой работы.
Таблица 12
Размеры стандартных листов для выполнения технологической планировки
Формат |
А0 |
А1 |
А2 |
А3 |
А4 |
Размеры сторон формата, мммм |
1189х 841 |
841х 594 |
594х 420 |
420х 297 |
297х 210 |
Допускаетсяне делать спецификацию оборудования (по разрешению руководителя проекта), если на планировке располагаются не более 10 единиц оборудования. В этом случае спецификация выносится в пояснительную записку
Производственное и вспомогательное оборудование, грузоподъемные и транспортные устройства, строительные элементы зданий, подвод энергоносителей и коммуникаций выполняется условными графическими обозначениями [приложение 2].
Приложение 1
Исходные данные для выполнения контрольной работы |
|||
Вариант № 1 Деталь — «Направляющая». Масса - 36 кг. Программа -19000 шт. |
|||
Номер оп. |
Наименование операции |
Оборудование (наименование, модель) |
То,мин |
1 |
2 |
3 |
4 |
1 |
Строгальная |
Строгальный ст. мод. 7В36 |
15,8 |
2 |
Строгальная |
Строгальный ст. мод. 7В36 |
12,9 |
3 |
Фрезерная |
Гориз.-фрезерный мод. 6М83Г |
9,5 |
4 |
Фрезерная |
Верт.-фрезерный мод. 6М13П6М13П |
18,2 |
5 |
Фрезерная |
Гориз.-фрезерный мод. 6М83Г |
9,5 |
6 |
Слесарная |
Верстак |
4 |
7 |
Фрезерная |
Гориз.-фрезерный мод. 6М83Г |
19,5 |
8 |
Сверлильная |
Верт.-сверлильный мод.2С135 |
9,5 |
9 |
Сверлильная |
Верт.-сверлильный мод.2С135 |
14,3 |
10 |
Слесарная |
Верстак |
12,4 |
11 |
Шлифо-вальная |
Плоскошлифовальный мод.ЗВ722 |
19,6 |
12 |
Шлифовальная |
Плоскошлифовальный мод.ЗВ722 |
19,3 |
13 |
Термическая |
|
|
14 |
Шлифовальная |
Плоскошлифовальный мод.ЗВ722 |
15,8 |
15 |
Шлифовальная |
Плоскошлифовальный мод.ЗВ722 |
14,7 |
Продолжение прил.1 |
||||
1 |
2 |
3 |
4 |
|
16 |
Контрольная |
|
|
|
Вариант № 2 Деталь — «Направляющая». Масса -22 кг Программа -17000 шт. |
||||
1 |
Фрезерная |
Верт.-фрезерный мод. 6М13П |
12,5 |
|
2 |
Строгальная |
Строгальный мод.7В36 |
17,9 |
|
3 |
Фрезерная |
Верт.-фрезерный мод. 6М13П |
8,2 |
|
4 |
Фрезерная |
Верт.-фрезерный мод. 6М13П |
9,3 |
|
5 |
Фрезерная |
Верт.-фрезерный мод. 6М13П |
8,2 |
|
6 |
Фрезерная |
Верт.-фрезерный мод. 654 |
19,2 |
|
7 |
Сверлильная |
Верт.-сверлильный мод. 2С135 |
9,5 |
|
8 |
Слесарная |
Верстак |
11,4 |
|
9 |
Шлифовальная |
Плоскошлифовальный мод. ЗБ722 |
18,6 |
|
10 |
Шлифовальная |
Плоскошлифовальный мод. ЗБ722 |
18,3 |
|
11 |
Протяжная |
Верт.-протяжной мод. 7Б705 |
6,3 |
|
12 |
Фрезерная |
Гориз.- фрезерный мод. 6М83Г |
8,2 |
|
13 |
Фрезерная |
Верт.-фрезерный мод. 6М13П |
8,9 |
|
14 |
Сверлильная |
Верт.-сверлильный мод. 2Н150 |
10,3 |
|
15 |
Сверлильная |
Верт.-сверлильный мод. 2Н150 |
11,6 |
|
16 |
Шлифовальная |
Плоскошлифовальный мод. ЗБ722 |
16,6 |
|
17 |
Шлифовальная |
Плоскошлифовальный мод. ЗБ722 |
16,3 |
|
18 |
Термическая |
|
|
|
19 |
Шлифовальная |
Плоскошлифовальный мод. ЗБ722 |
19,2 |
|