Материал: Методические указания по организации второй учебной практики
16
Приложение 2
1. Раскрой пиломатериалов
Применяют групповой и индивидуальный раскрой. При групповом все пиломатериалы раскраивают по одной схеме независимо от качества древесины. Такой раскрой иногда называют слепым. Тонкие доски при этом можно раскраивать пачками по нескольку штук.
В мебельном производстве целесообразнее применять индивидуальный раскрой, при котором каждую доску раскраивают по самой выгодной схеме с учетом качества древесины и наличия пороков. Такой раскрой снижает возможность механизации технологического процесса, но значительно повышает полезный выход заготовок. Индивидуальный раскрой осуществляют по следующим схемам:
1.Торцевание доски − распиливание отрезков вдоль.
2.Распиливание доски вдоль − торцевание реек.
3.Торцевание доски − разметка отрезков − распиливание отрезков вдоль.
4.Разметка доски − торцевание доски − распиливание отрезков вдоль.
5.Строгание доски − торцевание − разметка отрезков − распиливание
вдоль.
Мебельные предприятия в основном работают по схеме 1. При изготовлении криволинейных заготовок применяют схему 3.
Раскраивают пиломатериалы на круглопильных и ленточнопильных станках. Режимы поперечного пиления круглыми пилами на станке ЦПА-2 приведены в табл. П.2.1; режимы продольного пиления круглыми пилами на станке ЦДК-4 – в табл. П.2.2
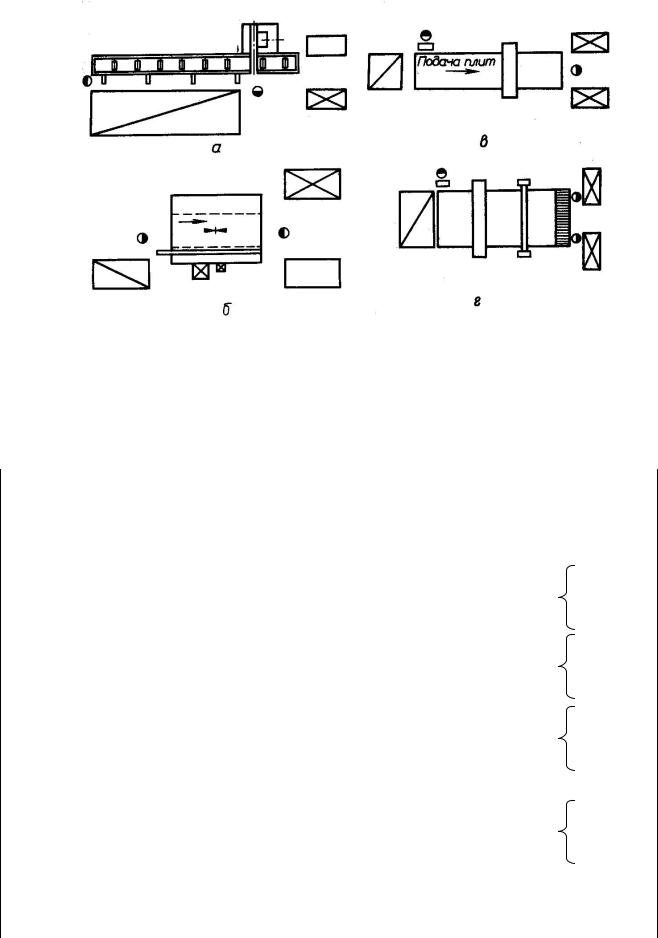
Организация рабочих мест при раскрое показана на рис. П.2.1.
17
Рис. П.2.1. Схемы организации рабочих мест при раскрое: а – станок для торцевания досок; б
– круглопильный станок для продольного раскроя; в – трехпильный обрезной станок ЦТЗФ; г – форматно-обрезной станок
|
|
|
|
Таблица П.2.1 |
|
Режимы поперечного пиления круглыми пилами на станке ЦПА-2 |
|||
|
|
|
|
|
Высота про- |
Размеры пил, мм |
Скорость |
||
пила, мм |
|
|
|
|
диаметр |
толщина |
резания, м/с |
подача, м/мин |
|
|
|
|
|
|
1 |
2 |
3 |
4 |
5 |
|
|
|
|
|
|
При распиливании древесины хвойных пород |
|
||
|
|
|
|
|
80 |
|
|
48,6 |
15,0 |
|
|
|
|
11,3 |
|
|
|
|
8,5 |
|
|
|
|
|
50 |
|
|
48,6 |
22,0 |
|
315 |
2,2 |
|
11,3 |
|
|
|
|
8,5 |
|
|
|
|
|
32,16 |
|
|
48,6 |
29,0 |
|
|
|
|
11,3 |
|
|
|
|
8,5 |
|
|
|
|
|
|
При распиливании древесины лиственных пород |
|
||
|
|
|
|
|
32,16 |
315 |
2,2 |
48,6 |
29,0 |
|
|
|
|
11,3 |
|
|
|
|
8,5 |
|
|
|
|
|
При распиливании древесины хвойных и лиственных пород круглыми строгальными пилами
40,2 |
315 |
3,2 |
48,5 |
До 10 |
|
|
|
|
|
16 |
315 |
3,2 |
48,5 |
До 8 |
|
|
|
|
|
18
|
|
|
|
Таблица П.2.2 |
|
|
Режимы продольного пиления круглыми пилами на станке ЦДК-4 |
||||
|
|
|
|
|
|
Высота про- |
Размеры пил, мм |
Скорость |
|||
пила, мм |
|
|
|
|
|
диаметр |
толщина |
резания, м/с |
подача, м/мин |
||
|
|
|
|
|
|
|
При распиливании древесины хвойных пород |
|
|||
|
|
|
|
|
|
60 |
|
3,0 |
48,4 |
22,5 |
|
|
|
|
|
|
|
32 |
315 |
2,0 |
48,4 |
30,0 |
|
|
|
|
|
|
|
25…16 |
|
2,0 |
48,4 |
45,0 |
|
|
|
|
|
|
|
|
При распиливании древесины лиственных пород |
|
|||
|
|
|
|
|
|
40 |
315 |
2,0 |
48,5 |
30,0 |
|
|
|
||||
25…16 |
45,0 |
||||
|
|
|
|||
|
|
|
|
|
|
При распиливании древесины хвойных пород круглыми строгальными пилами |
|||||
|
|
|
|
|
|
60 |
315 |
3,2 |
48,0 |
15,0 |
|
|
|
|
|
|
|
1 |
2 |
3 |
4 |
5 |
|
|
|
|
|
|
|
50…40 |
250 |
2,5 |
38,0 |
15,0 |
|
|
|
|
|
|
|
32…25 |
250 |
2,5 |
38,0 |
22,5 |
|
|
|
|
|
|
|
19…16 |
250 |
2,5 |
38,0 |
30,0 |
|
|
|
|
|
|
|
При распиливании древесины лиственных пород круглыми строгальными пилами |
|||||
|
|
|
|
|
|
32…16 |
250 |
2,5 |
38,0 |
15,0 |
|
|
|
|
|
|
|
2. Раскрой древесностружечных и древесноволокнистых плит и фанеры
Плиты и фанеру раскраивают по трем основным схемам: продольный раскрой, поперечный и смешанный. На мебельных предприятиях применяют смешанный раскрой по специально разработанным раскройным картам для определенного вида продукции. Плиты и фанеру раскраивают на многопильных форматно-обрезных станках. Режимы раскроя плит и фанеры следующие:
Скорость резания, м/с ......................... |
…………………………………… 50…60 |
Диаметр пил, мм.............................. |
……………………………….. 360…400 |
Число зубьев пил, оснащенных пластинками из твердого сплава …. 56…72 Число зубьев круглых плоских пил... ……………..………………… . 72…120 Подача на зуб для пил, оснащенных пластинками из твердого сплава, мм…………………………………………………………….. 0,06…0,04
Подача на зуб для круглых, плоских пил, мм …………………….... 0,04…0,02
Создание базовых поверхностей. Базовые поверхности создают у брусковых заготовок, имеющих поперечное и продольное коробление вследствие
19
возникновения неравномерных напряжений при сушке. Для создания у заготовок базовых поверхностей применяют фуговальные станки.
Обработка заготовок в размер. После создания базовой поверхности заготовки обрабатывают на рейсмусовых станках в размер по толщине с одновременным достижением параллельности противоположных сторон.
На мебельных предприятиях для обработки заготовок в размер часто применяют четырехсторонние строгальные станки с фуговальным устройством. При работе на них обеспечивается самая высокая производительность.
Калибрование заготовок щитов из древесностружечных плит. По-
ставляемые мебельным предприятиям древесностружечные плиты могут иметь отклонения по толщине в пределах ±0,3 мм, что в производстве мебели недопустимо. Поэтому после раскроя на заготовки древесностружечные плиты калибруют. Желательно производить двустороннее калибрование, т. е. обрабатывать плиты сразу с двух сторон. В древесностружечных плитах при их изготовлении возникают внутренние напряжения, которые в готовой плите уравновешивают. При снятии слоя только с одной стороны это равновесие нарушается, в результате чего возможно коробление щитов.
Калибруют древесностружечные плиты на широколенточных шлифовальных станках. Точность калибрования на них составляет ±0,1 мм.
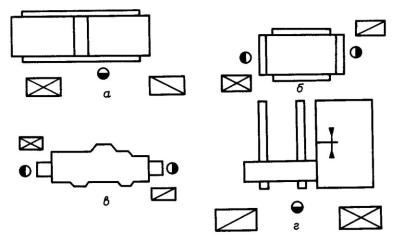
Торцевание заготовок. Для придания деталям точной длины и получения ровного, чистого реза деталь должна пройти операцию торцевания. На мебельных предприятиях для этих целей применяют двухпильные концеравнители или однопильные станки с кареткой. Двухпильные концеравнители имеют механическую подачу и большую производительность, а однопильные станки с кареткой позволяют торцевать детали под любым углом. Схемы организации рабочих мест при строгании и чистовом торцевании показаны на рис. 2.
Формирование шипов. Прямоугольные рамные шипы формируют на одноили двухсторонних шипорезных станках. На небольших предприятиях при малосерийном производстве эти операции выполняют на фрезерных станках ФШ-4 или ФСШ с шипорезной кареткой.
Ящичные шипы формируют на специальных шипорезных станках одно- и двустороннего типа ШПА-40 и Ш2ПА. Режущим инструментом на шипорезных станках служат двухрезцовые фрезы-крючья, насаженные на один общий вал и отделенные друг от друга калиброванными шайбами-прокладками.
Фрезерование. Фрезерованием называется обработка вращающимся режущим инструментом перемещающегося материала. Под фрезерованием
20
принято понимать обработку различного рода профилей на прямых и криволинейных кромках брусков, выборку фальцев и т. д.
Фрезеруют детали на фрезерных станках типа Ф-4. Эту операцию осуществляют по линейке и по кольцу.
Выборка продолговатых гнезд и отверстий. Продолговатые гнезда и отверстия предназначены для шиповых соединений. Их выбирают на цепнодолбежных станках ДЦА-3 и сверлильно-пазовальных станках СВПА-2. Схемы организации рабочих мест при фрезеровании шипов показаны на рис. П.2.3.
Сверление круглых отверстий. В изделиях мебели круглые отверстия и гнезда имеют различное назначение: от шкантового соединения деталей до установки различной фурнитуры. Для сверления круглых отверстий применяют одно- и многошпиндельные станки. Отверстия сверлят в пластях и в кромках. В настоящее время в промышленности применяют комбинированные вертикально- горизонтальные многошпиндельные станки для сверления отверстий в пластях и кромках одновременно за одну установку.
Рис. П.2.2. Схемы организации рабочих мест при строгании и чистовом торцевании: а – фуговальный станок; б – рейсмусовый станок; в - четырехсторонний строгальный станок; г – торцовочный станок
Установление точности процессов механической обработки. Точность обработки — соответствие формы и размеров обработанной детали требованиям чертежа и технических условий. Для изделий из древесины и древесных материалов установлено девять квалитетов точности, обозначаемых цифрами 10, 11, 18 (ГОСТ 6449—82).
Наибольшую точность изготовления должны иметь детали 10-го квалитета. Очень грубый класс точности будут иметь детали 18-го квалитета. Напри-