Материал: Методические указания по организации второй учебной практики
26
Таблица П.2.4
Шероховатость поверхности при различных видах обработки древесины
(ГОСТ 7016-82)
№ |
Способ обработки древесины |
Rm max ,мкм |
Rm , |
п/п |
|
|
мкм |
|
|
|
|
1 |
Продольное пиление круглыми пилами с подачей на зуб: |
|
|
|
-плющеный 1,2-1,8 мм |
800-1200 |
- |
|
0,75-1,5 |
500-800 |
- |
|
0,45-1,2 |
320-500 |
- |
|
0,15-0,45 |
200-320 |
- |
|
-разведенный 1,0-1,2 |
800-1200 |
- |
|
0,5-1,0 |
500-800 |
- |
|
0,3-0,8 |
320-500 |
- |
|
0,1-0,3 |
200-320 |
- |
|
|
|
|
2 |
Поперечное пиление круглыми пилами с подачей на зуб: |
|
|
|
0,2 мм |
800 |
- |
|
0,05-0,2 мм |
500 |
- |
|
< 0,05 мм |
320 |
- |
|
< 0,03 мм(пилы строгальные) |
- |
до 60 |
|
|
|
|
3 |
Продольное фрезерование древесины при длине волны, мм |
|
|
|
< 10 |
- |
200 |
|
7,3 |
- |
100 |
|
5,6 |
- |
60 |
|
4,0 |
- |
32 |
|
3,0 |
- |
16 |
|
|
|
|
4 |
Сверление отверстий с подачей на оборот 0,7-1,5 мм |
- |
60-320 |
|
|
|
|
3. Решение индивидуального задания
Решение по выполнению индивидуального задания представлено в табл.
П.2.5.
27
Таблица П.2.5
Состав оборудования для технологического процесса
№ |
Наименование |
|
Модель |
Режущий инстру- |
Режим работы. |
Примечание |
|||||||||
п/п |
операции |
|
станка |
мент |
Приспособления |
|
|
|
|
||||||
|
|
|
|
|
|
|
Эскиз настройки |
|
|
|
|
||||
|
|
|
|
|
|
|
|
||||||||
1 |
Черновая торцовка |
ЦПА-40 |
Пила |
круглая |
Прирезка по упо- |
Допускается |
при- |
||||||||
|
пиломатериалов |
с |
|
плоская, |
Д=400 |
рам. n=3000 мин-1 |
резка |
|
заготовок |
||||||
|
вырезкой |
дефект- |
|
мм. Тип 2. исп.2. |
8-12 рез. в минуту |
двукратной длины |
|||||||||
|
ных мест |
|
|
|
ГОСТ 980-80 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
2 |
Продольный |
|
ЦДК-4 |
Пила |
круглая |
Размер |
по |
ширине |
Скорость пода- |
||||||
|
раскрой |
отрез- |
|
плоская, |
Д=400 |
прирезаемых брусков |
чи допускать по |
||||||||
|
ков на бруски |
|
|
мм. Тип 1. исп.1. |
установить |
направ- |
мощности |
при- |
|||||||
|
|
|
|
|
ГОСТ 980-80 |
ляющей |
|
линейкой. |
вода |
|
|
|
|||
|
|
|
|
|
|
|
n=3000 мин-1 N=10-50 |
|
|
|
|
||||
|
|
|
|
|
|
|
м/мин |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||
3 |
Продольное |
|
СФА- 4 |
Плоские |
ножи |
Обработка «в угол» |
Подача |
ручная, |
|||||||
|
фрезерование с |
|
|
ГОСТ 6567-75 |
по |
направляющей |
обеспечивающая |
||||||||
|
целью создания |
|
Тип 1 |
|
линейке |
при |
отве- |
длину волны |
|||||||
|
технологических |
|
|
|
денном |
автоподат- |
2 мм |
|
|
|
|||||
|
баз |
|
|
|
|
|
чике n=6000 мин-1 |
(Rm < 16мкм) |
|||||||
|
|
|
|
|
|
|
Скорость подачи |
|
|
|
|
||||
|
|
|
|
|
|
|
8-12 м/мин |
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
||||||||
4 |
Продольное |
|
СР6-9 |
Плоские ножи |
Рейсмусование |
|
Длина волны 24 |
||||||||
|
фрезерование |
в |
|
ГОСТ 6567-75 |
проводить |
дважды, |
мм |
|
|
|
|||||
|
размер по тол- |
|
Тип 1 |
|
перестраивая |
ста- |
(Rm<16мкм) |
||||||||
|
щине (25 мм) |
|
|
|
|
нок на 25 и 50 мм. |
|
|
|
|
|||||
|
и ширине (50мм) |
|
|
|
Скорость |
подачи |
|
|
|
|
|||||
|
|
|
|
|
|
|
до 24 м/мин |
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
||||
5 |
Чистовая |
при- |
ЦП640 |
Пила круглая стро- |
Прирезка |
по |
упо- |
Rm |
до |
60 |
мкм |
||||
|
резка в |
размер |
|
гальная. |
ГОСТ |
рам, n = 3000 мин-1 |
при |
подаче на |
|||||||
|
по длине с вы- |
|
1847-75. Одноко- |
Скорость |
надвига- |
зуб ≤ 0,03 мм. |
|||||||||
|
равниванием |
|
|
нусная. Тип 2, |
ния |
суппорта |
≤ 8 |
|
|
|
|
||||
|
торцов |
|
|
|
D=400 мм, Z=96 шт. |
м/мин |
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
||||||||
6 |
Фрезерование по |
ФС |
Фреза |
насадная |
n = 4500 мин-1 |
|
Длина волны |
||||||||
|
упорам |
|
|
|
сборная, |
ГОСТ |
Скорость |
ручной |
<3мм, Rm<16мкм |
||||||
|
|
|
|
|
14956-79 |
Число |
подачи до 12 м/мин |
|
|
|
|
||||
|
|
|
|
|
ножей 4, D=125 мм |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
7 |
«Смягчение» |
|
|
|
|
|
|
|
|
|
Вручную |
шли- |
|||
|
кромок, зачистка |
|
|
|
|
|
|
|
|
фовальной |
|
||||
|
деталей, |
кон- |
|
|
|
|
|
|
|
|
шкуркой |
|
|||
|
троль |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
28
Примечание. Данные табл. П.2.5 бригадир докладывает аудитории. При этом обсуждается рациональность состава технологического процесса, назначенное оборудование, инструмент, приспособления, режимы резания.
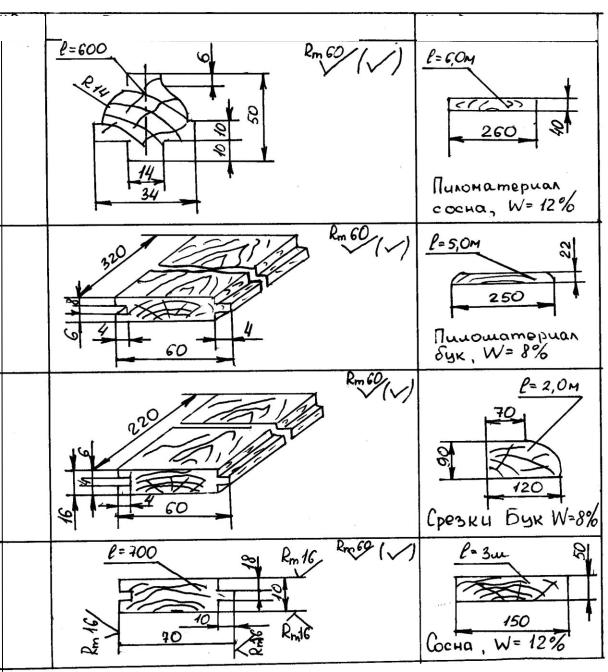
4. Варианты индивидуального задания по второму разделу практики «Дереворежущие инструменты и станки»
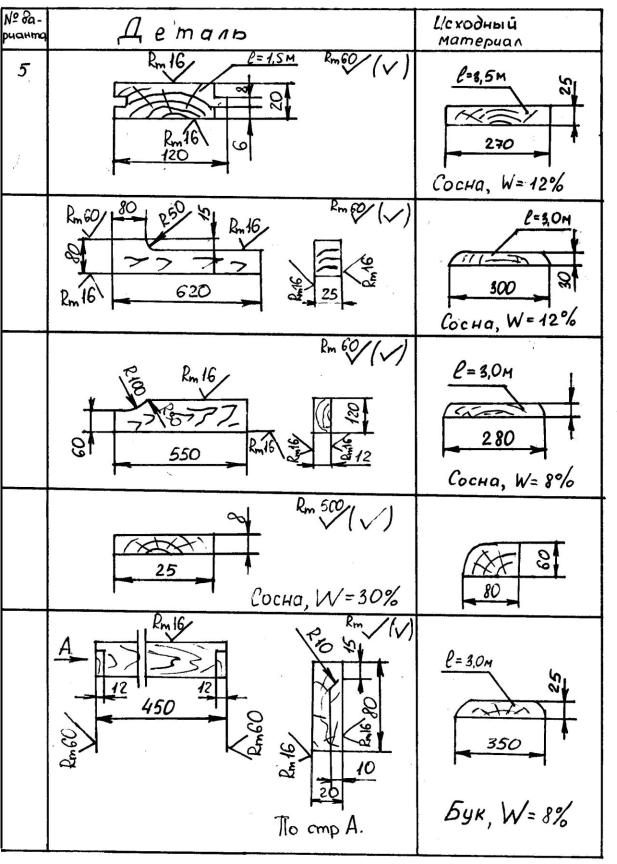
Таблица П.2.6
Варианты заданий на проектирование по второму этапу практики «Дереворежущие инструменты и станки»
№ Деталь Исходный материал
п/п
1
2
3
4
|
|
|
|
|
29 |
|
|
|
|
|
|
|
|
|
|
Продолжение табл. П.2.6 |
|
|
|
|
|
|
|
|
|
|
|
№ |
|
Деталь |
|
|
Исходный |
|
|
|
п/п |
|
|
|
|
материал |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
5 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
6
7
8
9
30
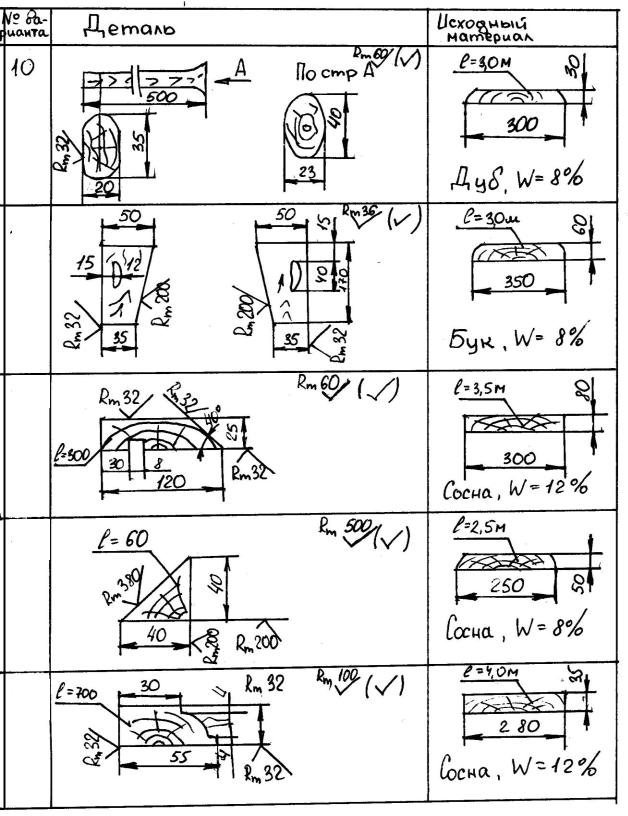
Продолжение табл. П.2.6
|
№ |
|
|
|
|
|
|
|
Деталь |
|
Исходный материал |
||
|
п/п |
|
|
|||
|
|
|
|
|
||
|
|
|
|
|||
|
|
|
|
|
|
|
|
10 |
|
|
|
|
|
|
|
|
|
|
|
|
11
12
13
14