Материал: Методические указания по организации второй учебной практики
21
мер, отверстие 100 мм, изготовленное по 11-му квалитету, может иметь отклонение +0,22 мм, а по 17-му квалитету +3,5 мм.
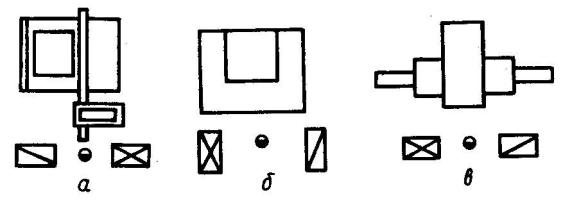
Рис. П.2.3. Схемы организации рабочих мест при фрезеровании шипов:
а – односторонний рамный шипорезный станок; б – ящичный шипорезный станок; в – цепнодолбежный станок
От точности изготовления зависит возможность взаимозаменяемости деталей, прочность соединений и соблюдение формы изделий.
Взаимозаменяемость — свойство деталей, изготовленных по одному чертежу, позволяющее устанавливать или заменять их при сборке без предварительной подгонки. Взаимозаменяемость позволяет осуществлять специализацию и кооперирование производства.
В зависимости от применяемого процесса, оборудования и инструмента можно получить поверхности с различной шероховатостью (табл. П.2.3).
Таблица П.2.3
Классы шероховатости
|
Классы шероховатости |
Rzmax., мкм |
||
|
|
|
|
|
Рамное пиление |
1 |
...4 |
1600 |
...500 |
|
|
|
|
|
Пиление дисковыми пилами . |
3... |
8 |
800... |
60 |
|
|
|
|
|
Лущение шпона |
5... |
7 |
320... |
100 |
|
|
|
|
|
Строгание шпона |
4... |
8 |
500... |
60 |
|
|
|
|
|
Цилиндрическое фрезерование |
5... |
9 |
320... |
32 |
|
|
|
|
|
Шлифование |
7... |
10 |
100... |
16 |
|
|
|
|
|
Циклевание |
9... |
10 |
32... |
16 |
|
|
|
|
|
Точность размеров деталей будет зависеть и от правильного выбора припусков на усушку и обработку. Припуск — дополнительная толщина слоя ма-
22
териала заготовки, необходимая для получения заданных размеров детали после сушки и обработки.
Предусмотренные ГОСТами размеры пиломатериалов и заготовок хвойных и лиственных пород установлены для древесины с абсолютной влажностью 15 %. Если влажность выше, то для пиломатериалов и заготовок необходимо иметь припуски на усушку: для хвойных пород по ГОСТ 6782.1—75, для лиственных пород по ГОСТ 6782.2—75. При влажности меньше 15% размеры поставляемых на переработку лесоматериалов могут быть меньше номинальных размеров на величину усушки. Точность размеров деталей может быть обеспечена только при постоянной влажности древесины, из которой они изготовлены.
Припуски на обработку устанавливают с учетом всех технологических операций механической обработки заготовок при превращении их в детали — пиления, строгания фрезерования и определяются по ГОСТ 7307—75.
Каждая изготовляемая деталь характеризуется номинальным и действительным размерами. Номинальный размер устанавливается на основе расчета ее прочности, конструктивных, эстетических и других соображений. Действительный размер определяется измерением детали после ее обработки.
В современном производстве, при изготовлении детали на основе принципов взаимозаменяемости, необходимо задавать ряд параметров для выпуска качественной продукции: номинальный размер, точность обработки, характер посадки соединения сопрягаемых деталей. Указанные в чертеже точность обработки и характер посадки детали определяют допустимые величины отклонений от номинальных размеров детали при ее изготовлении. В ГОСТ 6449—82 даются нижние (наименьшие) и верхние (наибольшие) отклонения размеров.
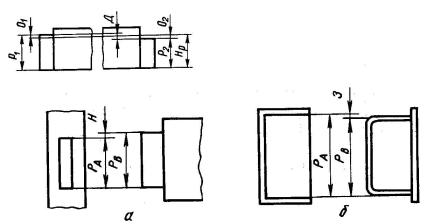
Схема определения допустимых действительных размеров деталей показана на рис. П.2.5. Шипы могут иметь предельные отклонений О1 и О2 от номинального размера Нр. Шипы детали должны иметь после изготовления действительные размеры не больше Р1 и не меньше Р2. Разность между наибольшим Р1 и наименьшим Р2 допустимыми предельными размерами называется допуском размера Д= Р1 -Р2.
В деревообработке принята система отверстия (гнезда). Это значит, что основное отклонение отверстия всегда равно нулю, а допуск размера определенного отверстия определяется только требованиями к точности изготовления. Например, для отверстия 150 мм допуск всегда будет равен: 0,25 для 11-го квалитета, 1,0 для 14-го квалитета, 4,0 для 17-го квалитета.
23
Рис. П.2.4. Схема определения сопряжений: а – с натягом; б – зазором; РА – размер отверстия (проема); РВ – размер шипа (ящика); Н – натяг; З – зазор
Характер сопряжения двух сопрягаемых поверхностей определяется основным отклонением вала. На рис. 6 показаны схемы определения сопряжений. Для деревообработки предусмотрено 21 основное отклонение валов. При этом возможно образование натяга или зазора. Натягом называется отрицательная разность Я между размерами отверстия (гнезда) РА и вала (шипа) Рв:Ра - Рв= - Н. Зазором называется разность 3 между размерами отверстия (гнезда) РА и вала (шипа) Рв; РА -Рв = 3.
Для несопрягаемых размеров, если нет необходимости в допусках и посадках, предусмотренных для валов и отверстий стандартных посадок, пользуются четырьмя рядами свободных размеров.
Допуски расположения осей отверстий в деталях указываются для размеров между осями отверстий.
Допуски угловых размеров устанавливаются по СТ СЭВ 178—75 в зависимости от длины меньшей из сторон, образующих угол. Отклонения указывают в угловых и линейных величинах.
Для обеспечения изготовления взаимозаменяемых деталей в деревообработке применяют предельные калибры. С их помощью устанавливают нахождение размеров изготовленных деталей в пределах отклонений, предусмотренных чертежом.
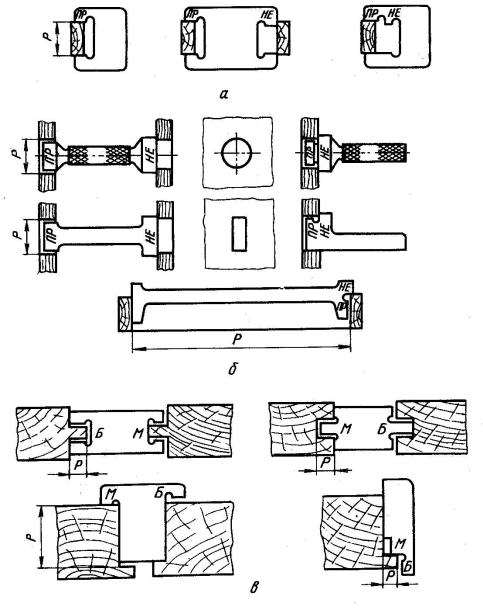
Установлены условные обозначения калибров и их измерительных сторон (ГОСТ 14025—84): ПР – проходные калибры, НЕ — непроходные калибры, Б — большая сторона и М — меньшая сторона у калибров для измерения глубины и высоты уступов, заплечиков, пазов. На рис. П.2.5 показаны виды калибров: скобы, пробки, уступомеры.
24
Рис. П.2.5. Виды калибров: а – скобы; б – пробки; в – уступомеры; Р – контролируемые размеры
Скобами проверяют наружные размеры: толщину деталей, шипов, диаметр шкантов (скобами малых размеров) и наружные линейные размеры деталей и узлов (скобами больших размеров).
Пробками контролируют внутренние размеры круглых отверстий, продолговатых отверстий, гнезд, проушин, размеры проемов для ящиков, дверей, окон.
Уступомеры применяют для проверки высоты шипа, гребня, глубины шпунта, гнезда, паза, уступа, четверти.
25
Деталь считается пригодной, если она проходит через проходной размер и не проходит через непроходной размер калибра. Калибры в деревообработке должны отвечать требованиям ГОСТ 15876—70.
Технологический процесс складывается из ряда технологических операций. Составными элементами каждой технологической операции является:
-заготовки из древесного материала, подлежащие обработке;
-оборудование с инструментом и необходимыми приспособлениями. Обрабатываемые заготовки характеризуются геометрической формой, размера-
ми, имеют требования по точности изготовления и допускаемому уровню шероховатости поверхностей. Характерным признаком является порода древесины, влажность, направление волокон, размеры, и состояние исходного сырья.
Для описания каждой технологической операции характерно:
- технологическое назначение и его возможность с требуемым качеством выполнить технологическую операцию;
- техническая характеристика, раскрывающая геометрические размеры обрабатываемых заготовок; величину слоев древесины, снимаемых за один проход; диапазон изменения режима резания, рекомендуемую конструкцию режущего инструмента;
- наличие приспособлений для установки и базирования обрабатываемых деталей (столы, подающие роликовые гусеничные конвейеры, направляющие линейки, шаблоны и др.).
Выполнение производственного задания по изготовлению заданной детали необходимо проводить в два этапа:
I. Составить последовательность выполнения операций технологического процесса изготовления заданной детали. Операции следует назначать, руководствуясь знаниями, полученными на ознакомительной практике, и литературой.
II. Для каждой технологической операции назначить оборудование, указав:
-название и модель станка;
-режущий инструмент;
-способ настройки или обработки, используемые приспособления.