Материал: Методы моделирования управленческих, экономических и бизнес-процессов. Амелин С.В., Щетинина И.В
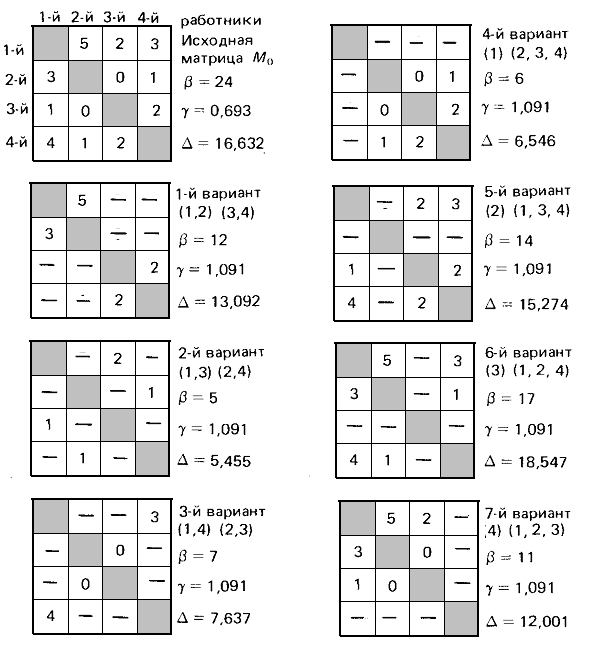
Рис. 21. Пример реализации модели выделения
самостоятельных структурных подразделений
Величина показателя (-) из образованной матрицы взаимосвязей М1 = ||mij||
β1 = 5 + 3 + 2 + 2 = 12,
Показатель сложности образуемой организационной структуры γ при t = 2 составит
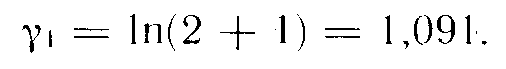
Критерий эффективности Δ такого варианта построения организационной структуры
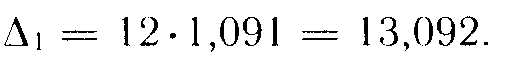
Сопоставление величин Δ1 и Δ свидетельствует о нецелесообразности формирования двух самостоятельных подразделений при рассмотренном составе работников.
Следующая матрица М2 = ||mij|| получена из исходной М0 = = ||mij|| путем образования двух подмножеств: {М1} – объединением первого и третьего работников и {М2} – второго и четвертого работников и исключением из расчетов взаимосвязей между выделенными подразделениями.
Показатель β для второго варианта структуризации исходного множества
β2 = 2 + 1 + 1 + 1 = 5.
Показатель сложности γ образуемых подмножеств при t=2
γ2 = ln(2 + 1) = 1,091.
Критерий эффективности Δ для второго варианта
Δ2 = 5٠1,091 = 5,455, т. е. Δ 2 < Δ1 << Δ0.
Аналогичным образом производятся расчеты по всем возможным вариантам перестроения исходной матрицы взаимосвязей М0 = ||mij||. Как видно из рис. 21, максимальным значением критерия эффективности характеризуется шестой вариант. По этому на основании моделирования кооперации труда в аппарате управления представляется целесообразным выделение самостоятельного структурного подразделения в рассматриваемой службе в составе трех работников (первого, второго и четвертого), а третий работник по функциональной принадлежности тяготеет, вероятно, к другой группе, не вошедшей в фрагмент рассматриваемого примера.
Отличительной особенностью моделей организационной структуры управления является их комбинаторный характер, что вызывает необходимость рассматривать и оценивать большое количество вариантов решений. Поэтому моделирование и оптимизация параметров организационной структуры управления реальных предприятий требует обязательного использования современных средств вычислительной техники.
Комплекс экономико-математических моделей, позволяющих оптимизировать основные параметры организационной структуры: численность работников по функциям, загрузку специалистов в соответствии с их профессионально-квалификационной характеристикой, количество ступеней управления и распределение работников между ними и т. д. –образует основу системы автоматизированного проектирования организационной структуры аппарата управления (САПРОС).
САПРОС является важной составной частью автоматизированного комплекса проектирования организационных и экономических параметров производственной системы, который в свою очередь дополняет действующие САПР конструирования изделий и проектирования технологических процессов, образуя интегрированную систему автоматизированной – конструкторской, технологической и организационно-экономической подготовки производства (САПРИНТ). Такие интегрированные автоматизированные проектные и производственные системы начинают активно создаваться на зарубежных предприятиях, получив название компьютерного интегрированного производства (СIМ Computer Integrated Manufacturing).
В условиях ускорения научно-технического прогресса разработка и внедрение подсистем САПР, в том числе САПРОС, и создания на их основе интегрированной автоматизированной производственной системы является одним из перспективных направлений создания действенной системы управления, соответствующей уровню и требованиям современного машиностроительного производства.
2.3. Информационный подход в моделировании
Непременным условием функционирования любой сложной производственно-экономической системы является получение, обработка, передача и хранение технической, технологической, социальной, экономической и других видов информации. В этом процессе всегда происходит обмен информацией между различными звеньями системы и с окружающей средой с помощью линий прямой и обратной связи.
Любое сообщение, с которым мы имеем дело в сложных производственно-экономических системах, представляет собой совокупность сведений о параметрах данной системы. Например, на вход автоматизированной системы управления производством в цехе может быть передано сообщение о проценте брака, состоянии и наличии сырья и материалов, режимах работы оборудования и др.
Сообщение приобретает смысл в том случае, если состояние системы заранее неизвестно, случайно, неопределенно в какой-то степени. Неопределенность в производственно-экономической системе – это ситуация, когда полностью или частично отсутствует информация о возможных состояниях системы и внешней среды, т.е. когда в системе возможны те или иные непредсказуемые события (вероятностные характеристики которых неизвестны). Чем сложнее производственно-экономическая система, тем большее значение приобретает фактор неопределенности в ее поведении и развитии.
Различают: 1) истинную неопределенность вследствие многовариантности развития или невозможности однозначного выбора эффективных вариантов решений и 2) информационную неопределенности, возникающую из-за неполноты и неточности информации об исследуемых процессах. Также различают: а) неопределенность “природы”, т.е. внешней среды по отношению к рассматриваемой системе; б) неопределенность целей; в) неопределенность действий противника в случае конфликтных ситуаций, конкуренции и т.п.
В качестве объекта, о котором передается информация, рассмотрим систему S, которая случайным образом может оказаться в том или ином состоянии, т.е. систему, которой заведомо присуща какая-то степень неопределенности. Сведения, получаемые о системе, будут тем ценнее и содержательнее, чем больше была априорная неопределенность системы (т.е. до получения этих сведений). Степень неопределенности системы определяется числом возможных состояний и вероятностями возникновения этих состояний. Рассматриваемая система S может принимать конечное множество состояний: s1, s2, …, si, …, sn с вероятностями р1, р2, …, pi …, рn, где
pi = P(S ~ si) – вероятность того, что система S находится в состоянии si .
Поскольку система всегда будет находиться в одном из возможных состояний, то
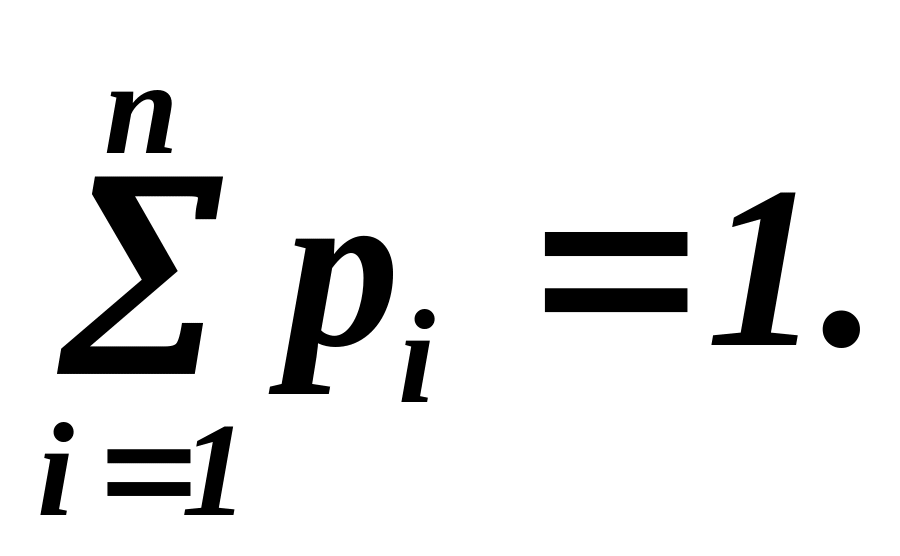
В качестве меры априорной неопределенности системы применяется специальная характеристика – “энтропия”. Энтропия системы определяется как сумма произведений вероятностей различных состояний системы на логарифмы этих вероятностей, взятая с обратным знаком (формула Шеннона):
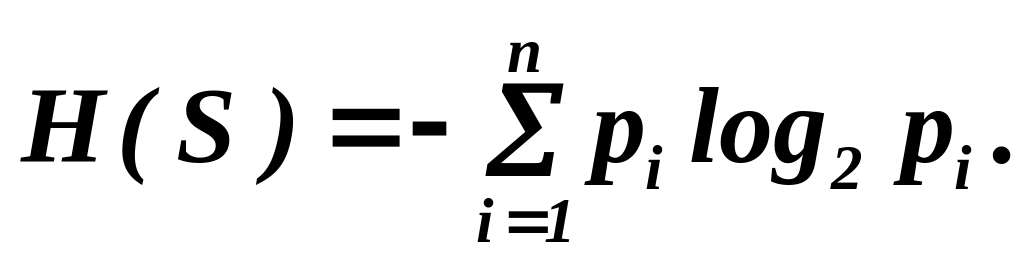
Свойства энтропии: 1) она обращается в нуль, когда одно из состояний системы достоверно, а другие – невозможны;
2) при заданном числе состояний она обращается в максимум, когда эти состояния равновероятны, а при увеличении числа состояний – увеличивается
при р1 = р2 =…= рi =…= pn =1/n;
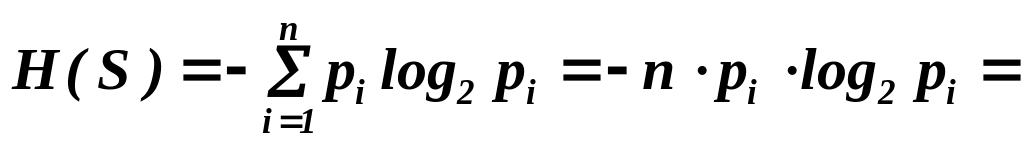
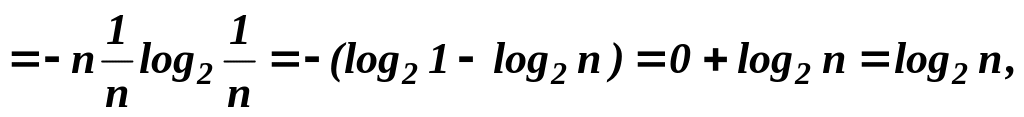
т.е. Нmax(S) = log2 n – (формула Хартли) ;
3) она обладает свойством аддитивности, т.е. когда несколько независимых систем объединяются в одну, их энтропии складываются
Н(S, K) = H(S) + H(K).
Минус (–) в формуле Шеннона введен по причине того, что вероятности состояний системы измеряются в диапазоне от 0 до 1, а логарифм таких чисел отрицателен.
Двойку в основании логарифма удобно использовать в связи с применяемой в автоматизированных информационных системах, реализованных на ЭВМ, двоичной системой счисления. В этом случае единицей измерения энтропии является бит.
Часто энтропию трактуют как разнообразие системы. Например, фирма предлагает товар одного типа четырех модификаций. Тогда количество разнообразия предложения R=log24 = 2 бита. Если потребители покупают товар только одной модификации, то разнообразие покупок отсутствует и равно нулю R(1) = 0. Если одинаковой популярностью пользуются все модификации товара, то разнообразие покупок равно разнообразию предложений товара, т.е. равно 2. Если покупатели берут что-то чаще, а что-то реже, то количество разнообразия вычисляется по формуле
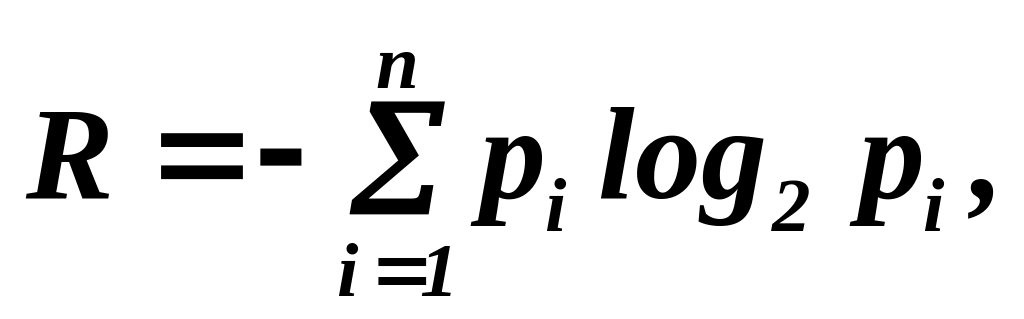
где pi – доля покупок товара i-й модификации в общем объеме продаж.
Информационный подход в моделировании производственных систем предполагает необходимость оценки множества состояний процесса производства, зависящих от многих факторов и их изменений при наличии возмущающих воздействий внешней среды и управляющих воздействий системы управления. В реальных производственных условиях в определенный момент времени каждому из множества состояний производственного процесса соответствует определенное значение энтропии.
Энтропийная оценка состояния параметров ПС позволяет оценить изменения состояния этих параметров единым показателем. Энтропию можно использовать как меру отклонения параметров производственного процесса от значений, заданных оперативным планом. Моделирование процесса управления производством направлено на упорядочение функционирования ПС (производственной системы). На уменьшение возможного многообразия ее состояний.
Рассмотрим пример расчета меры неопределенности случайной величины. Допустим, получены данные о вероятности выпуска продукции различного качества (табл.14).
Таблица 14
Данные о качестве выпускаемой продукции
Качество |
Отличное |
Хорошее |
Удовл. |
Брак |
Итого |
Вероятность |
0,9 |
0,04 |
0,05 |
0,01 |
1,0 |
Н = - (0,9·log20,9+0,04·log20,04+0,05·log20,05+0,01·log20,01) =
= - (- 0,1368 - 0,1858 - 0,2161 - 0,0664) = 0,6 бит
Конкретное вычисленное значение энтропии производственного процесса для определенной производственной ситуации мало что дает лицу, принимающему управленческие решения. Поэтому для объективной оценки состояния ПС необходимо сравнение вычисленного значения энтропии с исходным (априорным).
Вернемся к рассматриваемому примеру. Если в результате организационных преобразований удалось, например, добиться стопроцентного выпуска продукции отличного качества, то вероятность события – отличное качество увеличивается до 1. Вероятности всех остальных событий, соответствующих выпуску продукции низкого качества или браку – уменьшаются до 0.
Если p1= 1, то p2= p3= p4= 0,
тогда H = – (1,0٠log21,0+0٠log20 +0٠log20 +0٠log20) = 0.
Таким образом, величина энтропии уменьшилась до 0.
Априорная энтропия имеет максимальное значение, если возможные состояния моделируемого процесса производства равновероятны. Но в реальных условиях такие состояния неравновероятны из-за влияния на ПС различных возмущающих факторов, имеющих вероятностный характер. Поэтому для оценки качества априорной энтропии используют значение энтропии, полученное при изучении и обобщении собранных статистических данных за прошедшие периоды времени. На основании этих статистических исследований устанавливаются максимальные пределы отклонений выбранных параметров производства и рассчитывается энтропия для конкретных случаев.
На основе достоверной оперативной информации, полученной по каналам прямой и обратной управленческой связи, об отклонениях в функционировании производственной системы и возмущающих воздействиях внешней среды, осуществляются целенаправленные управляющие воздействия. Это приводит параметры ПС к требуемым значениям и к стабилизации процесса производства, к снижению энтропии. Качество принимаемых решений характеризуется величиной снижения энтропии по сравнению с априорной.
При использовании энтропии как меры, характеризующей степень стабилизации производственного процесса, в качестве вероятности pi применяется вероятность невыполнения производственного задания. Если же нет отклонений от заданных значений производственных параметров, энтропия системы равна нулю.
Энтропийные модели можно применять при оценке выполнения производственных заданий за месяц и сменно-суточных заданий.