Материал: Методы моделирования управленческих, экономических и бизнес-процессов. Амелин С.В., Щетинина И.В
2.4. Оценка надёжности производственных систем
Количественный анализ надёжности производственной системы позволяет оценивать фактически достигнутый уровень реализации решений в рамках производственной программы, например, производства продукции и качества управления производством.
Представляется возможным выявлять причины отказов в управлении, устанавливать степень влияния тех или иных организационных факторов, определять степень влияния внешней и внутренней среды, выявлять недостатки отношений, сложившихся между различными организациями, участвующими в реализации проекта. Такой анализ создает предпосылки к прогнозированию стохастических воздействий и к повышению надёжности плана и позволяет устанавливать зависимости между надёжностью реализации производственной программы и структурой и качеством информационного обеспечения.
Качество управления может быть охарактеризовано величиной отклонения фактического значения того или иного параметра от заданного по результатам контроля выполнения управляющих команд (решений). Этим и определяется надёжность реализации производственных планов (программ). В данном случае под отказом будем понимать невыполнение объектом управления любого управленческого решения или же невыполнение любой позиции планового задания, сформированного субъектом управления и обеспечивающего достижение конечной цели в соответствии с установленным критерием.
Для проведения таких расчетов в сложных организационных структурах используются различные методы сбора информации.
В частности, эффективны методы, применяемые для сбора данных в социологических исследованиях, которые характеризуются:
• видом и назначением - непосредственное наблюдение и регистрация фактических данных об исследуемом процессе;
• способом выполнения - систематически получаемые данные, поступающие с документов, графиков, специально проводимых опросов и проверок и др.;
• характером источников информации - предполагающие включение (или невключение) исследователя в состав контролируемой производственной структуры.
Надёжность системы оценивается следующими показателями:
• отказ;
• продолжительность безотказной работы;
• наработка на отказ;
• вероятность безотказной работы.
Расчет показателей надёжности производственной системы можно считать достоверным, если число наблюдений превышает 100 и статистические данные приведены в сопоставимый вид.
Допустим, что производственная система S состоит из n элементов е1, е2, …, еn. Надёжности элементов (вероятности безотказной работы) известны р1, р2, …, рn. Для безотказной работы системы, состоящей из нескольких последовательно соединённых элементов (например станков, объединённых в технологическую линию), нужно, чтобы работал безотказно каждый из её элементов. Тогда по правилу умножения вероятностей независимых событий надёжность Р системы равна
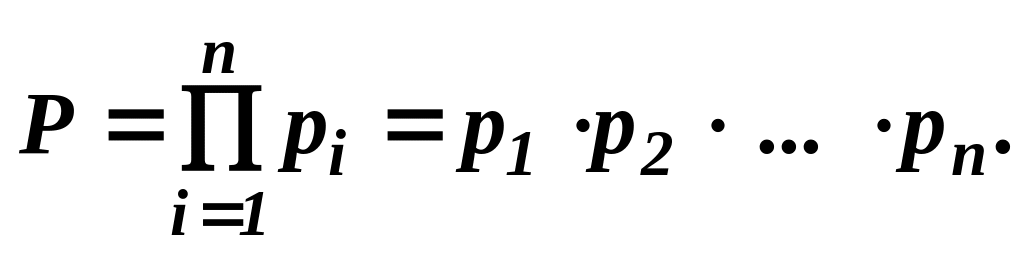

Рис. 22. Система из последовательно соединённых
элементов
Задача. Определить надёжность системы, состоящей из десяти последовательно соединённых элементов, надёжность каждого из которых равна р = 0,95. Поскольку вероятности безотказной работы для всех элементов одинаковы, то вместо произведения используем возведение в степень
Р = рn = 0,9510 ≈ 0,6.
Одним из путей повышения надёжности системы является резервирование её элементов. При этом дублирующие элементы включаются в систему параллельно тем, надёжность которых недостаточна. В этом случае надёжность Р системы определяется из выражения
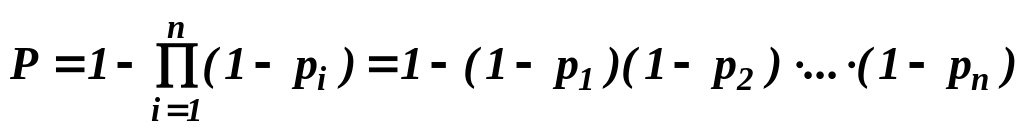 .
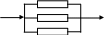
Рис. 23. Система из параллельно соединённых элементов
Определим, например, надёжность системы, состоящей из трёх дублирующих друг друга элементов, надёжность каждого из которых составляет р = 0,9. Поскольку вероятности безотказной работы для всех элементов одинаковы, то вместо произведения используем возведение в степень
Р = 1 – (1 – 0,9)3 = 0,999.
Как видно, производственная система, имеющая резервные элементы (оборудование), работающие параллельно, более надёжна, чем система из множества элементов, которые необходимо использовать последовательно один за другим в соответствии с технологическим процессом.
Для системы смешенного типа, включающей, как последовательно, так и параллельно используемые элементы, вычисления проводятся поэтапно. Рассмотрим следующую систему, включающую последовательно две группы параллельно работающих элементов:
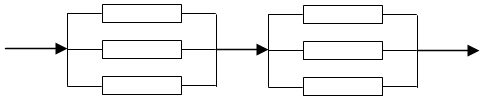
Использую ранее приведённые данные, получим:
Р = 0,999 · 0,999 = 0,998.
3. Имитационное моделирование
3.1. Имитационное моделирование экономических, управленческих и бизнес-процессов
Развитие рыночных отношений, возрастание конкуренции среди производителей промышленной продукции, приводит к необходимости интенсификации, повышению темпов производства, возрастанию объема потоков информации, сокращению временных интервалов, отпущенных на принятие управленческих решений, - требует и автоматизации функций оперативного управления производством.
Широкое распространение в последнее время персональных ЭВМ и средств связи позволяют автоматизировать процессы подготовки принятия оперативных управленческих решений по планированию, контролю и регулированию хода производства на основе создания автоматизированных информационных систем мастера, диспетчера, работников планово-диспетчерского бюро и отделов. Отдельные автоматизированные рабочие места специалистов и работников аппарата управления объединяются между собой в локальные и корпоративные вычислительные сети.
Для обеспечения целей оперативного управления автоматизированные информационные системы лиц, разрабатывающих и принимающих решения должны содержать прикладное программное обеспечение для создания баз данных, накопления и обработки статистических данных, имитационного моделирования процесса производства.
Имитационное моделирование применяется в сложных ситуациях, когда невозможно использование аналитических моделей, например вследствии большой размерности решаемых задач. Проведение же экспериментов на реальном производственном объекте, если и бывает возможным, то связано с большими затратами средств и времени. Различным аспектам имитационного моделирования посвящены работы отечественных и зарубежных ученых, таких как А.А. Вавилова, Т. Нейлора, Р. Шеннона, И.В. Максимея и др.
Имитационное моделирование является численным методом экспериментирования на реализованной на ЭВМ логико-математической модели исследуемого объекта, которая описывает его поведение в течение продолжительного периода времени. При проведении машинной имитации создается алгоритмическая модель в виде программы или пакета программ, а затем проводится серия экспериментов для получения сравнительной оценки различных вариантов функционирования производства путем проигрывания на модели вырабатываемых альтернатив решений.
Следует отметить, что создание более точных, а значит и более сложных моделей требует более точного и подробного описание поведения объекта моделирования, больших затрат времени и средств. Поэтому необходим компромисс между точностью модели и ее простотой. При этом упрощение модели возможно до тех пор, пока она позволяет получать достоверные результаты с требуемой точностью.
При проведении экспериментов на имитационной модели используются теория планирования экспериментов и обработки результатов экспериментов.
Эксперимент на имитационной модели является достаточно адекватным отображением производственного процесса в течение определенного продолжительного отрезка времени (год, квартал, месяц, декада, пятидневка, сутки, смена и т.д.), в вычислениях на ЭВМ, протекающих за несколько минут или секунд.
Поскольку модельное время имеет значительное сжатие по сравнению с реальным временем протекания производственных процессов, то это позволяет за короткий промежуток времени “проигрывать” на модели различные варианты управленческих решений, собирая статистику, касающуюся результатов предполагаемого управленческого воздействия на производственный процесс, и сделать выводы об эффективности этих альтернатив решений.
При проведении имитационного эксперимента могут задаваться определенные моменты модельного времени t1, t2, …, tk, для которых вычисляются параметры модели, характеризующие предполагаемое состояние процесса производства. Другой подход позволяет получать статистические данные в моменты модельного времени, соответствующие событиям, связанным с изменением состояния составляющих процесса производства (момент запуска партии в производство, начало и окончание технологических и транспортных операций и т.д.). В модели задается правило перехода из одного состояния в следующее, т.е. преобразование
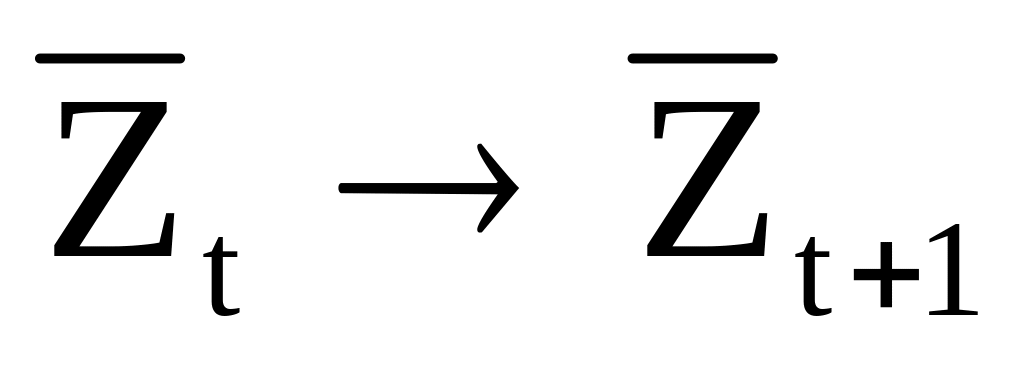
где
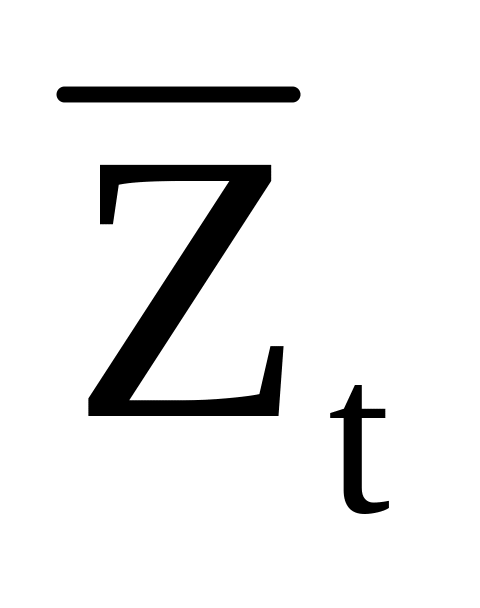 -
состояние модели в i-й
момент времени, представляющее собой
вектор
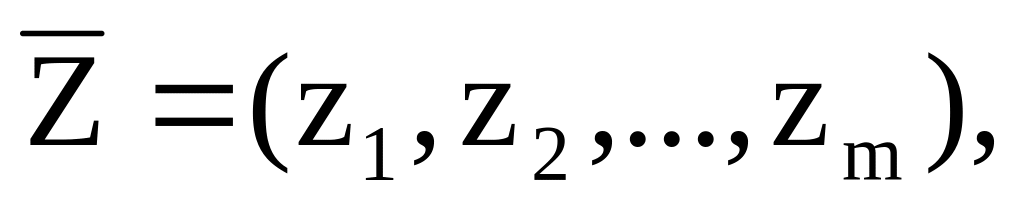
где z1,z2,…,zm – выходные параметры модели, характеризующие состояние процесса производства.
Состояние среды и принимаемые решения также задаются в векторном виде:
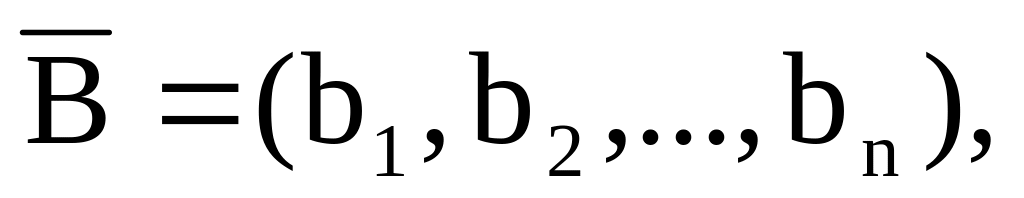
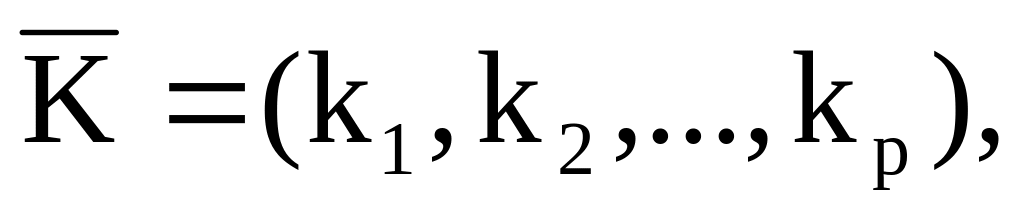
где b1,b2,…,bn – возмущающие воздействия внешней среды,
k1,k2,…,kp – управляющие воздействия.
Имитационное
моделирование требует знания оператора
F,
с помощью которого можно определить
состояние модели в последующий момент
времени, если известно ее состояние в
данный момент
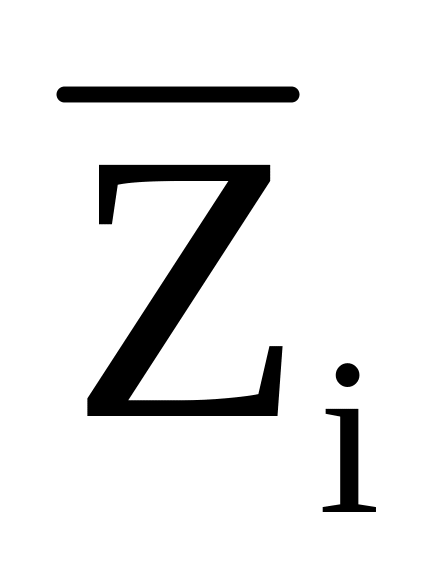 и значения
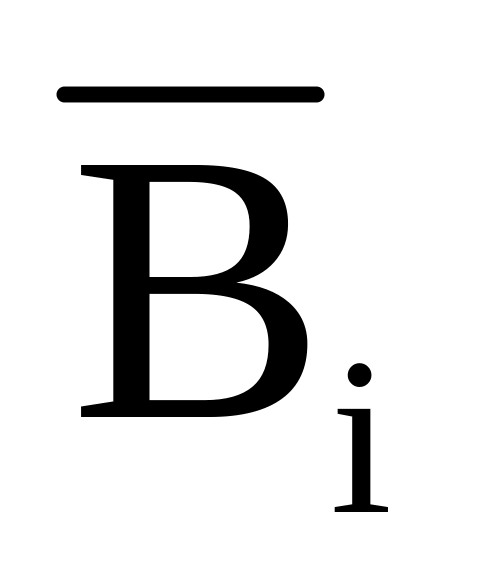 и
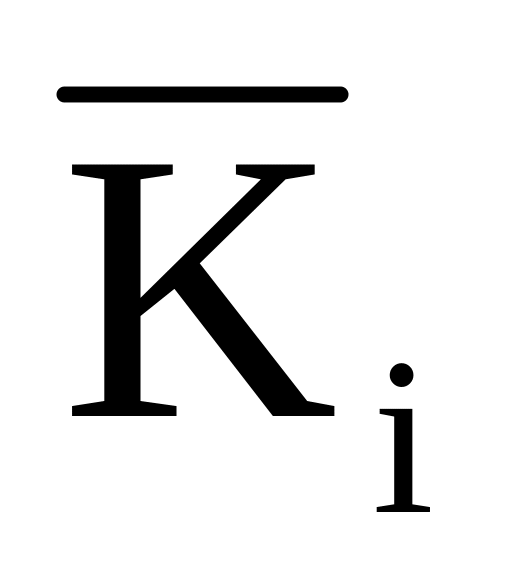 :
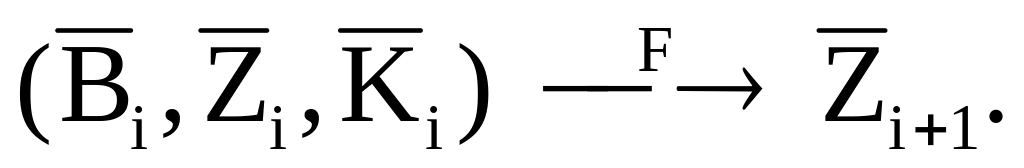
Оператор
F
не только задает правила перехода модели
в следующие состояния, но и отражает
параметры и структуру производства. К
преимуществам имитационных моделей
относится возможность учета неуправляемых
случайных факторов
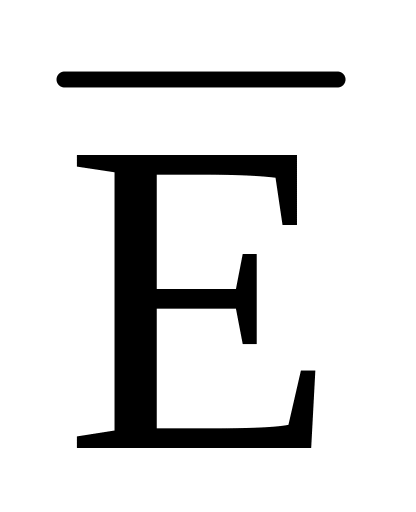 моделируемых
объектов, т.е. их стохастичности:
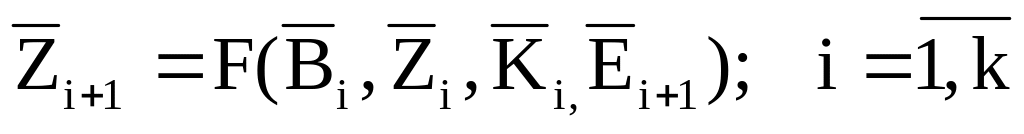 .
Для имитации значений случайных факторов используются программные датчики случайных чисел с заданным законом распределения.
Укрупненная схема имитационного эксперимента, позволяющего обосновывать решения в системе оперативного управления производством, представлена на рис. 24.
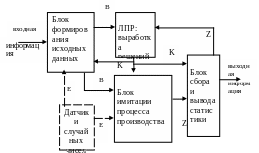
Рис. 24. Укрупненная схема имитационного эксперимента
Входная информация в имитационной модели может задаваться таблично, пользователем ЭВМ, генерироваться с помощью датчиков случайных чисел или с использованием комбинации этих способов. Выходная информация содержит данные об управленческих решениях, случайных факторах и результатах эксперимента.
Имитационные модели могут создаваться с помощью универсальных языков программирования (например, СИ, Паскаля, Бейсика, Фортрана и др.), специальных языков имитационного моделирования (например, СИМСКРИПТ, GPSS и др.) или проблемно-ориентированных систем моделирования.
Применение специальных языков позволяет значительно сократить время создания модели, а системы моделирования позволяют генерировать модели, из имеющегося набора функциональных модулей с помощью настройки системы в интерактивном режиме работы пользователя и ЭВМ.
Многоплановость решаемых задач требует от модели большой гибкости к изменяющимся целям и условиям протекания производственных процессов.
С помощью имитационного моделирования возможно решение задач планирования производства и внешних поставок, прогнозирование хода производственного процесса с целью определения вероятности выполнения плановых решений, проведение различных корректирующих воздействий, оценка и выбор вариантов алгоритмов и стратегий управления.
Имитационная модель, разработанная автором на основе логико-математического описания производственной системы и позволяет проводить эксперименты на модели производства в ускоренном масштабе времени. Это особенно важно в условиях дефицита времени для принятия решений по перепланированию и регулированию процесса производства в условиях возникновения сбойных ситуаций. Методология использования имитационного моделирования при принятии решений в системе оперативного управления производством позволит изменить традиционный подход к построению систем поддержки управленческих решений на промышленных предприятиях.
Возможность смоделировать влияние на производственную систему нескольких альтернатив решений позволит лицу, принимающему решения (ЛПР), проанализировать и оценить результаты эксперимента и выбрать наиболее рациональное решение.
Предложена многофункциональная модель производственной системы (участка производства, цеха), предназначенная для решения широкого круга задач в интересах оперативного управления производством. Параметры производственной структуры моделируемого объекта, учитывающие особенности процесса производства, вводятся в модель в качестве исходной информации.
Представленная многофункциональная имитационная модель позволяет решать задачи по совершенствованию имеющихся и созданию новых структур производственных подразделений, количественное обоснование парка необходимого производственного оборудования, моделирование вариантов его установки на располагаемых производственных площадях и организации работ по его обслуживанию. Использование предлагаемой модели способствует обоснованию решений в области совершенствования организации управления производством, планирования работ по контролю качества продукции, решения комплекса задач по принятию решений в системе оперативного управления производством. Решение задач оперативного управления на модели предполагает возможность построения посменного графика загрузки оборудования, графиков необходимой переналадки и подналадки оборудования под новые партии деталей, календарного плана запуска-выпуска заготовок в производство, планирования операций по транспортировке партий деталей и контролю качества продукции, расчета длительности производственного цикла, прогнозирования хода производственного процесса с целью определения вероятности выполнения плановых решений, оценки и выбора вариантов различных корректирующих воздействий и др.
Рассматриваемая модель предназначается для исследования и совершенствования организации оперативного управления производством, накопления информации и новых знаний о поведении объекта моделирования - производственного процесса при принятии различных альтернативных вариантов оперативных управленческих решений, использования при обучении и повышении квалификации управленческого персонала. Проводя на модели ряд экспериментов с различными вариантами управленческих воздействий, учитывая влияние факторов, оказывающих возмущающее воздействие на производственную систему, и сбоев в ходе производства, ЛПР имеет возможность исследования процесса производства в условиях, приближающихся к реальным производственным ситуациям.