Материал: Метрология, стандартизация, сертификация. Устинов Ю.Ф., Фролов И.А
Nmax = dmax – Dmin =es – EI.
Наименьший натяг Nmin – положительная разность между наименьшим предельным размером вала dmin и наибольшим предельным размером отверстия Dmax
.
Nmin = dmin- Dmax = ei – ES.
Посадка – это характер соединения деталей, определяемый величиной получающихся в нем зазоров или натягов. Посадка характеризует большую или меньшую свободу относительного перемещения соединяемых деталей в случаи зазора или степень сопротивления их взаимному смещению (в случаи натяга).
Классификация допусков и посадок
Для выбора допусков и посадок имеются стандартные системы допусков и посадок на большинство типовых соединений деталей приборов и машин (гладких, резьбовых, шлицевых, шпоночных, зубчатых и д.р.).
Системы допусков и посадок подразделяются:
по признаку основания системы – на систему отверстия и систему вала;
по величине допусков – на 19 квалитетов (степеней точности). Номера квалитетов: 01; 0; 1; 2; 3; 4; 5; 6; …19. С возрастанием номера квалитета допуск размера увеличивается;
по величине зазоров и натягов – на ряд посадок для каждого квалитета.
Система отверстия – это совокупность посадок, в которых при одном и том же квалитете и одном и том же номинальном размере предельные размеры отверстий одинаковы для разных посадок, а различные посадки достигаются изменением предельных размеров вала.
Система вала – это совокупность посадок, в которых при одном и том же квалитете и одном и том же номинальном размере предельные размеры валов одинаковы для разных посадок, а различные посадки достигаются изменением предельных размеров отверстия.
Для обработки точных отверстий применяется дорогостоящий инструмент: зенкеры, развертки, протяжки; каждый из указанных инструментов применяется для обработки отверстия только одного размера и определенного класса точности. Валы обрабатывают одним и тем же резцом или шлифовальным кругом вне зависимости от размеров валов.
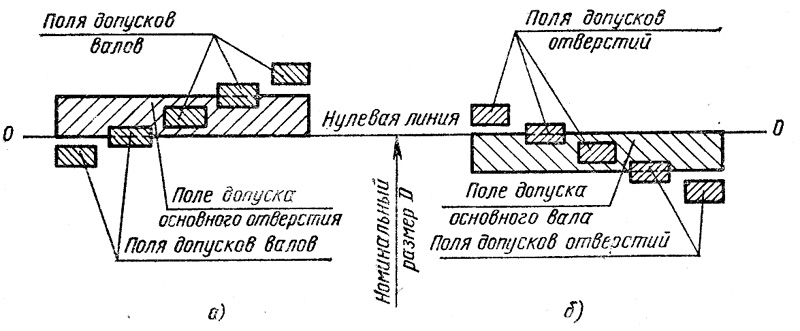
Рис. 2. Примеры расположения полей допусков для посадок:
а) в системе отверстия; б) в системе вала
При использовании системы отверстия различных по размерам отверстий будет меньше, чем при системе вала. Меньше будет и номенклатура режущего инструмента, необходимого для обработки отверстий. В приборостроении и в машиностроении система отверстия принята за основу, так как она требует меньшего количества инструментов.
В некоторых случаях конструктивные соображения диктуют применение системы вала. Ее применяют, на пример, когда на вал одного номинального размера насаживается несколько деталей с различными посадками. Ее применяют так же для соединения наружных колец подшипников качения с отверстием в корпусе или детали.
Во всех стандартных посадках системы отверстия нижнее отклонение отверстия равно нулю. Такое отверстие называют основным отверстием. Поля допусков основных отверстий обозначают буквой “Н”.
Во всех стандартных посадках системы вала верхнее отклонение вала равно нулю. Такой вал называют основным валом. Поля допусков основных валов обозначают буквой “h”. Допуск основных отверстия или вала направлен в тело детали.
В системе допусков и посадок все размеры разбиты на интервалы, например, от 1 до 3 мм, с выше 3 до 6 мм и т.д. Для каждого интервала размеров найден средний геометрический размер по граничным значениям интервала, вычислен допуск и составлены таблицы допусков для наиболее распространенных квалитетов (от 5-го до 17-го).
Квалитеты применяют: 5 – для особо точных соединений, в которых требуется точная равномерность зазора или натяга; 6 и 7 – для ответственных соединений механизмах, когда надо обеспечить механическую прочность, точные перемещения, и для соблюдения условий точной сборки; 8 и 9 – в соединениях при средней точности сборки; 10, 11, 12 – в соединениях, где допускаются значительные колебания зазоров и к точности сборки предъявляют невысокие требования.
Посадки. Общие сведения
Посадки образуются путем сочетания полей допусков отверстия и вала. Посадки делятся на три группы: 1) посадки с зазором, при которых обеспечивается зазор в соединении;
2) посадки с натягом, при которых обеспечивается натяг в соединении; 3) переходные посадки, при которых возможно получение как натягов, так и зазоров.
На рис. 3 показано положение полей допусков отверстия и вала при различных посадках в системе отверстия.
При графическом изображении поле допуска отверстия для посадок с зазором расположено над полем допуска вала, для посадок с натягом полдопуска отверстия расположено под полем допуска вала.
Обозначают посадку в виде дроби после указания номинального размера соединения. В числителе ставят обозначение поля допуска отверстия, в знаменателе – обозначение поля допуска вала. Расположение поля допуска относительно нулевой линии принято обозначать буквой (или двумя буквами) латинского алфавита. Ширина поля допуска определена указанием номера квалитета (степени точности) цифрой рядом с буквенным обозначением поля допуска.
Например: 15H7/h6 или 20G7/h6. Первая посадка принята в системе отверстия, вторая – в системе вала. Отверстие в системе отверстия называют основным и его поле допуска обозначают буквой H при обозначении любых посадок. В системе вала вал называют основным и его поле допуска обозначают буквой h при обозначении любых посадок.
Допуск посадки – это разность между наибольшим и наименьшим зазором (в посадках с зазором) или наибольшим и наименьшим натягом (в
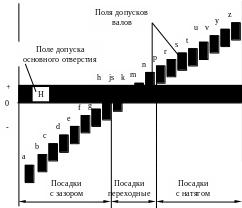
Рис. 3. Положение полей допусков отверстия и вала
в системе отверстия
посадках с натягом). Допуск посадки всегда положительное число. Для любых посадок допуск посадки равен сумме допусков отверстия и вала.
TS = Smax – Smin = TD + Td ;
TN = Nmax – Nmin = TD + Td .
Для переходных посадок допуск посадки можно вычислить по формуле
TS = TN = TD + Td.
Студент
обязан самостоятельно выбрать вариант
задания руководствуясь номером зачетной
книжки (её шифром): предпоследняя цифра
соответствует номеру варианта по
вертикали, а последняя – по горизонтали.
Например, шифр зачетки 02-25-716, что будет
соответствовать
 (см. табл. 4), т.к. 1- вертикаль; 6- горизонталь.
Перед началом расчета студенту рекомендуется ознакомиться со стандартами и правилами оформления схем посадок, используя данные табл.2 и 5.
1.1. Расчет и выбор посадок с зазором
Разнообразны условия работы подвижных соединений, например, шейка коленчатого вала – вкладыш; поршень – гильза; поршневой палец – втулка шатуна одного и того же двигателя внутреннего сгорания заметно отличаются одно от другого по характеру взаимного перемещения деталей, температурному режиму, способу подвода смазки, направлению действия нагрузки.
В состоянии покоя под действием силы тяжести вал находится в крайнем положении. При вращении силы трения увлекают смазку в узкую клинообразную щель между валом и отверстием.
Под действием возникающего в клине давления при определенном соотношении размеров соединения: частоты вращения, вязкости смазки и давления вал как бы всплывает, опираясь на масляный клин и несколько смещаясь в сторону вращения.

Рис. 4. Положение вала в соединении вал-подшипник скольжения |
Рис. 5. Процесс увеличения зазора во времени |
Соотношение между величинами h и S в подшипниках конечной длины выражается зависимостью:
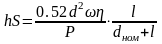 ,
где h – толщина масляного слоя в месте наибольшего сближения поверхностей вала и подшипника в рабочем состоянии, м;
S – зазор между валом и подшипником в состоянии покоя, м;
dном – номинальный диаметр соединения, м;
ℓ – длина подшипника, м;
ω – угловая скорость, 1/с;
η – абсолютная вязкость смазочного масла при рабочей температуре, Па·с;
Р – среднее удельное давление, Па, в подшипнике, определяемое через нагрузку R, Н, на цапфу из выражения:
 .
Известно, что если при установившемся движении
h = 0,25 S,
то коэффициент трения получается min, следовательно, и тепловой режим работы подшипника будет наилучшим. Подставив это значение h в формулу, найдем значение наивыгоднейшего зазора, м:
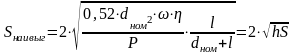 .
Следует учитывать, что в процессе работы изнашиваются поверхности вала и отверстия, в результате чего зазор увеличивается:
t1 – период приработки – зазор быстро нарастает из- за сглаживания шероховатостей, выравнивания погрешностей формы.
t2 – время нормальной работы сопряжения. Зазор в это время нарастает сравнительно медленно, прямо пропорционально времени работы.
t3 – резкое увеличение зазора, нарушается нормальная работа сопряжения, что может привести к аварии. Окончание периода нормальной работы (эксплуатация) сопряжения называется предельно допустимым зазором (Sпред. доп.).
Долговечность соединения может быть увеличено за счет уменьшения начального зазора (Sнач.). Поэтому целесообразно начальный зазор уменьшить на сумму высот шероховатостей вала и отверстия, что обеспечит больший технический ресурс сопряжения.
Учитывая, что в процессе приработки высота шероховатости уменьшается на 0,7 первоначальной, расчетный зазор, по которому следует выбирать посадку, можно определить из выражения:
Sрасч = Sнаивыч – 1,4 (RzD + Rzd).
Чтобы большая часть сопряжений при сборке имела зазор, близкий к расчетному, при выборе стандартной посадки необходимо выдержать условие:
Sср.ст. ≈ Sрасч.
поскольку в этом случае средний зазор в сопряжении будет являться наиболее вероятным однако, условие выбора посадки должно быть записано так:
Sср.ст. ≤ Sрасч.
Посадку выбирают в первую очередь из числа предпочтительных, помня, что для соединения вал – подшипник скольжения посадки с Smin = 0 применять нельзя.
Выбранную посадку необходимо проверить, исходя из условия обеспечения min слоя смазки при наиболее неблагоприятных условиях. В этом случаи:
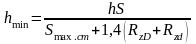 .
Чтобы избежать сухого трения, min толщина масляного слоя должна быть > Σ высот шероховатостей вала и отверстия:
hmin > RzD + Rzd.
Если оба условия выдерживаются, посадка выбрана правильно. Если посадка не удовлетворяет второму условию, нужно выбрать другую посадку и вновь произвести проверку. Только если ни одна из предпочтительных посадок не удовлетворяет обоим условия, следует выбирать посадку из числа рекомендуемых. Шероховатости для сопряжений типа вал – подшипник скольжения оптимальные значения соответствуют: Rz = 1.6 ÷ 6.3 мкм.
Таблица 1
Варианты заданий для расчета посадки с зазором
№ вар.
|
d
|
1
|
п
|
R
|
Rzr
|
RzA
|
Тип масла
|
t°C
|
Материал
|
|
мм
|
мм
|
об/мин
|
кН
|
MKM
|
MKM
|
вала
|
втулки
|
|||
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
10 |
11 |
1
|
35
|
30
|
500
|
1,25
|
1,25
|
1,5
|
Инду ст. 12
|
50
|
Сталь 30 |
Бронза БрОЦС 6-6-3 |
2
|
35
|
35
|
500
|
1,25
|
1,25
|
1,5
|
-
|
50
|
||
3
|
35
|
40
|
500
|
1,30
|
1,30
|
1,5
|
-
|
50
|
||
4
|
40
|
35
|
550
|
1,30
|
1,30
|
1,5
|
Инду ст.20
|
50
|
||
5
|
40
|
40
|
550
|
1,30
|
1,30
|
2,0
|
-
|
55
|
||
6
|
45
|
45
|
550
|
1,30
|
1,30
|
2,0
|
-
|
55
|
||
7
|
45
|
40
|
600
|
1,40
|
1,40
|
2,0
|
Инду ст.30
|
60
|
Сталь 35 |
Бронз БрАЖ 9-4 |
8
|
50
|
45
|
600
|
1,40
|
1,40
|
2,0
|
-
|
60
|
||
Продолжение таблицы 1
|
||||||||||
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
10 |
11
|
9
|
50
|
50
|
600
|
1,40
|
1,45
|
2,5
|
-
|
60
|
|
|
10
|
55
|
45
|
650
|
1,50
|
1,45
|
2,5
|
-40
|
65
|
||
11
|
55
|
50
|
650
|
1,50
|
1,50
|
2,5
|
-
|
65
|
||
12
|
60
|
55
|
650
|
1,50
|
1,50
|
2,5
|
-
|
65
|
||
13
|
60
|
60
|
700
|
2,00
|
1,60
|
3,0
|
Инду ст. 50
|
70
|
Сталь 40 |
Латунь ЛАЖМц 66-6-3-2 |
14
|
65
|
55
|
700
|
2,00
|
1,60
|
3,0
|
-
|
70
|
||
15
|
65
|
60
|
700
|
2,00
|
1,65
|
3,0
|
-
|
70
|
||
16
|
70
|
65
|
750
|
2,00
|
1,65
|
3,0
|
Турб.22
|
50
|
||
17
|
70
|
70
|
750
|
3,00
|
1,70
|
3,5
|
-
|
50
|
Сталь 40 |
Латунь ЛАЖМц
|
18
|
75
|
75
|
750
|
4,00
|
1,70
|
3,5
|
-
|
50
|
||
19
|
75
|
80
|
800
|
5,00
|
1,75
|
3,5
|
Турб. 30
|
55
|
Сталь 45 |
Латунь ЛМц 58-2-2
|
20
|
80
|
85
|
800
|
6,00
|
1,75
|
3,5
|
-
|
55
|
||
21
|
80
|
90
|
800
|
8,00
|
1,80
|
4,0
|
-
|
55
|
||
22
|
85
|
95
|
850
|
10,0
|
1,80
|
4,0
|
Турб.46
|
60
|
||
23
|
85
|
100
|
850
|
12,0
|
1,85
|
4,0
|
-
|
60
|
||
24
|
90
|
105
|
850
|
13,0
|
1,85
|
4,0
|
-
|
60
|
||
25
|
90
|
110
|
900
|
15,0
|
1,9
|
3,5
|
Турб.57
|
65
|
Сталь 50 |
Бронза БрОЦС 6-6-3 |
26
|
95
|
115
|
900
|
17,0
|
1,9
|
3,5
|
-
|
65
|
||
27
|
95
|
120
|
900
|
18,0
|
2,0
|
3,5
|
-
|
65
|
||
28
|
100
|
125
|
950
|
19,0
|
2,0
|
4,0
|
Моторн. Т |
70
|
||
29
|
100
|
130
|
950
|
20,0
|
2,5
|
4,0
|
-
|
70
|
||
30 |
110 |
135 |
950 |
21,0 |
2,5 |
4,0 |
- |
70 |
||
31
|
45
|
30
|
500
|
1,35
|
1,20
|
1,40
|
Инду ст. 20
|
50
|
Сталь 50 |
Бронз БрАЖ 9-4 |
32
|
40
|
35
|
500
|
1,35
|
1,20
|
1,40
|
50
|
|||
33
|
40
|
40
|
500
|
1,30
|
1,20
|
1,40
|
50
|
|||
34
|
35
|
35
|
450
|
1,30
|
1,30
|
1,80
|
-
|
55
|
||
35
|
35
|
40
|
450
|
1,25
|
1,30
|
1,80
|
-
|
55
|
||
36
|
35
|
45
|
450
|
1,25
|
1,30
|
1,80
|
-
|
55
|
||
37
|
60
|
40
|
550
|
1,50
|
1,30
|
1,80
|
Инду ст. 50
|
60
|
Сталь 45 |
Бронза БрОЦС 6-6-3 |
38
|
55
|
45
|
550
|
1,50
|
1,35
|
1,90
|
60
|
|||
39
|
55
|
50
|
550
|
1,50
|
1,35
|
1,90
|
60
|
|||
40
|
50
|
45
|
600
|
1,40
|
1,35
|
1,90
|
-
|
65
|
||
41
|
50
|
50
|
600
|
1,40
|
1,40
|
2,00
|
-
|
65
|
||
42
|
45
|
55
|
600
|
1,40
|
1,40
|
2,00
|
-
|
65
|
||
43
|
75
|
60
|
650
|
4,00
|
1,50
|
2,5
|
Турб 22
|
50
|
Сталь 40 |
Бронза БрОЦС 6-6-3 |
44
|
70
|
55
|
650
|
3,00
|
1,50
|
2,5
|
50
|
|||
45
|
70
|
60
|
650
|
2,00
|
1,50
|
2,5
|
-
|
50
|
||
46
|
65
|
65
|
700
|
2,00
|
1,60
|
3,0
|
-
|
60
|
||
47
|
65
|
70
|
700
|
2,00
|
1,60
|
3,0
|
-
|
60
|
||
Продолжение таблицы 1
|
||||||||||
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
10 |
11
|
48
|
60
|
75
|
700
|
2,00
|
1,60
|
3,0
|
-
|
60
|
|
|
49
|
90
|
80
|
750
|
13,0
|
1,70
|
3,0
|
Турб. 46
|
70
|
Сталь 35 |
Латунь ЛМцОС 58-2-2-2 |
50
|
85
|
85
|
750
|
12,0
|
1,70
|
3,0
|
70
|
|||
51
|
85
|
90
|
750
|
10,0
|
1,70
|
3,0
|
-
|
70
|
||
52
|
80
|
95
|
800
|
8,00
|
1,80
|
3,5
|
-
|
60
|
||
53
|
80
|
100
|
800
|
6,00
|
1,80
|
3,5
|
-
|
60
|
||
54 |
75 |
105 |
800 |
5,00 |
1,80 |
3,5 |
- |
60 |
||
55
|
110
|
110
|
850
|
21,0
|
1,80
|
3,5
|
Моторн. Т
|
70
|
Сталь 30 |
Латунь ЛМцОС 58-2-2-2 |
56
|
100
|
115
|
850
|
20,0
|
1,80
|
3,5
|
70
|
|||
57
|
100
|
120
|
850
|
19,0
|
1,80
|
3,5
|
-
|
70
|
||
58
|
95
|
125
|
900
|
18,0
|
1,90
|
4,0
|
-
|
50
|
||
59
|
95
|
130
|
900
|
17,0
|
1,90
|
4,0
|
-
|
50
|
||
60
|
90
|
135
|
900
|
15,0
|
1,90
|
4,0
|
-
|
50
|
Сталь 30 |
Латунь ЛМцОС 58-2-2-2
|
61
|
45
|
60
|
400
|
1,50
|
1,30
|
1,50
|
Моторн. Т
|
70
|
Сталь 50 |
Латунь ЛМцОС 58-2-2-2 |
62
|
50
|
65
|
400
|
1,50
|
1,30
|
1,50
|
70
|
|||
63
|
55
|
65
|
450
|
1,50
|
1,30
|
1,30
|
-
|
70
|
||
64
|
60
|
65
|
450
|
2,00
|
1,40
|
1,60
|
-
|
60
|
||
65
|
60
|
70
|
450
|
2,00
|
1,40
|
1,60
|
-
|
60
|
||
66
|
70
|
75
|
500
|
2,00
|
1,40
|
1,60
|
-
|
60
|
||
67
|
70
|
80
|
500
|
2,00
|
1,40
|
1,60
|
-
|
65
|
||
68
|
70
|
85
|
500
|
2,50
|
1,50
|
1,70
|
-
|
65
|
||
69
|
75
|
90
|
600
|
2,50
|
1,50
|
1,70
|
Инду ст. 50
|
50
|
Сталь 30 |
Бронз БрАЖ 9-4 |
70
|
75
|
95
|
600
|
2,50
|
1,50
|
1,70
|
60
|
|||
71
|
75
|
100
|
600
|
2,50
|
1,60
|
1,80
|
70
|
|||
72
|
75
|
105
|
650
|
2,50
|
1,60
|
1,80
|
-
|
60
|
||
73
|
80
|
110
|
650
|
3,00
|
1,60
|
1,80
|
-
|
50
|
||
74
|
80
|
115
|
650
|
3,00
|
1,80
|
1,90
|
-
|
70
|
||
75
|
80
|
120
|
700
|
3,00
|
1,80
|
2,00
|
-
|
60
|
||
76
|
35
|
30
|
500
|
1,25
|
1,25
|
1,5
|
Инду ст.12
|
50
|
Сталь 30 |
Бронза БрОЦС 6-6-3 |
77
|
35
|
35
|
500
|
1,25
|
1,25
|
1,5
|
-
|
50
|
||
78 |
35 |
40 |
500 |
1,30 |
1,30 |
1,5 |
- |
50 |
||
|
|
|||||||||
|
|
|||||||||
79
|
40
|
35
|
550
|
1,30
|
1,30
|
1,5
|
Инду ст.20
|
50
|
|
|
80
|
40
|
40
|
550
|
1,30
|
1,30
|
2,0
|
-
|
55
|
||
81
|
45
|
45
|
550
|
1,30
|
1,30
|
2,0
|
-
|
55
|
||
|
|
|
|
|
|
|
|
|
|
|
Продолжение таблицы 1
|
||||||||||
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
10 |
11 |
82
|
45
|
40
|
600
|
1,40
|
1,40
|
2,0
|
Инду ст. 30
|
60
|
Сталь 35 |
Бронз БрАЖ 9-4 |
83
|
50
|
45
|
600
|
1,40
|
1,40
|
2,0
|
-
|
60
|
||
84
|
50
|
50
|
600
|
1,40
|
1,45
|
2,5
|
-
|
60
|
||
85
|
55
|
45
|
650
|
1,50
|
1,45
|
2,5
|
-40
|
65
|
||
86
|
55
|
50
|
650
|
1,50
|
1,50
|
2,5
|
-
|
65
|
||
87 |
60 |
55 |
650 |
1,50 |
1,50 |
2,5 |
- |
65 |
||
88
|
60
|
60
|
700
|
2,00
|
1,60
|
3,0
|
Индуст.50
|
70
|
Сталь 40 |
Латунь ЛАЖМц 66-6-3-2 |
89
|
65
|
55
|
700
|
2,00
|
1,60
|
3,0
|
-
|
70
|
||
90
|
65
|
60
|
700
|
2,00
|
1,65
|
3,0
|
-
|
70
|
||
91
|
70
|
65
|
750
|
2,00
|
1,65
|
3,0
|
Турб.22
|
50
|
||
92
|
70
|
70
|
750
|
3,00
|
1,70
|
3,5
|
-
|
50
|
||
93
|
75
|
75
|
750
|
4,00
|
1,70
|
3,5
|
-
|
50
|
||
94
|
75
|
80
|
800
|
5,00
|
1,75
|
3,5
|
Турб. 30
|
55
|
Сталь 45 |
Латунь ЛМц 58-2-2 |
95
|
80
|
85
|
800
|
6,00
|
1,75
|
3,5
|
-
|
55
|
||
96 |
80 |
90 |
800 |
8,00 |
1,80 |
4,0 |
- |
55 |
||
97
|
85
|
95
|
850
|
10,0
|
1,80
|
4,0
|
Турб.46
|
60
|
Сталь 45 |
Латунь ЛМц 58-2-2 |
98
|
85
|
100
|
850
|
12,0
|
1,85
|
4,0
|
-
|
60
|
||
99
|
90
|
105
|
850
|
13,0
|
1,85
|
4,0
|
-
|
60
|
||
100
|
90
|
ПО
|
900
|
15,0
|
1,9
|
3,5
|
Турб.57
|
65
|
Сталь 50 |
Бронза БрОЦС 6-6-3 |