Материал: Метрология, стандартизация, сертификация. Устинов Ю.Ф., Фролов И.А
Таблица 5
Вариант |
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
0 |
1 |
32 |
42 |
40 |
58 |
78 |
90 |
96 |
110 |
128 |
140 |
2 |
35 |
45 |
45 |
56 |
86 |
96 |
100 |
115 |
130 |
145 |
3 |
38 |
40 |
55 |
62 |
92 |
98 |
105 |
120 |
135 |
150 |
4 |
36 |
38 |
54 |
65 |
95 |
105 |
104 |
118 |
130 |
140 |
5 |
42 |
50 |
48 |
75 |
110 |
125 |
105 |
120 |
132 |
142 |
6 |
40 |
55 |
52 |
85 |
112 |
120 |
108 |
122 |
135 |
155 |
7 |
45 |
60 |
68 |
78 |
115 |
130 |
110 |
125 |
138 |
160 |
8 |
48 |
70 |
65 |
90 |
108 |
125 |
112 |
128 |
140 |
162 |
9 |
50 |
68 |
68 |
100 |
102 |
100 |
115 |
135 |
142 |
158 |
0 |
40 |
65 |
70 |
105 |
100 |
122 |
120 |
130 |
145 |
169 |
|
||||||||||||||||||||
|
|
|
|
|
00000 – 00.00.01 |
|||||||||||||||
|
|
|
|
|
||||||||||||||||
|
|
|
|
|
||||||||||||||||
|
|
|
|
|
|
Посадки в гладком цилиндрическом соединении |
Лит |
Масса |
Масштаб |
|||||||||||
Изм. |
Лист |
№ докумен |
Подп. |
Дата |
|
У |
|
|
|
|||||||||||
Подгот. |
Рославцев |
|
|
|||||||||||||||||
Проверил |
Фролов |
|
|
|
|
|
|
|
|
|||||||||||
Т. контр. |
|
|
|
Лист |
Листов |
|||||||||||||||
Н.контр. |
|
|
|
фак. МАД гр. 532 |
ВГАСУ, каф. ТМ |
|||||||||||||||
Утвердил |
|
|
|
|||||||||||||||||
|
|
|
|
|||||||||||||||||
|
|
|
|
|||||||||||||||||
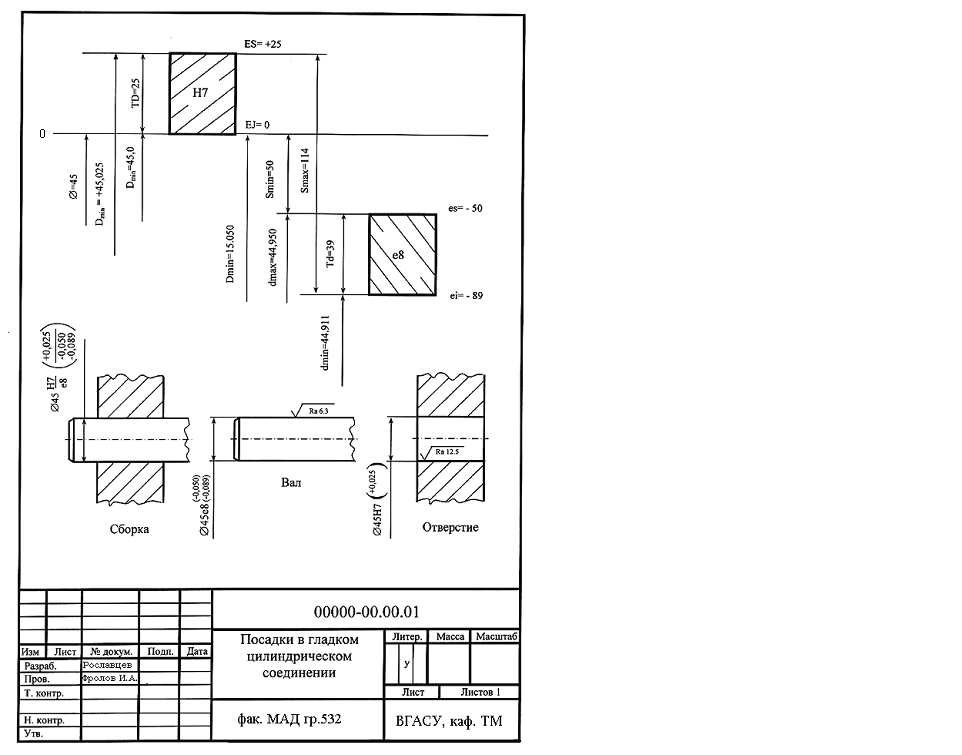
Рис. 6. Поля допусков и посадки в гладком цилиндрическом соединении с зазором
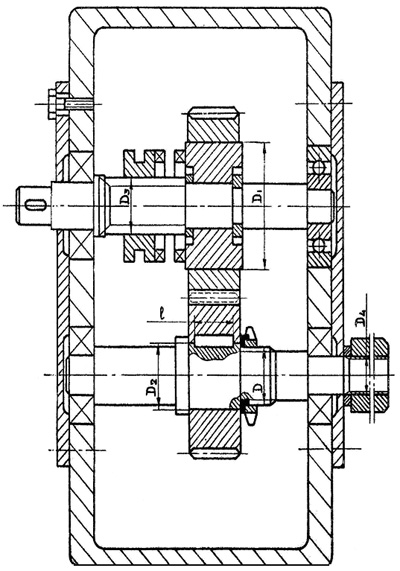
Рис. 7. Схема цилиндрического одноступенчатого редуктора
Таблица 6
Величины крутящих моментов, н·м
L |
18 |
20 |
24 |
30 |
38 |
45 |
50 |
55 |
60 |
70 |
|
Материал |
Сталь 15 |
Сталь 20 |
Сталь 35 |
Сталь 40 |
Сталь 45 |
||||||
Вариант |
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
0 |
|
1 |
20 |
50 |
80 |
100 |
125 |
150 |
172 |
200 |
221 |
250 |
|
2 |
30 |
62 |
78 |
120 |
155 |
173 |
180 |
220 |
243 |
262 |
|
3 |
46 |
76 |
82 |
126 |
164 |
184 |
205 |
245 |
224 |
258 |
|
4 |
50 |
80 |
106 |
138 |
173 |
195 |
210 |
250 |
230 |
245 |
|
5 |
68 |
92 |
120 |
140 |
182 |
205 |
222 |
241 |
228 |
250 |
|
6 |
70 |
% |
126 |
128 |
141 |
168 |
182 |
220 |
245 |
245 |
|
7 |
86 |
88 |
128 |
132 |
150 |
176 |
193 |
208 |
226 |
235 |
|
8 |
90 |
98 |
130 |
146 |
165 |
180 |
205 |
221 |
240 |
250 |
|
9 |
102 |
129 |
140 |
160 |
182 |
195 |
210 |
2.30 |
238 |
248 |
|
0 |
120 |
130 |
150 |
170 |
205 |
210 |
232 |
240 |
255 |
260 |
|
Посадки с натягом относятся к неподвижным соединениям. Возможны три вида нагрузок, передаваемых неподвижным сопряжением:
1. Крутящий момент (Мкр);
2. Осевая сила (Рос);
3. Крутящий момент и осевая сила (Мкр и Рос).
Давление необходимое для передачи данных нагрузок, определяют в зависимости от ее вида:
 ;
 ;
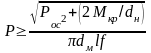 .
Рассчитав давление (Р), необходимое для передачи заданной нагрузки, на основании зависимостей, известных из решения задачи Лямэ для толстостенных цилиндров, можно определить Nmin (м), способный передать указанные ранее нагрузки:
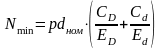 ,
где ЕD и Ed – модули упругости, Па;
CD и Сd – коэффициенты, определяемые по формулам:
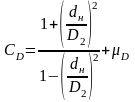 ;
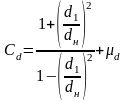 ,
d1 и D2 – из рис. 7; µD – отв. и µd – вал – коэффициенты Пуассона; сталь – 0,3; чугун – 0,25; бронза – 0,35; латунь – 0,38.
При запрессовке срезаются неровности отверстия и вала на 60% от их высоты. Тогда расчетный натяг для выбора неподвижной посадки можно найти по формуле:
Nрасч
= Nmin
+ 1.2(RzD
+ Rz )
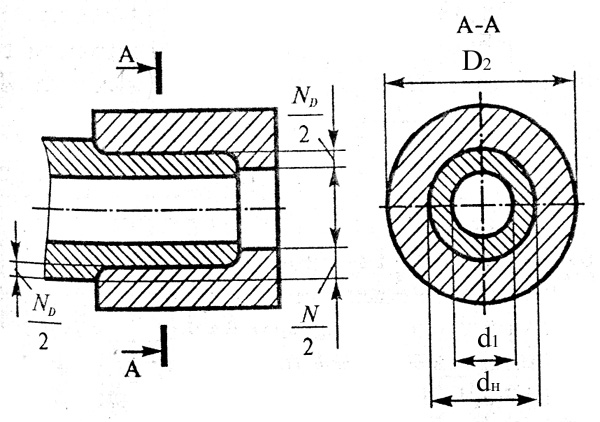
Рис. 8. Схема к расчету посадок с натягом
При выборе стандартной посадки необходимо выдержать следующие условия относительно неподвижности сопрягаемых деталей:
Nmin ст ≥ Nрасч
Чтобы проверить детали на прочность, надо вычислить напряжения, Па, которые возникают в них при натяге, наибольшем для выбранной посадки:
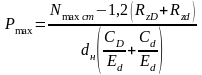 .
Эти напряжения для охватывающей и охватываемой детали будут соответственно равны:
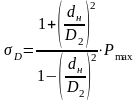 ,
 .