Дипломная (вкр): Модернизация конструкции четырехвалковой листогибочной машины для производства труб и обечаек большого диаметра
Технологический анализ конструкции обеспечивает улучшение технико-экономических показателей разрабатываемого технологического процесса. Поэтому технологический анализ - один из важнейших этапов технологической разработки, в том числе и дипломного проектирования.
Каждая деталь должна изготовляться с минимальными трудовыми и материальными затратами. Эти затраты можно сократить в значительной степени от правильного выбора варианта технологического процесса, его оснащения, механизации и автоматизации, применения оптимальных режимов обработки и правильной подготовки производства. На трудоемкость изготовления детали оказывают особое влияние ее конструкция и технические требования на изготовление.
Основные задачи, решаемые при анализе технологичности конструкции обрабатываемой детали, сводятся к возможному уменьшению трудоемкости и металлоемкости, возможности обработки детали высокопроизводительными методами. Таким образом, улучшение технологичности конструкции позволяет снизить себестоимость ее изготовления без ущерба для ее служебного назначения.
Технологичность конструкции детали определяем по соотношению положительных и отрицательных элементов (технологичных и нетехнологичных элементов)
Нетехнологичные и технологичные элементы конструкции детали:
1. Материал технологичен.
2. Достаточно сложная конструкция.
3. Обычные виды обработки.
. Возможно использования типовых станков.
. Возможно применение стандартных инструментов.
. Возможно применение стандартных приспособлений.
. Устойчивость детали средняя.
. Сложный контроль пазов детали.
. Обычный расход материала.
. Деталь нетрудоемкая.
При изготовлении крышки применяются типовые
металлорежущие станки. Рационально выбран материал детали - хорошая
обрабатываемость резанием. Применение стандартных инструментов и средств
измерения. Кроме того основная доля обработки приходится на токарную операцию.
По произведенной качественной оценке можно сделать вывод, что деталь вполне
технологична.
4.3 Выбор типа производства
Тип производства характеризуется коэффициентом закрепления операций за
одним рабочим местом или единицей оборудования.
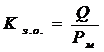 (4.1)
где
 - число различных операций;
 - число
рабочих мест, на которых выполняются данные операции.
Типы производства характеризуются следующими коэффициентами закрепления операций:
Массовое……………………………………………1
Крупносерийное ……………………………… св. 1до 10
Среднесерийное ……………………………… от 10 до 20
Мелкосерийное ………………………………. от 20 до 40
Единичное ……………………………………….. св. 40
Для предварительного определения типа производства можно использовать годовой объем выпуска и массы деталей.
В данном случае:= 1,6 кг - масса детали;
Nг = 2000 шт. - годовая программа выпуска.
Тип производства выбираем по таблице 4.3.
Таблица 4.3 - Зависимость типа производства от объема выпуска и массы детали
|
Масса детали, кг |
Тип производства |
||||
|
|
Единичное |
мелкосерийное |
средне- серийное |
крупно- серийное |
массовое |
|
<1,0 1,0¸2,5 2,5¸5,0 5,0¸10,0 >10,0 |
<10 <10 <10 <10 <10 |
10¸2000 10¸1000 10¸500 10¸300 10¸200 |
1500¸100000 1000¸50000 500¸1000 300¸25000 200¸10000 |
75000¸200000 50000¸100000 35000¸75000 25000¸50000 10000¸25000 |
>200000 >100000 >75000 >50000 >25000 |
Исходя из справочных данных, выбираем среднесерийное производство. В
среднесерийном производстве выпускаются изделия ограниченной номенклатуры,
изготавливаемые периодически повторяющимися партиями со сравнительно большим
объемом выпуска, по сравнению с мелкосерийным производством. На рабочих местах
выполняется несколько периодически повторяющихся операций. Технологические
особенности серийного производства изменяются в зависимости от номенклатуры,
трудоемкости и количества изделий в партии деталей.
4.4 Выбор заготовки
При выборе вида заготовки необходимо учитывать не только эксплуатационные условия работы детали, ее размеры и форму, но и экономичность ее производства. Если при выборе заготовок возникают затруднения, какой метод изготовления принять, тогда производят технико - экономический расчет двух или нескольких выбранных вариантов.
Метод выполнения заготовок для детали определяется назначением и конструкцией детали с учетом технологических свойств материала, техническими требованиями, серийностью выпуска, формы детали и заготовки, а также экономичностью изготовления. Заготовку желательно выбирать с таким расчетом, чтобы ее форма была максимально приближена к форме готового изделия, поскольку это значительно облегчит последующую обработку.
При выборе заготовки для заданной детали главным критерием является обеспечение заданного качества готового изделия при его минимальной себестоимости.
Исходные данные, необходимые для выбора вида заготовки и способа ее получения:
материал заготовки - Сталь 45 ГОСТ 1050-88 ;
плотность материала - 7850 кг/м3;
масса детали, кг - 1,6 кг;
годовая программа - 2000 шт.
Определим стоимость одной заготовки, проведя технико-экономический расчет двух вариантов изготовления заготовки:
- штамповка ГОСТ 7505-74;
- прокат сортовой ГОСТ 2590-7.
) Заготовка методом штамповки
Припуски штамповки на диаметр:
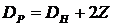 , мм,
(4.2)
где DP - расчетный диаметр штамповки, мм;- номинальный диаметр, мм;- припуск на штамповку, мм.
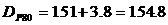 мм;
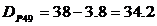 мм.
Припуски
штамповки на длину:
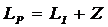 мм;
ааааааааааа (4.3)
где LP - расчетная длина , мм; ааааааааааа- длина участка детали, мм;- припуск на штамповку, мм.
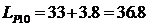 мм.
Определим
объем полученной штамповки:
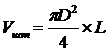 , мм3;
(4.4)
где D - диаметр обрабатываемой поверхности заготовки, мм;- длина обрабатываемой поверхности заготовки, мм;
Определим
массу заготовки:
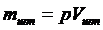 , кг,
(4.5)
где m - масса штамповки, кг;=7850 кг/м3 - плотность стали;шт - объем штамповки, м3.
Масса заготовки при штамповке:
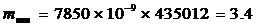 кг.
) Заготовка из круглого проката:
Припуски на прокат:
при черновом точении припуск на обработку 4 мм;
при чистовом 1 мм;
при
шлифовании 0,4мм.
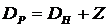 ,мм,
(4.6)
где DP - расчетный диаметр проката, мм;- максимальный диаметр детали, мм;- припуск на обработку, мм.
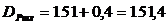 мм;
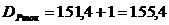 мм;
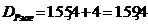 мм.
Принимаем диаметр проката Dпр=160мм.
Припуск
на подрезку торца:
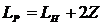 , мм,
(4.7)
где LP - расчетный припуск заготовки, мм;- номинальная длина детали, мм;- припуск на подрезку торца, мм;
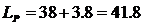 мм.
Объем
заготовки из проката равен:
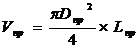 , мм3,
(4.8)
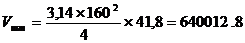 , мм3
Масса
заготовки равна:
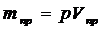 , кг,
(4.9)
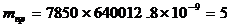 кг.
Определим
коэффициенты использования материала:
 , (4.10)
где К - коэффициент использования материала;Д - масса детали, кг;З - масса заготовки, кг;
Заготовка методом штамповки:
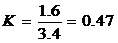
Заготовка из проката:
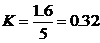 .
Определим
себестоимость заготовки методом штамповки:
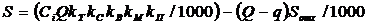 ,руб.,
(4.11)
где С - базовая стоимость 1т заготовок, руб.;- масса заготовки, кг;- масса детали, кг;- стоимость 1т отходов, руб.;; kc; кв; кМ; кп - коэффициенты, зависящие от класса точности, группы сложности, массы, марки материала и объема производства заготовок.
За базу принимаем стоимость одной тонны штамповок С=573 руб. (штамповки из конструкционной легированной стали массой до 2 кг, нормальной степени точности по ГОСТ 7503-73, 1-ой группы сложности, 2-ой группы серийности. Прейскурант № 25-01,1981 г.)
кт - коэффициент, зависящий от точности кт = 1
км - коэффициент для легированных сталей кс = 1,13;
кс - коэффициент, зависящий от сложности заготовки
кс=0,77;
кв- коэффициент, зависящий от массы заготовки,
км = 1,29.
Подставим данные значения в формулу и определим стоимость заготовки методом штамповки:
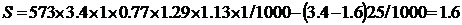 руб.
Стоимость
заготовки из проката определяем по формуле:
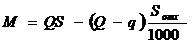 , руб.,
(4.12)
где
Q - масса заготовки, кг;- цена 1 кг материала заготовки, руб;- масса готовой
детали, кг;отх - цена 1 т отходов, руб.
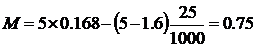 руб.
Из технико-экономического расчета видно, что заготовка
полученная из проката более экономична, но коэффициент использования материала
при получении заготовки методом горячей штамповки выше на 50%. В случае
использования проката требуется выполнить дополнительную отрезку, правку,
токарную и сверлильную обработки до размеров штампованной заготовки, что
приводит к увеличению стоимости изготовления детали. Поэтому принимаем
заготовку методом штамповки.
4.5 Выбор маршрута обработки
Основные операции при изготовлении данной детали следующие:
токарная (точение детали по контуру, растачивание выборки);
сверлильная (сверление отверстий);
фрезерная (фрезерование пазов);
шлифовальная (окончательная обработка в размер с требуемой шероховатостью поверхностей);
Маршрут обработки детали приведен в таблице 4.4.
4.6 Расчет и выбор припусков
на обработку
Величина припуска влияет на себестоимость изготовления детали. При увеличенном припуске повышаются затраты труда, расход материала и другие производственные расходы, а при уменьшенном приходится повышать точность заготовки, что также увеличивает себестоимость изготовления детали. Величина припусков на механическую обработку зависит от метода получения заготовки, марки материала заготовки, точности и шероховатости обрабатываемой поверхности, модели и типа оборудования, приспособления и инструмента.
Таблица 4.4 -Маршрут обработки крышки
|
Операция |
Переход |
||
|
№ операции |
Наименование |
№ перехода |
Содержание |
|
005 |
Токарная (обработка с одной стороны) |
01 02 03 04 05 06 07 08 |
точить Æ 151 мм на длину l = 33 мм; подрезать торец в размер 31; расточить отверстие Æ44 на длину l = 29мм; расточить отверстие Æ52 на длину l = 26мм; расточить выборку Æ110 на длину l = 19мм; расточить отверстие Æ120на длину l = 9мм; подрезать торец; расточить уклон 45° на длину l=5мм; точить фаску 1*45°. |
|
010 |
Токарная (обработка с другой стороны) |
01 02 |
точить Æ 151 мм на длину l = 33 мм; точить конус 45° на длину l = 27 мм |
|
015 |
Сверлильная |
|
Сверлить 3 отверстия Æ 7 мм длиной l = 20 мм |
|
020 |
Фрезерная |
|
Фрезеровать паз 12х12. |
Рассчитаем припуски для обработки поверхности диаметром 151 мм.
Технологический маршрут обработки поверхности состоит из 3-х операций:
- обтачивание;
сверление;
шлифование.
Для данной поверхности расчёт проводим аналитическим методом, а для остальных табличным.
Суммарное отклонение определяем по формуле:
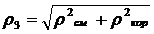 , мкм,
(4.13)
 , мкм;
(4.14)
где ρсм=1 - величина отклонения расположения;
ρкор - величина деформации заготовки;
∆к - идеальная кривизна заготовки в мкм на 1 мм длины;
∆к = 1,5 мкм/мм;
D - диаметр заготовки, D=151мм.
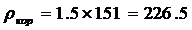 мкм;
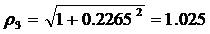 мкм.
Величина
остаточного суммарного расположения заготовки после выполнения перехода:
 ,мкм,
(4.15)
где
 - коэффициент уточнения;
 -
суммарное отклонение расположения заготовки.
- после чернового обтачивания р1= 0,06 * 1025 = 61,5 мкм;
после чистового обтачивания р2 = 0,04 * 1025=41 мкм;
после шлифования р3 = 0,02 * 1025 =20.5 мкм.
Расчет минимальных значений припусков произведём по
формуле:
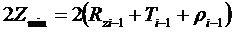 , мкм,
(4.16)
где Rzi-1 - шероховатость на предыдущее переходе;
Тi-1 - глубина дефектного слоя на предыдущем переходе;- погрешность установки заготовки на предыдущем переходе.
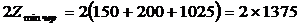 мкм;
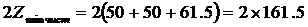 мкм;
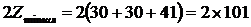 мкм;
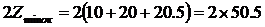 мкм.
Производим
расчёт размера диаметров, начиная с предельного минимального размера, заданного
чертежом, путем последовательного прибавления расчетного минимального припуска
каждого технологического перехода:
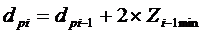 , мм;
(4.17)
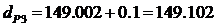 мм;
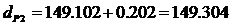 мм;
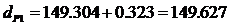 мм;
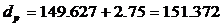 мм.
Округлим расчётные размеры:
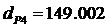 мм;
 мм;
 мм;
 мм;
 мм.