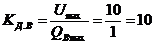Дипломная (вкр): Модернизация системы регулирования температуры колпаковых печей, путем замены физически и морально устаревшего оборудования на новое
3. РАЗРАБОТКА
.1 Техническое обеспечение АСУ
Техническое обеспечение автоматизированной системы управления процессом отжига металла в колпаковой представляет собой комплекс средств автоматизации, специализированных и универсальных устройств сбора, обработки, представления информации и выдачи управляющих воздействий на базе микропроцессорной и вычислительной техники.
Процесс контроля включает: сбор, хранение, обработку данных о технологическом объекте управления; отображение, сигнализацию и регистрацию технологических параметров, их отклонений от заданных значений, а также срабатываний защитных устройств с целью оценки диагностирования и прогнозирования технологических процессов, состояния оборудования и эксплуатационных показателей функционирования объекта. Функции управления осуществляют: сбор и обработку входной информации, формирование и выдачу управляющих воздействий, направленных на стабилизацию отдельных параметров технологического процесса; управление дискретными исполнительными устройствами по программам, модифицируемым в зависимости от текущего состояния технологического оборудования; отображение технологической информации и результатов диалога персонала с системой; передачу информации; подготовку данных и реализацию протоколов обмена со смежными (рассредоточенными и удаленными) системами и вышестоящим уровнем.
Управление технологическими процессами и связанный с ним контроль технологических параметров и состояния оборудования сосредоточены в центральном пункте управления колпаковыми печами. Состояние процесса и оборудования отображаются на стендовых контроллерах ATS-300 информация о величине основных технологических параметрах в цифровом виде представлена на дисплеях; положение регулирующих органов - на лицевой панели контроллера ATS-300. Диалог технологического персонала с информационной подсистемой АСУ осуществляется с технологического компьютера (MMI); компьютер сопряжен с комплексом управляемого отображения информации и печатающими устройствами, расположенными рядом. Устройства контроля и управления, обеспечивающие выполнение задания программ отжига под конкретную марку стали.
.2 Описание схемы автоматизации
технологического процесса
После установки муфеля автоматически производится его фиксация при помощи гидроприжимов (приходит управляющий сигнал с ATS - 700). После прижатия муфеля производится заполнение подмуфельного пространства дисаммиаком (25% N2, 75% H2) путём автоматического открытия магнитных клапанов на газопроводах. После заполнения подмуфельного пространства производится проверка герметичности с помощью прибора DUNGS установленного на трубопроводе водорода. Данная проверка производится в целях повышения безопасности и предотвращения утечки дисаммиака во время отжига.
Если результаты проверки соответствуют заданным значениям, то далее процесс протекает в соответствии с программой, если нет, то система останавливает течение процесса на некоторое время, а затем повторяет проверку до тех пор, пока стенд не пройдёт проверку на герметичность. После окончания предварительной проверки на экране контроллера появляется надпись: "УСТАНОВИТЬ НАГРЕВАТЕЛЬНЫЙ КОЛПАК".
После установки колпака производиться его подключение к стенду в ручном режиме управления электроприводом штекерного разъёма.
После того как между контроллерами ATS - 700 и SIMATIC S7 300 установится связь, производится запуск НК, причём в целях безопасности данный запуск производится в ручном режиме путём нажатия кнопки "СТАРТ" на панели управления нагревательным колпаком. При нажатии кнопки происходит одновременное зажигание обоих ярусов горелок, а также автоматически производится открытие клапанов и газ поступает на горелки. Дальнейшая работа стенда идет в автоматическом режиме до окончания отжига. В начале отжига в печь подаётся максимальная мощность при которой производиться нагрев до температуры 200-250 0С. Затем начинается процесс регулирование, путём изменения интенсивности горения за счёт изменения расхода воздуха. Регулирование осуществляется при помощи серводвигателя и заслонки. При изменении расхода воздуха, автоматически изменяется расход природного газа, таким образом, соотношение газ-воздух остаётся неизменным. Когда температура доходит до заданного значения регулирование происходит в тактовом режиме, путём включения и отключения горелок. По окончании отжига происходит первоначальное охлаждение под нагревательным колпаком, затем нагревательный колпак снимается и устанавливается охлаждающий колпак. Управление данным колпаком осуществляется контроллером SIMATIC S7 300. Охлаждение производится до заданной температуры (приблизительно 850С). При достижении данной температуры отжиг считается завершенным, охлаждающий колпак снимается, через некоторое время муфель тоже снимается и производится распаковка садки.
.3 Функциональная схема управления
нагревом металла в колпаковой печи
Рассмотрим функциональную схему регулирования температуры металла в колпаковой печи.
После садки рулонов металла на стенд, оператор через ЭВМ задаёт программу отжига, вносит данные металла (марку металла, вес, высота). Далее происходит загрузка программы отжига с ЭВМ на стендовый контроллер ATS-700.
На стенд надевается защитный муфель, пока не пройдёт проверка на герметичность и на стен не будет подключена охлаждающая вода ATS-700 не переходит в следующую фазу.
Если все условия выполнены, появляется разрешение установить НК, после установки на стенд НК технологический персонал в ручную даёт команду поднять штекерный разъём, если связь с колпаком устанавливается то ATS переходит в следующую фазу. Контроллер ATS-700 производит проверку НК, устанавливает про PROFIBUS связь с контроллером S7-300. Если неполадок не выявлено то, контроллер подаёт сигнал, что НК может быть разожжён. Контроллер S7-300 через пускатель включает вентилятор, так же с контроллера подается команда на открытия клапана по воздуху в позицию розжига. Модуль управления горелками через запальный трансформатор зажигает нижний пояс горелок, только после розжига всех 6 горелок нижнего пояса начинается розжиг верхнего пояса горелок. Задвижка по воздуху переходит в максимальное положение и НК начинает набирать заданную температуру. С термопары по металлу и газу через преобразователь данные поступают на стендовый контроллер и он сверяет их с задание.
Расход газа регулируется по перепаду воздуха (чем больше открыта задвижка по воздуху, тем больше расход газовой смеси).
На каждой горелке должен быть отсечной магнитный
клапан, управление клапаном осуществляется с помощью модуля управления горелками.
Данный клапан может в случае неполадки (потухания) быстро блокировать нужную
горелку.
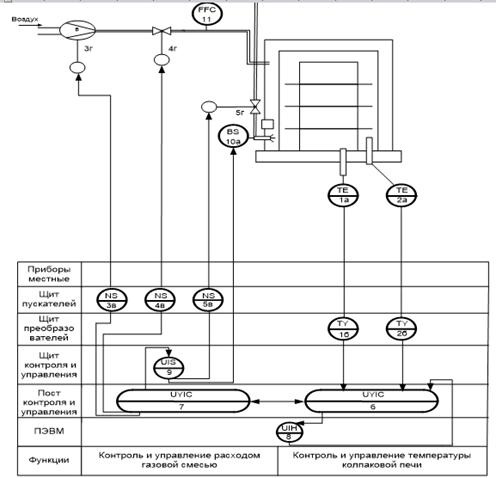
Рисунок 4 - Функциональная схема
модернизированной системы
Функциональная схема модернизированной системы: 1а, 2а- ТЕ- Термопара Ni-CrNi; 1б, 2б- FY- Преобразователь CI45; 3в, 4в- Пускатель бесконтактный; 5в- ПБР-3 3г- Воздушный вентилятор; 4г- Регулятор Aris; 5г- Отсечной магнитный клапан VG; 6- UYIC- Программируемый логический контроллер ATS700; 7- UYIC- Программируемый логический контроллер Simatic S7-400; 9- UIS- Модуль управления горелками BS BGTK-12-PF-T; 8- UIH- Промышленный ПК; 10а- BS- Свечи зажигания Beru; 11- FFC- Регулятор соотношения газ/воздух GIKH
.5 Разработка математических моделей
систем автоматики
Температура в пространстве печи
зависит от расхода газ-воздух. Связь между расходом газа и температурой может
быть смоделирована инерционным звеном первого порядка с нелинейной
характеристикой "вход-выход" и постоянной времени  . Для
простоты значение будем
считать постоянным.
Пусть при расходе газа  устанавливается
температура
 . Связь
между расходом газа
 и
температурой
 выражается
соотношением:
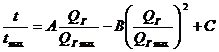
В меню программы моделирования САУ имеется звено, позволяющее промоделировать соответствующую зависимость температуры от расхода газа.
При известных tmax и Qгmax, перейдем от относительных единиц к абсолютным.
Исходные данные: tmax=800 0С
и Qгmax=0, 1м3/с
Таблица 1 - Переход от относительных значений tmax и Qгmax к абсолютным
|
Q, м3/с |
0 |
0.01 |
0.02 |
0.03 |
0.04 |
0.05 |
0.06 |
0.07 |
0.08 |
0.09 |
0.1 |
|
t, 0С |
72 |
221 |
315 |
400 |
510 |
582 |
650 |
680 |
720 |
760 |
800 |
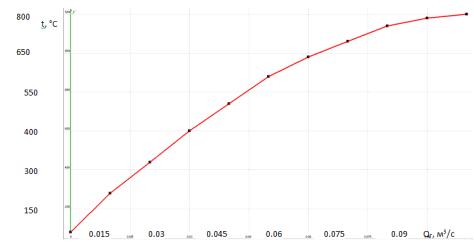
Рисунок 5 - График зависимости температуры от расхода газа в абсолютных единицах
.5.1 Регулирование температуры в нагревательном колпаке
Локальная САР температуры может быть представлена двухконтурной системой регулирования с внутренним контуром регулирования расхода газа и внешним контуром регулирования температуры или одноконтурной системой.
Структурная схема модели объекта в системе
регулирования температуры представлена на Рисунке:
Рисунок 6 - Структурная схема модели объекта в
СРТ
Здесь  - нелинейное звено, моделирующее
связь между
 и
 , звено 4
учитывает инерционность объекта, звено 5 - квадратичную зависимость между
давлением и расходом.
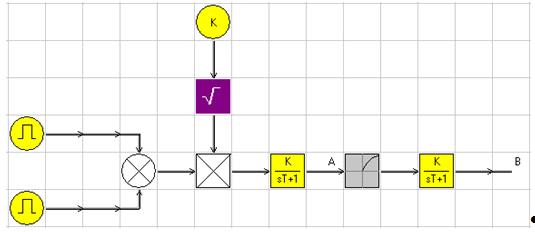
Рисунок 7 Модель контура регулирования
температуры
Были использованы следующие данные:
=800 °С,
=0, 1 м3/с,
 =3 атм, (принято постоянным),
=7200 с.
Давление в газовой магистрали  и положение
вентиля
 будут
определять расход газа
 . Для
упрощения расчетов положение вентиля будем выражать в относительных обобщенных
координатах. При = 0 вентиль
закрыт, а при = 1 вентиль
открыт полностью. Известно, что количество подаваемого газа (подача)
пропорционально частоте вращения, а давление в пневмосети пропорционально
квадрату частоты вращения. Отсюда следует, что давление и подача (или расход)
связаны квадратично, т.е.
 .
Кроме того, расход зависит от
положения задвижки . Для
простоты примем зависимость линейной. Соотношение для расчета значения расхода
газа будет следующим:

где: - давление газа (атм).
- положение вентиля,
 - коэффициент пропорциональности.
Давление газа, как и его калорийность, обеспечиваются системами регулирования газосмесительной станции. Примем давление газа постоянным. Однако при анализе работоспособности САР следует допустить некоторое отклонение давления (на 15-20 % от номинального) и оценить качество регулирования расхода топлива при изменении давления газа.
Пусть при  и
 ,
 , тогда
 .
Используя приведенную выше формулу,
получим 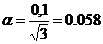
Промоделируем два режима:
.От 0 до 36000с:  =0, 8,
.От 36000 до 100000с:=0, 6.
Результаты приведены на следующих
рисунках.
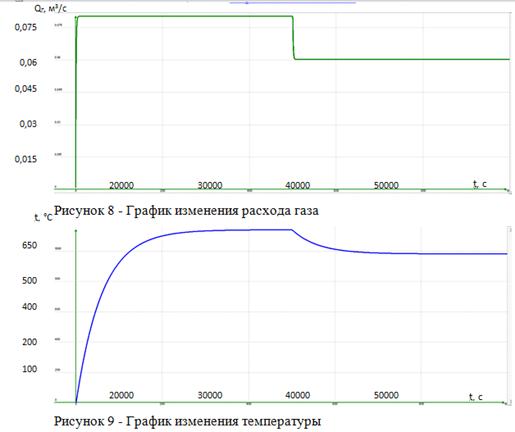
Моделировалось два режима: В первом =0, 8, что
соответствует большей подаче газа 0, 08 м3/с и температуре 720°С, а во втором =0, 6, что
сопровождается соответствующим снижением температуры до 650°С и расходу газа 0,
06 м3/с.
.5.2 Регулирование соотношения «газ-воздух»
Печь снабжаются воздухом для горения вентилятором. Регулирование расхода воздуха производится с помощью регулирующего клапана. Способом регулирования количества подаваемого в печь воздуха является изменение задвижки с помощью регулируемого электропривода.
Предположим, что средний напор
(давление) в воздушной магистрали  постоянен. Тогда подача воздуха в
печь
 будет
пропорциональна перемещению регулирующего клапана
 , и давлению в сети
 . Задание на
величину подачи воздуха в печь подается на вход соответствующего регулятора от
системы регулирования расхода газа. Характеристика, описывающая изменение
температуры от расхода воздуха при постоянном расходе газа, имеет экстремальный
характер (Рисунок 2.7.2.1). Обычно соотношение "топливо-воздух"
устанавливается экстремальным регулятором, определяющим оптимальное значение
коэффициента соотношения расходов
 в зависимости от состава смешанного
газа и его теплотворной способности. В качестве топлива используется природный
газ подаваемый с газосмесительной станции. В данной модели соотношение расходов
газ-воздух принято постоянным. Ведущим считается расход газа, а ведомым -
расход воздуха.
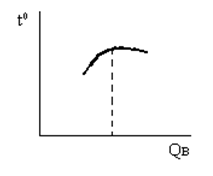
Рисунок 10 - Изменение температуры
от расхода воздуха
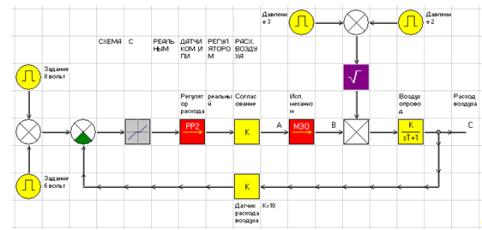
Рисунок 11 - Модель контура
регулирования расхода воздуха
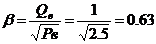
КС=0.1