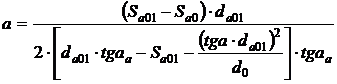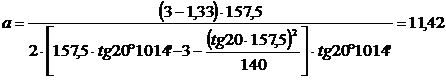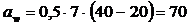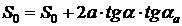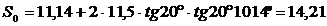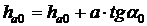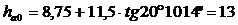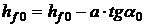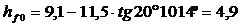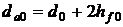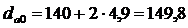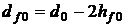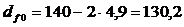Дипломная (вкр): Модернизация скипового подъемника участка отсева коксовой мелочи доменного цеха
KТ - температурный коэффициент, для рабочей температуры подшипника до 100˚ KТ = 1.”
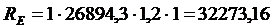
Выявляем
динамическую грузоподъемность из формулы:
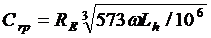 ,
“где
ω
- угловая скорость вала, c-1;-
показатель степени, m = 3;h - срок службы для подшипников, для
тяжелого режима работыh = 5000 ч. [9];E - эквивалентная
нагрузка, H.”
 ,
где n - частота вращения нашего вала, n = 14 мин-1.
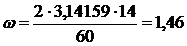
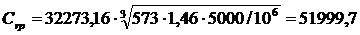
Берем шарикоподшипник аналогичный выбранному ранее, ставим в вале редуктора: двухрядный, радиальный сферический шарикоподшипник №1315 Cr = 80 000 Н.
Для данного шарикоподшипника будем брать стандартный корпус подшипника и крышки:
“Корпус подшипника: …………..Корпус УМ 160 ГОСТ 13218.3-80
Крышка глухая: ……………… Крышка 22 - 160 ГОСТ 18511-73
Крышка проходная: ……..…….Крышка 12 - 160х95 ГОСТ 18512-73”
Выполняем
расчет долговечности шарикоподшипника из формулы:
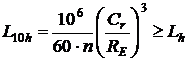 ,
“где ω - угловая скорость вала, c-1;
m - показатель степени, m = 3;
RE - эквивалентная нагрузка, H;
Cr - допустимая динамическая грузоподъемность подшипника, H”
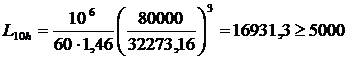
Долговечность
нашего шарикоподшипника более необходимой. Выбранный подшипник удовлетворяет
нашим требованиям.
3.9.2 Крепление барабана к канату
Для крепления барабана к канату будем использовать прижимные планки с полусферическими пазами.
Устанавливать планки будем, используя болты М16 следуя рекомендациям [9].
Расчет силы растяжения болтов перед прижимной планкой учитывая запасные
витки берем из формулы:
 ,
“где f - стандартный коэффициент трения между канатом и
барабаном,
f = 0.10…0.12
α - угол обхвата барабана запасными витками, при 1.5
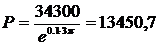 Н
Расчет
нужной силы прижатия планки к канату в месте крепления проводим по формуле:
 ,
“где k - стандартный коэффициент запаса надежности крепления каната, k = 0.85;
c - коэффициетн сопротивления выскальзыванию каната из планки., c = 0.35.”
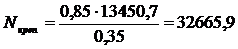
Расчет
необходимого количества болтов (планок), изготовленных из ВСт3сп (σтек = 230 МПа) проводим по формуле:
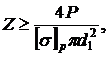
“где d1 - минимальный диаметр болта, мм;
[σ]p - допускаемое напряжение растяжения в болте,
определяется при запасе прочности в болте, равном 2.5 относительно предела
текучести. [σ]p = σтек / 2.5
= 230 / 2.5 = 92 МПа =  Па.”
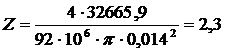
Число
нужных болтов Z = 4. Крепим все двумя двух болтовыми планочками.
3.9.3 Муфта соединяющая электродвигатель с редуктором
Стыковать редуктором с двигатель будем, напрямую используя втулочно-пальцевую муфту. Муфту будем брать, учитывая соединяемые диаметры наших валов и наибольшего момента на вале двигателя беря во внимание коэффициент запаса равный 1.5:
“где k - коэффициент запаса, k = 1.5;
Ψmax - наибольшая кратность пускового момента;
Мдв.н - номинальный момент на валу нашего двигателя, Н·м.”
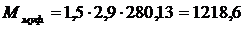
Согласно
данным берем муфту МУВП 2000-65-2-90-2-У3 ГОСТ 21424-93 наибольший крутящий
момент который она способна предать равен 2000 Н·м [24].
4. Проектирование гидравлического привода затвора бункера мелочи кокса
.1 Техническое задание
Необходимо спроектировать отсутствующий гидропривод затвора который будет открыть и закрывать его.
“Тип выбранного гидродвигателя”- гидравлический двигатель поступательного движения;
“Осевое заданное усилие” - 8.4 КН;
“Максимальная заданная скорость” - 0.08 м/с;
“Необходимый ход штока гидроцилиндра”- 0.40 м.
.2 Выбираем гидравлическую схему
Хранилище необходимо для накопления сырья (кокса) и периодической отгрузки на ж/д вагоны. Затвор бункера действует по типу кривошипно-шатунного механизма. Который приводит в действие гидроцилиндр.
Гидросхема показана на рисунке 4.1. Рабочая жидкость с помощью насоса сквозь фильтр потом обратный клапан перетекает в блок управления. Когда гидрораспределитель находиться в среднем положении ГР жидкость притекает обратно в бак сквозь предохранительный клапан КП (нерабочее положение). Напорный фильтр необходим для фильтрации нашей жидкости. Тогда как обратный клапан КО препятствует попаданию жидкости в насос. Для визуального контроля повышения давления в системе или засорения фильтра используем визуальные приборы контроля - манометр МН и реле давления РД с выводом сигнализации на пульт управления.
При переводе распределителя ГР в положение открытия бункера рабочая жидкость от насоса сквозь гидрораспределитель и гидрозамок ГЗ попадает в поршневую полость гидравлического цилиндра ГЦ, чем, выдвигает шток и производит открытие затвора бункера. Дроссель ДР регулирует скорость открытия затвора. Гидрозамок ГЗ позволяет удерживать затвор бункера в открытом состоянии необходимое время. Жидкость вытекая из штоковой полости гидроцилиндра проходит сквозь обратный клапан КО2 через гидрораспределитель в бак.
При переводе гидрораспределителя ГР в положение обратного хода (закрытие затвора бункера) жидкость сквозь гидрораспределитель перетекает в штоковую полость гидроцилиндра ГЦ. Дроссель ДР служит для регулирования скорости закрытия бункера. Жидкость из поршневой полости далее через гидрозамок ГЗ и гидрораспределитель ГР попадает в бак, открывающийся только при наличии давления в линии подачи рабочей жидкости для штоковой части гидроцилиндра.
В схеме будем использовать гидрораспределитель с разгрузкой рабочих
трубопроводов в среднем положении, это позволит беспрепятственно течь рабочей
жидкости из поршневой части гидроцилиндра в бак и конечно быстрому срабатыванию
гидрозамка ГЗ.
4.3 Расчет геометрических параметров и подбор гидродвигателя
В устройстве затвора бункера будем использовать “гидроцилиндр с односторонним штоком двухстороннего действия”. Учитывая конструкцию нашего привода длину хода штока берем S = 0.4 м.
При нашем требуемом осевом усилии гидроцилиндра равным R = 8.4 КН, соответствуя рекомендациям
стандартных давлений гидравлики, по ГОСТ 12445-80 выбираем рабочее давление
гидравлической системы равное p = 6.3 МПа.
Рисунок 4.1 - Схема гидравлического привода
Диаметр нашего поршня D
гидроцилиндра ищем из формулы [10]:
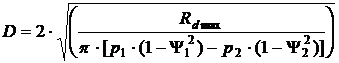 ,
“где Rmax - максимальное осевое усилие, Н;
p1 и p2 - давления соответственно в полостях гидроцилиндра, Па;
Ψ1 и Ψ2 - стандартные коэффициенты зависящие от исполнения гидроцилиндра.
Наибольшее осевое усилие Rmax = 8 400 Н.”
Исходя из конструкции выбранного гидроцилиндра и соответствуя рекомендациям [10] берем коэффициенты Ψ1 = 0,Ψ2 = 0.5.
Давлениенапорной линии гидроцилиндра [10] будем брать p1 = p = 6.3 МПа.
Противодавление сливной полости выбранного цилиндра, соответствует рекомендациям [10], берем p2 = 0.5 МПа.
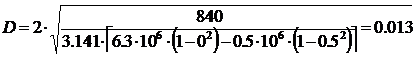
Соответствуя
ГОСТ 12447-80 диаметр поршня скругляем до близкого стандартного числа в
наибольшую сторону и выбираем Dст = 50 мм. Учитывая полученные ранее значения
берем гидроцилиндр односторонним штоком из [20] 712-50х25х400 УХЛ4 ОСТ2-Г25-1-86.
Главные характеристики нашего цилиндра сведены в таблицу 4.1
Таблица
4.1 - Характеристики гидроцилиндра 712-50х25х400 УХЛ4 ОСТ2-Г25-1-86.
№ п/п
Параметр
Значение
1
Номинальное давление, МПа
6.3
2
Диаметр поршня, мм
50
3
Диаметр штока, мм
25
4
Ход поршня, мм
400
5
Максимальное усилие на
штоке толкающее, КН
14.5
6
Максимальное усилие на
штоке тянущее, КН
10.9
.4 Проектный расчет и подбор насоса
Выбирая насос нам необходимо определить расход жидкости, во время работы
гидроцилиндра.
Необходимый расход жидкости во время рабочего хода цилиндра (в поршневой
полости) [10] узнаем из формулы:
“где
υ - скорость перемещения поршня, м/с;
F1ст - площадь в напорной полости выбранного гидроцилиндра, м2.”
Необходимую площадь поршневой области цилиндра ищем из формулы [10]:
Учитывая
необходимую рабочую скорость υ = 0,08 м/с:
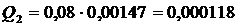
Расход нашей жидкости штоковой
область гидроцилиндра.
Расход нашей жидкости, обратного хода цилиндра (штоковой области) берем
из формулы [10]:
“где
υ - скорость перемещения поршня, м/с;1ст -
площадь штоковой полости нашего гидроцилиндра, м2.”
Площадь
в штоковой полости ищем из формулы [10]:
“где
dшст -
диаметр штока нашего гидроцилиндра, м.”
Учитывая
заданную рабочую скорость υ = 0,08 м/с:
Учитывая
полученные данные, наибольший расход жидкости выходит во время рабочего хода:
Необходимое
давление насосной установки с учетом падения давления в системе ищем из формулы
[10]:
Учитывая
рассчитанное ранее берем нерегулируемый пластинчатый насос из [20] БГ12-41
ТУ2-053-1342-78. Параметры этой насосной установки показаны в таблице 4.2.
Таблица
4.2 - Характеристики насоса БГ12-41 ТУ2-053-1342-78
№ п/п
Параметр
Значение
1
Рабочий объем, см3
8
2
Номинальное давление, МПа
10
3
Максимальное давление, МПа
12.5
4
Номинальная подача, л/мин
(м3/с)
10.5 (0.000175)
5
Номинальная частота
вращения, об/мин
1 500
6
Мощность, кВт
2.58
7
Объемный КПД, %
90
4.5 Проектный расчет и подбор гидроаппаратуры и трубопроводов
Получив расходы и ориентировочные данные давлений, берем гидроаппаратуру
из [20].
Выбранная гидроаппаратура представлена в таблице 4.3.
Ф - Фильтр 1ФГМ16-25
где 1 - типоразмер;
ФГМ - фильтр гидравлический масляный;
- номинальное давление МПа;
- тонкость фильтрации;
ГР - гидрораспределитель ВЕ.6.64.Г24.Н УХЛ.4 ГОСТ 24679-81
где В -золотниковый гидрораспределитель;
Е - электрогидравлическое управление;
- диаметр прохода, мм;
- исполнение соответственно схеме 64 [20];
Г24 - род тока постоянный, напряжение 24 В;
Н -кнопка перевода ручного управления на электромагнитное;
УХЛ4 - климатическое условие.
КО - обратный клапан 1МКО 10/20 УХЛ4 ТУ053-1841-87
где 1 - конструкция клапана,
М -монтаж стыковой,
КО - обратный клапан,
-проход, мм,
- номинальное давление, ,
УХЛ4 - климатическое условие.
КП - предохранительный клапан 10-10-2-11 УХЛ4 ТУ053-5749043-002-88
где 10 -проход, мм,
- исполнение исходя из давления,
- монтаж стыковой,
- ручное управление,
УХЛ4 - климатическое условие.
Д - регулировочный дроссель ДР-С12 УХЛ4 ТУ2-053-1397-78
где ДР - регулировочный дроссель,
С - монтаж стыковой,
- проход,
УХЛ4 - климатическое условие.
ГЗ - гидрозамок
Гидрозамок М-4КУ12 ТУ2-053-0221244.063-91
М - монтаж стыковой;
- конструктивный номер;
КУ - управляемый клапан (гидрозамок);
-проход;
МН - манометр МТ - 1 ТУ 25 - 02.72 - 7
Для поиска необходимых диаметров наших трубопроводов задаемся скоростью
движения жидкости согласно рекомендациям [20] учитывая давление в гидросистеме:
· “для напорно-сливной линии берем” uрек = 3,7 м/с;
· “для сливной линии берем” uрек = 2 м/с.
В виде трубопроводов выбираем стальные трубки ГОСТ 8734-75.
Внутренний диаметр трубы рассчитываем из формулы [10]:
“где Q - максимальный расход жидкости через
трубы, м3/с;
uрек - требуемая скорость течения рабочей
жидкости, м/с.”
Толщину стены части трубки определяем из формулы [10]:
“где P - максимальное давление рабочей
жидкости трубы, МПа;
[σ] - максимальное напряжение на растяжение для стали
σвр = 340 МПа;
kб - стандартный коэффициент запаса, kб
= 2…8.”
Расчет проводим на примере трубопровода 7-ГЦ, остальные рассчитываем и
данные сводим в таблицу 4.4.
Наш напорный трубопровод 7-ГЦ:
максимальный
расход жидкости в нем равен наибольшее
давление равно наибольшему давлению, развиваемому насосной установкой
Берем
трубку 14х2 ГОСТ 8734-75 [20] учитывая, что толщина стены трубки не должна быть
менее
Проверяем
данное условие Проверяем
следующее условие Учитывая
выбранные трубки по рекомендации [10] используем соединения с развальцовкой.
4.5. Падение давления и проверка насосной установки
При расчете перепадов давлений учитывают расходы, которые выдержит
гидроаппаратура. Настоящие перепады давлений могут отличаются от стандартных
взятых для вычислений. Исходя из этого мы уточняем их значения.
Падение давлений в аппаратах рассчитывается из формулы [10]:
“где Δp0 - перепад давления открывания или настройки аппарата,
МПа;
A и B - коэффициенты аппроксимации;
Qmax - наибольший расход рабочей жидкости сквозь гидроаппарат,
МПа.”
Коэффициент
аппроксимационой зависимости давления ищем из формулы (4.10) [10]:
“где
Δp0 -
перепад давления настройки аппарата, МПа;
Δpном -
падение давления при номинальном расходе, МПа;
Qном - номинальный расход аппарата, МПа.”
Нормальный
расход, скачек давления настройки аппарата и падение давления при нормальном
расходе укажем в характеристиках на аппарат и приведем для нашей
гидроаппаратуры в таблице 4.3
Произведем
наши вычисления падения давления для гидрораспределителя ВЕ.6.64.Г24.Н
УХЛ.4
равен:
- Qном = 12,5 л/мин (0,00021 м3/с);
- = 0 Мпа;
- =0,21 МПа.
Найдем коэффициент аппроксимации:
следовательно
вычислим падение давления во время рабочего и обратного хода гидроцилиндра.
Рабочий
Обратный
Вычисленные
значения перепадов давления для оставшихся гидроаппаратов помешаем в таблицу
4.3.
Таблица
4.3 -Расчетные значения полных перепадов давления
Наименование гидроаппарата
Δp0, МПа
A, МПа с/м3
B, МПа · с2 / м6
Этап цикла
Qmax
ΔpГА
Фильтр Ф
121.21
367300
Напор
0,000210
0,042
Клапан обратный КО
0,1
151.51
459100
0,000157
0,135
Дроссель Д
239,8
575100
0,000157
0,052
Гидрораспределитель
500
238095
0,000157
0,137
Гидрозамок ГЗ
187,4
281000
0,000157
0,036
Распределитель ГР
500
238095
Слив
0,000118
0,103
Выдвижение (открытие нашего бункера):
напорная
сливная
4.6 Вычисление потерь в трубопроводах
Для
нахождения падения давления на длине трубопровода найдем значение Рейнольдса из
формулы (4.11) [10]:
“где
u - фактическая скорость течения жидкости по трубопроводу, м/с;
Падение давления по вязкому трению находим из формулы [10]:
“где
r - плотность нашей рабочей жидкости, кг/м3;
Qmax
- максимальный расход выбранной жидкости в линии, м3/с;
li - коэффициент гидравлического трения на i - нужном участке;
Li - длина i -
нужного участка трубопровода, м;
dст - внутренний диаметр i - нужного
участка трубопровода, м;
fcn - площадь
внутреннего сечения i - нужного участка, м.”
Для
гладкого цилиндрического трубопровода коэффициент берётся из формулы [10]:
Расчет
падения давления произведем для напорного трубопровода на части 1-2 2-15 при
наибольшем значении расхода жидкости. В данной части используется трубка 13х2
ГОСТ 8734-75 (см. п.5)
· длинна нашего трубопровода L = 0,5 м;
· внутренний диаметр нашего трубопровода dст = 0,009 м;
· наибольший расход жидкости Qmax = 0,000175 м3/с
Выбираем рабочую жидкость И-20А ГОСТ 20799-75 [2]:
· плотность нашей рабочей жидкости p = 885 кг/м3;
· коэффициент вязкости нашей жидкости ν = 23 · 10-6 м2/с.
Площадь внутреннего сечения трубопровода находим по формуле:
Настоящая
скорость движения нашей рабочей жидкости в трубопроводе равна:
Число
Рейнольдса:
Итого
потери по длине трубопроводов:
Рабочий:
- напорная - сливная Обратный:
- напорная - сливная 4.6.2Местное падение давления в трубах
Местное падение сумма потерь в различных местных сопротивлениях (углы,
изменение диаметра, тройники) и находиться из формулы [10]:
где
ζj
- коэффициент j-нужного местного
сопротивления;н - число выбранных местных сопротивлений;
fМj - площадь внутреннего сечения нашего трубопровода перед j
- выбранным сопротивлением”
Полное вычисление местных потерь проведем для местного сопротивления рода
«тройник» части 1-10 (точка 2):
· наше местное сопротивление - тройник
· число выбранных местных сопротивлений
· диаметр нашего трубопровода Ø 0.009 м;
· коэффициент выбранного местного сопротивления ζ
= 0.1 [20];
Получаем
местные падения в трубопроводах:
Рабочий:
- напорная
часть - сливная часть
Общее суммарное падение давления сведено в таблицу 4.4
Таблица 4.4 - Общие суммарные потери при выдвижении штока (открытии
бункера)
Этап цикла
Линии
DPГА, МПа
DPl, МПа
DPМ, МПа
Dpå, МПа
Подъем
Напорная Сливная
0,402 0,103
0,022 0,016
0,013 0,012
0,437 0,131
Все падения согласно расчётных данных:
Рабочая
позиция (РХ) - Насос
должен обеспечивать требуемое давление в гидросистеме учитывая потери [10].
Наибольшее
падение при рабочем Выбранная
мной насосная установка соответствует заданным условиям.
Не
учтенными мной или неправильно учтенными падениями можно пренебречь, так как
учтённое падение составляют 0,5%.
5. Разработка технологического процесса производства зубчатой полумуфты
В наше время в процессе производстве чаще используются станки с ЧПУ.
Потому, что станки с ЧПУ всем параметрам обходят обычные станки. Станки очень
быстро окупается. Для производства партии заготовок достаточно один раз создать
программу обработки изделия и загрузить ее в память станка. Так же очень важно,
что станки с ЧПУ гораздо точнее, чем обыкновенные станки.
.1 Описание конструкции и назначения изделия
Изделие зубчатой полумуфты (см. рисунок 5.1) необходимо для соединения
барабана лебедки с редуктором. Присутствие данного изделия позволяет
компенсировать перекосы и неточности позиционирования барабана и естественно
снизить стоимость сборки и обслуживания нашей лебедки в целом.
Наша сборка состоит из фланца и зубчатого венца, соединённых болтами.
Фланец стукаясь с барабаном отдает крутящий момент.
Фланец изготавливается из чугуна Сч 24, потому что характеристик этого
материала достаточно для наших условий эксплуатации. Для изготовления нашего
изделия используем сталь 45 по ГОСТ 1050-88.
Главные химические и механические характеристики стали 45, а также чугуна
Сч 24 сведены в таблицу 5.1 - 5.4.
Рисунок 5.1 - Эскиз узла зубчатой полумуфты: 1 - зубчатый венец; 2 -
фланец; 3,4,5,6 - болт, гайка, шайба и шплинт соответственно
Таблица 5.1 - Химический состав стали 45 (ГОСТ 1050-88)
C
Si
Mn
Не более
Ni
Cr
Cu
N
S
P
0.42-0.50
0.17-0.37
0.50-0.80
0.008
0.04
0.035
0.25
0.25
0.25
Таблица 5.2 - Механические свойства стали 45 (ГОСТ 1050-88)
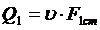 ,
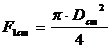 ,
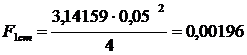
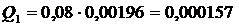 м3/с
(9,42 л/мин).
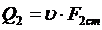 ,
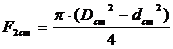 ,
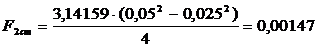 м2
 м3/с
(7,08 л/мин).
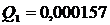 м3/с
(9,42 л/мин)
 ,
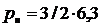 =9,45
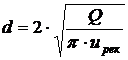 ,
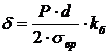 ,
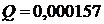 м3/с;
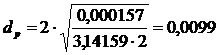 м
(9,9мм)
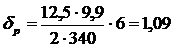
 :
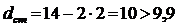 -
условие точно выполнено.
 :
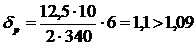 -
условие точно выполнено.
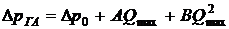 , МПа
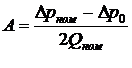 , МПа ·
с/м3
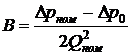 , МПа ·
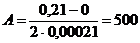 МПа ·
с/м3
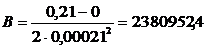 МПа · с2/м6
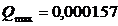
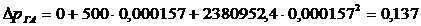
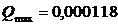
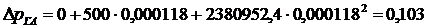
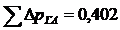 МПа
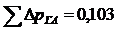 МПа

 - кинематический коэффициент вязкости нашей жидкости, м2/с.”
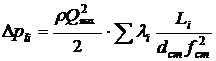 ,

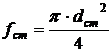 ,
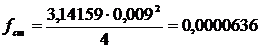 .
 , м/с
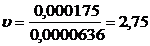 м/с
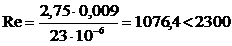 - поток
получается ламинарный.
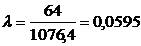
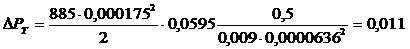 Мпа
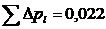 МПа
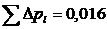 МПа
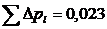 МПа
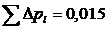 МПа
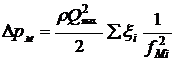
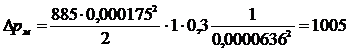 Па
(0,001 МПа)
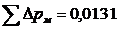 МПа
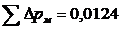 МПа
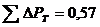 МПа;
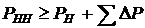
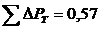 МПа.
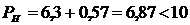 Мпа
sв, МПа (не менее)
ds, % (не менее)
y, % (не менее)
aн, Дж/см2
НВ (не более)
горячее-катанный
отожженный
600
355
16
40
49
241
197
Таблица 5.3 - Химический состав чугуна Сч 25 (ГОСТ 1412-85)
C
Si
Mn
Не более
S
P
3.2 - 3.4
1.4 - 2.2
0.7 - 1.0
0.2
0.15
Таблица 5.4 - Механические свойства чугуна Сч 25 (ГОСТ 1412-85)
sв, МПа (не менее)
Линейная усадка
e, %
Модуль упругости
при растяжении, Е×10-2 МПа
Удельная
теплоемкость при температуре от 20 до 200°С, G, Дж(кг×К)
Коэффициент
линейного расширения при температуре от 20 до 200°С, a 1/°С
Теплопроводность
при 20°С, l, Вт(м×К)
240
1.2
950
500
10´10-6
50
.2 Подбор способа изготовления заготовок
Определение заготовки зависит от размеров и формы узла, условий работы,
материала изделия и конечно масштаба производства. В тех случаях, когда
разрешается использовать разные типы заготовок (штамповки, поковки, сортовой
металл), рациональное решение получают методом сопоставления себестоимости
разных методов.
При изготовлении нашего фланца будем применять чугун Сч 24. Получения
заготовки из данного материала есть только один единственный способ и это
литье.
Стоимость полуфабриката при литье в песчаные формы более выгодна, нежели
в оболочковые формы. хотя оболочковые формы имеют ряд достоинств, которые дают
возможность получить гораздо точнее поверхности и изделия с наименьшей толщиной
стенки, это конечно уменьшает стоимость последующей механической обработки
изделия которая более затратная. Хотя нашем варианте, данные условия не
требуются и приводят к неразумному удорожанию изделия, поэтому для изготовления
детали рода «фланец» берем первый способ и это литье в песчаных формах.
Мой зубчатый венец будем изготавливать из стали 45. Литье по условиям
невозможно. Тогда заготовку возможно получить прокатом или ковкой.
Рисунок 5.2 - Эскиз заготовки фланца
Заготовка, получаемая способом штамповки, стоит немного больше, чем
заготовка получаемая прокатом. Тогда как заготовка проката будет требовать
больше обработки и так же получается очень большой выход стружки. Учитывая выше
изложенное, делаю вывод: наиболее правильной будет способ получения методом
штамповки. Он гораздо ближе к конфигурации детали, а большая стоимость окупится
на следующем этапе обработки.
Рисунок 5.3. Заготовка из проката
.3 Заготовка получаемая методом штамповки
Разработка плана обработки деталей и сборки узла
Рисунок 5.4 - Схема изготовления частей и сборки узла
Подбор типового оборудования и универсальных приспособлений
Подбор оборудования
Для производства частей узла зубчатой полумуфты с целью упрочения
изготовления беру одинаковым для фланца и зубчатого венца и свожу в таблицу
5.5.
Таблица 5.5 - Оборудование для производства частей узла зубчатой
полумуфты
№
Операция
Оборудование
1
Токарная с ЧПУ
Токарно-карусельный станок
мод. 1512 оснащенный системой ЧПУ «Балт-Систем». Наибольшие параметры
обрабатываемой заготовки: диаметр - 1250 мм; высота - 1000 мм. Наибольшее
перемещеие вертикального револьверного суппорта: горизонтальное - 775 мм;
вертикальное - 700 мм. Диаметр планшайбы - 1120 мм. Частота вращения
планшайбы - 5…250 мин-1. Подача суппорта верт.и гор. - 5…180 мм/мин. Мощность
эл.двигателя - 30 кВт. Габаритные размеры: длина - 2875 мм; ширина - 2660
мм; высота - 4100 мм. Масса станка - 16500 кг.
2
Сверлильная
Радиально-сверлильный
станок мод. 2554. Наибольший условный диаметр сверления - 50 мм. Наибольшее
перемещение -1250 мм Наибольшее вертикальное перемещение шпинделя - 400 мм.
Частота вращения шпинделя - 18…2000 мин-1. Подача шпинделя - 0.05…5.0 мм/об.
Мощность эл.двигателя - 5.5 кВт. Габаритные размеры: длина - 2685 мм;
ширина - 1028 мм; высота - 3390 мм. Масса станка - 4750 кг.
3
Зубодолбежная
Зубодолбежный станок мод.
5М150. Наибольший диаметр устанавливаемой заготовки - 800 мм. Наибольшая
ширина нарезаемого зубчатого венца - 160 мм. Наибольший модуль нарезаемого
зубчатого колеса - 12. Число двойных ходов инструмента в минуту - 33…188.
Круговая подача - 0.2…1.5 мм/дв.ход. Радиальная подача - 2.07…5.4 мм/мин.
Мощность эл.двигателя - 7.5 кВт. Габаритные размеры: длина - 4200 мм;
ширина - 1800 мм; высота - 3300 мм. Масса станка - 10800 кг.
5.4 Подбор типа и формы производства
Род производства нахожу по коэффициенту загрузки выбранного оборудования
из формулы:
“где
Такт
производства наших деталей определим из формулы:
“где
Находим
настоящий годовой фонд времени работы моего оборудования из формулы [14, стр.
82]:
“где
52 - число недель в этом году;
-
число рабочих часов на неделе;
Следовательно,
такт выпуска деталей составляет:
Единичное
время определяю по средним формулам для токарной частоты операции по фланцу,
являющейся более характерной и определяющей.
“где
“где
Иметься
4 основные поверхности обработки:
Видим,
что данное значение коэффициента загрузки является среднесерийным
производством.
Объём
партии изделий для единовременного запуска определяем из формулы:
“где а = 3…20 дней - число дней, на которое необходим запас деталей на
складе;
Ф = 250 дней - количество рабочих дней в этом году.”
5.5 Подбор режущих инструментов
Учитывая специфику обработки детали берем соответствующий инструмент из таблицы
5.6.
Таблица 5.6 - Выбор режущего инструмента
Операция
Переход
Режущий инструмент
Токарная с ЧПУ
Расточить отверстие
сквозное
Резец расточной 2140-0010
ГОСТ 18882-73
Расточить отверстие глухое
Резец расточной 2141-0010
ГОСТ 18883-73
Подрезать торцы, точить
фаски
Токарный подрезной
отогнутый правый резец с пластинкой из твердого сплава, 2112-0009 ГОСТ
18880-73
Точить поверхность
Токарный упорно-проходной
изогнутый правый резец с j=90 град., с пластинкой из
твердого сплава 2103-0011 ГОСТ 18879-73
Сверлильная
Сверлить отверстие
Спиральное сверло из
быстрорежущей стали Р6М5 с коническим хвостовиком ГОСТ 10903-77, Ф12 мм и Ф16
мм.
Зенкеровать отверстия
Зенкер типоразмера 1 по
ГОСТ 14953-80, Ф12.9 и Ф16.9.
Развернуть отверстия
Развертка машинная с
коническим хвостовиком по ГОСТ 1672-80, Ф13Н9 и 17Н9.
Зубонарезание
Долбить зубья в черновую
Долбяк m=5 2530-0228 ГОСТ
9323-79
Долбить зубья в чистовую
Долбяк m=10 2530-0293 ГОСТ
9323-79
Для чугуна будем использовать резцы с пластинками из сплава ВК-3, для
стали Т15К6.
.6 Подбор средств измерения
Выбор инструментов измерения и контроля отклонений взаимного расположения
и формы обработанных поверхностей будем вести учитывая тип нашего производства,
величину возможного отклонения контролируемого параметра.
Выбранные средства контроля помещаем в таблице 5.7.
Таблица 5.7 - Выбор средств измерения
Контролируемый параметр
Мерительный инструмент
Линейные размеры
Металлическая линейка 2-го
класса точности ШП 500х5 ГОСТ 8026-75, штангенциркуль ЩЦ-250-0.05 ГОСТ 166-89
Диаметры, кроме Ф85 фланца
и отверстий
Скобы односторонние
предельные 6 квалитет ГОСТ 11098-75, настроенные на размер
Диаметр внутренний Ф85
фланца
Нутромер микрометрический
МН-175 ГОСТ 10-75
Отверстия под болты Ф13Н9 и
17Н9
Калибры пробки ГОСТ 1669-59
Радиальное биение
Биенемер Б10М ТУ
2-034-216-85
Контроль длины общей
нормали зубьев зубчатого венца
Нормалемер для колес
внутреннего зацепления БВ-5081 ТУ 2-034-361-81
Контроль толщины зуба
Штангензубомер ШЗ-18 ТУ
2-034-773-84
Шероховатость поверхности
Профилометр цеховой с
цифровым отчетом и индуктивным преобразователем АII, 296 ГОСТ 19300-86
.7 Подбор режимов резания
Вычисления режимов резания производим для нескольких переходов оставшиеся
расчеты помещаем в таблицу 5.8, таблицу 5.9, таблицу 5.10, таблицу 5.11
Таблица 5.8 - Выбор режимов резания для изготовления фланца
Операция
Переход
D, мм
L, мм
T, мм
S, мм/об
uтабл., м/мин
nрасч., мин-1
nст., мин-1
uдейств., м/мин
Tо, мин
1.1
Токарная с ЧПУ 1-й переход
Подрезать торец Ф125/Ф85
предварительно
125.0
20.0
5.00
0.80
92.0
175.2
175.0
68.7
0.18
Подрезать торец Ф125/Ф85
окончательно
125.0
20.0
3.00
0.32
100.0
257.7
250.0
98.2
0.31
Подрезать торец Ф780/Ф580
предварительно
780.0
100.0
4.00
0.80
95.0
29.0
25.0
61.3
5.25
Подрезать торец Ф780/Ф580
окончательно
780.0
100.0
2.00
0.32
145.0
59.9
60.0
147.0
5.47
Расточить отв. Ф85Н8 в
черновую
73.0
100.0
4.00
1.20
80.0
300.3
250.0
57.3
0.35
Расточить отверстие Ф85Н8 в
получистовую
81.0
100.0
1.50
0.25
70.0
278.4
250.0
63.6
1.66
Расточить отверстие Ф85Н8 в
чистовую
86.00
100.0
0.50
0.14
70.0
262.2
250.0
67.5
2.94
Точить поверхность Ф580Н8 в
черновую
600.0
40.0
5.00
0.60
103.0
40.9
40.0
75.4
1.46
Точить поверхность Ф580Н8 в
590.0
40.0
3.00
0.32
145.0
79.2
80.0
148.3
1.37
Таблица 5.9 - Выбор режимов резания для изготовления зубчатого венца
Операция
Переход
D, мм
L, мм
T, мм
S, мм/об
uтабл., м/мин
nрасч., мин-1
nст., мин-1
uдейств., м/мин
Tо, мин
2.1
Токарная с ЧПУ 1-й переход
Подрезать торец Ф528/Ф380
предварительно
528.00
74.00
1.50
0.80
140.00
89.30
90.00
149.29
1.07
Подрезать торец Ф528/Ф380
окончательно
528.00
74.00
0.50
0.32
222.00
153.91
150.00
248.81
1.60
Расточить отв. Ф380
предварительно
385.00
60.00
1.50
0.80
140.00
122.46
125.00
151.19
0.63
Расточить отверстие Ф380
окончательно
382.00
60.00
1.00
0.25
235.00
225.19
220.00
264.02
1.15
2.2
Токарная с ЧПУ 2-й переход
Подрезать торец Ф528/Ф460
предварительно
528.00
34.00
1.50
0.80
140.00
89.30
90.00
149.29
0.51
Подрезать торец Ф528/Ф460 окончательно
528.00
34.00
1.00
0.32
222.00
153.91
150.00
248.81
0.77
Таблица 5.10 - Выбор режимов резания для нарезания зубьев зубчатого венца
Операция
Переход
D, мм
L, мм
T, мм
S, мм/дв.ход
uтабл., м/мин
nрасч., дв.ход /мин
nст., дв.ход /мин
uдейств., м/мин 2.3
Зубодолбежная
Долбить 40 зубьев в
черновую до m=5
60
11.25
0.3
17.1
146.09
140
17.92
15.45
Долбить 40 зубьев в
чистовую до m=10
60
22.5
0.25
35.0
298.05
188
24.60
28.23
Таблица 5.11 -Выбор режимов резания для вертикально-сверлильной операции
Операция
Переход
D, мм
L, мм
T, мм
S, мм/об
uтабл., м/мин
nрасч., мин-1
nст., мин-1
uдейств., м/мин
Tо, мин
3
Вертикально-сверлильная
Сверлить 10 отв. Ф13
совместно
13.0
80.0
0.15
25.0
612.1
600.0
24.5
7.64
. Необходимо расточить отверстие Ф85Н8 в черновую:
Глубина
резания Согласно
нашим рекомендованным подачам для чернового точения [11,стр.322] соответствует Расстояние
рабочего хода [14, стр.148]:
“где
Расстояние
резания Находим
скорость резания из формулы [11, стр. 322]:
“где
Время
стойкости инструмента Находим
количество вращений шпинделя в мин. из формулы [14, стр. 147]:
“где
Нужный
обрабатываемый диаметр Берем
по паспорту станка наибольшую возможную Находим
настоящую скорость резания из формулы [14, стр. 147]:
“где
Находим
основное время из формулы , стр. 148]:
“где
.
Расточить отверстие Ф85Н8 на получистовую обработку:
Берем
глубину резания Учитывая
рекомендации подачи для получистового точения [11, стр. 324] берем Расстояние
нашего резания составляет Принимаем
период стойкости нашего инструмента Наш
обрабатываемый диаметр Берем
по паспорту станка Настоящая
скорость резания:
Вычисляем
основное время:
.
Расточить отверстие Ф85Н8 под чистовую обработку:
Глубина
нужного резания Учитывая
рекомендованную подачу для чистового точения [11, стр. 324] Расстояние
необходимого резания Время
стойкости выбранного инструмента Наш
обрабатываемый диаметр Берем
согласно паспорту станка Настоящая
скорость резания находиться из формулы:
Вычисляем
основное время из формулы:
4. Сверление 6 предварительных отв. Ф17
Учитывая
рекомендации подачи для сверления [11, стр. 406] назначаю подачу Глубиной
моего сверления Время
стойкости инструмента Наш
обрабатываемый диаметр Берем
согласно паспорту станка Настоящая
скорость резания:
Вычисляем
основное время:
Число
наших проходов (отверстий) Необходимую программу для токарно-карусельного станка имеющего систему
ЧПУ «Балтг-Систем» создадим для одного из переходов создания фланца. Созданная
мной управляющая программка для второго перехода токарной обработки фланца
приведена в таблице 5.12.
Будем использовать следующий инструмент:
- “Токарный подрезной, отогнутый резец с пластинкой на твердом сплаве
2112-0009 ГОСТ 18880-73.”
- “Резец расточной, с пластинкой на твердом сплаве 2141-0010 ГОСТ
18883-73.”
- “Токарный упорно-проходной изогнутый резец j=90 град. с пластинкой на твердом
сплаве 2103-0011 ГОСТ 18879-73.”
Учитывая, что на прошлом проходе было предварительное точение торца по
которому мы базируем нашу заготовку, на м необходимо ввести положительную
коррекцию инструмента на координате (глубина последующего нашего чистового
точения базового торца).
Таблица 5.12 - Управляющая программа
№ кадра
Содержание кадра
Расшифровка кадра
%
Начало программы
N010
G95 G97
Назначаем ввод подачи на
оборот, вращение в оборотах в минуту, абсолютные координаты
N020
G41 Z003000
Положительная коррекция на
инструмент по координате Z.
N030
T01 S175 F080 G90 М03
Ввод инструмента 1,
скорость вращения планшайбы 175 об/мин, установка подачи 0.8 мм/об. Устанавливаем
абсолютную систему координат. Включение вращения планшайбы.
N040
G00 X+037500
Быстрое позиционирование
инструмента.
N050
Z+103000
Установка глубины резания 5
мм.
N060
G91 X+30000
Относительные координаты.
Подрезка торца Ф125/Ф85 предварительно
N070
Z+005000
Отвод инструмента на 5 мм
от детали.
N080
G00 X-030000
Быстрое позиционирование
инструмента.
N090
S250 F032
Скорость вращения планшайбы
250 об/мин, установка подачи 0.32 мм/об
N100
G90 Z+100000
Установка глубины резания 3
мм.
N110
G91 X+300000
Подрезка торца Ф125/Ф85
окончательно
N120
Z+005000
Отвод инструмента на 5 мм
от детали.
N130
G00 X-030000
Быстрое позиционирование
инструмента.
N140
S250 F080
Скорость вращения планшайбы
250 об/мин, установка подачи 0.8 мм/об
N150
G90 Z+095000
Установка резца для снятия
фаски.
N160
G91 G00 X+010000 Z+010000
Линейная интерполяция.
Снятие фаски.
N170
S040 F080
Скорость вращения планшайбы
40 об/мин, установка подачи 0.8 мм/об
N180
G90 G00 X+205000
Абсолютные координаты.
Быстрое позиционирование инструмента.
N190
Z+103000
Установка глубины резания 4
мм.
N200
G91 X+060000
Относительные координаты.
Подрезка торца Ф530/Ф420 предварительно
N210
X+005000 Z+005000
Отвод инструмента на 5 мм
от детали.
N220
G00 X-550000
Быстрое позиционирование
инструмента.
N230
S070 F050
Скорость вращения планшайбы
70 об/мин, установка подачи 0.5 мм/об
N240
G90 Z+103000
Установка глубины резания 3
мм.
N250
G91 X+060000
Подрезка торца Ф530/Ф420
окончательно
N260
X+005000 Z+005000
Отвод инструмента на 5 мм
от детали.
N270
G90 G00 Z+162000
Абсолютные координаты.
Быстрое позиционирование инструмента с установкой глубины резания 4 мм.
N280
G00 X+260000
Быстрое позиционирование
инструмента.
N290
S025 F080
Скорость вращения планшайбы
025 об/мин, установка подачи 0.8 мм/об
N300
G91 X+140000
Относительные координаты.
Подрезка торца Ф780/Ф540 предварительно
N310
Z+005000
Отвод инструмента на 5 мм
от детали.
N320
G00 X-140000
Быстрое позиционирование
инструмента.
N330
S060 F032
Скорость вращения планшайбы
60 об/мин, установка подачи 0.32 мм/об
N340
G90 Z+160000
Установка глубины резания 2
мм.
N350
G91 X+140000
Относительные координаты.
Подрезка торца Ф780/Ф540 окончательно
N360
T02 S175 F080 G90
Ввод инструмента 2,
скорость вращения планшайбы 40 об/мин, установка подачи 0.8 мм/об.
Устанавливаем абсолютную систему координат.
N370
G00 X+259000
Быстрое позиционирование
инструмента с установкой глубины резания 6 мм.
N380
G00 Z+145000
Быстрое позиционирование
инструмента.
N390
G91 Z-045000
Относительные координаты.
Расточка Ф530Н8 предварительно.
N400
X+00500 Z+005000
Отвод инструмента на 5 мм
от детали.
N410
G00 Z+045000
Быстрое позиционирование
инструмента.
N420
G90 G00 X+265000
Быстрое позиционирование
инструмента с установкой глубины резания 3 мм.
N430
S070 F050
Скорость вращения планшайбы
70 об/мин, установка подачи 0.5 мм/об
N440
G91 Z-045000
Относительные координаты.
Расточка Ф530Н8 окончательно.
N450
X+00500 Z+005000
Отвод инструмента на 5 мм
от детали.
N460
T03 S025 F080 G90
Ввод инструмента 3,
скорость вращения планшайбы 25 об/мин, установка подачи 0.8 мм/об.
Устанавливаем абсолютную систему координат.
N470
G00 X+397000
Быстрое позиционирование
инструмента с установкой глубины резания 8 мм.
N480
G00 Z+165000
Быстрое позиционирование
инструмента.
N490
G91 Z-030000
Относительные координаты.
Точение Ф780 предварительно.
N500
X+00500
Отвод инструмента на 5 мм
от детали.
N510
Z+030000
Быстрое позиционирование
инструмента.
N520
G90 G00 X+390000
Быстрое позиционирование
инструмента с установкой глубины резания 7 мм.
N530
S030 F060
Скорость вращения планшайбы
30 об/мин, установка подачи 0.6 мм/об
N540
G91 Z-030000
Относительные координаты.
Точение Ф780 окончательно.
N550
X+00500
Отвод инструмента на 5 мм
от детали.
N560
М02
Конец программы
6. Проектный расчет и конструирование долбяка
.1 Техническое задание
Высчитать и спроектировать прямозубый зуборезный долбяк необходимый для
создания зубчатых колес с внутреннего зацепления модуль m=7, угол зацепления α=20º.
Степень точности наших
нарезаемых колес равна - 8 В. Выбираем материал нашей заготовки - сталь 35л.
Вот параметры зубчатого колеса с внутреннего зацепления:
“Модуль нормальный равен, мм 7
Число зубьев равно, Z 40
Ширина шестерни равна, мм 35
Коэффициент смещения равен, ζ 0
Угол зацепления в нормальном сечении равен, α 20
Коэффициент высоты зуба равен, f 1,0
Степень точности берем 8-В
Коэффициент радиального зазора берем, С 0,25
Угол наклона зуба колеса равен, β 0”
Материал обрабатываемого колеса берем сталь 35л ГОСТ 1050-88
.2 Подбор конструкции долбяка и материала резца
Берем конструкцию долбяка и материал резца и учитывая конструктивные
особенности и физико-механические свойства обрабатываемого нами материала.
Соответствуя “ГОСТ 9323-79 «Долбяки зуборезные чистовые»” прямозубые
долбяки должны производиться трех классов точности: это АА, А и соответственно
В. Наши технические условия глосят: прямозубый чистовой долбяк, необходим для
вырезания зубчатых колес точность которых равна 8-В.
Берем дисковый прямозубый чистовой долбяк. Класс точности которого В.
Для производства долбяка мы берем быстрорежущую сталь Р6М5 ГОСТ 19523-73.
Твердость нашего долбяка должна соответствовать - HRC 63…65.
По всей поверхности нашего долбяка не должно присутствовать трещин,
забоин, заусенцев, выкрошенных мести конечно следов коррозии.
.3 Назначение основных параметров долбяка
Что бы найти число зубьев нашего долбяка будем использовать воспользуемся
график на рисунке 6.1
Рисунок 6.1 цифрами обозначены кривые: 1 - при α=20º
с высотой головки зуба
0,8 от нормального; 2 - при α=20º с нормальной высотой головки зуба; 3
- при α=14,5º
и 15º
с нормальной высотой
зуба
Соответствуя ГОСТ 9323-79 берем чистовой долбяк с модулем равным m=7 мм и числом зубьев Z=20.
Делительный диаметр будет равен:
Соответствуя
ГОСТ 9323-79 передний угол γ для
чистовых долбяков как у нас берётся равным γ=5º.
Задний
угол советую брать . По из [21] увеличение αа до 8º…12º создает повышение времени стойкости долбяка в
1,4…1,45 раза.
Соответствуя ГОСТ 9323-79 задний угол на вершине берем αа =6º.
Наш фактический угол профиля точно до 1" находиться из формулы:
α=6º04'05"
Наш боковой задний угол по сечению в делительном цилиндру находиться из
формулы: Задний
угол по боковым сторонам зубьев в нормальном сечении к профилю будем искать из
формулы:
Шлифовальная
бабка станка шлифуя зубья долбяка поворачивается на угол , тогда этот угол
обязательно должен стоять на чертеже.
Нужные
выше значений углов γ0=5º,αа=6º,α=20º величины углов , αn, нужно
принять по [1, табл.8.9] ГОСТ 9323-79:
α0=20º10'14",
αn=2º04'32",
αб=2º12'40".
Главный
диаметр долбяка находим из формулы:
db0 =140 ·cos20º10'14"=131,4
Толщина
зуба делительной окружности чистовых долбяков находиться из формулы:
“где S0 - толщина зуба по делительной окружности долбяков;
ΔSy - величина утолщения зубьев долбяка
для создания бокового зазора при чистовой работе при нарезании колес.”
Значение выбираем из [1, таблица 8.10] ГОСТ 9323-79.
ΔSу=0,15
Тогда:
Высоту
головки зуба будем искать с помощью формулы:
Высоту
ножки зуба будем искать с помощью формулы:
Соответствуя
ГОСТ 9323-79 С=0,3·m, если m >2,75мм.
Наш
диаметр окружности выступов долбяка на исходном сечении находим по формуле:
Минимально допустимая механическая прочность толщины зуба нового долбяка
находиться по формуле:
Величина
нашего размера находим из формулы:
Полученная
величина исходного размера согласуется и корректируется с величиной, описанной
ГОСТ 9323-79.
Соответствуя
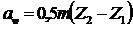
ГОСТ 9323-79 берем значение исходного расстояния равное: а=11,5 мм.
Она
находиться из формулы:
6.4 Определяем размер зубьев долбяка на передней поверхности
Она находиться из формулы:
Она
находим из формулы:
Вычисление
высоты ножки зуба долбяка
Которая
находиться из формулы:
Которые
находиться из формулы:
Соответствуя
ГОСТ 9323-79 принимаю диаметр вершин зубьев долбяка равным: Который
находим из формулы:
Оставшиеся элементы конструкции долбяка берутся из ГОСТ 9323-79 и
подбираются по конструктивным соображениям
7. Безопасность и экологичность проекта
.1 Изучим опасные и вредные факторы в цехе отсева мелочи кокса
Главные работы, производимые технологическим персоналом на нашем участке
отсева мелочи кокса: отслеживание количества мелочи в хранилище; отгрузка кокса
в вагоны; очистка стенок бункера от остатков прилипшей мелочи; осмотр
оборудования участка.
Обслуживание нашего участка выполняется операторами и бункеровщиками
являющимися обслуживающим персоналом шихтоподачи доменной печки. Работающий
оператор шихтоподачи должен наблюдать за уровнем кокса в бункере мелочи кокса.
При заполнении бункера отсевом его необходимо разгрузить в вагон и отправить в
переработку. Бункеровщик, услышав команду оператора должен ставить под
разгрузочное отверстие хранилища заранее вызванный вагон. Оператор включает
схему затвора, после чего бункеровщик выполняет разгрузку хранилища. Бункеровщики
постоянно должны наблюдать за состоянием стенок хранилища и присутствием
заторов, особенно тщательно зимой. Если возникает необходимость он обязан
провести чистку.
В цехе отсева кокса есть наличие следующих опасных и вредных для здоровья
производственных факторов: огромное количество вращающихся и движущихся частей;
мелкая пыль от шихты; сквозняки и ветеродуи в холодный период; шум;
железнодорожные составы; ток; большая высота.
Самый главный опасный фактор в цехе мелочи кокса пыль. Концентрация
превышает допустимую Главные выбросы пыли случаются во время загрузки и
разгрузки шихтовых материалов. В связи с присутствием в цехе отсева кокса мест
с огромным выделением мелкодисперсной пыли и вокруг. Главная проблема является
наиболее ощутимой. Общее число достигает . Мелкая пыль обязательно вызовет
заболевания органов дыхания с последующим перерастанием в хроническую форму.
Травмы глаз при проникновении частиц, находящихся в столбах мелкой пыли.
Производственный шум всегда оказывает угнетающее влияние на здоровье,
способствует повышенному травматизму и сильному понижению трудоспособности. При
шумной работе в жизни постоянно происходит травматизм из-за плохой слышимости
подаваемых звуковых сигналов. Во время шума выше у работника возникает сильное
снижение слуха, долгое нахождение работника в условиях шума вызывает вялость,
головные боли, медлительность и конечно значительное снижение
производительности труда.
Наличие неисправного и поврежденного электрооборудования взывает
травматизм поражающим электрическим током. Короткие замыкания взывают временную
слепоту, а также потерю сознания. Прохождение электрического тока через тело
взывает ожоги, судороги паралич и смертельный исход.
При выполнении работ, по уборке и шуровке хранилища на открытом воздухе
на большой высоте присутствует вероятность падения с высоты при несоблюдении
правил. Наличие большого количества лестниц и переходов зимой в период
образования наледи оказывается причиной падения и получения травм.
Учитывая выше сказанное на участке отсева коксовой мелочи работающий
персонал должен получить ниже приведенные проблемы со здоровьем: “заболевания
органов дыхания силикоз (вдыхание силикатосодержащей пыли) а также пылевой
бронхит, частичную или полную потерю зрения, травматизм и в итоге потерять
трудоспособность.”
.2 Меры, проводимые по обеспечению безопасного и здорового труда
Участок отсева мелочи кокса - это часть доменного цеха. Расположен он в
непосредственно близко от доменной печи. Разделение кокса на фракции происходит
в центральных коксовых грохотах. Куски кокса, которые не удовлетворяют
требованиям стандарта копаться в нижнем бункере мелочи кокса, который
располагается под грохотом. После наполнении бункера, при помощи скипового
подъемника мелочь транспортируется в верхнее хранилище кокса расположенное над
железнодорожными путями, оттуда мелочь загружается в вагоны.
При необходимости оператор, бункеровщик взывают ремонтный персонал по
телефону. Список номеров телефонов и сами аппараты расположены в операторской,
в служебных помещениях, в комнате отдыха рабочих. Шихтоподача и участок отсева
мелочи кокса имеют внутренние и наружное освещение, обеспечивающее необходимые
условия труда согласно СНиП.
Абсолютно все устройства цеха вращающимися и движущимися деталями имеют
защитное ограждения и кожухи. Все контрольные люки бункеров имеют надежные
запоры с ключами, которые находиться у ответственного лица. Скиповый подъемник
должен быть огражден от на всей длине. Для предупреждения аварий, связанных со
срывом скипа, застраиванием я предусмотрел автоматические блокировки скиповой
лебедки в крайних положениях. В целях предотвращения случайного наезда скипа во
время планового ремонта в любом месте дороги находиться специализированные
стопора и тупики. В яме скипа установлены специализированные места для установки
в плановый ремонт.
Абсолютно все площадки цеха оборудованы ограждениями. Для предупреждения
скопление пыли и налипания льда пол площадок изготовлен с отверстиями. Размеры
отверстий препятствуют падению крупных вещей на расположенную ниже площадку.
Металлоконструкции, оборудование заземлено, электропомещения закрыты на замок,
как и помещения КИПиА.
Для очистки воздуха установлены аспирационные установки. Они убирают пыль
из мест ее образования.
Абсолютно во всех пребывания людей предусмотрена приточновытяжная
вентиляция с фильтрацией воздуха.
Абсолютно все работники проходят медкомиссию для своевременного выявления
заболеваний и своевременного списания персонала дабы не портить статистику.
Каждый работник цеха обязан спасти предприятие от пожара, знает место
расположения пожарного телефона на стене или в кармане, и умеет пользоваться им
для вызова пожарной части (112).
Места наибольшего выделения пыли автоматизируются, потому как автоматика
работает лучше. На участке коксовой мелочи пора давно внедрить системы
промышленного наблюдения для контролирования из операторской за расположением
вагона и выгрузкой в вагон. Это даст возможность (использовать по другому
назначению еще одну жизнь) предотвратить нахождения в зоне интенсивного выброса
бункеровщика.
Заключение
кокс редуктор долбяк полумуфта
В выпускной квалификационной работе рассмотрен способ модернизации цеха
отсева мелочи кокса доменной печки.
Цель нашей модернизации увеличение производства чугуна в вследствие
уменьшения простоя лебедки отсева мелочи кокса. Сокращение количества средств
необходимых для содержания цеха в целом.
В выпускной квалификационной работе мы увидели недоставки лебедки скипа и
пути их решения при помощи модернизации. Проанализировав затраты на
обслуживание участка было предложено сократить их и увеличить эксплуатационные
параметры модернизируя затвор бункера установив гидропривод.
В выпускной квалификационной работе представлен способ производства в
автоматических станках ЧПУ детали зубчатой полумуфты лебедки, как самой
трудоемкой детали. Что помогло уменьшить стоимость закупки оборудования.
Очень большое влияние оказывает техника безопасности при работе с
новейшим оборудованием. В выпускной квалификационной работе мы изучили самые
вредные факторы, появляющиеся в процессе работы цеха отсева мелочи кокса и
карту их решения.
Оценивая результаты, полученные в процессе выполнения выпускной
квалификационной работе, становится ясным актуальность модернизации цеха отсева
мелочи кокса.
Список использованных источников
1. Анурьев, В.И. Справочник
конструктора-машиностроителя. В 3-х т. / под ред. И.Н. Жестковой. - М.:
Машиностроение, 2001.
. Аршинов, А В. Резание металлов. Режущий инструмент.
/ А.В. Аршинов, Г.А. Алексеев - М.: Машиностроение, 1975. - 437 с.
. Баранников, М. Экономика машиностроения / под ред.
А. Пелиха. - Ростов н/Д.: Феникс, 2004. - 416 с.
. Басовский, Л.Е. Менеджмент: Учебное пособие / Л.Е.
Басовский. - М.: Инфра-М, 2000. - 216 с.
. Основы менеджмента/ Т. Березкина, Н. Кислякова [и
др.] / под ред. Д. Вачугова. - М.: Высшая школа, 2001. - 367 с.
. Гузеев, В.И. Режимы резания для токарных и
сверлильно-фрезерно-расточных станков с числовым программным управлением:
Справочник / В.И. Гузеев, В.А. Батуев, И.В. Сурков - М.: Машиностроение, 2005.
- 368 с.
. Дьяков, В.И. Типовые расчеты по электрооборудованию.
/ В.И. Дьяков - М.: Высшая школа, 1990. - 182 с.
. Иванченко, Ф.К. Расчеты грузоподъемных и
транспортирующих машин. / Ф.К Иванченко - Киев: Высшая школа, 1978. - 576 с.
. Дусье, Е.С. Курсовое проектирование грузоподъемных машин
/ под ред. С.А. Казака - М.: Высшая школа, 1989. - 319 с.
. Колпаков, В.Н. Гидропневмопривод и
гидропневмоавтоматика станочного оборудования: Методические указания к
выполнению курсовой работы. / В.Н. Колпаков, А.С. Степанов. - Вологда: ВоГТУ,
1999. - 29 с.
. Краткий справочник металлиста / А.Е. Древаля, Е.А.
Скороходова [и др.]/ под ред. А.Е. Древаля - 4-е изд., перераб. и доп. - М.:
Машиностроение, 2005 - 960 с.
. Редукторы: Справочное пособие / Г.Н. Краузе, Н.Д.
Кутилн, С.А. Сыцко / под ред Г.Н Краузе - М.: Машиностроение, 1972. - 144 с.
. Найфельд, М.Р. Заземление и другие защитные меры. /
М.Р Найфельд - М.: Энергия, 1975. - 105 с.
. Некрасов, С.С. Практикум и курсовое проектирование
по технологии сельскохозяйственного машиностроения. / С.С. Некрасов - М.: Мир,
2004. - 240 с.
. Нефедов, Н.А. Сборник задач и примеров по резанию и
режущим машинам. / Н.А. Нефедов, К.А. Осипов - М.: Машиностроение, 1999. -
286с.
. Ординарцев, И. А. Справочник инструментальщика. В
2-х томах / И. А. Ординарцев - Л.: Машиностроение, 1987. - 845 с.
. План гражданской обороны Доменного цеха ОАО
«Северсталь», введ. 01.01.2006 // Доменный цех ОАО «Северсталь»
. План локализации аварий в Доменном цехе ОАО
«Северсталь», введ. 01.05.2005 // Доменный цех ОАО «Северсталь»
. Рапорт производства по доменному цеху за 2007г.//
Доменный цех ОАО «Северсталь»
. Свешников, В.К. Станочные гидроприводы. Справочник /
В.К. Свешников - М.: Машиностроение, 1995 - 397 с.
. И.И. Семенченко, В.М. Матюшин, Г.Н. Сахаров. - Л.:
Машиностроение, 1961. -951с.
. Фельдштейн, Е.Э. Режущий инструмент. Курсовое и
дипломное проектирование./ Е.Э. Фельдштейн - М.: Мир, 2001. - 271 с.
. Целиков, А.И. Машины и агрегаты металлургических
цехов. Том 1. Машины и агрегаты доменных цехов. / А.И. Целиков - М.:
Металлургия, 1987. - 440 с.
 , мин,
 -время на обработку единственной детали, мин;
 - такт
выпуска моей детали, мин/шт.”
 , мин,
 - годовой фонд времени, час;
 - наша
годовая программа выпуска, шт.”
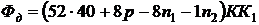 , мин,
 - в
обычные годы
 , в високосные годы
 ;
 - число
праздничных дней на год,
 ;
 - число
предпраздничных дней на год, когда рабочее время сокращается минимум на 1 час,
 ;
 - число
смен, в расчетах принимаю
 ;
 -
стандартный коэффициент, учитывающий потери времени на наладку;
регламентированные мной перерывы”

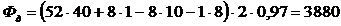
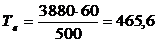 мин/шт.
 ,
 - основное время операции, час;
 -
коэффициент рода обработки”
 .
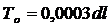 ,
 - диаметр обрабатываемой мной поверхности, мм;
 - длина
обрабатываемой мной поверхности, мм.”
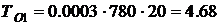
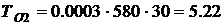
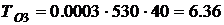
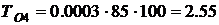 Сумма
времени:
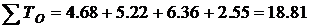
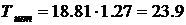 Следовательно,
получаем коэффициент загрузки нашего оборудования:
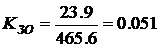 .
 ,
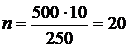

 мин-1 тогда выбираем ближайшую и назначим
подачу

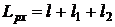 ,
- длина резания, мм;
 -
величина врезания, мм;
 -
величина перебега,
 мм.”
 мм. Значение врезания для расточных резцов
 при необходимой глубине резания

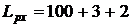 =105
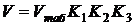 ,
 -скорость резания, м/мин;
 -
коэффициент, зависимости от материала;
 -
коэффициент, зависимости от марки твердого сплава;
 -
коэффициент, зависимости от поверхности.”
 Материал изготовления пластины будет твердого сплава
ВК-3.
 [11,
стр.322];
 [11,
стр.324];
 [11,
стр.324];
 [11,
стр.324].
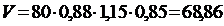
 ,
 - рассчитанная скорость резания, м/мин;
- нужный
обрабатываемый диаметр, мм.”

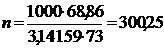

 ,
 - нужная частота вращения, мин-1.”
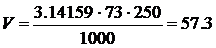
 ,
 -наше число проходов,
 ;”
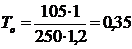
 мм.
мин-1 и выбираем близкую после назначаем
подачу

 Врезание расточных резцов с углом в
 при необходимой глубине резания равной

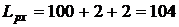
 Материал
пластины берем твердый .
 м/мин
[11, стр.322];
[11,
стр.324];
 [11,
стр.324];
 [11,
стр.324].
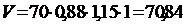

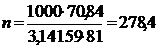 .
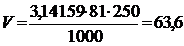 м/мин.
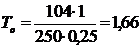 мин.
 мм.
мин-1 берем близкую после назначаю подачу
 . Размер необходимого врезания для расточных резцов с
углом при необходимой глубине резания равной

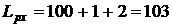 .
Материал изготовления пластины будет твердого сплава
м/мин
[11, стр.322];
[11,
стр.324];
 [11,
стр.324];
 [11,
стр.324].
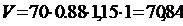

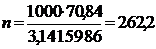 мин-1.
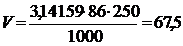
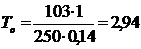

 мм. Размер моего врезания и перебега для сверл с
нормальной заточкой равен
 мм
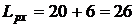 мм.
 Сверла изготавливаем из быстрорежущей стали.
 м/мин
[11, стр. 408];
 [11,
стр.405];
[11,
стр. 409];
[11,
стр.409].
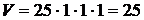 м/мин

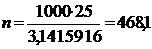
 мин-1.
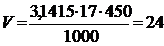 м/мин.
 ;
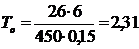 мин.
5.9 Создание управляющей программы для станка ЧПУ
 , мм
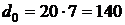 мм
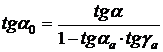 ,
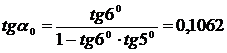 ,
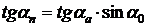 ,
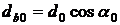 ,
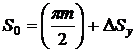 ,
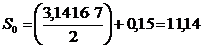 мм
 ,
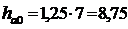
 ,
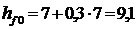 мм
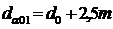
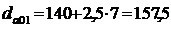
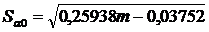 мм
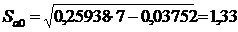 мм