Материал: Модуляторы тока для импульсно-дуговой сварки. Зайцев А.И., Чуриков И.А
ние имеет место, когда плотность тока в столбе и анодном пятне ниже чем в электроде, что имеет место в аргоне. Решающую роль, при прочих равных условиях, на параметры столба дуги оказывает теплопроводность защитного газа или окружающая среда, а также энергия, затрачиваемая на диссоциацию многоатомных молекул защитного газа [9,35].
Этим объясняется невозможность достижения управляемого переноса при защите сварочной дуги газами с многоатомными молекулами ( СО2, Н2, N2 ) [9,49]. Поэтому при сварке в СО2 и самозащитными порошковыми проволоками, у которых защита осуществляется СО2, выделяющимся при разложении карбонатов (у проволок карбонатно-флюоритового типа) или смесью оксидов углерода и паров воды при разложении органической составляющей шихты (у проволок рутил-органического типа) путем наложения импульсов с параметрами достаточными для отделения капли в аргоне, не удается достигнуть того же эффекта.
Основным критерием появления осевой составляющей электромагнитной силы, отрывающей каплю от электрода, является увеличение площади анодного пятна до размеров, превышающих сечение электрода, то есть переход части анодного пятна на боковую поверхность электрода. Такое явление наблюдается в сварочных дугах с низким потенциалом ионизации дугового газа. Считается, что сварочная дуга с плавящимся электродом горит в парах металла электрода [25,49,50], поэтому при всех прочих равных условиях потенциал ионизации дугового газа и площадь анодного пятна определяются не потенциалом ионизации защитного газа, а потенциалом ионизации паров электродного материала и теплофизическими свойствами газа.
18
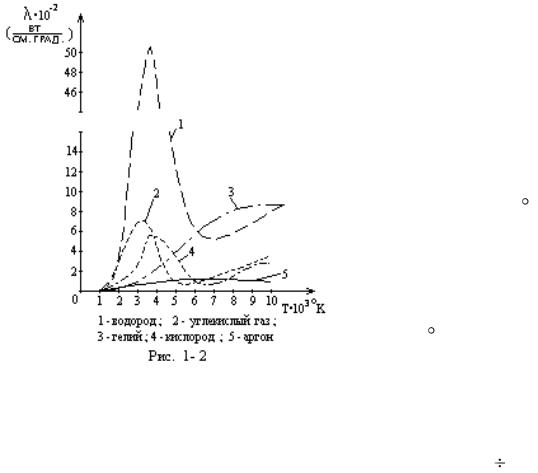
На рис. 1-2 приведены кривые, взятые из [51], характеризующие влияние температуры на теплопроводность некоторых газов в ионизированном состоянии. В области температур примерно до 5000 К теплопроводность СО2 во много раз превосходит теплопроводность аргона, а в области (5000  8000) К она даже меньше, чем у аргона.
Периферийные области столба дуги в СО2 значительно интенсивнее отводят тепло дуги, чем при защите аргоном, а токопроводящий канал и анодное пятно сильно сжаты. При всех прочих равных условиях плотность тока в анодном пятне в СО2 в 2 2,5 раза больше, чем при защите аргоном [52]. Поэтому плотность тока в анодном пятне и примыкающем к нему столбе выше, чем в электроде, и электродинамическая сила вместе с реактивным давлением паров прижимает каплю к электроду.
Чтобы осевая составляющая электродинамической силы изменила направление и действовала на отрыв капли от электрода, необходимо расширить анодное пятно и сечение токоведущего канала до размеров, больших сечения электрода. В аргоне это сделать значительно проще, что и используется на практике. В углекислом газе для осуществления этой цели необходимо ввести в столб дуги большее количество энергии и притом более концентрировано, так как здесь наряду со значительно большим теплоотводом электромагнитная сила должна дополнительно скомпенсировать реактивное давление паров. Следовательно, при защите углекислым газом энергия импульсов должна быть в несколько раз выше по сравнению со сваркой в аргоне. Однако, как
19
известно [49], импульсы с такой энергией вызывают ускоренное плавление электрода, удлинение и погасание дуги.
Более перспективным представляется такой процесс, при котором вся энергия, необходимая для расплавления, вводится в
импульсе, а в паузе вводится энергия, необходимая в общем случае только для поддержания непрерывности горения дуги. Импульсное питание сварочной дуги позволяет осуществить такой процесс. Сущность его заключается в следующем. Сварочную дугу питают импульсами тока, в промежутки между которыми горит дуга небольшой мощности, назначение которой наряду с поддержанием непрерывности горения определяется рядом факторов. Количество энергии, необходимой для расплавления одной или нескольких капель, образующихся за время импульса, можно дозировать с высокой точностью, поскольку оно определяется длительностью импульса. В работах [11,53] изложенные выше соображения подтверждены на практике при сварке плавящимся электродом в аргоне, углекислом газе и самозащитной порошковой проволокой. Имеются работы других авторов, которые на практике получили эффект переноса в углекислом газе при наложении мощных импульсов [51,54,55].
При импульсном питании сварочной дуги в зависимости от длительности импульсов, причем подразумевается, что амплитуда импульсов тока несколько больше критического значения, возможны четыре режима:
1.Режим с малой длительностью импульсов. Энергия одного импульса недостаточна для расплавления капли. Расплавление
иотрыв капли происходит в результате воздействия некоторого числа импульсов. Количество импульсов из технологических соображений можно задавать достаточно точно.
2.Режим с длительностью импульсов, достаточной для расплавления и переноса одной капли. Отрыв капли происходит в конце импульса.
3.Режим с большой длительностью импульсов. За время импульса расплавляется и переносится несколько капель, то есть на короткое время создается струйный режим.
4.Режим с переменной длительностью импульсов. После пачки импульсов с малой длительностью, во время которых дуга
20
горит в динамическом режиме, следует один импульс с большой длительностью, обеспечивающий перенос расплавленной капли.
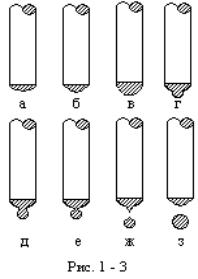
В зависимости от условий сварки и технических средств реализации процесса все режимы могут являться рабочими. Наиболее оптимальным является второй режим. Кинетика плавления для этого режима может быть представлена серией рисунков (рис.1-3), отображающих последовательно различные фазы плавле-
ния, формирования и переноса капли. Пока ток в импульсе имеет значе-
ние ниже критического, расплавление и рост капли происходит как при сварке непрерывным током. Отличием является лишь рост площади, занимаемой активным пятном на торце электрода. По мере
нарастания тока в импульсе анодное пятно постепенно занимает торцевую поверхность электрода и охватывает часть боковой поверхности электрода. При этом часть тепла вводится через расплавленный металл на торце электрода, а остальное - через неоплавленную боковую поверхность электрода. Благодаря этому снижается перегрев капли, то есть удается достигнуть того же эффекта, что и при сварке на прямой полярности. Когда сварочный ток нарастает до критического значения, электродинамические силы превосходят результирующую сил, удерживающих каплю, и формируют расплавленный металл в каплю, образуется шейка и происходит отрыв капли, которая летит строго в сварочную ванну.
1.3. Влияние параметров импульсного питания
При импульсно-дуговой сварке плавящимся электродом основными параметрами процесса являются следующие: средние значения тока и напряжения дугового промежутка, величины напряжения и тока в импульсе, величины напряжения и тока в паузе, длительность импульсов, длительность пауз или частота следования импульсов и форма импульсов.
21
Количественное определение всех этих параметров представляет известные трудности, которые еще в большей степени увеличиваются в случае сварки в СО2 и самозащитной порошковой проволокой. Поэтому дадим качественную оценку влияния указанных параметров на процесс сварки.
1.3.1.Амплитуда импульсов тока
Вработе [51] отмечено, что во время импульса капля сильно сжата в горизонтальной плоскости. Это можно объяснить тем, что анодное пятно занимало торец электрода, что является границей изменения направления результирующей электромагнитной силы. Реактивное давление паров испаряющегося металла с анода прижимает каплю к электроду.
Для придания стабильности процессу и более благоприятного соотношения сил, действующих на каплю, при сварке самозащитной порошковой проволокой и проволокой сплошного сече-
ния в СО2, обеспечивающего принцип импульс-капля, необходимы такие параметры импульсов, чтобы анодное пятно занимало не только торец, но и часть боковой поверхности электрода. При таком расположении анодного пятна линии тока искривляются сильнее, следовательно, больше получается составляющая электромагнитной силы, отрывающая каплю. Считая реактивное давление паров направленным перпендикулярно к поверхности испарения, имеем, что только часть его, приложенная к торцу, препятствует отрыву капли, другая его часть, приложенная к боковой поверхности, наоборот способствует отрыву капли. Если анодное пятно занимает часть торцовой поверхности, то капля во время импульса подбрасывается вверх.
1.3.2.Длительность импульсов тока
При всех прочих равных условиях длительность импульса определяет количество энергии, вводимой в дугу во время импульса. В общем случае, при импульсно-дуговой сварке с управ-
22