Материал: Модуляторы тока для импульсно-дуговой сварки. Зайцев А.И., Чуриков И.А
предопределяет постоянство амплитуды импульсов тока, то есть параметры импульсов поддерживаются на заданном уровне. Настройка системы при таком способе сводится к заданию нужной скорости подачи электродной проволоки (то есть среднего значения сварочного тока), а напряжение будет определяться режимом сварки согласно статической характеристике, начальный участок которой контролируется.
При сварке в различных пространственных положениях, в частности, при сварке неповоротных стыков магистральных трубопроводов, для удержания ванны используют пульсирующий тепловой поток [46]. Однако вследствие различной тепловой инерции электрода и изделия невозможно управлять размерами и кристаллизацией сварочной ванны, не изменяя характера переноса, что особенно неприемлемо при различных пространственных положениях ванны.
На основе импульсного питания сварочной дуги с плавящимся электродом разработан способ [60,61] импульсно-дуговой сварки, позволяющий ликвидировать эти недостатки. Согласно способу, питание сварочной дуги осуществляется модулированной последовательностью импульсов сварочного тока, в промежутке между которыми горит минимально возможная для данных условий дуга. Каждый импульс обеспечивает расплавление и перенос одной или нескольких капель в сварочную ванну. Для сохранения одинаковых условий расплавления и переноса каждой капли или каждой серии капель должны обеспечиваться постоянные условия процесса сварки ( основные параметры - ток и напряжение дуги ). Это контролируется по напряжению дугового промежутка во время паузы, которое характеризует его длину и поддерживается при помощи обратной связи по напряжению, воздействующей на модулируемый параметр импульсов. Задатчиком модуляции является скорость подачи проволоки. При этом скорость плавления изменяется таким образом, что она всегда равна скорости подачи, благодаря чему сохраняется постоянной длина дугового промежутка.
28
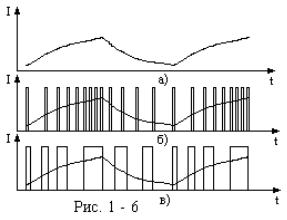
Согласно способу, модуляция импульсов сварочного тока может осуществляться как по частоте, так и по длительности импульсов. На рис. 1-6 а), б), в) представлены соответственно: кривая изменения скорости подачи проволоки, график подачи импульсов и кривая, соответствующая
среднему значению сварочного тока при частотной модуляции; и график подачи импульсов и кривая, соответствующая среднему значению тока при модуляции длительности импульсов.
Скорость подачи проволоки изменяется во времени. При большем ее значении больше среднее значение сварочного тока. Сварочная ванна растет до размеров, обеспечивающих ее удержание, затем скорость подачи снижается и происходит кристаллизация ванны и уменьшение ее размеров. В соответствии с изменением скорости подачи происходит модуляция параметров импульсов при помощи обратной связи по напряжению дугового промежутка таким образом, чтобы скорость плавления электрода, соответствующая среднему значению сварочного тока, равнялась скорости его подачи и сохранялась постоянной длина дугового промежутка, а, следовательно, и амплитуда тока в импульсе.
В результате модуляции параметров импульсов ввод тепла в изделие носит пульсирующий характер в соответствии с кривой сварочного тока. Это позволяет регулировать в процессе сварки размеры ванны, ее кристаллизацию и удерживать ее во всех пространственных положениях. При этом сохраняется направленный перенос электродного металла и основные параметры режима микропроцессов (длина дугового промежутка, величина тока в импульсе).
29

2. Плавление электродной проволоки
При сварке объектом регулирования является скорость плавления электродной проволоки. Для задания режима импульсно дуговой сварки необходимо знать зависимость средней скорости плавления от параметров импульсов (длительности и частоты их следования). С целью получения таких зависимостей проводится исследование динамики плавления при импульсном питании и определяются зависимости Vпл = (tu, T). Наличие таких характеристик позволит произвести выбор параметров модулятора сварочного тока и расчет режимов его работы.
2.1. Постановка задачи и выбор метода ее решения
Задача определения скорости плавления электрода относится к классу задач с подвижными границами фазовых превращений [13]. Вопросы теплопереноса при наличии подвижных границ фазовых превращений в специальной литературе получили наименование задачи, или проблемы, Стефана.
Схема плавления электродной проволоки представлена на рис. 2-1. Электрод подается со скоростью Vпод в сварочную ванну. За счет проходящего тока I(t) он нагревается при подходе к дуговому промежутку до температуры Тн. Поскольку считается [13,62], что зона воздействия от дуги распространяется всего на несколько миллиметров, то можно принять, что электрод прогрет равномерно до температуры Тн, которую будем считать начальной.
30
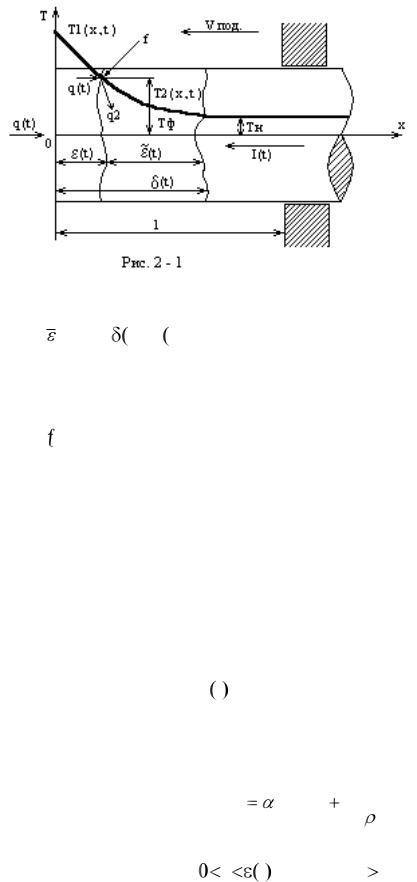
На рис. 2-1 приняты следующие обозначения:
T1( x,t) - тем-
пература жидкой фазы;
T2( x,t) - тем-
пература твердой фазы;
 (t) - под-
вижная координата границы разде-
ла фаз;
(t)  t

 t
 - подвижная координата фронта теплового возмущения;
Tф - температура фазового перехода; q(t) - плотность теплового потока;
- плотность теплового потока, затрачиваемого на фазовый переход.
При исследовании задач теплопроводности с подвижной границей фазовых превращений обычно принимаются следующие допущения:
1)постоянство теплофизических свойств вещества;
2)неизменность температуры и теплоты фазового перехода;
3)отсутствие внутренних и химических превращений.
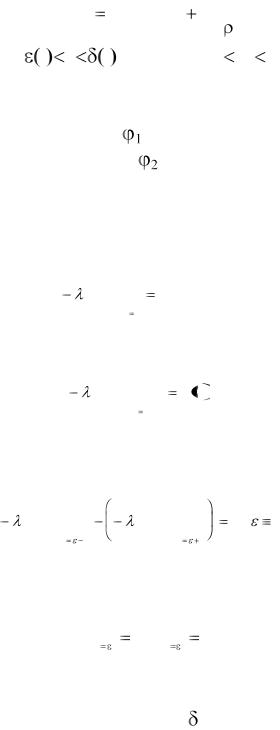
В системах с изменяющимся фазовым состоянием подлежат определению функции температур Т1( x,t ), T2( x,t ) и координата подвижной границы  t , удовлетворяющие следующей системе дифференциальных уравнений (рис. 2-1)
Уравнение теплопроводности для жидкой фазы:
дТ |
|
д2 Т |
1 |
|
q |
V 1 |
|
|
|
1 |
|
|
|
|
|
|
|
||
дt |
1 дх2 |
|
C |
|
1 |
|
|
||
|
|
|
|
1 |
|
|
|||
x |
t ; |
|
|
T1 |
Tф |
(2-1) |
|||
31
и твердой фазы
|
ЉТ |
2 |
a 2 |
Љ 2 |
Т |
2 |
|
q |
V 2 |
|
|
|
|
|
|
|
|
|
|
||||
|
Љt |
|
Љ›2 |
|
|
C2 |
2 |
|
|||
t x |
|
t ; |
|
|
|
Tн |
Т2 Тф |
||||
с начальными
Т1(x,0) = |
(x,0) |
= Tф, |
Т2(x,0) = |
(x) |
|
иследующими граничными условиями:
1)на открытой границе
|
дТ1 |
q(t) |
|
1 |
дх |
||
Х 0 |
|||
|
|
на границе зоны теплового возмущения
|
дТ 2 |
q t |
|
2 |
дх |
||
Х б (t ) |
|||
|
|
(2-2)
(2-3)
(2-4)
(2-5)
2) условие Стефана на подвижной границе раздела фаз
|
дТ1 |
|
|
дТ 2 |
|
pL f |
(2-6) |
1 |
дх |
|
2 |
дх |
|
||
|
Х 0 |
|
Х |
0 |
|
||
|
|
|
|
|
Здесь и далее точка обозначает дифференцирование по
времени
Т1 |
|
Х |
Т |
2 |
|
Х |
Т |
™ |
(2-7) |
|
|
||||||||
|
|
|
|
|
|
|
|
1) начальные условия для динамики плавления 


 н.
С точки зрения математического описания, уравнение теплового баланса (2-6) означает, что разность между количеством тепла, идущим к границе плавления и количеством тепла, уходя-
32