Материал: Модуляторы тока для импульсно-дуговой сварки. Зайцев А.И., Чуриков И.А
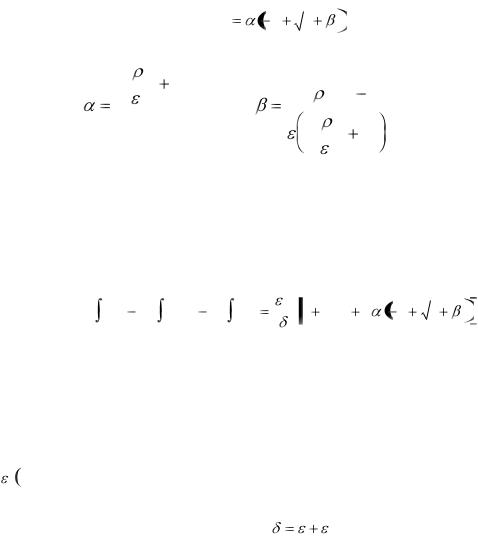
откуда определится f |
|
|
|
|
|
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
(2-25) |
|
|
|
|
|
|
f |
1 1 |
|
, |
|
|
|||||
|
|
a1 |
L |
q2 |
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
4a1 |
L( q |
q2 |
) |
|
||||||
где |
|
|
|
|
|
, |
|
(2-26) |
||||||||
|
2 |
|
|
|
|
a1 |
L |
|
2 |
|||||||
|
|
|
|
|
|
|
|
|
|
|||||||
|
|
|
|
|
|
|
|
q2 |
|
|
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Подставив (2-25) в (2-22), получим основное рабочее уравнение, из которого определится динамика движения фазовой границы
t |
t |
t |
2 |
|
|
|
|
|
a1 qdt |
a1 q2 dt |
a1 fdt |
|
q 2q2 2 |
1 1 |
, |
(2-27) |
|
|
||||||||
0 |
0 |
0 |
|
|
|
|
|
|
где q2 определяется выражением (2-20).
При подстановке в (2-15) значения q2 (t) определяется динамика движения границы теплового возмущения в твердой фазе ~ t) и общая протяженность теплового воздействия дуги
~ . |
(2-28) |
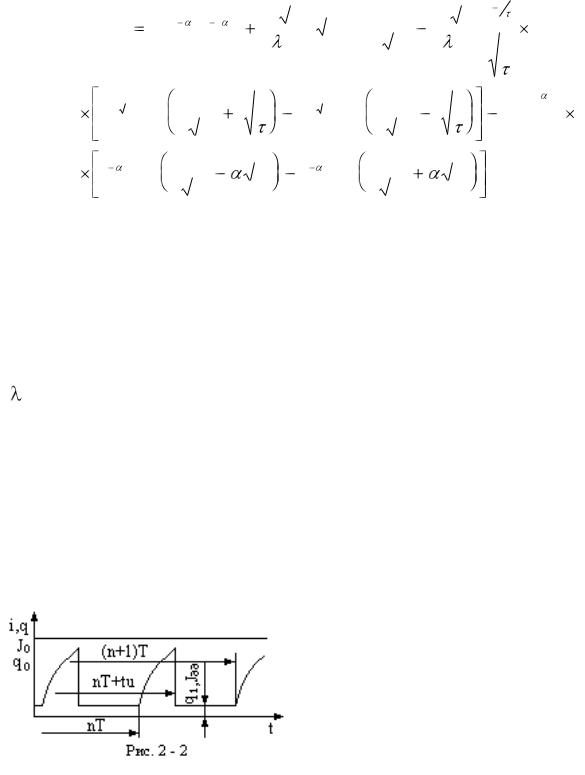
Полученные основные расчетные соотношения (2-15), (2-27) и (2-28) справедливы для любого закона изменения плотности теплового потока q(t) во время импульса и являются довольно простыми. Для сравнения ниже приводится выражение для температурного поля вылета электрода, полученное при решении однофазной задачи с экспоненциальным законом изменения теплового потока во время импульса
38
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
q0 |
|
|
|
|
|
|
ie t |
|
|
|
|
|||||
|
|
|
|
|
|
|
X |
|
|
|
a 2t |
|
|
q0 |
|
a |
|
|
|
|
|
|
|
|
|
|
|
x |
a |
|
|
|
|
||||||||||||||||||||||||||
T( x,t ) T e |
e |
|
|
|
|
2 |
|
|
tierfc |
|
|
|
|
|
|
|
|||||||||||||||||||||||||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||||||
|
|
|
|
п л |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
S |
|
|
|
|
|
|
|
|
2 |
|
|
at |
|
S |
|
|
|
|
t |
|
|
|
|
||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
2 |
|
|
|
|
|
|||||||||||||||||||||||
|
|
x |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
x |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
2 |
|||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||
ei |
|
|
|
|
x |
|
|
|
t |
|
ei |
|
|
|
|
|
x |
|
|
t |
|
|
|
|
|
|
|
|
ea t |
||||||||||||||||||||||||||||||
2 |
|
|
|
|
|
|
|
|
|
|
2 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||||||||||||||||||||
|
at erfc |
|
|
|
i |
|
|
at erfc |
|
|
|
i |
|
|
|
|
T |
|
|||||||||||||||||||||||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||||||||
|
|
|
|
|
2 |
|
|
at |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
2 |
|
|
|
at |
|
|
|
|
|
|
|
|
|
|
|
п л |
|
|||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
2 |
|
|||||||||||||||||
|
|
X erfc |
|
x |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
x erfc |
|
|
x |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||||||||||||
e |
|
|
|
|
|
|
at |
|
e |
|
|
|
at |
|
|
|
|
|
|
|
|
|
|
||||||||||||||||||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||||||||||||||||||||
2 |
|
at |
|
|
|
2 |
|
at |
|
|
|
|
|
|
|
|
|
|
|
||||||||||||||||||||||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||||||||||||
( 2-29 )
где Тпл - температура плавления материала электрода;
 - коэффициент, учитывающий снижение температуры с увеличением координаты электрода;
а - коэффициент температуропроводности материала электрода;
- коэффициент теплопроводности материала электрода. Остальные обозначения в соответствии с рис. 2-2.
2.3. Динамика плавления
При импульсном питании сварочная цепь всегда имеет индуктивность порядка нескольких десятков мкГн и сопротивление порядка нескольких сотых долей ома. Наличие указанных параметров обуславливает экспоненциальный характер нарастания тока во время им-
пульса. Кроме того, для сохранения принципа импульс-капля необходимо, чтобы к окончанию импульса ток достигал критического значения, при котором электродинамические силы отрывают каплю. Поэтому целесообразно исследовать динамику плавления при экспоненциальной форме импульсов. На рис. 2-2 показан
39
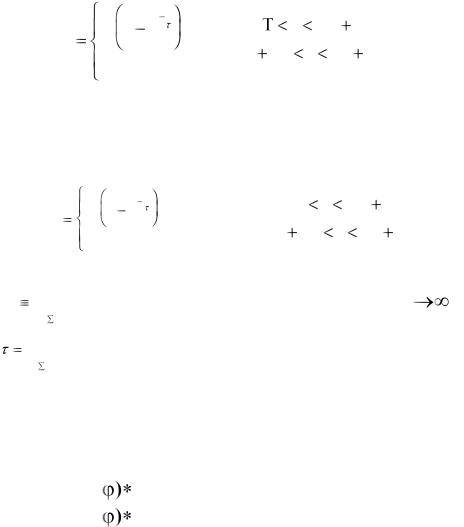
график тока, протекающего через электрод и график теплового потока, вводимого в электрод от дуги.
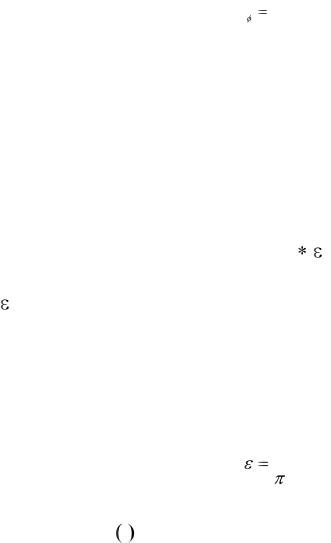
Через электрод протекает сварочный ток, равный
|
|
|
|
t |
|
|
|
|
|
|
|
i( t ) |
I 1 |
e |
|
при |
|
n |
t |
nT |
tИ |
(2-30) |
|
|
|
||||||||||
0 |
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
I |
|
|
|
nT |
tИ |
t |
( n |
1)T |
|
|
|
ДД |
|
|
|
|
|
|
|
|
|
в электрод вводится с торца периодический импульсный тепловой поток, равный
|
|
|
|
|
|
|
|
t |
|
|
nT t |
nT |
tИ |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
q(t ) |
q0 1 |
e |
при |
|
(2-31) |
||||||||
|
|
|
|
|
|
nT |
tИ |
t ( n |
1)T |
||||||
|
|
|
|
|
|
q1 |
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
где |
I 0 |
U X |
- установившееся значение тока при t |
; |
|||||||||||
|
R |
|
|||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
L |
- постоянная времени сварочной цепи; |
|
||||||||||
|
|
|
|
|
|
|
|||||||||
|
|
R |
|
||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
I дд - ток дуги во время паузы; |
|
|
|
|
||||||||||
|
n = 0,1,2,3...; |
|
|
|
|
|
|
|
|
|
|||||
|
T - период повторения импульсов; |
|
|
|
|||||||||||
|
tИ - длительность импульсов; |
|
|
|
|
||||||||||
|
qo = ( Ua + |
Io; |
|
|
|
|
|
|
|||||||
|
q1 = ( Ua + |
Iдд. |
|
|
|
|
|
|
|||||||
Как отмечалось выше (глава 1), особенностью импульсного питания сварочной дуги с плавящимся электродом является распространение анодного пятна во время импульса на боковую поверхность электрода и, следовательно, ввод тепла не только через расплавленный металл капли, но и через нерасплавленную боковую поверхность. Не учет этого явления при использовании основного рабочего уравнения приводит к значительному занижению скорости плавления и повышению перегрева капли. Для введения в принятую тепловую модель поправки, учитывающей особенность импульсного питания, воспользуемся тем, что средняя
40
плотность тока в анодном пятне для различного вида сварочных дуг известна и подтверждена многими работами.
Таким образом, плотность теплового потока, вводимого в
электрод, будем оценивать по плотности тока в анодном пятне. Использование этого предположения приводит к тому, что в принятую модель вместо фактического сечения электрода вводится фиктивное сечение, определяемое из выражения
S |
qcp |
, |
(2-32) |
э |
|||
|
janU a |
|
|
где qср - средняя величина теплового потока во время импульса; jan - средняя плотность тока в анодном пятне.
С учетом фиктивного значения сечения электрода оценка плавления электрода будет производиться по объему расплавленного электрода
V1 = Sф ф , |
(2-33) |
где ф - фиктивное значение координаты фазовой границы.
Для перехода к действительной координате фазовой границы полученный объем жидкой фазы необходимо разделить на площадь действительного сечения электрода
v1 |
|
, |
(2-34) |
R2 |
|
||
Э |
|
||
Значения  t , вычисленные по выражению (2-34) будут несколько завышенными, так как тепловая модель не учитывает затрат тепла на испарение металла с поверхности капли, кроме того, введение в модель фиктивного сечения электрода дает заниженный расход тепла на перегрев капли. Учтем завышение скорости плавления эмпирическим коэффициентом К, который должен быть меньше единицы и должен уточняться экспериментально. Тогда выражение (2-34) перепишется
41
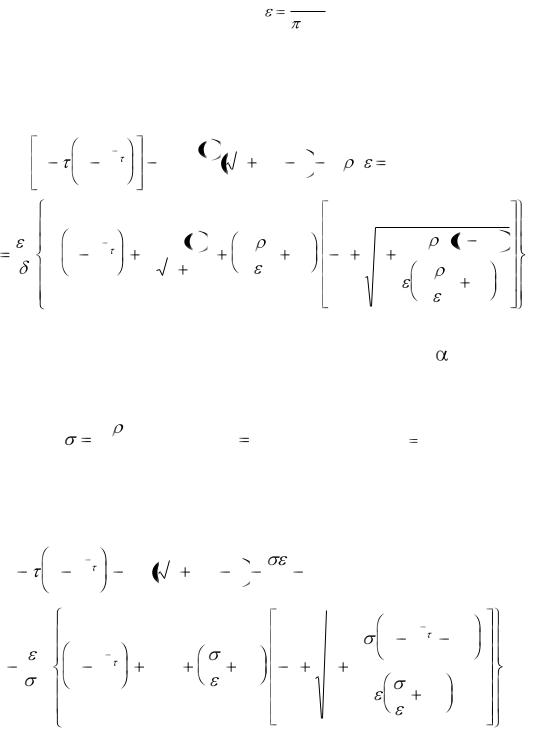
KV
R 21 . (2-35)
э
В случае экспоненциальной формы импульса основное рабочее уравнение (2-27) с учетом выражения (2-20) перепишется
|
|
t |
|
q2 |
0 |
|
|
|
|
a1q0 1 |
1 e |
|
a1 |
1 At 1 a1 |
L |
||||
|
A |
||||||||
|
|
|
|
|
|
|
|
||
(2-36)
2 |
|
t |
|
q2 |
0 |
|
a1 L |
|
|
|
4a1 L q q2 |
|
||||
|
q0 1 e |
|
2 |
|
q2 |
1 |
1 |
|
||||||||
|
|
|
|
|
|
|
|
|
|
|
2 |
|||||
|
|
1 |
At |
|
|
|
a1 |
L |
q2 |
|||||||
|
|
|
|
|
|
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Разделив все члены выражения (2-36) на |
|
1qo |
|
и введя сле- |
|||||||||||||||||||||||||||||||
дующие обозначения |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||||
|
|
|
|
a1 |
|
|
L |
; |
|
|
|
Q2 |
|
q2 |
( t ) |
; |
|
|
Q1 |
q2 |
(0) |
; |
(2-37) |
|||||||||||||
|
|
|
|
|
q |
0 |
|
|
|
|
|
q |
0 |
|
|
|
|
|
|
q |
9 |
|||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
получим окончательно |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||||
|
|
|
t |
|
|
|
Q1 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
t |
1 e |
|
|
|
1 At |
|
|
1 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||
|
|
|
|
A |
|
|
|
a1 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
t |
|
|
|
|
|
|
|
2 |
|
|
|
|
t |
|
|
|
|
|
|
|
|
|
|
|
|
|
4 |
1 e |
|
|
|
|
Q2 |
(2-38) |
|||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||||||
|
|
1 e |
|
|
|
|
|
2Q2 |
|
|
|
Q2 |
|
1 1 |
|
|
|
|
|
|
|
|
|
|
|
|
||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
2 |
|
|
|||||||||||||||
|
a1 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Q2 |
|
|
|||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
Поскольку для определения фиктивного сечения электрода используется среднее значение плотности тока в анодном пятне, при определении действительного сечения в расчетах необходимо использовать среднее значение теплового потока во время импульса, которое для экспоненциальной формы импульса определяется выражением
42