Материал: Модуляторы тока для импульсно-дуговой сварки. Зайцев А.И., Чуриков И.А
|
|
1 |
t |
|
t |
1 |
|
|
|
t |
|
|||
|
|
|
|
|
|
|
|
|
|
|
||||
|
qcp |
|
q0 1 e dt |
q0tU |
q0 |
1 e |
. |
(2-39) |
||||||
|
|
|
|
|
||||||||||
|
tИ 0 |
|
tU |
|||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
С учетом (2-39) при использовании (2-38) необходимо при- |
|||||||||||||
нять |
и |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
qo = qср.а.п. , |
|
|
|
(2-40) |
|||
где qср.а.п. - средняя плотность теплового потока в анодном пятне, определяемая выражением
qср.а.п. = ( Un + U ) jср.а.п. . |
(2-41) |
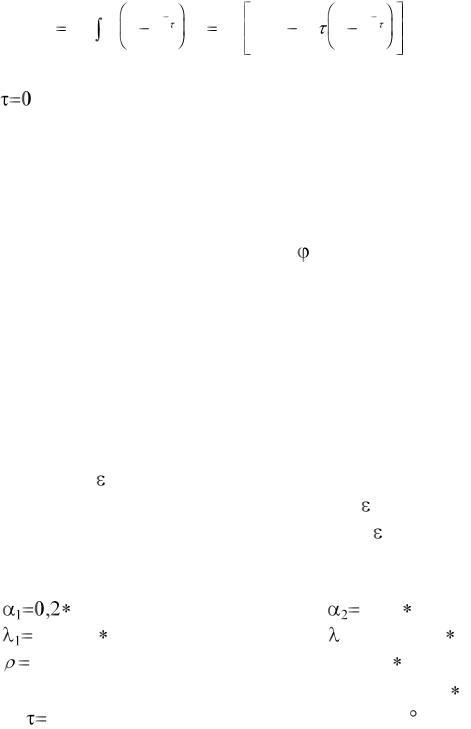
При расчете динамики плавления электрода во время импульса по уравнению (2-38) необходимо использовать начальную стадию нагрева, считая, что электрод прогрет проходящим током до температуры Тн. Это учитывается тем, что начальное значение теплового потока q2(0) при первом импульсе принимается равным среднему значению потока тепла в электрод qср.а.п.. Затем рассчитывается переходный процесс в конце которого определяется величина ф(tu) в квазиустановившемся режиме и производится переход к действительным значениям (tu).
На рис. 2-3 представлены зависимости (tu), полученные из основного рабочего уравнения (2-39) при следующих значениях параметров:
|
|
10 -5 м/ сек 2 |
|
0,58 10 -5 м/сек2 |
||
|
|
29 вт/м град |
2= 39,4 вт/м град |
|
||
|
|
7668 кг/м3 |
L= 268 10 3 дж/кг |
|
||
q |
ср |
= 3900 вт |
q |
. |
.= 0,187 10 9 |
вт/м2 |
|
|
|
ср а.п |
|
|
|
tu/ |
2 |
Tф=1530 С |
|
|||
43
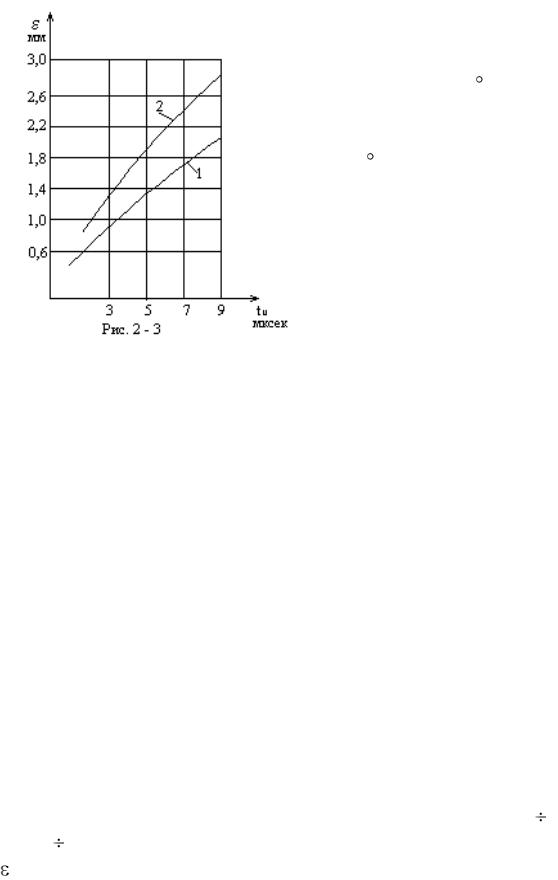
Кривая 1 соответствует температуре подогрева конца вылета проходящим током до температуры 30 С. Кривая 2 получена при подогреве конца
вылета |
до |
температуры |
1500 С. |
|
|
На |
основе |
эксперимен- |
тальных данных установлено, что коэффициент К, учитывающий завышение скорости плавления при расчете ее по выражению (2-38), может быть принят в среднем равным 0,65. Кривые на рис. 2-3
построены при указанном значении К.
Анализ кривых на рис. 2-3 показывает, что с ростом начальной температуры подогрева вылета электрода за время действия импульса расплавляется большее количество электродного металла. С увеличением длительности импульсов также увеличивается объем капли, но заметна тенденция к замедлению скорости роста ее объема, что очевидно связано с увеличением жидкой прослойки.
При импульсном питании, как указывалось в начале данной главы, представляют интерес зависимости скорости плавления от параметров импульсного питания. Для получения таких зависимостей разработана инженерная методика, которая иллюстрируется на конкретном примере.
Динамика плавления электрода во время импульса, определяемая выражением (2-38) справедлива для конкретного вида сварки независимо от размеров электрода и параметров импульсного питания. Для перехода к конкретным размерам электрода
необходимо |
воспользоваться выражениями |
(2-32) (2-35), |
(2-39) ( 2-41). |
При этом получается семейство |
характеристик |
(tu,Tн) для различных значений температуры подогрева конца вылета электрода.
44
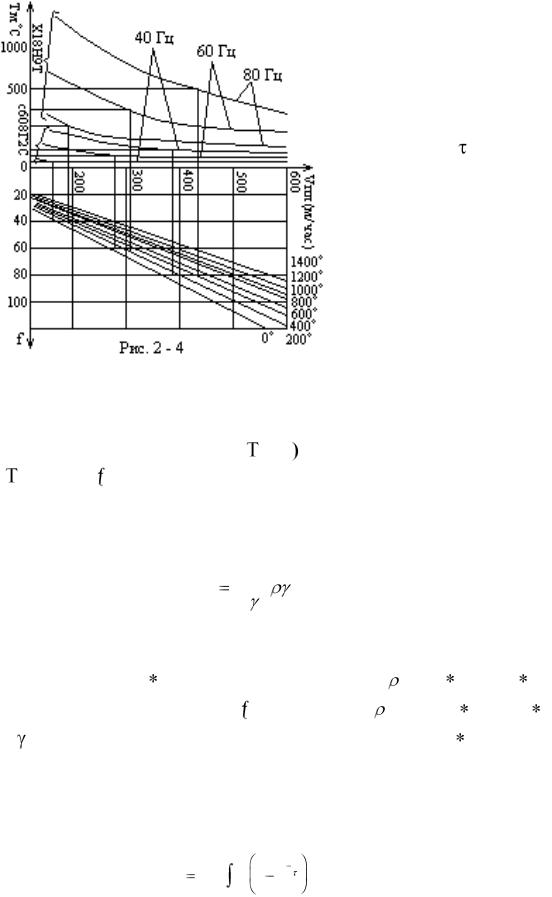
Кривые на рис. 2-4 построены для электрода диаметром 1 мм и при следующих параметрах импульсов: Io=570 a, tu=5мсек, tu/ =2. Однако по этим кривым еще нельзя определить скорость плавления электрода при различных частотах следования импульсов, так как неизвестно, какая температура подогрева вылета соответствует конкретным
значениям скорости плавления, частоты следования импульсов, вылета электрода. С этой целью на рис. 2-4 справа построено семейство кривых Vпл = 

 н

 , слева построены зависимости
 н


 l, ,Vпл
 при длине вылета 1,5 см. Для определения температуры подогрева конца вылета электрода было использовано соотношение:
TH |
0,24 2 |
l |
(2-42) |
|||
c |
|
cp |
V |
|
||
|
|
|
|
|||
при следующих значениях параметров: |
|
|||||
c = 0,163 кал/г град |
Vпл = Var |
= 14 10-6 ом см |
||||
l = 1,5 см |
|
= Var |
|
|
= 79,27 10-6 ом см |
|
= 7,9 г/см3 |
|
|
|
|
|
tИ = 5 10-3 сек |
Средняя плотность тока в электроде во время импульса определялась по выражению
|
1 |
Tu |
|
t |
(2-43) |
||
jcp |
|
I 0 1 |
e |
|
dt , |
||
TS |
|||||||
|
0 |
|
|
|
|
||
|
|
|
45 |
|
|
|
|
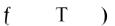
где S - сечение электрода в см2;
T - период следования импульсов.
Построенные кривые позволяют определить при известной частоте импульсов и длине вылета электрода скорость его расплавления и наоборот. Для этого через нужное значение частоты проводится вертикальная линия, пересекающая семейство кривых Vпл = =
 н

 . Затем проводится горизонтальная линия, пересекающая кривые на левой и правой части рисунка 2-4 при одинаковой частоте в точке, где температура подогрева в конце вылета электрода одинакова. При этом точка пересечения горизонтальной линии с осью Vпл дает соответствующую скорость плавления электрода. По известной температуре подогрева конца вылета электрода можно определить участок электрода, расплавляемый за время импульса.
46
3. Принципиальные схемы модуляторов сварочного тока и исследование процессов в коммутирующем контуре
Принципиальные схемы импульсного питания сварочной дуги
По назначению системы импульсного питания сварочной дуги можно разделить на два типа - для ручной сварки и автоматической (полуавтоматической) сварки. Единственное их отличие обуславливается только тем, что в силу характера статических характеристик дуги при ручной сварке неплавящимся электродом в аргоне и покрытыми электродами внешняя характеристика источника должна быть крутопадающей во время импульса и паузы, а при автоматической (полуавтоматической) сварке плавящимся электродом источник принципиально может иметь любую внешнюю характеристику. С точки зрения простоты и веса в этом случае предпочтителен вариант с жесткими внешними характеристиками.
По характеру преобразования энергии электрической сети импульсные системы питания дуги могут быть разделены на два типа:
-системы с накоплением энергии;
-системы с непосредственным преобразованием энергии электрической сети через выпрямитель.
3.1. Системы с накоплением энергии
В качестве накопителей могут быть использованы конденсаторы [65], формирующие линии [57,58], индуктивности [66], вращающиеся массы [67] и так далее. Наибольшее предпочтение для электродуговой сварки отдается первым двум способам при питании от сети, а для автономных - вращающиеся массы.
47