Материал: Монтаж электрооборудования. Конспект лекций. Низовой А.Н., Шелякин В.П
Таблица 5.9
Основные размеры и вес некоторых бетонных реакторов
Реактор |
|
Размеры, мм |
Число |
Тип |
Вес |
||
|
|
|
|
|
изоляторов |
изоляторов |
фазы, |
|
А |
|
Б |
В |
|||
|
|
|
|
|
|
|
кг |
|
|
|
|
|
|
|
|
РБ-6-200-5 |
995 |
|
990 |
695 |
10 |
ОА-6 |
610 |
|
|
|
|
|
|
|
|
РБ-6-500-10 |
1265 |
|
1180 |
885 |
14 |
ОА-6 |
1173 |
|
|
|
|
|
|
|
|
РБ-6-1500-10 |
1220 |
|
1260 |
895 |
12 |
ОБ-6 |
1553 |
|
|
|
|
|
|
|
|
РБ-10-200-8 |
1155 |
|
1175 |
845 |
12 |
ОА-10 |
834 |
|
|
|
|
|
|
|
|
РБ-10-1500-8 |
1295 |
|
1410 |
1045 |
12 |
ОД-10 |
1808 |
|
|
|
|
|
|
|
|
Примечание. В обозначениях принято: Р- реактор, Б- бетонный. Реакторы с обмоткой, выполненной из алюминиевого провода, имеют обозначение РБА.
Проверка реакторов перед монтажем. Перед установкой бетонных реакторов прежде всего следует убедится в том, что на бетонных колонках нет трещин и сколов, витки реакторной обмотки не деформированы, а их изоляция не имеет повреждений. Необходимо также проверить, нет ли между витками посторонних предметов, цел ли защитный лаковый покров колонок, прочно ли вмазаны болты в бетон колонок.
Состояние изоляции реактора между обмоткой и землей проверяют мегомметром на 1000-2500 В. Для полной оценки состояния изоляции реактора измеряют сопротивление изоляции между обмоткой и бетонными стойками, а также между обмотками разных фаз. Сопротивление изоляции при всех измерениях должно быть не менее 50-100 МОм. В противном случае реакторы сушат.
В монтажной практике различают два основных варианта установки реакторов: вертикально и горизонтально. Наиболее распространенным является первый вариант. Учитывая условия компоновки некоторых подстанций, предусматривают размещение реакторов в специальных камерах. В ряде случаев реакторы
109
устанавливают вне камер, устраивая для них защитные сетчатые ограждения.
Если реактор устанавливают в камере в вертикальную колонку, порядок сборки обусловливается тем, что высота колонки, как правило, превышает высоту дверей камеры. В связи с этим работы начинают с верхней фазы, под которую подводят среднюю и нижнюю.
Когда реактор установят, к фланцам его нижних изоляторов присоединяют заземляющую шину размером 40*4 мм. При этом необходимо между фланцами двух изоляторов оставить разрыв, так как образование кольцевого витка привело бы к потерям энергии на нагрев.
Если колонку монтируют вне камеры, то собирать ее начинают с нижней фазы.
5.3.8 Монтаж вентильных разрядников
Разрядники служат для защиты установки от атмосферных перенапряжений.
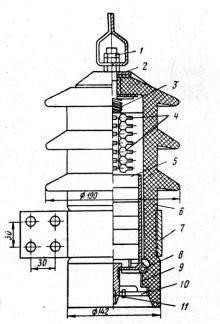
Устройство и основные установочные данные вентильного разрядника РВП (В- вентильный, П- подстанционный) приведены на рис. 5.12.
Рис.5.12. Вентильный разрядник РВП-10:
1-ввод; 2-резиновая шайба; 3-пружина; 4-искрвые промежутки; 5-блок вилитовых дисков; 6-фарфоровый кожух; 7-хомутообразная скоба; 8- стопорная пружина; 9-герметизирующее заполнение;10-наружная диафрагма; 11-болт для присоединения к линии заземления
Способы монтажа разрядников. Разрядники монтируют двумя основными способами. В первом случае их подвешивают за ушко и одновременно прикрепляют дополнительным хомутом,
110
изготовленным из полосовой стали размером 30*3 мм. Хомут предотвращает возможность раскачивания разрядника. Наиболее часто разрядники крепят к опорной конструкции хомутообразной скобой из стальной полосы размером 60*6 мм.
После установки каждый разрядник самостоятельно присоединяют к заземляющей сети стальной полосой размером 40*4 мм. Расстояние между заземляющей магистралью и разрядником должно быть возможно короче, чтобы обеспечивать минимально возможное сопротивление этого участка.
Верхний контактный болт разрядника присоединяют к шинам. Присоединяя разрядник к шинам и к заземляющей сети, необходимо особенно строго следить за тем, чтобы сравнительно малоустойчивые контакты аппарата не испытывали механических напряжений, которые могут привести к их расширению, нарушению герметичности разрядника и выходу его из строя.
5.3.9 Монтаж шин
Шинные устройства, называемые в монтажной практике ошиновкой, предназначены для передачи и распределения электрической энергии в пределах данного РУ (подстанции).
В ЗРУ напряжением 6-10 кВ применяют главным образом алюминиевые шины прямоугольных сечений. Их размеры и вес приведены в табл. 5.10.
Основные технологические операции при выполнении ошиновки закрытых РУ следующие: правка, резание, гнутье и монтаж контактных соединений.
Правка шин. Шины правят в том случае, если они имеют кривизну более 2 мм на 1 м длины. На крупных объектах с большим объемом работ шины правят на вальцеправильном станке или с помощью червячных прессов. На малых объектах это делают на правильной плите или тавровой балке вручную с помощью киянки или молотка; в последнем случае удары наносят через смягчающую алюминиевую прокладку.
111
Таблица 5.10
Размеры и весовые данные алюминиевых шин прямоугольного сечения
Материал шин |
Размеры, мм |
Вес 1 м, кг |
|
|
|
Алюминий марки АТ |
20*3 |
0,126 |
(алюминий твердотяну- |
|
|
25*3 |
0,202 |
|
тый) |
|
|
30*5 |
0,405 |
|
|
|
|
|
40*4 |
0,432 |
|
|
|
|
50*5 |
0,675 |
|
|
|
|
60*6 |
0,975 |
|
|
|
|
80*8 |
1,728 |
|
|
|
|
80*10 |
2,16 |
|
|
|
|
100*10 |
2,7 |
|
|
|
Резание шин. Шины режут дисковыми пилами, ножовками с электроприводами, рычажными ножницами и пресс-ножницами.
Гнутье шин. Гнут шины по заранее заготовленным шаблонам из стальной проволоки диаметром 3-5 мм. Для этой же цели во время монтажа используют отрезки алюминиевых шин малых сечений.
Наиболее часто выполняют изгибы «на плоскость» и «на ребро».
Выполняют также изгибы шин «уткой» и «штопором»
(рис.5.13).
Шины можно установить как на ребро, так и на плоскость и закреплять с помощью шинодержателей. В ряде случаев ответвительные шины можно крепить и непосредственно на головке изолятора (рис.5.14а).
При всех этих способах крепления должна быть обеспе6чена возможность свободного перемещения шинных полос вдоль их оси при нагреве токами нагрузки и токами короткого
112
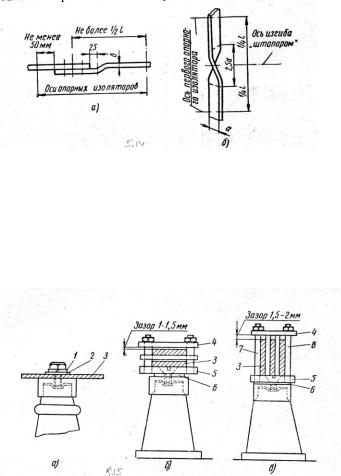
замыкания. В противном случае возникшие при нагреве внутренние напряжения в шинах будут настолько велики, что шины, как говорят, «поведет» (они деформируются), а при протекании мощных токов короткого замыкания может быть даже разрушена вся ошиновка.
|
В |
конструкциях шино- |
|
держателей предусмотрен за- |
|
|
зор 1,5-2 мм (рис 5.14б,в) бла- |
|
|
годаря |
которому шины не |
|
могут быть зажаты в них |
|
Рис. 5.13. Изгибы шин: |
наглухо. |
С этой же целью в |
|
|
|
а – уткой; б -штопором |
однополюсных, прокладывае- |
|
мых на колпачках изоляторов, шинах выполняют овальные крепежные отверстия, а под головки болтов подкладывают пружинные шайбы (рис.5.14 а).
На шины, прокладываемые в шиноустройстве длиной более 15м, необходимо устанавливать шинные компенсаторы.
Прокладывая шины в закрытых распределительных устройствах, обычно принимают указанную ниже технологическую последо-
вательность работ.
Вначале на опорные изоляторы устанавливают шинодержатели, на которые затем укладывают шинные полосы.
Далее выверяют положение шин при помощи натягиваемой вдоль их продольной оси стальной проволоки. Кроме того, с помощью рейки и уровня проверяют расположение каждого участка шин в горизонтальной плоскости. После этого обычно подгоняют и
113