Материал: Монтаж электрооборудования. Конспект лекций. Низовой А.Н., Шелякин В.П

гайками. Заземляющие стальные гайки имеют отогнутые острые выступы, которые при завинчивании врезаются в стенку корпуса и создают надежный электрический контакт. Такие гайки изготовляют с трубной резьбой от 1/2 до 2 12 //.
На практике часто необходимо выполнить гибкий подвод проводов, проложенных в жестко зафиксированной трубе, к корпусу машины, аппарата или электроустройства.
74
4.ОКОНЦЕВАНИЕ И СОЕДИНЕНИЕ ЖИЛ ПРОВОДОВ И КАБЕЛЕЙ, КОНТАКТНЫЕ СОЕДИНЕНИЯ ШИН
Оконцевание и соединение жил проводов и кабелей, контактные соединения шин и присоединения шин к контактным выводам электрооборудования являются ответственными технологическими операциями, в результате которых обеспечиваются надежный электрический контакт и механическая прочность. От качества их выполнения в значительной степени зависит надежность работы электроустановок.
Оконцевание и соединение жил алюминиевых изолированных проводов и кабелей производят опрессовкой, сваркой, пайкой или болтовыми и винтовыми сжимами; медных жил – опрессовкой, пайкой или сжимами. Область применения различных способов оконцевания и соединения алюминиевых и медных жил проводов и кабелей, контактных соединений и присоединений шин определена стандартами, нормами, правилами и инструкциями.
4.1. Опрессовка
Опрессовку выполняют ручными клещами, механическим, пиротехническим или гидравлическим прессом с помощью сменных пуансонов и матриц. Пуансоны и матрицы подбирают по диаметру трубчатой части наконечника или соединительной гильзы. Различают два способа опрессовки: местного вдавлива-ния и сплошного обжатия.
Рассмотрим последовательность операций опрессовки.
Алюминиевые жилы. Однопроволочные 2,5 – 10 мм2.
Опрессовку производят в гильзах ГАО. Гильзу выбирают в соответствии с количеством и сечением соединяемых жил. Опрессовку выполняют в определенной технологической последовательности (рис. 4.1): выбирают гильзу, инструменты и
75
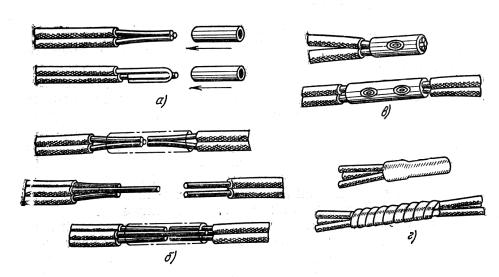
Рис. 4.1. Опрессовка алюминиевых проводов в гильзах ГАО:
а – подготовка проводов для односторонней опрессовки; б – то же для двусторонней опрессовки; в – вид соединений после опрессовки; г – вид соединения после изолирования.
механизмы, пуансоны и матрицы, зачищают концы жил (на длине 20, 25 и 30 мм для гильз ГАО-4, ГАО-5, ГАО-6 и ГАО-8 соответственно) и внутреннюю поверхность гильзы до металлического блеска и сразу же смазывают их кварцевазелиновой пастой (зачистка и смазка гильз выполняются в случае, если это не было выполнено на заводе–изготовителе); вставляют жилы в гильзу. При суммарном сечении соединяемых жил меньше диаметра внутреннего отверстия гильзы следует ввести дополнительные проволоки жил для уплотнения места соединения. Производят опрессовку до соприкосновения пуансона с матрицей, как показано на рис. 4.1, в.
4.2. Сварка
Сварку применяют для оконцевания и соединения алюминиевых жил проводов и кабелей всех сечений, а также для соединения алюминиевых жил с медными при сечении жил не
76
более 10 мм2. Различают три способа сварки: электросварку контактным разогревом, термитную и газовую сварку.
При оконцевании и соединении алюминиевых жил сваркой применяют флюс ВАМИ. Флюс предназначен для удаления пленки окиси с поверхности алюминиевых жил и для защиты этой поверхности от окисления. Флюс ВАМИ представляет собой смесь трех составляющих: хлористого калия (50%), хлористого натрия (30%) и криолита К–1 (20%). Температура плавления флюса 630°С. Порошок флюса перед употреблением разводят водой до консистенции густой сметаны (100 частей флюса на 3040 частей воды по массе). Перед сваркой флюс наносят волосяной кисточкой тонким слоем на поверхность алюминиевых жил.
Оконцевания и соединения, выполненные сваркой, во избежание коррозии покрывают толстым слоем влагостойкого лака, а затем изолируют лентой, покрывая лаком каждый ее слой. Лаки подбирают в зависимости от материала изоляции жил провода или кабеля.
Электросварка контактным разогревом является наибо-
лее распространенным видом сварки, применяемым при оконцевании и соединении алюминиевых жил проводов и кабелей.
Алюминиевые жилы.
Однопроволочные суммарным сечением в скрутке до12,5 мм2 . Электросварку соединений и ответвлений выполняют с помощью аппарата ВКЗ без флюса. С концов жил снимают с помощью клещей МБ-1 или КУ-1 изоляцию на длине 35–40 мм, пластмассовую изоляцию снимают с помощью клещей ТК-1, зачищают их щеткой из кардоленты или наждачной бумагой до металлического блеска и скручивают вместе. Затем подготовляют сварочный прибор аппарата ВКЗ (рис. 4.2) к сварке: отводят назад его угольный электрод и зажимают скрученные жилы губками держателя так, чтобы торцы скрученных жил упирались в лунку угольного электрода. Нажатием спускового крючка
77
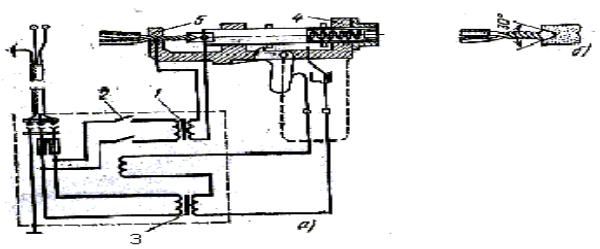
включают прибор, после чего угольный электрод под действием пружины и по мере расплавления торцов жил продвигается вперед и сваривает их; сварка автоматически прекращается в момент оплавления соединяемых жил на заданную длину. Место соединения изолируют полиэтиленовым колпачком или изоляционной лентой.
Рис 4.2 Автоматическая электросварка контактным разогревом однопроволочных алюминиевых жил суммарным сечением до 12,5 мм2 аппаратом ВКЗ а – схема аппарата;
б– положение свариваемых жил в угольном электроде при сварке;
1 – сварочный трансформатор 220/10 В,
2 – реле включения,
3 – трансформатор управления 220/36 В,
4 – сварочный прибор (пистолет),
5 – губка держателя свариваемых проводов.
Термитная сварка. Подготовка жил для термитной сварки во многом сходна с подготовкой их для электросварки. По суммарному сечению жил подбирают термитные патроны.
78