Материал: Монтаж электрооборудования. Конспект лекций. Низовой А.Н., Шелякин В.П
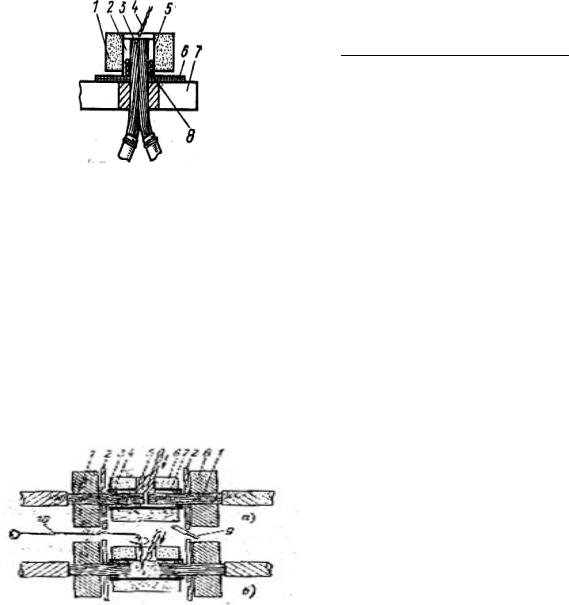
Рис.4.3.Соединение алюминиевых многопроволочных проводов термитной сваркой по торцам:
1—термитный муфель патрона;
2— алюминиевый колпачок;
3—провода;
4—присадочный пруток;
5—формочка (кокиль);
6—экран из асбестового картона;
7—охладитель (клещи);
8—уплотнение асбестовым
Рис. 4.4. Термитная сварка встык
алюминиевых жил кабелей: а – поджигание термитного муфеля;
б – сплавление присадочного прутка, расплавление жил и перемешивание расплавленного металла; 1 – жила кабеля; 2 – асбестовый экран; 3 – стальной кокиль (формочка); 4 –
Алюминиевые жилы. Суммарным сечени -
ем от 70 до 240 мм2 .
Соединение и ответвление жил осуществляют сваркой по торцам (рис. 4.3). При подготовке к сварке с концов жил снимают изоляцию на длине: для суммарного сечения 70 мм2—80
мм; для 95—120 мм2 —90 мм; для 150— 185 мм2 — 95
мм; для 240 мм2 — 100 мм, концы жил зачищают до блеска стальной щеткой и протирают тканью, смоченной в бензине или ацетоне.
Концы соединяемых проводов складывают в общий пучок и связывают у обреза изоляции временным бан-
дажом из двух-трех витков проволоки. Плоскогубцами придают пучку проводов круглую форму, смазывают пучок тонким слоем флюса
иасбестовый шнур; 5 – присадочный надевают на него алюми- пруток; 6–термитный муфель патрона
марки ПА; 7 – алюминиевая втулка |
ниевый колпачок термитно- |
||
(колпачок); 8–охладитель; 9– термит- |
го |
патрона, оставшиеся |
|
ная спичка; 10 – проволочная ме- |
|||
шалка. |
пустоты заполняют |
кусоч- |
|
|
|||
|
ками |
алюминиевой |
прово- |
локи. Сверху на алюминиевый колпачок надевают термитный патрон так, чтобы формочка (кокиль) в нижней части выступала
79
относительно нижнего обреза колпачка не менее чем на 7 мм; это обеспечивает образование необходимого пространства между кокилем и жилами. Снизу кокиль уплотняют подмоткой асбестового шнура, сдвигая ее в зазор между кокилем и жилами (см. рис. 4.3). На соединяемые жилы надевают охладитель, втулки которого подбирают по суммарному сечению жил; если охладитель сидит на жилах недостаточно плотно, то жилы обматывают медной фольгой. Временный проволочный бандаж перед установкой охладителей снимают; между охладителем и термитным патроном кладут экран из асбестового картона; зажигают муфель термитного патрона термитной спичкой, в начале горения муфеля сплавляют в формочку присадочный пруток. Проволочной мешалкой определяют окончание расплавления концов жил; производят плавное перемешивание расплавленного алюминия и добавляют присадку до заполнения формочки; после сгорания муфеля его скалывают, снимают формочку, очищают место соединения от остатков флюса и шлака и протирают тканью, смоченной в бензине. Соединение покрывают влагостойким лаком; изолируют место соединения и поверхность изоляции также покрывают влагостойким лаком.
Газовая сварка. При газовой сварке в пропано– кислородном, ацетилено–кислородном или бензино–кислородном пламени подготовку жил, сварку и обработку мест соединений выполняют во многом также как и при электросварке. При ацетилено–кислородной сварке выбирают наконечник для горелки, а при бензиново–кислородной – мундштук. При пропано–кислородной сварке применяют то же оборудование и приспособления, что и для ацетилено–кислородной сварки (с незначительными переделками). Для пропан–бутана применяют специальные баллоны.
80

4.3. Пайка
Пайку применяют в тех случаях, когда отсутствует возможность применения сварки и опрессовки. Пайку алюминиевых жил выполняют припоями, приведенными в табл. 4.1, медных жил — припоями по табл. 4.2.
Таблица 4.1. Припои для пайки алюминиевых жил
Марка |
Температура |
|
Состав припоя. % |
|||
|
|
|
|
|||
|
|
Медь |
Алюминий |
|||
припоя |
плавления, |
С |
Цинк |
Олово |
||
|
|
|
|
|
||
|
|
|
|
|
|
|
А |
400–425 |
|
58—58,5 |
40 |
1,5—2 |
– |
ЦО-12 |
590–550 |
|
88 |
12 |
– |
– |
ЦА-15 |
550–600 |
|
85 |
– |
– |
15 |
|
|
|
|
|
|
|
Наибольшее распространение при пайке алюминиевых жил получили припои марок А и ЦО-12. При отсутствии эти припои заменяют на ЦА-15.
|
|
Таблица 4.2. |
|
Припои для пайки медных жил |
|
|
|
|
Марка припоя |
Температура |
Области преимущественного |
|
плавления, 0С |
применения припоев |
ПОССу 61-0,5 |
183-189 |
Для лужения и пайки электроап- |
|
паратуры, пайки элементов печат- |
|
|
|
|
|
|
ных плат, обмоток электрических |
|
|
машин |
|
|
|
ПОССу 40-0,5 |
183-235 |
Для лужения и пайки обмоток |
|
|
электрических машин, для пайки |
|
|
монтажных элементов, кабельных |
|
|
изделий |
|
|
|
ПОССу 35-0,5 |
183-245 |
Для лужения и пайки свинцовых |
|
|
кабельных оболочек |
|
|
|
81
ПОССу 40-2 |
185-229 |
Припой широкого назначения |
|
|
|
|
|
Пайку производят с помощью пропано-кислородной |
|||
горелки; пайку |
однопроволочных жил 2,5—10 мм2 |
можно |
|
выполнять также с помощью паяльника.
4.4. Контактные соединения
Неразборные контактные соединения выполняют сваркой, пайкой или опрессовкой (рис.4.5.).
Разборные контактные соединения, не требующие стабилизации электрического переходного сопротивления выполняют с помощью стальных крепежных деталей, защищенных от коррозии. Разборные контактные соединения, требующие стабилизации электрического сопротивления выполняют, используя крепежные детали из цветных металлов либо стальные крепежные детали, защищенные от коррозии, и, применяя тарельчатые пружины, защитные металлические покрытия рабочих поверхностей или медно-алюминиевые переходные пластины, медно-алюминиевые наконечники и аппаратные зажимы из плакированного алюминия, а также переходные пластины и наконечники из алюминиевого сплава (твердого алюминия), штифтовые наконечники из твердого алюминиевого сплава и медно-алюминиевые.
Поверхности контактных деталей, соединяемых сваркой или пайкой, зачищают, обезжиривают тканью, смоченной в бензине или ацетоне.
82
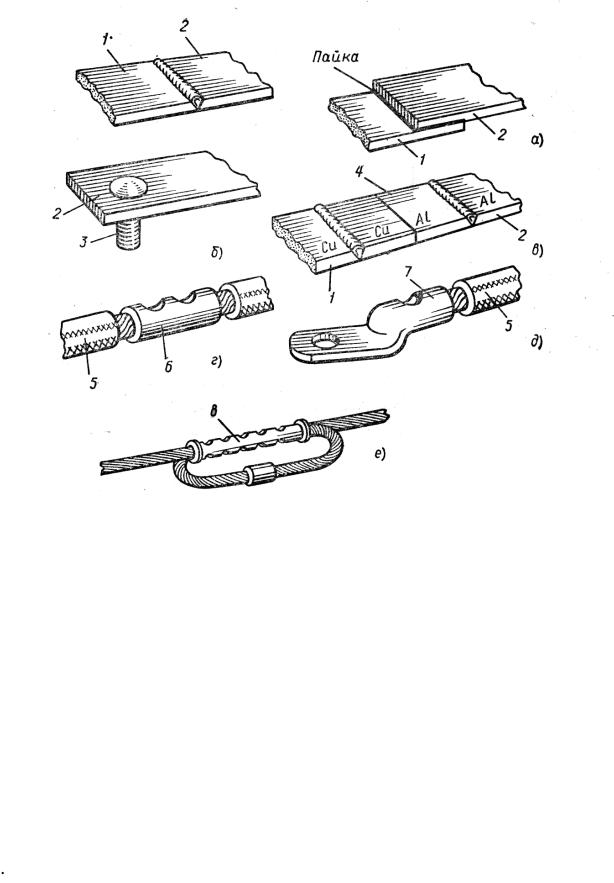
Рис. 4.5. Неразборные контактные соединения:
а – сваркой или пайкой; б– со штыревымвыводом сваркой; в – сваркой через переходную медно-алюминиевую пластину; г–соединение жил проводов (кабелей) через соединительную гильзуопрессовкой; д – соединение жилпроводов (кабеля) с кабельнымнаконечником опрессовкой (сваркой, пайкой); е – соединение жил проводов ВЛв овальныхсоединителях : 1 – плоский вывод (шина); 2 – шина; 3 – штыревой вывод; 4 – медно-алюминиевая пластина; 5 – провод (кабель); 6 – соединительная гильза; 7 –кабельный наконечник; 8 – овальный соединитель.
Крутящие моменты усилий при затяжке болтов на контактных соединениях приведены ниже:
Диаметр болта, мм |
5 |
6 |
8 |
10 |
12 |
|
|
|
|
|
|
Крутящий момент, |
15-18 |
20-25 |
30-35 |
40-50 |
60-70 |
Н м2 |
|
|
|
|
|
Диаметр болта, мм |
16 |
20 |
24 |
30 |
36 |
|
|
|
|
|
|
83