Материал: Монтаж электропроводок
) Многофункциональные (универсальные). Детали монтируют не только в сплошных базовых основаниях, но и в тонких листовых материалах (гипсокартонные и гипсоволоконные плиты).
) Фасадные (рамные). Предназначен для крепления тяжеловесн. элементов металлических и деревянных конструкций
) Дюбели-гвозди (гвоздевые). Предназначен для прикрепления методом сквозного монтажа элементов конструкций из дерева и металла: профилей для гипсокартона; деревянных брусков и реек; подвесных потолков; подвесов, зажимов и других изделий.
) Для пустотелых и тонкостенных оснований. Включает обширную группу крепежных изделий и непосредственно предназначен н для выполнения креплений к листам гипсокартона, гипсоволоконным плитам, ДСП.
) Специальные. Это дюбели, например, таких
типов, как юстированные и крепеж со специальными головками.
.3 Оконцевание, соединение и ответвление жил
проводов и кабелей
При соединении и ответвлении медных и алюминиевых жил проводов и кабелей применяют газовую сварку (пропано-воздушную и пропано-кислородную), термитную сварку, электросварку, пайку, опрессовку, а также механические способы соединения с помощью сжимов и зажимов.
) Опрессовка
При соединении и оконцеваний алюминиевых и
медных жил опрессовкой применяют механические и гидравлические прессы и клещи
(рис. 2.3.1), а также пиротехнические устройства.
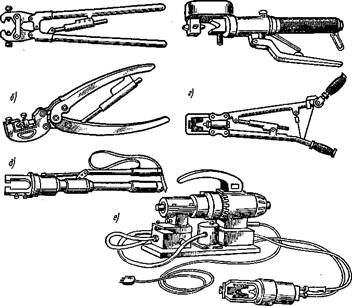
Рис. 2.3.1. Инструменты и механизм для
опрессовки наконечников и гильз:а-пресс-клещи ПК-1м; 6 - пресс-клещи ПК-2м; в -
гидравлические монтажные клещи ГКМ; г-механический ручной пресс РМП-7м;д -
гидравлический ручной пресс ПГР-20; е - гидравлический ножной пресс с
электропроводом ПГЭП-2
В зависимости от числа и сечения опрессовываемых
жил подбирают гильзы, клещи, пуансоны и матрицы; зачищенные и смазанные пастой
жилы вставляют в гильзу и опрессовывают; соединение покрывают лаком, изолируют
липкой лентой и вторично покрывают лаком. Для получения этим методом надежных
соединений и оконцеваний алюминиевых жил необходимо строго соблюдать технологию
опрессовки, т. е. нужно правильно выбрать матрицы и пуансоны, наконечники или
соединительные гильзы и довести до необходимых конечных размеров места обжатия
(рис. 2.3.2).
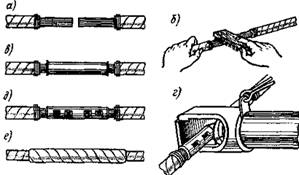
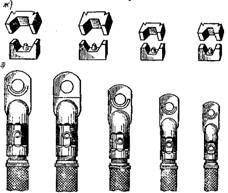
Рис. 2.3.2. Технология опрессовки при соединении алюминиевых жил:
а - концы жил со снятой изоляцией; б - зачистка
жил; в - подготовленное соединение; г - опрессовка; д - опрессованное
соединение; е - готовое изолированное соединение; ж - набор матриц и пуансонов;
з - напрессованные наконечники
Оконцевание жил наконечниками осуществляется аналогично соединению методами опрессовки, термитной, пропано-кислород-ной и электросваркой, а также закруткой в кольцо. Выбор метода оконцевания определяется материалом и сечением жил, а такжетребованиями надежности и наличием соответствующего оборудования и материалов. При оконцевании алюминиевых однопроволочных жил применяют специальные пиротехнические механизмы для образования из жилы наконечника.
) Сварка.
При пропано-воздушной и пропано-кнслородной сварке применяют сжиженные топливные газы - бутан, пропан или их смеси.
Соединения жил выполняют также с применением термитных патронов. Зажигание патронов осуществляется термитными спичками. Термитные патроны, поставляемые с завода-изготовителя россыпью, подготовляют заблаговременно, удаляя жировые и другие загрязнения с поверхности металлических деталей, входящих в комплект патрона; внутреннюю поверхность кокиля покрывают слоем мела, разведенного водой до пастообразного состояния, и просушивают до полного удаления влаги; кокиль вставляют в муфель термитного патрона таким образом, чтобы совпали их литниковые отверстия.
Электросваркой соединение алюминиевых жил
выполняют методом контактного разогрева, основанным на выделении необходимой
для .сварки теплоты в месте контакта угольного электрода со свариваемыми жилами
или же угольных электродов между собой при прохождении по ним тока.
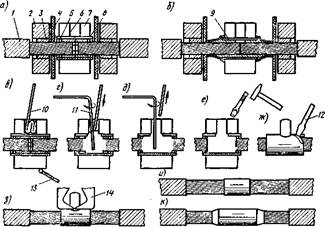
Рис. 2.3.3. Последовательность термитной сварки встык:
а 6 - сборка под сварку соединений жил (а - на
напряжение до 10 кВ; б - на 25 и 35 кВ); в - введение присадки в литник и
поджигание муфеля; г, д - перемешивание расплава и добавка присадки; е -
скалывание остывшего муфеля; ж - удаление кокиля; э - скусывание остывшего
муфеля; и, к - готовое соединение жил (ы - напряжение до 10 кВ; к - на 25 и 35
кВ); / - жила провода или кабеля; 2 - охладитель; 3 - вкладыш охладителя; 4 -
асбестовый экран; 5 - уплотнение из асбестового шнура; 6 - алюминиевый колпачок
(втулка); 7 - муфель патрона; 8 - стальной кокиль; 9 - алюминиевая гильза для
жил кабелей напряжением 20 и 35 кВ; 10 - присадочный пруток; 11 - мешалка; 12 -
отвертка; 13 - термитная спичка; 14 - специальные губки клещей ПК-1
) Болтовые и винтовые контактные соединения.
При монтаже кабельных линий наиболее сложной и ответственной работой является соединение и ответвление кабелей и разделка их концов для присоединения к аппаратам, электродвигателям и другим электротехническим устройствам.
Под кабельной концевой заделкой понимают устройство, предназначенное для присоединения кабеля к электроаппаратам внутренней установки. Они не имеют специального защитного корпуса.
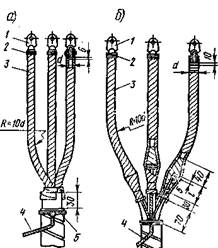
а - типа КВЭз: / - наконечник; 2 - подмотка из
хлопчатобумажной ленты с промазкой эпоксидным компаундом; 3 - подмотка липкой
лентой ПХВ; 4 - провод заземления; 5 - подмотка с экраном; б - типа ПКВ на напряжение
1 -10 кВ: / - наконечник; 2 - бандаж из суровых ниток; 3-подмотка липкой
лентой; 4 - провод заземления; 5 - подмотка с экраном
Кабельная концевая муфта - это устройство,
предназначенное для присоединения кабелей к электроаппаратам наружной или внутренней
установки или воздушным линиям электропередачи.
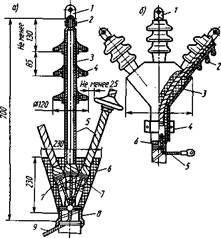
Рис. 2.3.5. Концевые кабельные муфты:
а - наружной установки марки ПКНЭ для кабелей с
пластмассовой изоляцией на напряжение 10 кВ: / - наконечник; 2- бандаж; 3-
уплотняющая подмотка; 4 - изолятор; 5 - подмотка; 6-корпус муфты; 7 - конусная
подмотка; 8 - герметизирующая подмотка; 9 - провод заземления; б - наружной
установки марки КНЭ на напряжение 6- 10 кВ: / - кабельный наконечник; 2-
проходной изолятор: 3 - корпус муфты; 4 - скоба для крепления; 5 - провод
заземления; 6 - подмотка из хлопчатобумажных лент с промазкой эпоксидными
компаундами
В настоящее время для заделки кабелей широко применяют эпоксидные концевые муфты с трубками из найритовой резины, резиновые перчатки, а также эпоксидные концевые муфты специальной конструкции, предназначенные для наружной установки.
Для соединения кабелей напряжением до 1 кВ применяют чугунные муфты, а для соединения кабелей с пластмассовой изоляцией эпоксидные муфты.
Наиболее экономичными и простыми в выполнении
являются сухие кабельные заделки, применяемые внутри здания из липкой или не
липкой полихлорвиниловой ленты и лака и заделка в резиновых перчатках с
применением резинового клея. Также используют эпоксидные заделки в стальных
воронках заливаемых кабельной массой.
.4 Монтаж проводов в трубах
А) Электропроводки в стальных трубах.
Стальные трубы применяют для защиты проводов от механических повреждений, а также для защиты изоляции и самих проводов от разрушения едкими парами и газами и попадания внутрь трубы влаги, пыли и взрывопожароопасных смесей из окружающей среды. Соединения и присоединения труб к коробкам, аппаратам и электроприемникам выполняют без специального уплотнения, (когда они применяются для защиты проводов от механических повреждений), уплотненными (для защиты труб от попадания в них пыли, влаги, едких паров и газов) и взрывобезопасными, имея в виду исключение возможности попадания внутрь труб, аппаратов и электроприемников взрывоопасных смесей.
Применяемые для электропроводок стальные трубы
делятся на три группы: первая - водогазопроводные, обыкновенные; вторая -
водогазопроводные, легкие; третья - тонкостенные электросварные.
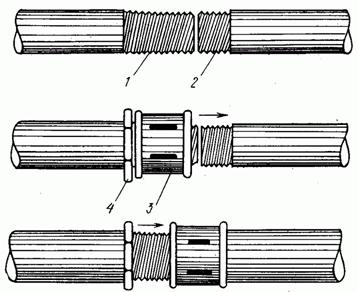
Рис.2.4.1. Последовательность соединения
стальных труб нарезной муфтой 1,2 - трубы до соединения; 3- соединительная
муфта; 4- контргайка.
Перед монтажом внутреннюю поверхность труб очищают от окалины и грата и производят окраску внутренней и наружной поверхностей асфальтовым лаком. Трубы, прокладываемые в бетоне, снаружи не окрашивают для лучшего сцепления с бетоном. Оцинкованные трубы прокладывают без окраски. Для помещений с химически активной средой в проектах приводятся специальные указания о марке противокоррозионной краски для стальных труб. Если это разрешают условия окружающей среды, предпочтение следует отдавать тонкостенным трубам с целью экономии металла. При монтаже придерживаются нормализованных значений углов и радиусов изгиба труб в зависимости от диаметра труб, количества и сечения прокладываемых в них проводов.
Водогазопроводные обыкновенные трубы применяют только во взрывоопасных установках; легкие - в обоснованных (с точки зрения экономии металла) случаях при открытой прокладке в сухих и влажных помещениях; при скрытой прокладке в сухих и влажных помещениях, на чердаках, в подливных полах, фундаментах и других строительных элементах с уплотнением мест ввода в коробки и соединением труб стальными муфтами на резьбе.
Тонкостенные электросварные трубы применяют при
открытой прокладке в сухих и влажных помещениях без уплотнения мест соединения
и ввода в коробки; при скрытой прокладке (в стенах, перекрытиях, подготовке
полов, фундаментах) в сухих и влажных, а также при открытой и скрытой прокладке
в жарких, пыльных, пожароопасных помещениях и на чердаках, при этом трубы
соединяют стандартными стальными муфтами с накатной резьбой, места соединения и
вводы в коробки уплотняют.
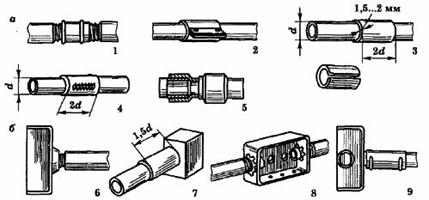
Рис.2.4.2.Соединения и вводы стальных труб в коробки:
- муфтой на резьбе, 2, 9 - гильзой на винтах, 3
- отрезком трубы с приваркой по краям, 4, 7 - гильзой на сварке, 5 - муфтой с
раструбом, 6 - на резьбе в патрубок коробки, 8 - установочными заземляющими
гайками с обеих сторон.
Б) Электропроводки в пластмассовых трубах.
В настоящее время широко применяют электропроводки в пластмассовых трубах. Пластмассовые трубы удобны в монтаже, легко обрабатываются, соединяются и гнутся. Электропроводки в пластмассовых трубах применяют в сухих, влажных, сырых, особо сырых и пыльных помещениях, в помещениях с химически активной средой, в наружных установках, а также в агрессивном грунте. Электропроводки в пластмассовых трубах не применяют в пожароопасных и взрывоопасных помещениях.
Основными видами пластмассовых труб являются винипластовые, полиэтиленовые и полипропиленовые.
Винипластовые трубы обладают высокой механической прочностью. В зависимости от толщины стенок они делятся на три группы: легкие (Л), средние (С) и тяжелые <Т) и выпускаются с наружными диаметрами 20, 25, 32, 40, 50 и 63 мм. Для электропроводок преимущественно применяются легкие и средние трубы.
Электропроводки в полиэтиленовых и
полипропиленовых трубах не прокладывают в зданиях ниже 11 степени
огнестойкости, т. е. в таких, у которых имеются горючие смеси, перекрытия и
переборки. В зданиях выше II степени огнестойкости эти трубы применяют только
для скрытых электропроводок.
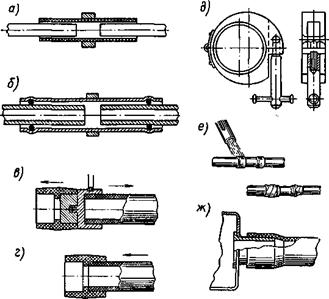
Рис. 2.4.3. Способы соединения пластмассовых труб:
а - компенсационное соединение винипластовых
труб без уплотнения; б - то же, с уплотнением; в - оплавление конца
полиэтиленовой полипропиленовой трубы и муфты на оправке для сварки; г -
сваренные полиэтиленовые и пропиленовые трубы; д - ограничительный хомут; е -
соединение полиэтиленовых и полипропиленовых труб горячей посадкой; ж -
соединение с коробкой с помощью раструба
Пластмассовые трубы соединяют между собой, с коробками и ящиками сваркой, приклеиванием или с помощью образования раструбов на концах труб, в зависимости от материала труб и коробок или ящиков. Применяют также монтаж пластмассовых труб нормализованными элементами (мерные отрезки труб, колена с нормализованными углами изгиба, коробки), заготовленными в заводских условиях.
Гофрированные трубы предназначены для установки в них электрических кабелей и представляют собой пластиковые трубчатые каналы серого цвета с высокой степенью гибкости, что позволяет полностью обходиться без дополнительной фурнитуры. Гофрированные трубы применяют при установке новых кабельных систем или при ремонте и реконструкции старых.