Материал: Монтаж электропроводок
В натяжном шинопроводе шины закрепляют
аналогично креплению троса при тросовой проводке, а между натяжными креплениями
шины укладывают на изоляторы или на клицы. Монтаж открытого шинопровода
складывается из работы по подготовке трассы, изготовлению шинопровода в
мастерской и установке его в цехе. Соединения и ответвления шин, как правило,
выполняют электросваркой; ответвления к потребителям - изолированным проводом в
стальных трубах, реже бронированным кабелем - с помощью наконечников на
болтовых зажимах.
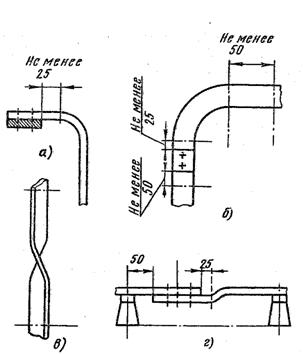
Рис. 2.6.2. Способы изгибов шин:
а - на плоскость, б - на ребро, в - «штопором»,
г - «уткой»
В комплект шинопровода в зависимости от его схемы входят секции прямые, угловые (с изгибом шин на плоскость и ребро), ответвительные в двух исполнениях (для отпайки шинами и проводом), переходные, подгоночные, регулируемой длины, с рубильником; крышки торцовые, угловые, а также коробки ответвительные и вводные в различном исполнении (с автоматами, предохранителями, с указателем напряжения и др.). Кроме того, в комплекте с шинопроводами поставляют конструкции для установки и крепления шинопроводов (стойки, кронштейны, подвесы).
Осветительные шинопроводы обеспечивают полную индустриализацию монтажа осветительных сетей, гибкость, долговечность и взаимозаменяемость элементов, удобства эксплуатации, обусловленные наличием штепсельных разъемов, что допускает замену и ремонт как секций, так и светильников без отключения всей группы светильников.
При современном состоянии организации и техники монтажа секции шинопроводов в мастерских собирают в укрупненные блоки.
Монтаж шинопроводов на строительной площадке
сводится к их сборке и установке. Шинопроводы крепят на фермах, колоннах,
стенах с помощью кронштейнов или подвесок, а также на полу на специальных
стойках (преимущественно распределительные закрытые шинопроводы). Секции
шинопроводов предварительно собирают в блоки из трех и четырех секций, а затем
устанавливают на опорные конструкции. Секции шинопровода соединяют между собой
болтами или сваркой, которой отдают предпочтение как наиболее прогрессивному
способу. К коробу шинопровода приваривают заземляющие перемычки для создания
непрерывной сети заземления. Такими же перемычками короб присоединяют к цеховой
сети защитного заземления.
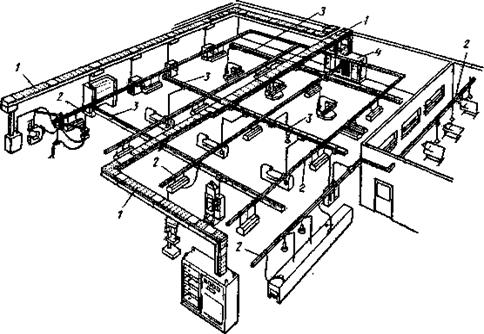
Рис. 2.6.3. Общий вид расположения шинопроводов
в цехе: 1- магистральные шинопроводы; 2 - осветительные; 3- распределительные;
4 - комплектная трансформаторная подстанция
.7 Монтаж осветительных установок
Для питания светильников общего освещения применяют напряжение не свыше 380/220 В переменного тока при заземленной нейтрали и не свыше 200 В переменного тока при изолированной нейтрали. В помещениях без повышенной опасности указанное напряжение допускается для всех стационарных светильников вне зависимости от высоты их установки.
Питание специальных ламп (ксеноновых, ДРЛ, ДРИ, натриевых, рассчитанных на напряжение 380 В) и пускорегулирующих аппаратов (ПРА) для газоразрядных ламп, имеющих специальные схемы (например, трехфазные) с последовательным соединением ламп, применяют напряжение не свыше 380 В, включая и фазное напряжение системы 660/380 В с заземленной нейтралью. Ввод в светильник и пускорегулирующую аппаратуру выполняют проводом или кабелем с медными жилами и изоляцией, рассчитанной на напряжение не менее 660 В; при этом обеспечивается одновременное отключение всех фазных проводов, вводимых в светильник.
Светильники с люминесцентными лампами на напряжение 127-220 В допускается устанавливать на высоте менее 2,5 м от пола при условии недоступности их токоведущих частей для случайных прикосновений. В виде исключения групповые линии рабочего и аварийного освещения прокладывают проводами и кабелями с изоляцией на напряжение не ниже 660 В в одном коробе, используемом для установки светильников с люминесцентными лампами; при этом не допускается возможность их взаимного соприкосновения и крепление к общему тросу с расстоянием между ними в свету не менее 20 мм.
Подвесные светильники укрепляют к перекрытиям на
крюках. В соответствии с требованиями правил к подвеске светильников с
металлическими корпусами в жилых и общественных зданиях конец крюков изолируют.
К стенам, колоннам и фермам подвесные светильники крепят с помощью различного
вида кронштейнов, стоек, обхватов и подвесов.
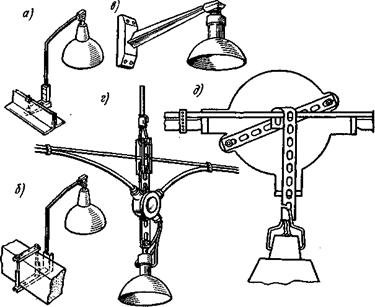
Рис. 2.7.1. Варианты креплении светильников:
а - на металлической ферме; б - на
железобетонной ферме; в - на стене; г - подвеска на тросе; д - на тросозой
проводке
В зависимости от назначения освещения различают рабочее, местное и аварийное.
Общее(рабочее) обеспечивает освещение помещения на рабочих местах соответствующую нормам.
Местное - освещает только рабочую поверхность.
Аварийное - выполняется отдельно от рабочего и местного освещения.
Если масса светильника не превышает 10 кг, его
подвешивают на крюках с помощью колец или скоб блока крепления. Если светильник
устанавливают на шпильку с резьбой, ее закрепляют на основании. К металлическим
и железобетонным фермам, а также к ограждениям технологических площадок светильники
крепят с помощью подвесов различной длины или трубчатыми кронштейнами.
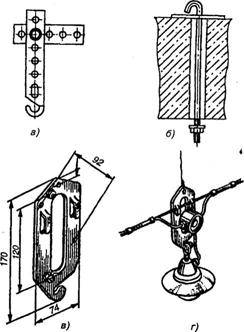
Рис. 2.7.2. Конструктивные элементы для установки светильников:
а - крюк; б- шпилька; в - подвес; г - подвеска
светильника
При креплении на тросе светильники устанавливают на тросовых подвесках с обоймами на крюке, приваренном к металлической пластинке с ответвительной коробкой (загнутые края пластинки обжимают вокруг троса); к скобе в разъемной ответвительной коробке при тросовом проводе APT.
При установке на шинопроводах ШРА,
прокладываемых по одной трассе с ШОС светильники крепят на боковых поверхностях
ШРА симметрично по обе стороны с помощью специальных кронштейнов.
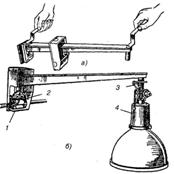
Рис. 2.7.3. Сборка кронштейна (а), установка
светильника на держателе (б): 1 - патрубок; 2, 4 - винты заземления; 3 -
держатель У25М
Комплектные осветительные устройства со щелевыми
световодами (КОУ) состоят из щелевого световода (ЩС), камеры с источниками
света, пускорегулирующего аппарата (ПРА), торцового переходного элемента.
Щелевой световод представляет собой цилиндрическую трубу, внутренняя
поверхность которой по всей длине покрыта зеркально отражающим слоем, и
оптическую щель, через которую световой поток выходит наружу. КОУ изготовляют
для производственных помещений с тяжелыми условиями среды (пыль, влага). Во
взрывоопасных зонах классов В-16 и В-Па камеры устанавливают непосредственно в
освещаемом помещении; в производственных помещениях со взрывоопасными зонами
классов В-1, В-1а и В-П камеры выносят за пределы помещений и соединяют с
помощью герметизированных переходных элементов со световодами. Таким образом,
КОУ обеспечивают создание высококачественного и безопасного освещения, прежде
всего во взрыво-и пожароопасных помещениях, а также целый ряд экономических и
эксплуатационных преимуществ.
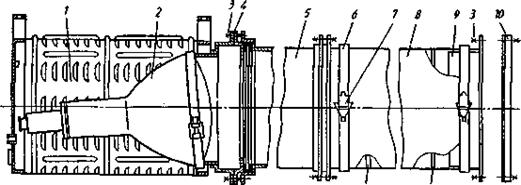
Рис. 2.7.4. Комплектное осветительное устройство:
- камера; 2 - кассета; 3 - болты; 4 - прокладка;
5 - переходный элемент; 6 - хомут; 7 - замок; в - щелевой световод; 9 -
торцовое устройство; 10- фланец; 11 - пружинное кольцо
Монтаж КОУ сводится к подвеске световода и установке камеры с источниками света и ПРА на стене или конструкциях. Во взрывоопасных помещениях камеры с источником света и ПРА устанавливают вне этих помещений и соединяют со ЩС переходным элементом так, чтобы была исключена возможность попадания взрывоопасных смесей в камеру с источниками света, в ту ее часть, где возможно искрообразование. Так как КОУ в настоящее время находится в процессе внедрения, работы эти следует выполнять в строгом соответствии с действующими временными инструкциями.
Газоразрядные лампы имеют более высокую светоотдачу, чем лампы накаливание. Используют люминесцентные лампы низкого давления, ртутные лампы высокого давления, ксеноновые лампы. В зависимости от характера излучаемого света люминесцентные лампы делятся на серии:
ЛБ - лампы белого света;
ЛД, ЛДЦ - лампы дневного света;
ЛХБ - холодного белого света;
ЛТБ - теплого белого света.
3. Пайка, лужение, склеивание проводов
Пайка - процесс получения неразъемного соединения заготовок без их расплавления путем смачивания поверхностей жидким припоем с последующей его кристаллизацией. Расплавленный припой затекает в специально создаваемые зазоры между деталями и диффундирует в металл этих деталей. Протекает процесс взаимного растворения металла деталей и припоя, в результате чего образуется сплав, более прочный, чем припой.
Образование соединения без расплавления основного металла обеспечивает возможность распая соединения.
Качество паяных соединений (прочность,
герметичность, надежность) зависят от правильного выбора основного металла,
припоя, флюса, способа нагрева, типа соединения.
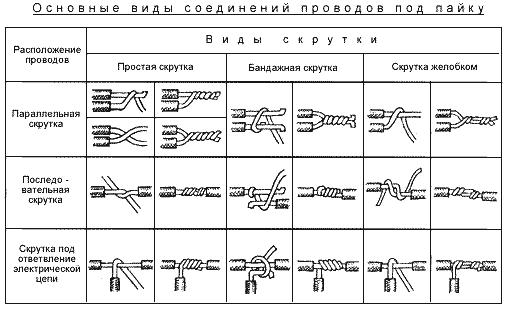
Рис. 3.1. Виды соединения проводов под пайку.
Припои для пайки
Припой должен хорошо растворять основной металл, обладать смачивающей способностью, быть дешевым и недефицитным. Припои представляют собой сплавы цветных металлов сложного состава. По температуре плавления припои подразделяют на особо легкоплавкие (температура плавления ниже 145 0С), легкоплавкие (145…450 0С), среднеплавкие (450…1100 0С) и тугоплавкие (выше 1050 0С). К особо легкоплавким и легкоплавким припоям относятся оловянно-свинцовые, на основе висмута, индия, олова, цинка, свинца. К среднеплавким и тугоплавким относятся припои медные, медно-цинковые, медно-никелевые, с благородными металлами (серебром, золотом, платиной). Припои изготавливают в виде прутков, листов, проволок, полос, спиралей, дисков, колец, зерен, которые укладывают в место соединения.
Флюсы для пайки
При пайке применяются флюсы для защиты места спая от окисления при нагреве сборочной единицы, обеспечения лучшей смачиваемости места спая расплавленным металлом и растворения металлических окислов. Температура плавления флюса должна быть ниже температуры плавления припоя. Флюсы могут быть твердые, пастообразные и жидкие. Для пайки наиболее применимы флюсы: бура, плавиковый шпат, борная кислота, канифоль, хлористый цинк, фтористый калий. Пайку точных соединений производят без флюсов в защитной атмосфере или в вакууме
Процесс пайки.
) Подготовка поверхностей деталей заключается в удалении загрязнений жировых и окисных пленок. Очистка производится механическими и химическими способами.
) Покрытие поверхностей флюсом производится непосредственно перед лужением и пайкой.
) Лужение - это покрытие поверхности металла пленкой мягкого припоя или олова, которое производят электропаяльником погружением в ванну с расплавленным металлом. При лужении необходимо применять флюс (кроме гальванического лужения).
) Пайка. Процесс пайки заключается в прогревании места
соединения деталей до температуры выше температуры плавления припоя и в выдержке спаиваемых деталей в сжатом состоянии до полного затвердевания припоя. После этого остатки флюса и шлак необходимо удалять.
а) пайка мягкими припоями;
б) пайка алюминиевых деталей;
в) пайка твердыми припоями.
Техника безопасности при работе с паяльником.
Как и любой другой инструмент, паяльник предъявляет к пользователю ряд требований:
Следите за тем, чтобы нагретая часть паяльника не прикасалась в ходе пайки к электрическому проводу. Жало обладает очень высокой температурой, поэтому изоляция будет повреждена в считанные мгновения.
Перед началом работы проверьте целостность проводки и штепсельной вилки.
При работе с горячим паяльником необходимо использовать подставку. Ее обычно изготавливают из деревянного бруска и металлических держателей.
Как канифоль, так и сам припой при плавлении выделяют большое количество вредных веществ.
Держать паяльник только за ручку.
4. Монтаж силового оборудования
.1 Монтаж пускорегулирующих и защитных аппаратов
В зависимости от назначения электрические аппараты можно условно разделить на 4 группы:
) коммутационная - предназначена для включения и выключения электрических цепей (рубильники, переключатели, автоматы);
) аппараты защиты -осуществляют защиту электрических цепей от токов короткого замыкания, перегрузок, недопустимого снижения, повышения или исчезновения напряжения;