Материал: Мой курсовик по техмашу
Содержание
Введение ……………………………………………………………… ………. 5
1 Описание условий работы и анализ технологичности детали по
ГОСТ 14.201-83 ………………………………………………………………. 7
2 Характеристика типа производства ……………………………………… 13
3 Анализ действующего на предприятии заводского единичного
технологического процесса ………………………………………………… 14
4 Обоснование выбора метода и способа получения заготовки ……… 15
5 Назначение методов и этапов обработки, выбор баз и
последовательности обработки ……………………………………………. 17
6 Разработка маршрутного технологического процесса………………… 21
7 Обоснование выбора оборудования, приспособлений, режущего
и измерительного инструментов…………………………………………… 27
8 Назначение припусков на механическую обработку, расчет операционных размеров и размеров исходных заготовок опытно-статистическим методом .……………………………………………………… 29
9 Схемы расположения допусков, припусков и операционных размеров в различных стадиях обработки на 2 размера ………………………………… 31
10 Назначение режимов резания по нормативам ……………………… 32
11 Поэлементное определение норм времени по нормативам …………. 36
12 Обоснование применения средств технического оснащения………… 40
13 Описание передовых методов труда, применяемых в технологическом
процессе …………………………………………………………………. 41
14 Описание мероприятий по технике безопасности …………………… 42
Заключение ………………………………………………………………….. 44
Перечень используемой литературы ………………………………………. 45
Введение
Машиностроение является важнейшей отраслью, определяющей технологический прогресс страны, уровень развития всех других отраслей промышлености (сельского хозяйства, энергетики, транспортной и др.) и занимается созданием новых, совершенных, высокопроизводительных, автоматизированных, высокоточных машин, основанных на использовании новейших достижений науки.
Технология машиностроения в значительной степени определяет его состояние и развитие, от её уровня зависит эффективность труда, расход материальных и энергетических ресурсов, качество продукции.
Для машиностроения характерно: средние по величине габаритные размеры выпускаемых изделий, высокая точность изготовления изделий и деталей, широкое применение труднообрабатываемых и дорогих материалов, сложность формы деталей, широкое применение термической и химико-термической обработок, сварки, пайки и других методов.
Технология машиностроения — это наука об изготовлении машин требуемого качества в установленном производственной программой количестве и в заданные сроки при наименьшей себестоимости. Она включает в себя: учение о типизации технологических процессов и групповой обработке, о жесткости технологической системы, о точности процессов обработки, рассеянии размеров обрабатываемых заготовок, погрешностях технологической оснастки и оборудования, о влиянии механической обработки на состояние металла поверхностных слоев заготовок н эксплуатационные свойства деталей машин, о припусках на обработку, о путях повышения производительности и экономичности технологических процессов. Сопоставление экономичности технологических вариантов и расчеты себестоимости обработки и технологической оснастки являются обязательной частью проектирования технологических процессов.
Важнейшие современные направления развития технологии машиностроения - это оптимизации режимов и процессов обработки, автоматизации серийного производства и управления технологическими процессами, применению технологических методов повышения эксплуатационных качеств изготовляемых изделий и других в значительной мере основываются на достижениях математических наук, электронной вычислительной и управляющей техники, кибернетики, робототехники, металлофизики и других современных теоретических и технических наук.
Человечество постоянно испытывает потребность в новых видах продукции. Эти потребности могут быть удовлетворены с помощью новых техпроцессов и новых машин.
Технологический процесс — это часть производственного процесса, включающая в себя последовательное изменение размеров, формы, внешнего вида или внутренних свойств предмета производства и их контроль.
Работа по созданию технологических процессов в соответствии со стандартом в общем случае включает в себя: анализ исходных данных для разработки технологического процесса; подбор действующего типового, группового технологического процесса или поиск аналога единичного процесса; выбор исходной заготовки и методов ее изготовления; выбор технологических баз; составление технологического маршрута обработки; разработку технологических операций; разработку или уточнение последовательности переходов в операции; выбор средств технологического оснащения (СТО) операции; определение потребности СТО, заказ новых СТО, в том числе средств контроля и испытаний; выбор средств механизации и автоматизации элементов процесса и внутрицеховых средства транспортирования; назначение и расчет режимов обработки; нормирование технологического процесса; определение требований техники безопасности; расчет экономической эффективности технологического процесса; оформление технологических процессов.
1 Описание условий работы и анализ технологичности детали
-
Описание условий работы
Деталь «Стакан» относится средним телам вращения класса стакан. Деталь имеет наружные цилиндрические, внутренние цилиндрические, плоские, фасонные, резьбовые, конические поверхности. В процессе изготовления она подвергается токарной, фрезерной, сверлильной, кругло шлифовальной, внутришлифовальной, долбежной, термической обработке.
Базой детали является внутренняя цилиндрическая поверхность 60F8, к ней предъявлены требования радиальное и торцевое биение 0,02 относительно наружной цилиндрической поверхности фланца стакана 260h6 и торцом фланца, тоже являющихся базами детали.
«Стакан» имеет ряд ответственных поверхностей. К дну отверстия 65F8 стакана предъявлены требования параллельности с допуском 0,05 и шероховатости Ra1,6. К торцевым поверхностям фланца предъявлены требование параллельности относительно друг друга с допуском 0,05 и шероховатостью Ra2,5. К внутренней цилиндрической поверхности 65F8 предъявлены требования радиальное и торцевое биение относительно наружной цилиндрической поверхности фланца 260h6 и торца фланца 0,02 и шероховатостью Ra2,5. На 87h11 имеется наружная канавка 4,5H12, к ней предъявлено требование параллельности стенок с допуском 0,02, а к стенкам канавки предъявлено требование параллельности относительно торца фланца с допуском 0,05. Ширина канавки выполнена с допуском 4,5Н12. На внутренней цилиндрической поверхности выполняется шпоночный паз, в независимости от расположения отверстий на дне стакана. К нему предъявлено требование параллельности стенок 0,05 и симметричности относительно отверстия 65F8 0,3. Отверстия на торце 82 выполнены два сквозных отверстия с резьбами М8-5HGH. 24 отверстия на фланце 6Н8 выполняются после сборки.
Деталь подвергается термообработке до твердости 269…321НВ.
Деталь выполнена из стали 13Х11Н2В2МФ – Ш (ЭИ961) .
Сталь 13Х11Н2В2МФ применяется: для изготовления ответственных нагруженных деталей, работающих при температуре до +600 °С; дисков компрессора, лопаток и других нагруженных деталей; прутков и полос горячекатаных и кованых, применяемых для изготовления деталей конструкций в авиастроении; цельнокатаных колец различного промышленного назначения; фасонных отливок для авиационной промышленности; азотируемых деталей для авиастроения, штамповок ГТК -25. Сталь ограничено свариваемая (методы сварки - РД, РАД, АФ, КТ), флокеночуствительна, не склонна к отпускной хрупкости. В химический состав стали входят такие элементы, как углерод, кремний, марганец, никель, сера, фосфор, хром, молибден, вольфрам. Из всех перечисленных элементов преобладает хром (10,5-12%), на втором месте вольфрам – 1,6 – 2%.
Обрабатываемость резанием:
-
твёрдый сплав Kv=0.8
-
быстрорежущая сталь Kv=0.3
Ниже в таблице 1.1 приведена характеристика обрабатываемого материала
Таблица 1.1 Химический состав в % материала 13Х11Н2В2МФ
|
V |
W |
Si |
Mn |
Cu |
Mo |
Ni |
S |
C |
P |
Cr |
|
0,18-0,30 |
1,6-2,0 |
до 0,6 |
до 0,6 |
до 0,3 |
0,35-0,5 |
1.5-1,8 |
до 0,025 |
0,10-0,16 |
до 0,03 |
10,5-12 |
1.2 Анализ технологичности детали
В данной пояснительной записке анализ технологичности детали производится по ГОСТ 14.201-74. что требует проведения следующих расчетов: определение коэффициента точности, шероховатости, унификации конструктивных элементов.
Анализ детали на технологичность включает в себя определение трех основных показателей: коэффициента точности, шероховатости и унификации.
1.2.1 Определение коэффициента точности
Коэффициент точности обработки детали Кт определяем по формуле
([1], с.23, формула (3.3)):
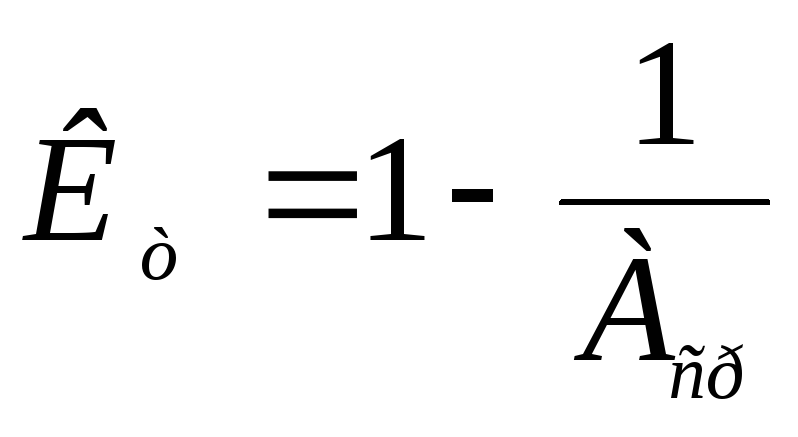 (1.1)
где
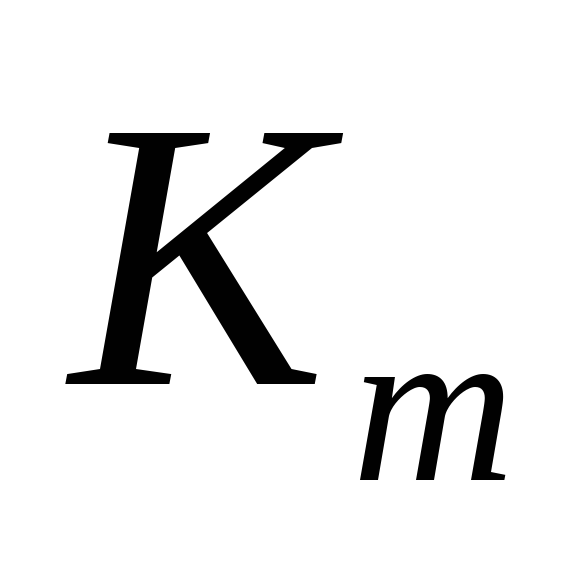 - квалитет точности,
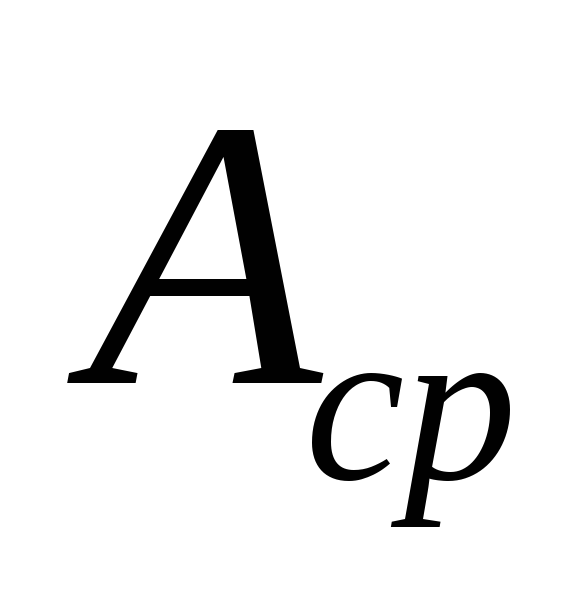 - средний квалитет точности:
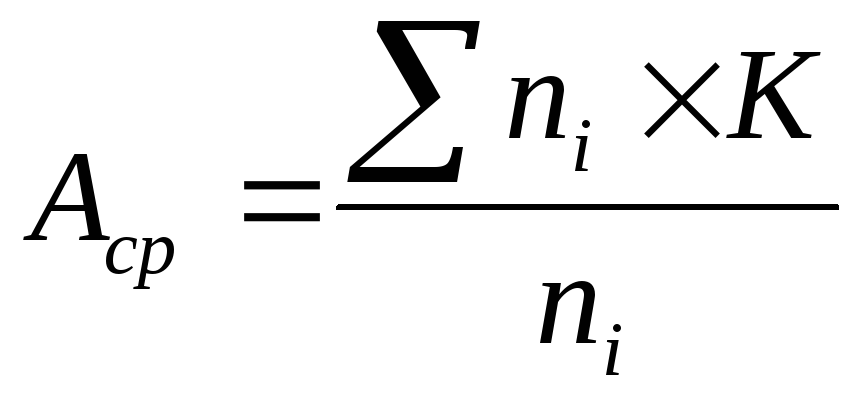 (1.2)
где
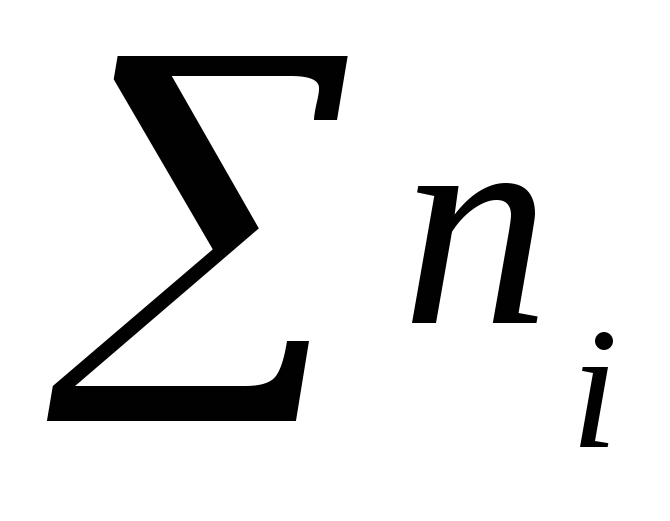 -
количество размеров данного квалитета,
[чертеж];
К - квалитет точности, [чертеж];
∑ni—общее количество размеров
Таблица 1.2 - Определение квалитетов точности размеров данной детали
|
№ п/п |
Размер |
Количество |
Квалитет |
№ п/п |
Размер |
Количество |
Квалитет |
|
1
|
82 |
1 |
h14 |
16 |
0,5 |
1 |
14 |
|
2 |
77 |
1 |
h14 |
17 |
8 |
1 |
14 |
|
3 4 |
22 |
1 |
H14 |
18 |
123 |
1 |
14 |
|
4 |
7 |
1 |
H14 |
19 |
133 |
1 |
14 |
|
5 |
82 |
1 |
h11 |
20 |
8 |
1 |
14 |
|
6
|
87 |
1 |
h11 |
21 |
3 |
1 |
12 |
|
7 |
92 |
1 |
h14 |
22 |
2 |
1 |
14 |
|
8 |
260 |
1 |
h6 |
23 |
18 |
1 |
4 |
|
9 |
6 |
24 |
H8 |
24 |
64,4 |
1 |
11 |
|
10 |
60 |
1 |
F8 |
25 |
40 |
1 |
14 |
|
11 |
60 |
1 |
H14 |
26 |
12 |
1 |
14 |
|
12 |
224 |
1 |
H14 |
27 |
4,5 |
1 |
12 |
|
13 |
235 |
1 |
H14 |
28 |
2,5 |
4 |
12 |
|
14 |
82,2 |
1 |
h12 |
29 |
17,5 |
1 |
14 |
|
15 |
М8 |
2 |
5H6H |
30 |
4 |
1 |
14 |
Для определения коэффициента точности составляется таблица, в которой отражается, сколько поверхностей и какого квалитета имеет деталь. Эти данные представлены в таблице 1.3
Таблица 1.3 Квалитеты поверхностей детали
|
Квалитеты |
Номера размеров |
Итого |
|
14 12 11 8 6 4 |
1,2,3,4,7,11,12,13,16,17,18,19,20,22,25,26,29,30 14,21,27,28х4 5,6,24 9х24,10 8,15х2 23 |
18 7 3 25 3 1 |
Кт=1-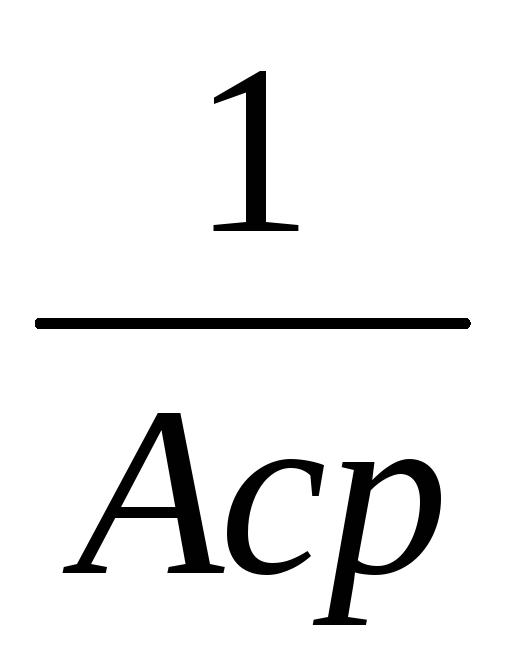 ,
(1.3)
где Аср – суммарное значение всех квалитетов; см. ниже расчет по формуле:
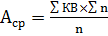 (1.4)
Подстановкой в формулу (1.4) получено:
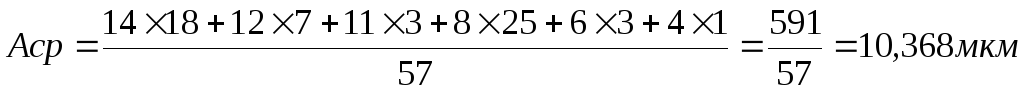
Подстановкой значений в формулу (1.3) получено:
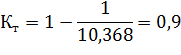
Коэффициент точности получился равным 0,9. При Кт≤ 0,8 – изделие относится к весьма точному, Кт= 0,9 > 0,8 – изделие не относится к весьма точным.
1.2.2 Определение коэффициента шероховатости
Для расчета представляем поверхности детали:
4 поверхности шероховатостью - 2.5
2 поверхности шероховатостью - 1.6
33 поверхностей шероховатостью - 3.2
6 поверхностей шероховатостью - 6.3
Коэффициент шероховатости определяют по формуле:
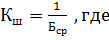 (1.5)
где Бср – средняя высота микронеровностей, мкм; см. ниже расчет по формуле:
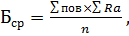 (1.6)
Подстановкой значений в формулы (1.3) и (1.4) получено:
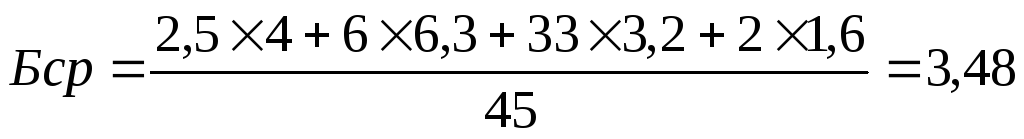
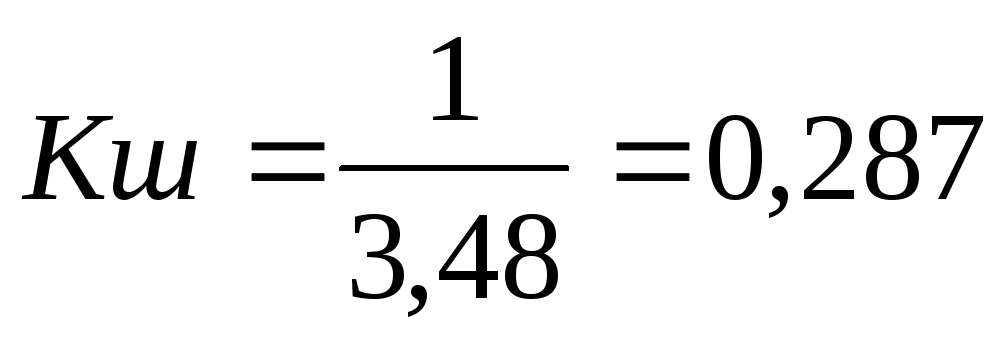
Коэффициент шероховатости получился равным 0.287. Из полученного результата можно сделать вывод, что деталь не относится к труднообрабатываемым, т.к. Кш <0.63.
1.2.3 Расчет коэффициента унификации
В данном расчете составляется таблица, в которой отражается, сколько унифицированных и неунифицированных элементов имеет деталь.