Материал: Мой курсовик по техмашу
80 Токарная с ЧПУ
|
|
Подача S |
Обороты n |
Скорость V |
|
2 переход |
0.08 |
160 |
118 |
|
3 переход |
0.1 |
160 |
43,7 |
85 Токарная с ЧПУ
|
|
Подача S |
Обороты n |
Скорость V |
|
2 переход |
0.08 |
160 |
118 |
|
|
|
|
|
90 Спец. фрезерная
|
|
Подача S |
Обороты n |
Скорость V |
|
2 переход |
0.12 |
600 |
154,5 |
|
3 переход 4 переход |
0.12 0,12 |
600 600 |
11,3 11,3 |
11 Поэлементное определение норм времени по нормативам
Расчет норм времени сводится к определению основного, вспомогательного, штучного и подготовительно-заключительного времени.
Норма штучного времени определяется по ([6], с. 19, 1.10):
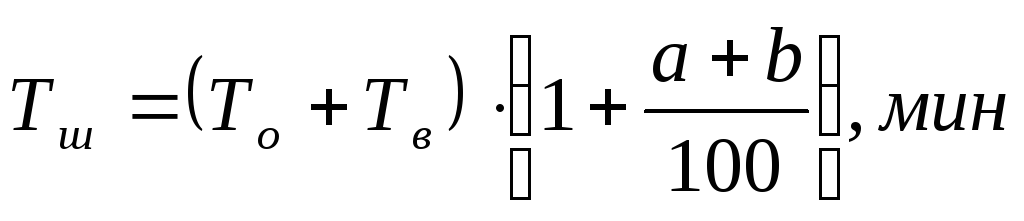 ,
(11.1)
где:
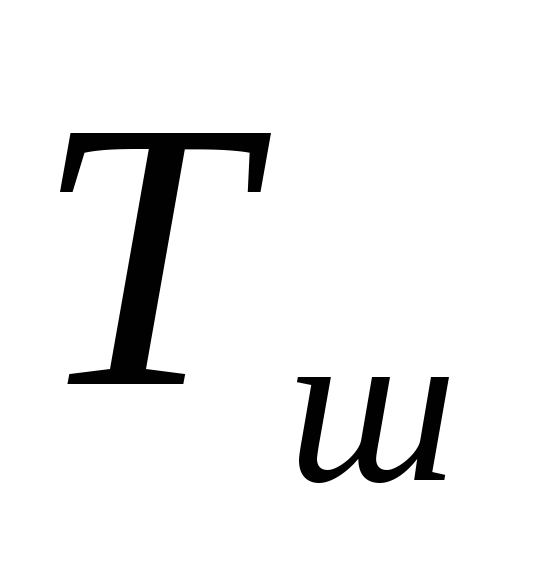 -
норма штучного времени, мин,
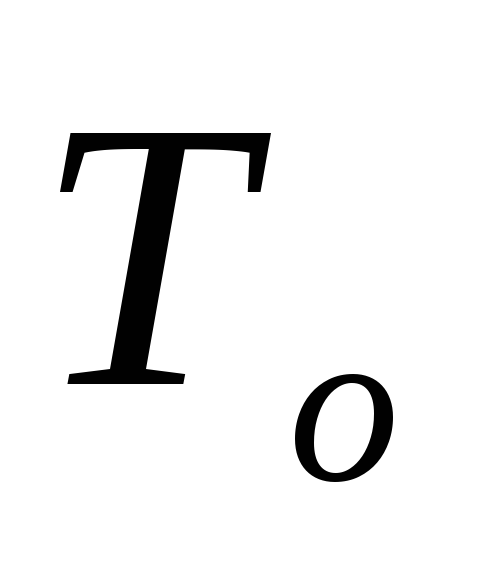 -
основное время, мин, определяется по
([6], с. 17, 1.11):
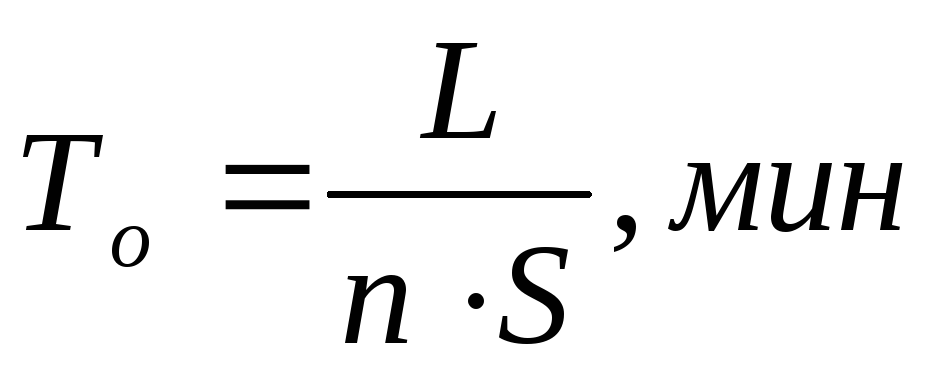 (11.2)
где:
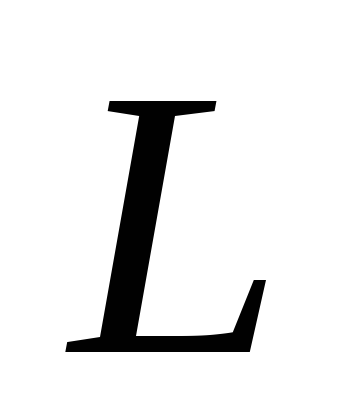 - длина обрабатываемой поверхности, мм;
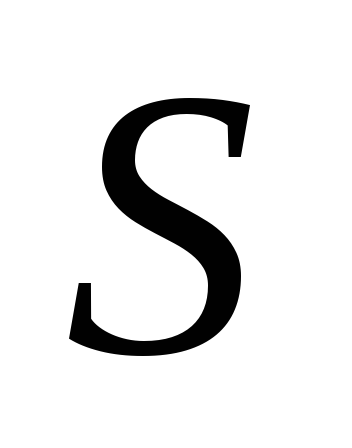 -подача,
мм/об, [10];
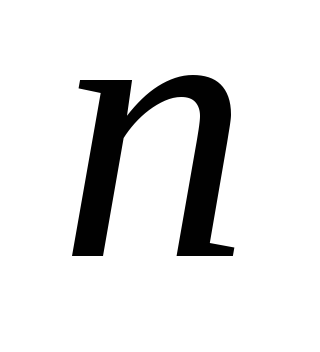 -обороты
вращения шпинделя, об/мин ( с предыдущей
операции);
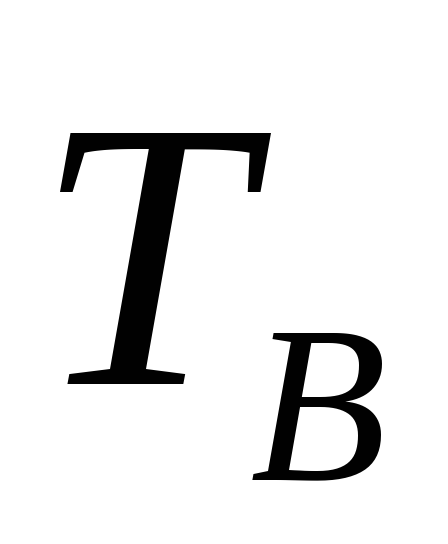 -
вспомогательное время, мин., по ([6], с.
118, 1.12):
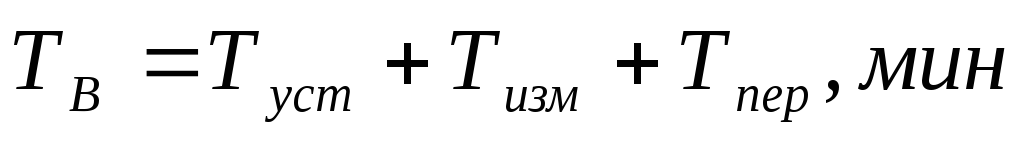 ,
где (11.3)
где:
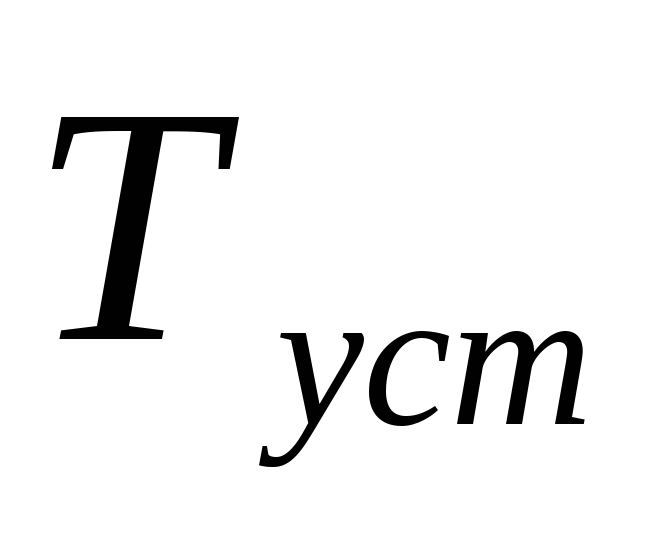 -время
установки детали, мин, [6];
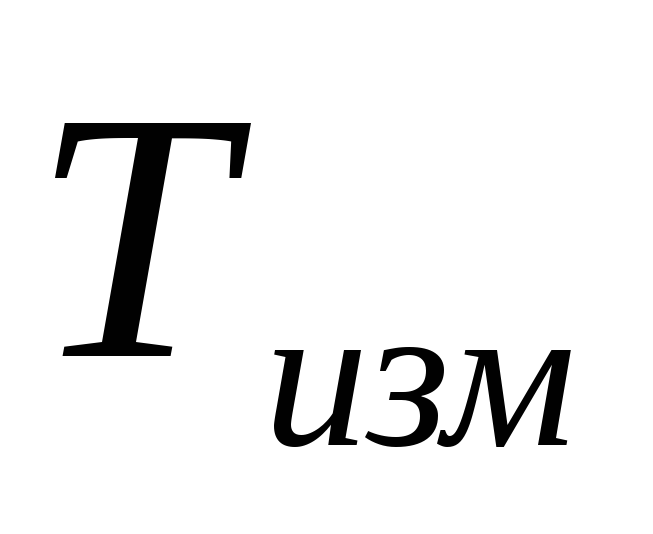 -время
связанное с измерением, мин, [6];
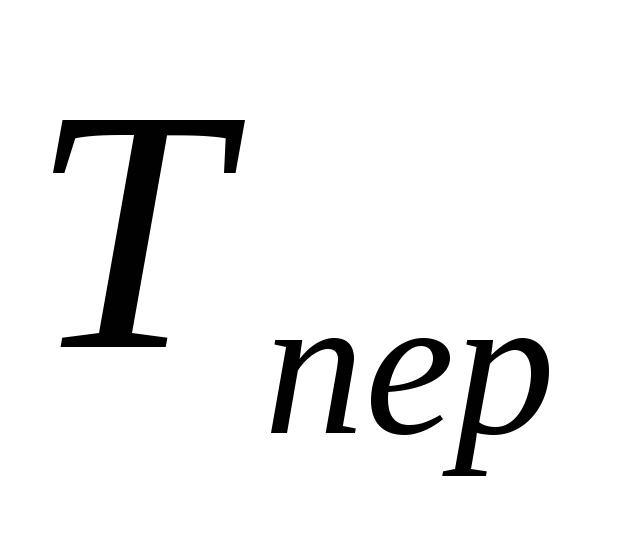 -время
перехода, мин, [6];
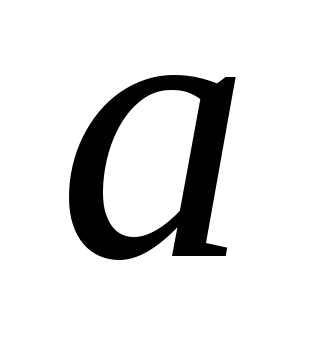 -процент
времени обслуживания рабочего места,
%;
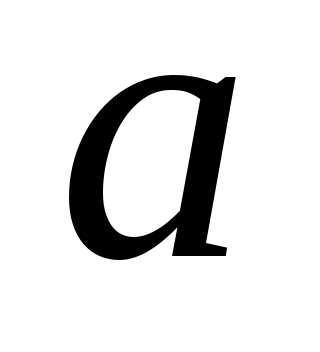 =4%
[6];
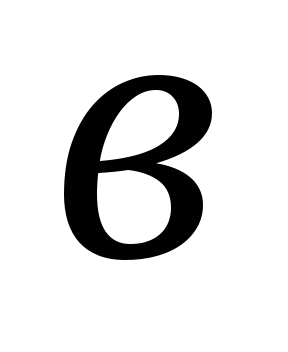 -процент
времени на отдых и личные надобности,
%;
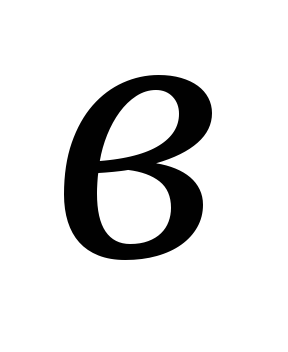 =4%
[6];
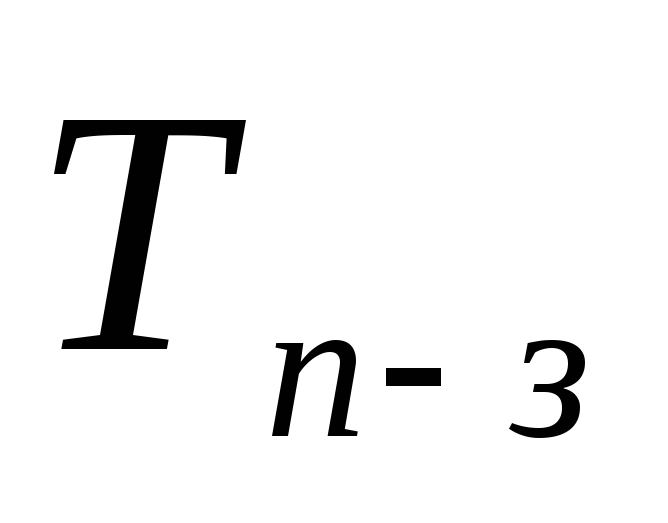 -подготовительно-заключительное
время, мин. [6].
10 Токарная
Тпз = 30 мин
То = 79,21 мин
Тв = 1,83 мин
Тшт = 87,52 мин
15 Токарная с ЧПУ
Тпз = 30 мин
То = 109,51 мин
Тв = 9,07 мин
Тшт = 128,07 мин
30 Токарная с ЧПУ
Тпз = 30 мин
То = 56,81 мин
Тв = 8,09 мин
Тшт = 70,09 мин
35 Токарная с ЧПУ
Тпз = 30 мин
То = 25,59 мин
Тв = 9,61 мин
Тшт = 38,02 мин
40 Токарная с ЧПУ
Тпз = 30 мин
То = 16,15 мин
Тв = 3,62 мин
Тшт = 21,35 мин
45 Круглошлифовальная
Тпз = 26 мин
То = 1 мин
Тв = 1,5 мин
Тшт = 2,7 мин
50 Внутришлифовальная
Тпз = 19 мин
То = 4,97 мин
Тв = 3,66 мин
Тшт = 9,32 мин
55 Долбёжная
Тпз = 16 мин
То = 1,38 мин
Тв = 1 мин
Тшт = 2,57 мин
60 Токарная
Тпз = 30 мин
То = 4 мин
Тв = 3,39 мин
Тшт =7,98 мин
65 Токарная
Тпз = 30 мин
То = 27,25 мин
Тв = 5,05 мин
Тшт =34,88 мин
70 Внутришлифовальная
Тпз = 19 мин
То = 0,25 мин
Тв = 2,18 мин
Тшт =2,62 мин
75 Спец. фрезерная
Тпз = 31 мин
То = 24 мин
Тв = 8,53 мин
Тшт =35,13 мин
80 Токарная с ЧПУ
Тпз = 30 мин
То = 9,5 мин
Тв = 3,8 мин
Тшт =14,36 мин
85 Токарная с ЧПУ
Тпз = 30 мин
То = 11,66 мин
Тв = 3,3 мин
Тшт =16,16 мин
90 Спец. фрезерная
Тпз = 31 мин
То = 7,07 мин
Тв = 4 мин
Тшт =11,96 мин
12 Обоснование применения средств технического оснащения
12.1 Обоснование применения специального станочного приспособления
Предложенное в данном проекте приспособление специальное, предназначенное для закрепления детали «Стакан» на вертикально-фрезерном станке на операции 75.
Приспособление предназначено для зажима детали на фрезерной операции. На данной операции обрабатываются 24 отверстия детали 6Н8.
12.2 Обоснование применения специального контрольно-измерительной оснастки
При проектировании технологического процесса механической обработки заготовки для межоперационного окончательного контроля обрабатываемых поверхностей стандартный измерительный инструмент, учитывая тип производства, но вместе с тем, когда целесообразно следует применять специальный контрольно-измерительный инструмент или контрольно-измерительное приспособление.
Метод контроля должен способствовать повышению производительности труда контролера и станочника, создать условия для повышения качества выпускаемой продукции и снижения ее себестоимости. В среднесерийном производстве обычно применяется универсальный измерительный инструмент.
12.3 Обоснование применения специального режущего приспособления
При выборе режущего инструмента необходимо стремиться принимать стандартный инструмент, но, когда целесообразно, следует применять и специальный, комбинируемый, фасонный инструмент, позволяющий совмещать обработку нескольких поверхностей.
В 80 и 85 операциях на токарном станке с ЧПУ выполняется точение конических поверхностей фланца «Стакана». Режущим инструментом является специальный HFAEL – резец, c CRIP5025Y - пластиной из твердого сплава, который устанавливается в специальный HAPL25C - блок.
13 Описание передовых методов труда, применяемых в технологическом процессе
Методы обработки, применяемые в технологическом процессе, влияют на качество обработки детали. Постоянная смена и поиск методов труда обусловлены, стремлением разработать наиболее эффективный, передовой метод труда, чтобы повысить производительность все производства в целом.
К передовым методами, применяемых в данном технологическом процессе, можно отнести:
1. Применение метода получения заготовки – штамповка методом выдавливания. Данный метод получения заготовки позволит получить заготовку с наименьшими затратами на изготовления детали в целом.
2. Применение станков с ЧПУ на токарных операциях.
Эти станки имеют ряд преимуществ по сравнению с другими станками: производительность станков с ЧПУ в 1,5-2,5 раза выше, по сравнению с универсальными станками.
3. Применение специального станочного приспособления на фрезерном станке. Это также позволит повысить производительность труда, снизит трудоемкость изготовления детали и улучшит условия работы рабочего.
4. Применение станка с ЧПУ позволило объединить две токарные операции в одну, что также повысило производительность технологического процесса.
14 Описание мероприятий по технике безопасности
Среди мероприятий, обеспечивающих безопасность работающим на станках большое значение придается оградительным, предохранительным и тормозным устройствам.
Движущиеся части станков и механизмов, которые могут явиться причиной травмирования работающих, закрывают соответствующими ограждениями. Конструкции ограждающих устройств должны быть достаточно прочными, надежно крепиться, не мешать производительной работе, уборке и наладке станка.
Внутренние поверхности защитных дверец, крышек ограждения и посадочные места для них окрашивают в ярко-красный цвет, сигнализирующий об опасности в случае открытия их. Рекомендуется снабжать ограждения опасных зон резания блокировочными устройствами.
Станки, пилы и другое подобное оборудование оснащают особым типом ограждения — экранами, надежно защищающими рабочих и находящихся около рабочих мест других лиц от отлетающей стружки и осколков случайно поломавшегося инструмента или от брызг смазочно-охлаждающей жидкости.