Материал: Мой курсовик по техмашу
Все элементы заносятся в таблицу 1.4
Таблица 1.4 – Унифицированные и неунифицированные элементы
|
Унифицированные элементы |
|
Неунифицированные элементы |
|
|
Отверстие 7 Резьбовое отверстие М85Н6Н Отверстие 6Н8 Канавка наружная Канавка внутренняя Выборки на 82,2h12 Отверстие посадочное 65F8 Паз шпоночный Отверстие 22 Наружная посадочная поверхность 82 |
1 2 24 1 1 4 1 1 1
1 |
Высота стакана Расстояние до фланца 123 Ширина широкой части фланца 16 Ширина узкой части фланца 8 Диаметр фланца 260h6 Толщина дна стакана Толщина стенки Ширина фланца 5 Высота платика 2 Угол конуса 5 ̊ Угол конуса 7 ̊ Расстояние от канавки до фланца 3H12
|
1 1 1
1 1 1 4 1 1 1 1
1 |
|
ИТОГО: |
37 |
ИТОГО: |
15 |
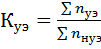 , (1.7)
Подстановкой значений в формулу (1.5) получено:
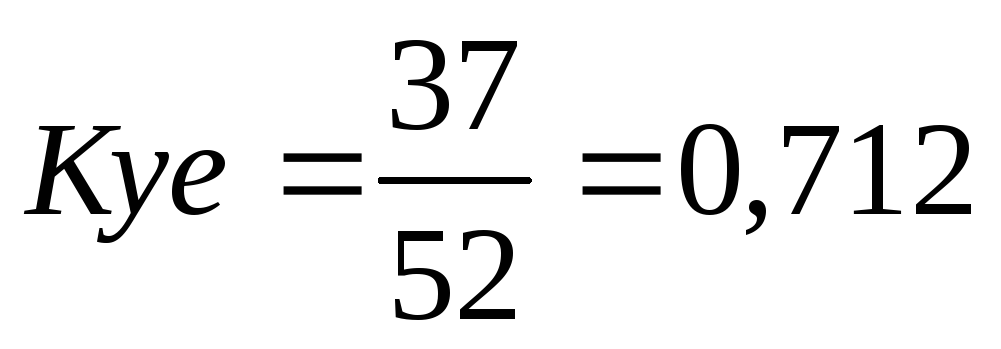
Коэффициент унификации конструктивных элементов получился равным 0.712. Деталь относится к технологичным, так как Куэ > 0,6.
Вывод: Расчетами получено, что деталь «Стакан» не относится к особо точным и труднообрабатываемым деталям, технологична.
2 Характеристика типа производства
Исходными данными для выполнения курсового проекта является тип производства – серийный.
Серийное производство характеризуется ограниченной номенклатурой изделий, изготовляемых периодически повторяющимися партиями, и сравнительно большим объемом выпуска, по сравнению с мелкосерийным типом производства. При серийном производстве используются универсальные станки, оснащенные как специальными, так и универсальными и универсально-сборными приспособлениями, что позволяет снизить трудоемкость и себестоимость изготовления изделия. В серийном производстве технологический процесс преимущественно дифференцирован, т. е. расчленен на отдельные самостоятельные операции, выполняемые на определенных станках. Различают мелко-, средне- и крупносерийное производство.
На предприятиях с серийным производством технологические процессы разрабатываются подробно, с указанием не только применяемого оборудования, а так же технологической оснастки и режимов обработки.
Детали, сборочные единицы, изделия для выполнения технологических процессов выдаются рабочим партиями. Для сокращения трудоемкости обработки широко используется специальная технологическая оснастка, осуществляется механизация и автоматизация производственных процессов. На некоторых участках используются поточные методы работы.
3 Анализ действующего на предприятии заводского единичного технологического процесса
В заводском единичный технологический процессе применяются металлорежущие станки старых моделей: токарный с ЧПУ модели DF2 CNC, круглошлифовальный 3Б161, внутришлифовальный высокой точности с ЧПУ модели 3М227ВФ2, универсальный токарно-винторезный станок 1К62Д, фрезерный ГФ217Сб, долбёжный В–5020, координатно-расточной КРС-380, используется металлоёмкая заготовка. Некоторые переходы разбиты на несколько операций, что делает технологический процесс более продолжительным и значительно усложняет его за счёт привлечения дополнительного оборудования и рабочей силы.
Правильный выбор станочного оборудования является одной из важнейших задач при разработке технологического процесса.
В заводском единичный технологический процессе применяются металлорежущие станки старых моделей, используется металлоёмкая заготовка, некоторые переходы разбиты на несколько операций, что делает технологический процесс более продолжительным и значительно усложняет его за счёт привлечения дополнительного оборудования и рабочей силы.
4 Обоснование выбора метода и способа получения заготовки
Способ получения заготовки должен быть наиболее экономичным при заданном объеме выпуска деталей. При выборе формы, размеров и способа получения заготовки особое внимание уделяют конструкции и материалу детали. Вид заготовки оказывает значительное влияние на характер технологического процесса, трудоемкость и экономичность ее обработки. Данная заготовка – полуфабрикат, предназначенный для получения данной детали. Материал детали - сталь 13Х11Н2В2МФ – Ш.
Для изготовления детали «Стакан» более всего подходит заготовка – штамповка методом выдавливания.
Производим расчет заготовки по ГОСТ 7505-74.
Основным параметром, влияющим на выбор заготовки, является коэффициент использования заготовки.
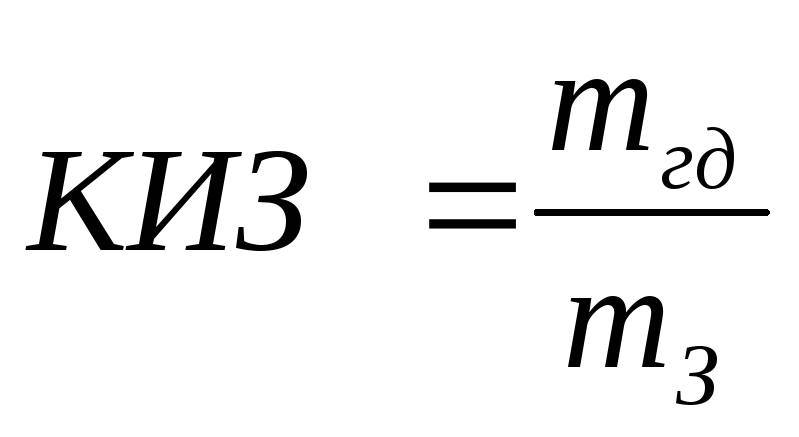 , (4.1)
где
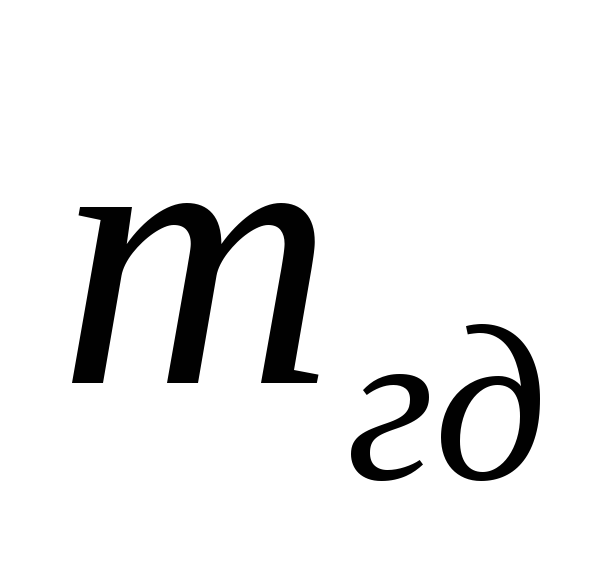 - масса готовой детали, кг;
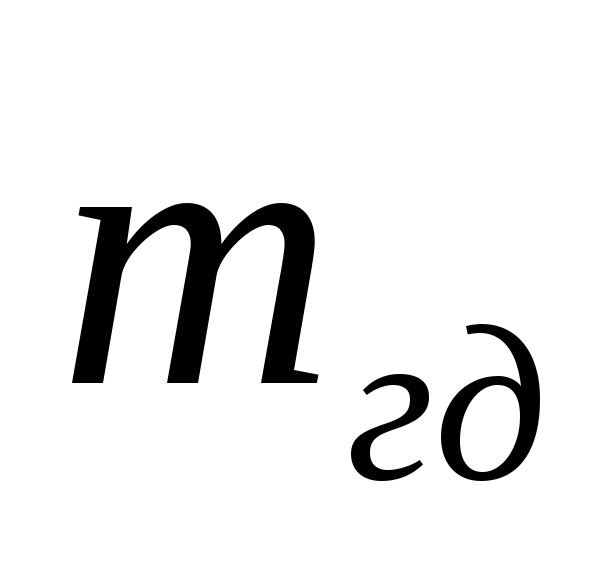 - 4,5 кг;
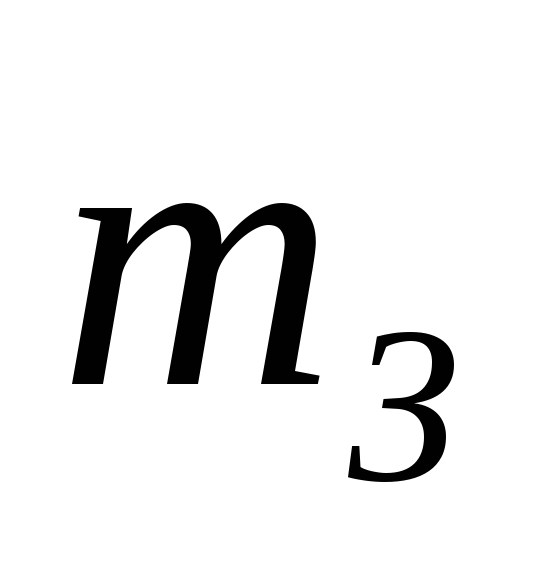 -
масса заготовки, кг;
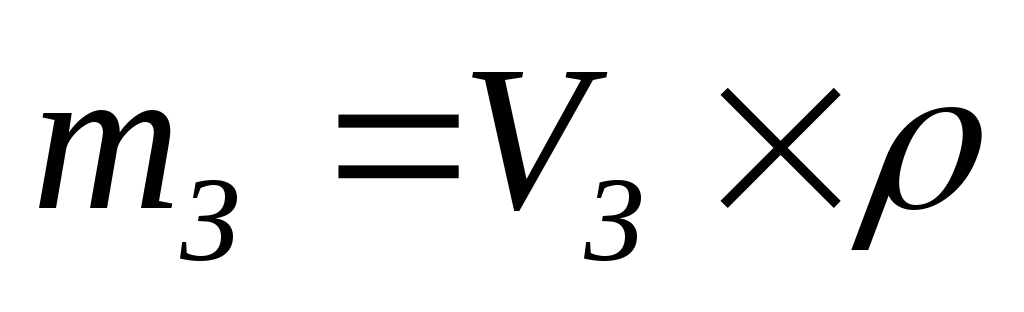 ,
(4.2)
где
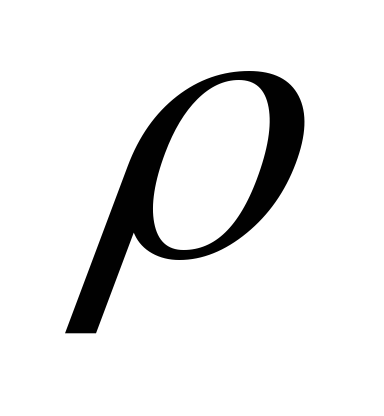 -плотность
материала,
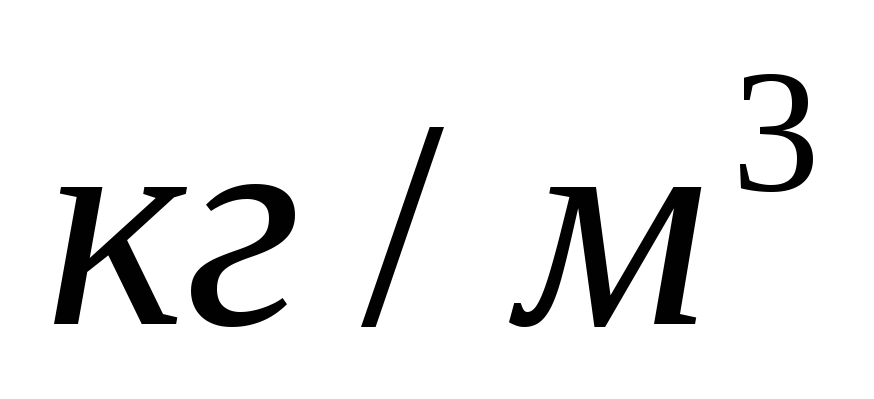 ;
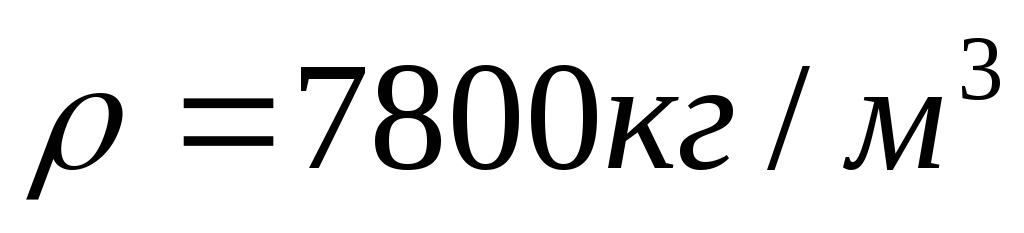 ;
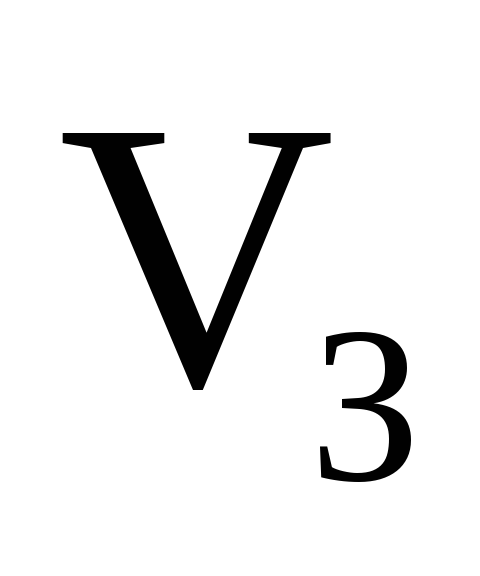 -объем
заготовки,
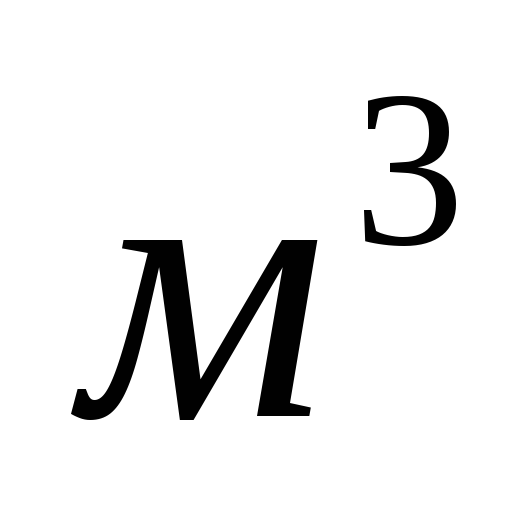
Объем заготовки определяем по формуле ([3], с.45 формула 6):
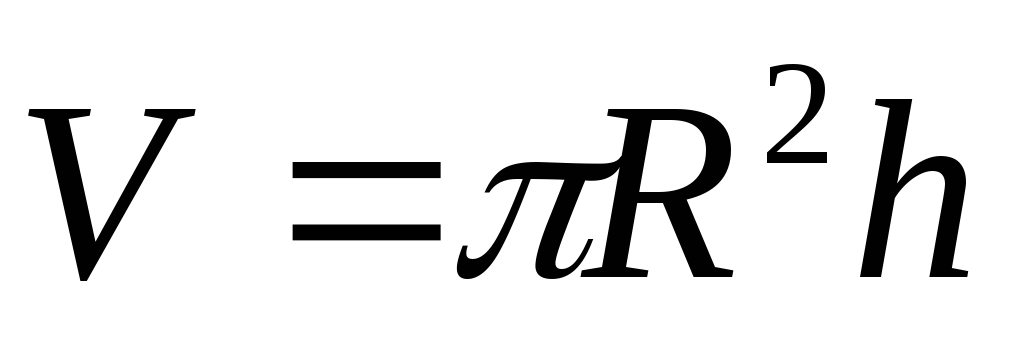 ,
(4.3)
где R – радиус заготовки, мм;
h – высота, мм
Общий объем заготовки находится по формуле:
Vзаг = (V1 +V2 ) - V3 + V4 мм3 (4.4)
Подстановкой значений в формулу (4.3) и затем в (4.4) получено:
V1 = 3,14 · 137,52 60 = 604818 мм³
V2 = 3,14 · 53,5² · 60 = 145243 мм³
V3 = 3,14 · 202 · 120 = 177286 мм³
V4 = 3,14 53,52 40 = 198702 мм³
Vзаг = 4309964мм3
Массу заготовки находим по формуле (4.2):
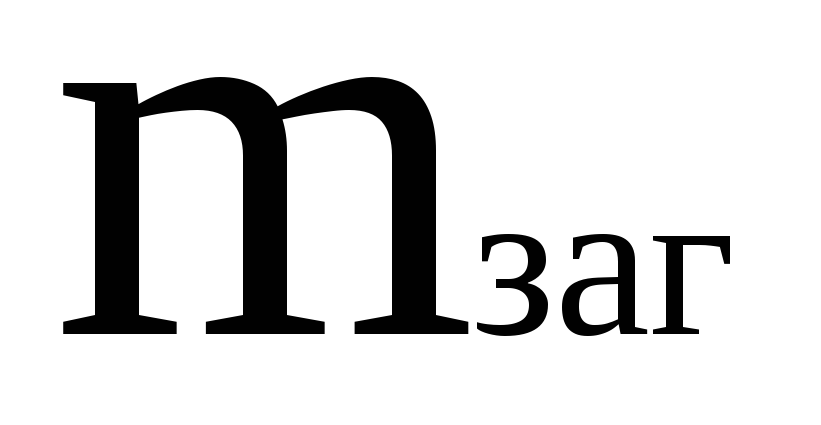 =4309964
7800 10-9
= 33,62 кг
Подставляем значения в формулу (4.1) и находим КИЗ:
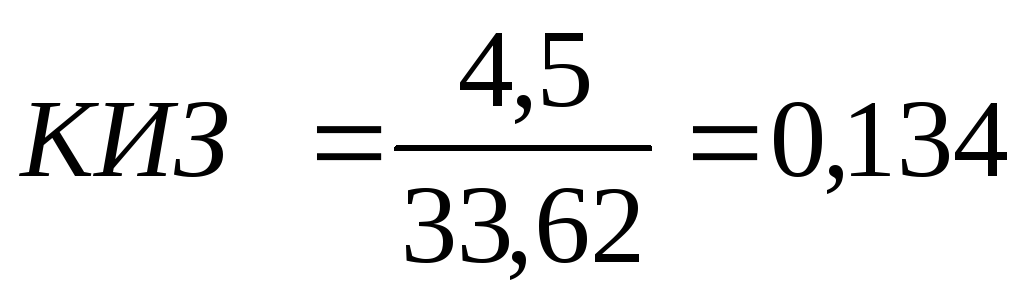
Для более оптимального сравнения, необходимо сопоставить нашу заготовку с другим методом ее получения. Для сравнения с штамповкой берется поковка обычной точности. Габаритные размеры поковки на одну деталь: 275 х160 мм.
Подстановкой значений в формулу (4.3) находим объём заготовки:
V = 3,14 · 137,5² · 160 = 9498500 мм³
Подстановкой значений в формулу (4.2) получено:
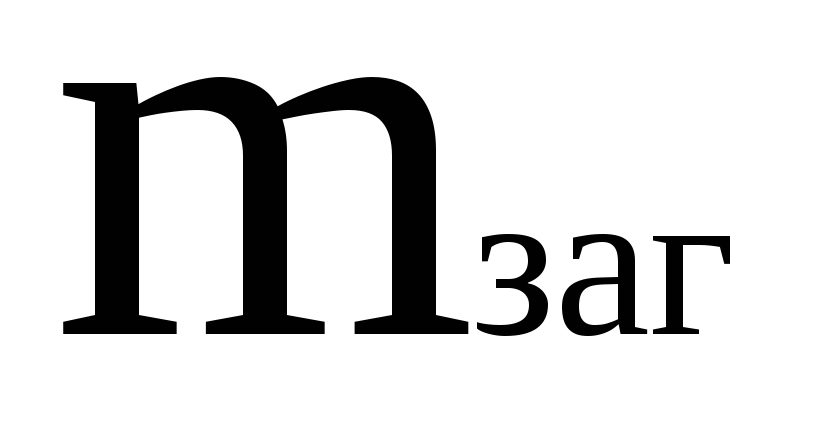 = 7800· 9498500
10-9 = 74,088 кг
Подставляем значения в формулу (4.1) и находим КИЗ:
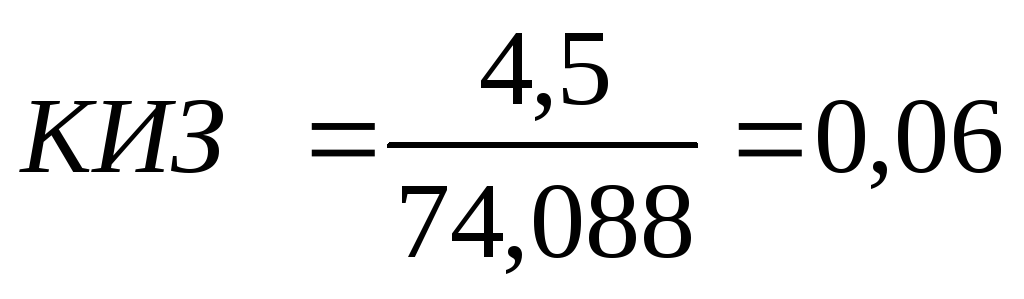
На основе проведенных расчетов делаем вывод о том, что КИЗ для поковки, равный 0,06 меньше, чем КИЗ для штамповки, равный 0,134, а значит штамповка более экономически выгодна, чем поковка, следовательно, вид заготовки и метод ее получения выбран правильно.
5 Назначение методов и этапов обработки, выбор баз и последовательности обработки
5.1 Назначение методов и этапов обработки
5.1.1 Выявление набора методов обработки по каждой поверхности детали
Для достижения заданной точности и качества детали наиболее экономичным был бы такой технологический процесс, в результате выполнения которого, из заготовки непосредственно получилась бы готовая деталь, отвечающая своему служебному назначению. Таким образом, изготовление детали заключается в превращении выбранной заготовки в готовую деталь с использованием набора методов обработки. В зависимости от требований, предъявляемых к точности размеров, формы, шероховатости поверхности детали выбираем по каждой поверхности набор методов обработки.
Для достижения требуемой точности деталь проходит ряд технологических методов обработки, каждая из которых даёт свою величину уточнения. Таким образом, партия заготовок, пройдя последовательно несколько технологических методов обработки, получает требуемое уточнение и превращается в годные детали.
Окончательные методы обработок – шлифование наружной цилиндрической поверхности с подшлифовкой торца, шлифование внутренней цилиндрической поверхности, развертывание и сверление отверстий, шлифование торца, точение канавок и фасок, растачивание внутренней цилиндрической поверхности, долбление паза, фрезерование выборок, нарезание резьбы.
Чистовые методы обработок – точение наружных цилиндрических поверхностей, точение внутренних цилиндрических поверхностей, сверление отверстий, подрезка торцов.
Черновые методы обработок – точение наружных цилиндрических поверхностей, точение внутренних цилиндрических поверхностей, подрезка торцов.
5.1.2 Определение числа этапов обработки поверхностей
Для получения детали заданной точности необходимо разбить техпроцесс на несколько этапов. При разделении техпроцесса на этапы некоторые поверхности «Стакана» пройдут обработку на каждом этапе, постоянно повышая при этом точность обработки и качество поверхностного слоя.
Техпроцесс изготовления «Стакана» можно разделить на три этапа: черновая, чистовая и окончательная обработка.
Цель черновой ступени заключается в достижении равномерного распределения припуска на последующую обработку, и удалить поверхностные дефекты заготовки после штамповки.
Цель чистовой ступени заключается в получении детали с минимальными припусками под окончательные операции с целью обеспечения заданной точности поверхностей детали.
На окончательном этапе происходит снятие малого припуска, получаются поверхности заданной точности и заданного качества.
Определим число ступеней обработки для каждой поверхности детали:
Наружная цилиндрическая поверхность 82:
3 ступени – черновая + чистовая + окончательная;
Наружная цилиндрическая поверхность 87h11:
2 ступени - чистовая + окончательная;
Наружная цилиндрическая поверхность 260h11:
3 ступени – черновая + чистовая + окончательная;
Внутренняя цилиндрическая поверхность 60F8:
3 ступени – черновая + чистовая + окончательная;
Внутренняя канавка 77:
1 ступень – окончательная;
Наружная канавка 82h11:
1 ступень – окончательная;
Внутренний паз:
1 ступень – окончательная;
Отверстие 22:
2 ступени - чистовая + окончательная;
24 отверстия 6Н8
1 ступень – окончательная;
2 резьбы М8 5Н6Н
2 ступени - чистовая + окончательная;
Отверстие 7
1 ступень – окончательная;
Подрезка торцов
3 ступени – черновая + чистовая + окончательная;
Фрезерование выборок
1 ступень – окончательная;