Материал: Мой курсовик по техмашу
6 Разработка маршрутного технологического техпроцесса
Маршрутный технологический процесс обработки детали «Стакан»
00 Заготовительная
-
Изготовить штамповку методом выдавливания
05 Термообработка
-
Нормализовать заготовку
10 Токарная с чпу
-
Заготовка устанавливается в трех кулачковый самоцентрирующийся патрон
-
Точить торец, наружную цилиндрическую поверхность и торец фланца
-
Точить поверхности окончательно
-
Центровать торец
-
Сверлить отверстие
-
Перенести маркировки шрифтом 5 на торец
Инструмент – резец ВК8, сверло центровочное 5 Р18, сверло 15 Р18, молоток, клеймо ударное
Мерительный инструмент - ШЦ 0…300 ц.д. 0,05 кл.1; ШГ 0…160 ц.д. 0,05; шаблон; ШЦ 0…125 ц.д. 0,1 кл.1; пробка 3Н13, пробка 3JS12
15 Токарная с ЧПУ
-
Заготовка устанавливается в трех кулачковый самоцентрирующийся патрон
-
Точить торец, наружную цилиндрическую поверхность
-
Точить поверхности окончательно
-
Расточить отверстие
Инструмент – резец Т15К6, сверло 30 Р18, резец ВК8
Мерительный инструмент - ШЦ 0…300 ц.д. 0,05 кл.1; ШГ 0…160 ц.д. 0,05; шаблон; ШЦ 0…125 ц.д. 0,1 кл.1; ШЦ 0…150 ц.д. 0,02
20 Операционный контроль
-
Заготовка устанавливается на стол ОТК
-
Проверить осмотром отсутствие вмятин, рисок и других внешних дефектов
-
Проверить шероховатость методом сравнения с образцами шероховатости
-
Проверить размеры
Мерительный инструмент - ШЦ 0…300 ц.д. 0,05 кл.1; ШГ 0…160 ц.д. 0,05; шаблон; ШЦ 0…125 ц.д. 0,1 кл.1; ШЦ 0…150 ц.д. 0,02, шаблон, шаблон
25 Термообработка
-
Закалить деталь
30 Токарная с ЧПУ
-
Заготовка устанавливается в трех кулачковый самоцентрирующийся патрон с выверкой биения базовых поверхностей кулачков
-
Точить торец, наружную цилиндрическую поверхность
-
Точить наружную цилиндрическую поверхность
-
Точить наружную цилиндрическую поверхность
-
Точить поверхности окончательно
-
Расточить отверстие
Инструмент – резец Т15К6
Мерительный инструмент - ШЦ 0…400 ц.д. 0,05 кл.1; ШГ 0…160 ц.д. 0,05; шаблон; ШЦ 0…200 ц.д. 0,05 кл.1; ШЦ 0…150 ц.д. 0,02; ИЧ 0…10 ц .д. 0,01 кл.1; штатив
35 Токарная с чпу
-
Заготовка устанавливается в трех кулачковый самоцентрирующийся патрон с выверкой
-
Точить торец, наружную цилиндрическую поверхность
-
Точить торцевую выточку
-
Расточить отверстие и фаску
-
Точить внутреннюю канавку
Инструмент – резец Т15К6, резец спец., резец BK8
Мерительный инструмент - ШЦ 0…150 ц.д. 0,02; ИЧ 0…10 ц .д. 0,01 кл.1; штатив; шаблон; микрометр 250…275 ц .д. 0,01 кл.1; микрометр 50…75 ц .д. 0,01 кл.1; нутромер 50…100 кл.1; шаблон; микрометр 75…100 ц .д. 0,01 кл.1;
40 Токарная с чпу
-
Заготовка устанавливается в трех кулачковый самоцентрирующийся патрон с выверкой
-
Точить торец, наружную цилиндрическую поверхность и фаску
-
Расточить отверстие и фаску
Инструмент – резец Т15К6, резец Т15К6 спец.
Мерительный инструмент - ШГ 0…160 ц.д. 0,05; ИЧ 0…10 ц .д. 0,01 кл.1; штатив; калибр – скоба 7h7; шаблон; пробка 8Н13
45 Круглошлифовальная
-
Заготовка устанавливается в центрах Морзе 4 на оправке
-
Шлифовать наружную цилиндрическую поверхность фланца
-
Шлифовать наружную цилиндрическую поверхность с подшлифовкой фланца
Инструмент – круг шлифовальный 1. 600х80х305 25А40 СМ1 7К5, круг шлифовальный 1. 750х100х305 25А40 ПСМ1 7К5
Мерительный инструмент - головка измерительная ц.д. 0,001; штатив; прибор спец; микрометр 250…300 ц.д. 0,002; шаблон; скоба 75…100 ц.д. 0,002; ПКМД Н1 кл. 2; глубиномер 0…100 ц.д. 0,01
Точение правого конуса фланца
1 ступень – окончательная;
Точение левого конуса фланца
1 ступень – окончательная;
фаски: 1 ступень – окончательная;
5.2 Выбор баз
Очень важен при составлении технологии выбор баз. От них зависит точность, качество изготовления детали, а также экономичность заготовки. При выборе установочных баз руководствуются следующими соображениями: в качестве установочных баз выбирают поверхность достаточных размеров и наиболее точно обработанную поверхность; за установочные базы принимают поверхности простые по форме, так как их точнее и проще обработать. Кроме того, при выборе баз руководствуются принципами постоянства и единства баз.
Принцип постоянства баз состоит в том, что для выполнения всех операций обработки деталей используют одну и ту же базу, если невозможно обеспечить этот принцип за базу берут другую поверхность, которая точно расположена относительно базы или является основной поверхностью детали и наиболее точно обработана. Несоблюдение этого принципа увеличивает погрешность обработки и увеличивает разнообразие конструкции приспособлений, а значит, усложняет производство и делает его более дорогим.
Принцип единства баз заключается в том, что в качестве установочной, измерительной, а также конструкторской и сборочной базы назначить одни и те же поверхности. Этот принцип иногда называют принципом совмещения баз. Отступление от этого принципа не позволяет производить обработку на настроенных станках по упорам и копирам.
Базами детали «Стакан» принимаются внутренняя цилиндрическая поверхность 60F8 и наружная цилиндрическая поверхность 260h11.
5.3 Последовательность обработки
Наметим последовательность обработки поверхностей стакана и сформируем операции, которые в дальнейшем уточним:
Производится подготовка баз (обработка торцов, цилиндрических поверхностей)
Производится окончательная обработка баз (шлифование)
Производится долбление паза
Производится обработка наружной канавки, подготавливается обработка фланца
Производится сверление крепёжных отверстий
Производится обработка фланца
Фрезеруются выборки, сверлятся отверстия
Производится слесарная обработка, нарезается резьба
50 Внутришлифовальная
-
Заготовка устанавливается в трех кулачковый самоцентрирующийся патрон с выверкой
-
Шлифовать торец
-
Шлифовать отверстие с подшлифовкой торца
Инструмент – круг шлифовальный 6. 100х50х20 25А40 СМ2 7К5, круг шлифовальный 5. 40х40х13 25А40 СМ2 6…8К
Мерительный инструмент - головка измерительная ц.д. 0,001; штатив; плита кл. 0; стойка; индикатор 2 ц .д. 0,002 кл.0; глубиномер 0…100 ц.д. 0,01; ПКМД Н1 кл. 1; микрометр 50…75 ц .д. 0,01 кл.2; нутромер 50…100 ц.д. 0,002; ШГ 0…160 ц.д. 0,05
55 Долбёжная
-
Заготовка устанавливается в приспособление с выверкой
-
Долбить паз
Инструмент - резец Р9К5, резец Р18
Мерительный инструмент - головка измерительная ц.д. 0,001; штатив Ш- I - 8; шаблон; шаблон; ПКМД Н1 кл. 1; ШЦ 0…150 ц.д. 0,02
60 Токарная
-
Заготовка устанавливается в трех кулачковый самоцентрирующийся патрон с выверкой
-
Точить наружную цилиндрическую поверхность
-
Точить наружную цилиндрическую поверхность
Инструмент – резец Т15К6
Мерительный инструмент - головка измерительная ц.д. 0,001; штатив; шаблон; ПКМД Н3 кл. 2; ШЦ 0…400 ц.д. 0,05 кл. 1; глубиномер 0…100 ц.д. 0,01; шаблон; микрометр 0…25 ц.д. 0,01 кл. 1
65 Токарная
-
Заготовка устанавливается в трех кулачковый самоцентрирующийся патрон с выверкой
-
Точить торец фланца заподлицо с ранее проточенным
-
Точить наружную канавку
-
Точить наружную цилиндрическую поверхность с подрезкой торца
-
Точить торец
Инструмент – резец Т15К6, резец ВК8 спец.
Мерительный инструмент - головка измерительная ц.д. 0,001; штатив; шаблон; микрометр 0…25 ц.д. 0,01 кл. 1; ШЦ 0…150 ц.д. 0,02; шаблон; штангенприбор спец.; микрометр 75…100 ц.д. 0,01 кл. 1; шаблон; радиусный шаблон; глубиномер 0…100 ц.д. 0,01; ПКМД Н3 кл. 2
70 Внутришлифовальная
-
Заготовка устанавливается в трех кулачковый самоцентрирующийся патрон с выверкой
-
Шлифовать торец
Инструмент – круг шлифовальный 5. 40х40х13 25А40 СМ2 6…8К
Мерительный инструмент - головка измерительная ц.д. 0,001; штатив; плита кл. 0; стойка; глубиномер 0…100 ц.д. 0,01; ПКМД Н1 кл. 1
75 Вертикально-фрезерная
-
Заготовка устанавливается в приспособление спец.
-
Зенкеровать 24 отверстий
-
Сверлить 24 отверстий
-
Развернуть 24 отверстий
Инструмент – сверло D2 Р18, сверло D4,7 Р18, развертка D5 Р18,
Мерительный инструмент - ШЦ 0…150 ц.д. 0,02; пробка
80 Токарная с чпу
-
Заготовка устанавливается в трех кулачковый самоцентрирующийся патрон с выверкой
-
Точить торец фланца, соблюдая угол и радиус
-
Точить наружную цилиндрическую поверхность
Инструмент – резец спец, резец ВК8
Мерительный инструмент - головка измерительная ц.д. 0,001; штатив; шаблон; ШЦ 0…150 ц.д. 0,02; ШЦ 0…400 ц.д. 0,05; шаблон; шаблон; радиусный шаблон; глубиномер 0…100 ц.д. 0,01; ПКМД Н3 кл. 2; угломер 0…180 ц.д. 2; меры плоского угла Н1 кл. 1
85 Токарная с ЧПУ
-
Заготовка устанавливается в трех кулачковый самоцентрирующийся патрон с выверкой
-
Точить торец фланца, соблюдая угол и радиус
-
Маркировать шрифтом 2.5
Инструмент – резец спец
Мерительный инструмент - головка измер. ц.д. 0,001; штатив; ШЦ 0…400 ц.д. 0,05; угломер 0…180 ц.д. 2; меры плоского угла Н1 кл. 1; стенкомер
90 Вертикально-фрезерная
-
Заготовка устанавливается в приспособление спец. с выверкой
-
Фрезеровать 4 выборки
-
Обработать отверстие
-
Обработать 2 отверстия
Инструмент – фреза D20 Z6 Р18, сверло D6,7 Р18
Мерительный инструмент - головка измер. ц.д. 0,001; штатив; ШЦ 0…150 ц.д. 0,02; меры плоского угла Н1 кл. 1
7 Обоснование выбора оборудования, приспособлений, режущего и измерительного инструментов
Предложенный технологический процесс экономически выгодный и рациональный. Выбор станочного оборудования является одной из важнейших задач при разработке технологического процесса механической обработки заготовки. От правильного его выбора зависит производительность изготовления детали, экономное использование производственных площадей, механизации и автоматизации ручного труда, электроэнергии и в итоге себестоимости детали.
При выборе станочного оборудования необходимо учитывать: характер производства, методы достижения заданной точности при обработке, соответствие станка размерам детали, мощности станка, удобство управления и обслуживания станка, габаритные размеры и стоимость станка.
В проектируемом варианте технологического процесса применяется более производительное и современное оборудование, широко применяются станки с программным управлением. Заменен вид заготовки с поковки на более экономичную и подходящую для серийного типа производства штамповку методом выдавливания, что позволит значительно сократить время обработки, и лишает технологический процесс лишней токарной операции. На 10 и 60 токарных операциях введён более новый универсальный токарно-винторезный станок 16К20. На 45 операции круглошлифовальный станок заменён более новым станком BU28x1000, а за ненадобностью на 45 и 70 операциях внутришлифовальный станок с ЧПУ заменён на универсальный высокой точности модели 3М227ВМ. Токарные операции базового технологического процесса 60 и 40 в проектируемом объединены в комплексную операцию 35 благодаря применению станка с ЧПУ DF2 CNC . Так же на операции 75 заменен координатно-расточной станок вертикально-фрезерным с ЧПУ и АСИ модели ГФ217Сб, тем самым уменьшилось количество оборудования на производстве.
Выше перечисленные изменения технологического процесса позволили сделать его менее трудоёмким, сократив время на изготовление детали, и более экономичным, сделав её более простой и выгодной в изготовлении.
При разработке технологического процесса механической обработки заготовки необходимо правильно выбрать приспособления, которые должны способствовать повышению производительности труда, точности обработки, улучшению условий труда, ликвидации предварительной разметки заготовки и выверки их при установке на станке.
Применение станочных приспособлений и вспомогательных инструментов при обработке заготовок дает ряд преимуществ:
-
сокращает трудоемкость обработки заготовок за счет резкого уменьшения времени, затрачиваемого на установку, выверку и закрепление;
-
расширяет технологические возможности станков.
Использованное станочное приспособление специальное, используется на 75-ой операции. Оно устанавливается на стол вертикально-фрезерного станка и позволяет в значительной мере облегчить сверление детали.
При выборе режущего инструмента необходимо стремиться принимать стандартный инструмент, но, когда целесообразно, следует применять и специальный, комбинируемый, фасонный инструмент, позволяющий совмещать обработку нескольких поверхностей.
При проектировании технологического процесса механической обработки заготовки для межоперационного окончательного контроля обрабатываемых поверхностей стандартный измерительный инструмент, учитывая тип производства, но вместе с тем, когда целесообразно следует применять специальный контрольно-измерительный инструмент или контрольно-измерительное приспособление.
В среднесерийном производстве обычно применяется универсальный измерительный инструмент.
8 Назначение припусков на механическую обработку, расчет межоперационных размеров и размеров заготовки статическим методом
Определение операционных припусков, допусков межоперационных размеров и размеров заготовки осуществляется на основе опытно-статистического метода по укрупненным справочным нормативам [2]:
Размер 93-0.035
d45 = 93-0.035
d30 = d45 + z45 =93 + 0.5 = 93.5-0.35
d10 = d30 + z30 =93.5 + 4.5 = 98-0.35
d00= d10 + z10 =98 + 9 = 107±2
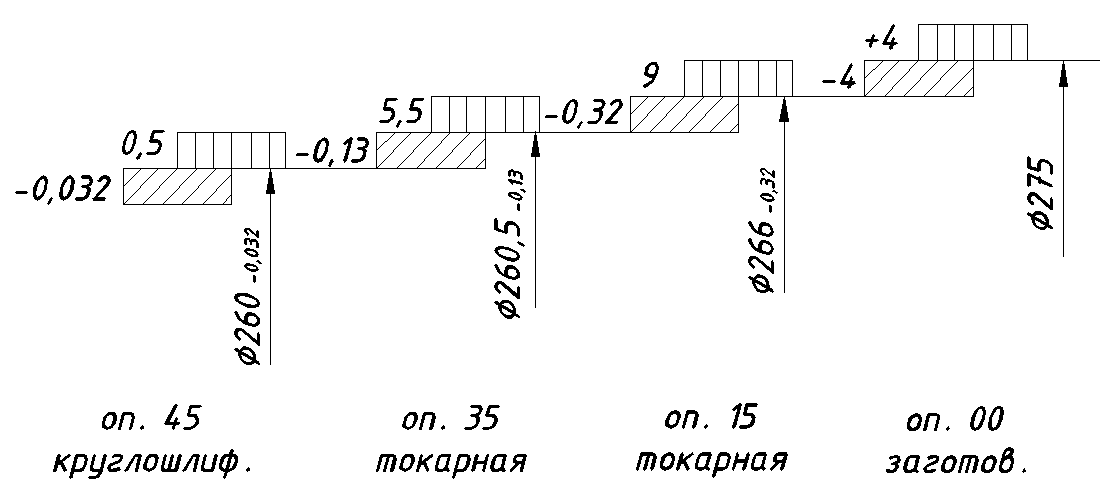
Размер 260-0.035
d45 = 260-0.032
d35 = d45 + z45 =260 + 0.5 = 260.5-0.13
d15 = d35 + z35 =260.5 + 5.5 = 266-0.32
d00= d15 + z15 =266 + 9 = 275±5
Размер 87-0.22
d80 = 87-0.22
d65 = d80 + z80 =87 + 1 = 88-0.54
Размер 82-0.35
d65 = 82-0.35
d40 = d65 + z65 =82 + 1 = 83-0.054
d30 = d40 + z40 =83 + 2 = 85-0.35
Размер 141-0.1
l50 = 141-0.1
l40 = l50 + z50 =141 + 0.5 = 141.5-0.25
l30 = l40 + z40 =141.5 + 3.5 = 145-0.4
l15= l30 + z30 =145 + 5 = 150-0.75
l00= l15 + z15 =150 + 10 = 160±4
Размер 123-0.1
l70 = 123-0.1
l65= l70 + z70 =123 + 0.5 = 123.5-0.1
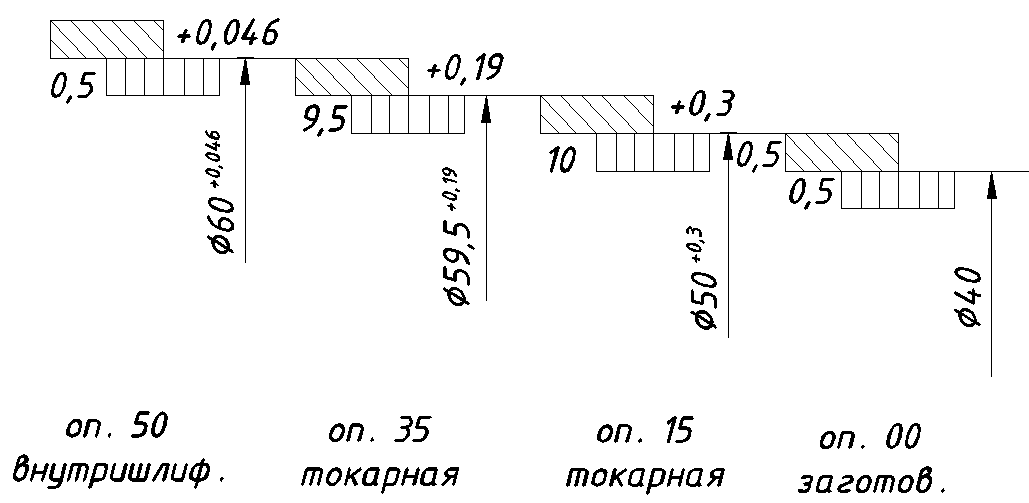
Размер 60+0.046
D50 = 60+0.046
D35 = D50 + Z50 =60 - 0.5 = 59.5+0.19
D15 = D35 + Z35 =59.5 - 9.5 = 50+0.3
D00 = D15 + Z15 =50 - 10 = 40±0.5
Размер 22+0.33
D40 = 22+0.33
D10 = D40 + Z40 =22 - 7 = 15+0.27
Размер 133±0.2
L50 = 133±0.2
L35 = L 50 + Z50 =133 - 0.5 = 132.5+0.16
L15 = L 35 + Z35 =132.5 - 12.5 = 120+0.3
L00 = L 15 + Z15 =120 - 10 = 110±2
9 Схемы расположения припусков, допусков и операционных размеров в различных стадиях обработки на 2 размера
Размер Ø 260h6 (-0,032)
Размер Ø 60F8 (+0,046)
10 Назначение режимов резания по укрупненным нормативам
Расчет режимов производится с использованием источника [ 7 ]
Расчет режимов резания включает в себя определение величины подачи инструмента (S мм/об), скорости резания (V м/мин), и частоты вращения шпинделя (n об/мин), которая рассчитывается по формуле: