Материал: Нетрадиционные методы обработки в современном машиностроении
С увеличением концентрации электролита удельная проводимость растет, достигает максимального значения, а затем снижается. Это объясняется тем, что по мере увеличения концентраций все сильнее проявляется взаимное притяжение ионов, которое снижает их подвижность и возможность переноса зарядов.
Для хлорида натрия наибольшая удельная проводимость достигается при концентрации около 250 г/л, хлорида калия — 210 г/л.
С повышением температуры t возрастает подвижность ионов и растет удельная проводимость:
=0 [1 + (t —291)], (2.1)
где 0 — удельная проводимость электролита при Т = 291 К;
α — температурный коэффициент, в расчетах можно принять α= =0,0225.
Удельная проводимость χ (См/м) для растворов хлорида натрия и нитрата натрия различной концентрации (г/л) приводится в таблице 2.1
Таблица 2.1 Удельная проводимость электролитов.
Электролит |
Концентрация |
|||
50 |
100 |
150 |
200 |
|
Хлорид натрия |
6,7 |
12,1 |
16,4 |
19,6 |
Нитрат натрия |
4,36 |
7,82 |
11 |
13 |
2.6.2 Выбор напряжения
Напряжение, используемое на анодное растворение,
U=U0-U, (2.2)
где U0 – напряжение на источнике питания, выбирается исходя из возможностей оборудования;
U – потери напряжения, для рабочего диапазона режимов обработки составляет 2...5 В. Нижний предел напряжения U в расчетах ограничивают значением 5 В.
Для большинства схем обработки используют диапазон напряжений 9…18 В (для титановых сплавов U=25…30 В).
2.7 Оборудование для эх протягивания
2.7.1. Электроды-инструменты
Электроды-инструменты для схемы прошивания изготовляют в зависимости от вида обработки: изготовление отверстий металлическим инструментом или струйным методом, углубление с постоянным и изменяющимся периметром, конических, сферических и других поверхностей, кольцевая вырезка (трепанация) и др.
Отверстия при прошивании могут быть цилиндрическими, коническими сквозными или глухими. В большинстве случаев электрод (рис. 2.8 ) выполняют в виде трубки 1, изолированной снаружи покрытием 2.
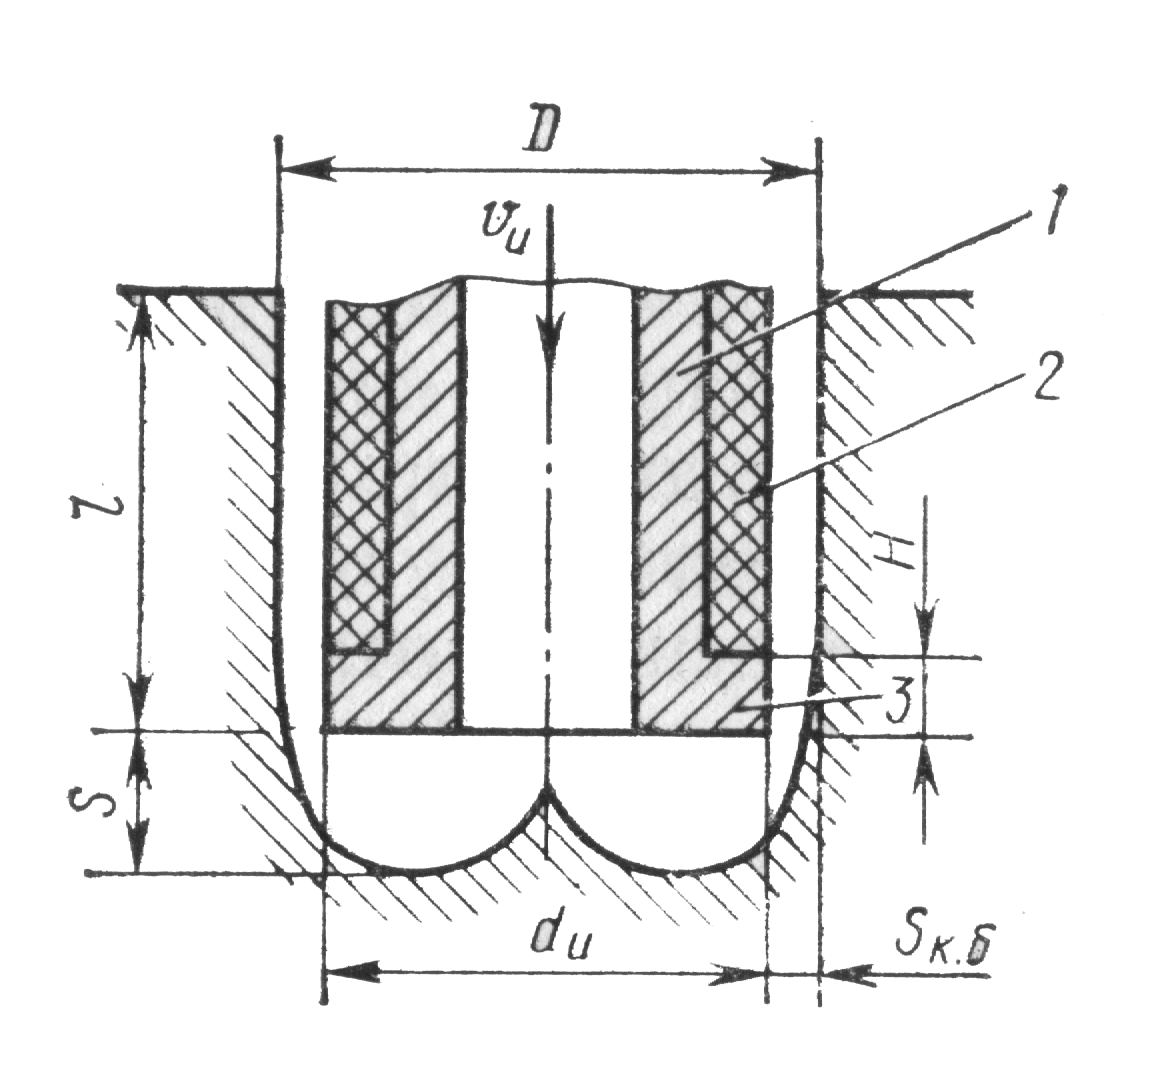
Рис 2.8 Схема прошивки ЭИ в форме трубки.
Со стороны рабочего торца обычно делают бурт 3, предохраняющий покрытие 2 от разрушений струей электролита и продуктами обработки. Если отверстие круглое, то электроду-инструменту придают дополнительное вращение, позволяющее повысить точность размеров сечений. При расчете электрода-инструмента необходимо найти диаметр dи, обеспечивающий получение отверстия диаметром D.
dи=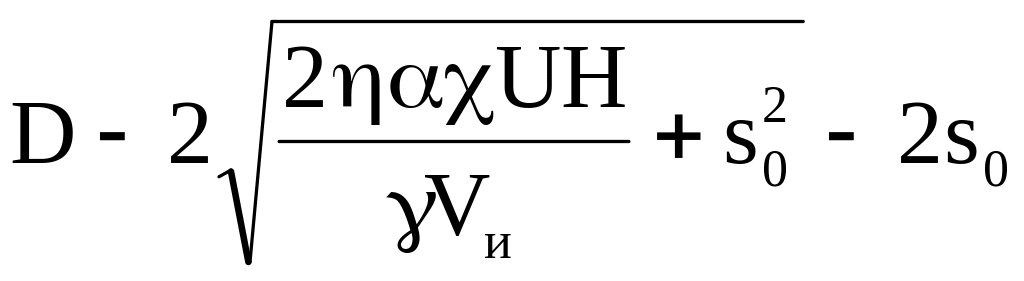 ,
(2.3)
где - выход по току. При использовании электролитов на базе растворов хлорида натрия выход по току для конструкционных низколегированных сталей = 0,8...0,85; для жаропрочных сплавов = 0,85...0,93; для титановых сплавов = 0,83...0,85. Если процесс ЭХО осуществляют в среде нитрата натрия, то для большинства сталей выход по току снижается до = 0,6...0,7. Для алюминиевых сплавов, которые обрабатываются преимущественно в растворах нитрата натрия, выход по току может составлять = 1,1...1,35;
- электрохимический эквивалент, значение для некоторых материалов приводятся в таблице 2.3
Таблица 2.3
Электрохимический эквивалент сплавов.
Материал |
, мг/(А·с) |
Сталь 45 Сталь 12Х18Н9Т Жаропрочные сплавы Титановые сплавы Алюминиевые сплавы |
0,223 0,165 0,26…0,29 0,158…0,162 0,092…0,093 |
- плотность продуктов обработки, =2500…3000 кг/м3;
Vи- скорость подачи электрода-инструмента; Vи=0,005…0,1мм/с;
s0- межэлектродный зазор. Для ЭХО отверстий и небольших полостей, лопаток газотурбинных двигателей устанавливают зазор s0 =0,1…0,3мм; для крупных полостей, лопаток энергетических машин, для схем протягивания и точения задают зазор s0 =0,3…0,5 мм.
Для получения прецизионных отверстий высота бурта должна быть как можно меньше, однако по возможностям технологии Н≥0,2...0,3 мм.
У электродов-инструментов с толстыми стенками вместо изоляции боковой поверхности можно диаметр инструмента уменьшить на 1,5...2 мм по сравнению с диаметром бурта.
Электроды изготовляют в такой последовательности:
1) рассчитывают диаметр dи; 2) трубку необходимого диаметра рихтуют, для чего ее в нагретом состоянии растягивают вдоль оси; 3) отрезают кусок трубки по длине; 4) шлифуют или протачивают наружную поверхность на глубину слоя изоляции, сохраняя бурт и участок для закрепления электрода-инструмента в электрододержателе; 5) наносят слой изоляции; 6) зачищают рабочую часть электрода-инструмента от изоляции и других нетокопроводных частиц; 7) осуществляют контроль электрода-инструмента.
Электродами-инструментами для работы по схеме протягивания обрабатывают внутренние и наружные поверхности круглого и некруглого сечения с плавным переходом между сечениями. Для повышения точности круглого цилиндрического отверстия детали придают вращательное движение с частотой вращения 0,5...1,5 1/с.
Электрод-инструмент для обработки внутренних поверхностей круглых труб представлен на рис 2.9
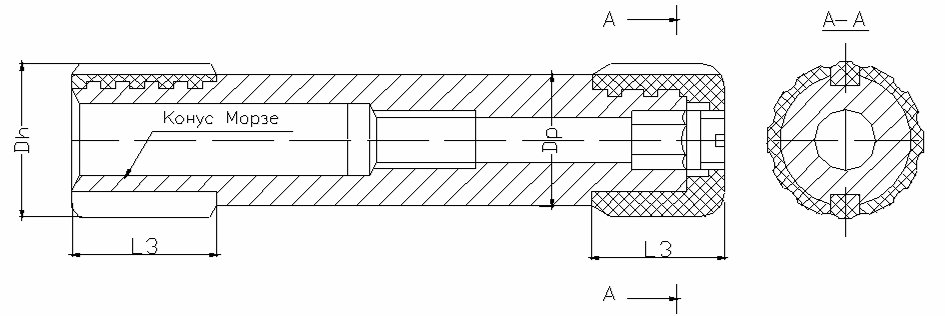 Рис.2.9
ЭИ для обработки труб.
Корпус электрода-инструмента выполняют обычно из латунного проката. Ток от штанги подводят через конический участок с резьбой. Конyc на штанге и в корпусе притирают; площадь контакта должна составлять не менее 70%. Переднюю и заднюю направляющие изготовляют из диэлектриков (органического стекла, эбонита, стиракрила и др.). В них делают .винтовые, канавки для протекания электролита, после чего обрабатывают по наружной поверхности в сборе с корпусом. Затем рабочую часть на длине lр полируют до зеркального блеска. Если обрабатываемое отверстие имеет профиль переменного сечения, например при местном сжатии трубы, то используют электрод-инструмент так называемой нежесткой конструкции.
Расчет ведут в следующей последовательности.
1. Находят наибольший межэлектродный зазор
Smax = (d+В-dз)/2+s0. (2.4)
где d — номинальный диаметр отверстия в детали; В - верхнее предельное отклонение диаметра d; d3 - номинальный диаметр отверстия в заготовке; s0 — начальный межэлектродный зазор, s0 = 0,3…0,5 мм.
2. Определяют средний размер межэлектродного зазора
Sср=(Smax+s0)/2. (2.5)
3. Для среднего зазора находят плотность тока на аноде (заготовке)
J=U/Sср (2.6)
4. Определяют силу тока Iт источника питания
Iт=I1, (2.7)
где 1-коэффицент загрузки источника тока.
5. Рассчитывают наибольшую возможную длину рабочей части инструмента
lp = IТ/(π·d·J). (2.8)
Находят длину передней lп и задней l3 направляющих
lп = k1s0; l3 = k2s0,
где k1=40...60; k2=60...80 — коэффициенты, учитывающие длину пути электролита до получения однородного потока жидкости.
Рассчитывают общую длину электрода-инструмента
L=lп+ l3+ lp
8. Находят диаметр передней и задней направляющих (в мм)
dн = d3 — H — 0,1 (2.9)
где н — нижнее предельное отклонение диаметра отверстия в заготовке.
9. Определяют диаметр рабочей части электрода-инструмента
dр = dз — 2s0. (2.10)
2.7.2. Электрохимические станки
Прошивочные станки можно разделить на три группы:
Станки для прошивания отверстий, которые обычно обладают небольшой мощностью и все их узлы размещают в одном корпусе. Электрод-инструмент подают с постоянной скоростью. К особенностям таких станков относятся необходимость высокой степени очистки электролита и большой напор насоса.
Для обработки профиля пера лопаток применяют станки с горизонтальным или вертикальным направлением подачи электродов-инструментов. На таких станках одновременно обрабатываются двумя электродами спинка и корыто лопатки.
Для получения полостей и «колодцев» используют копировально-прошивочные станки
Электрохимические протяжные станки по конструкции близки к токарным станкам, поскольку поступательное перемещение инструмента может сопровождаться вращением круглой заготовки. Скорость продольной подачи электрода-инструмента в таких станках должна плавно регулироваться в пределах 0,2... 8 мм/с, а окружная скорость заготовки — 50... 150 мм/с. Заготовки труб обычно поступают с металлургических комбинатов без дополнительной механической обработки. В процессе ЭХО необходимо удалить с внутренней поверхности припуск в несколько десятых долей миллиметра, чтобы устранить дефекты проката. При этом требуется сохранить точность формы поверхности.
2.7.3. Источники питания технологическим током
В качестве источников питания электрохимических станков применяются управляемые тиристорные выпрямительные агрегаты серий ТЕ, ТВ, ВАК, ВАКР на различные токи с напряжением 6-24 В.
2.7.4. Ванны для электролита
Форма и размеры ванн обусловлены необходимостью отстоя в них продуктов обработки и периодической их очистки. Ванны обычно изготовляют из нержавеющей стали или диэлектрика, они могут иметь одну или несколько секций. Для удобства транспортировки и монтажа ванны емкостью до 1000—1500 л обычно делают односекционными, а свыше — двухсекционными. При централизованном приготовлении электролита такое деление не обязательно.
В табл. 2.4 приведены ориентировочные размеры ванн для ЭХО в растворах нейтральных солей.
Таблица 2.4 Размеры ванн для промывки, пассивирования и консервации деталей
№ ванн |
Максимальный размер детали, мм |
Емкость ванн, л |
|||||
для промывки водой |
для пассивации |
для консервации |
|||||
Наружный диаметр |
Длина
|
холодной |
горячей |
||||
1 |
20—40 |
1500 |
100 |
80 |
100 |
50 |
|
2 |
50—80 |
1500 |
150 |
100 |
50 |
||
3 |
80—150 |
2000—3500 |
350—400 |
200 |
|||
4 |
80-150 |
10000—16000 |
1200—1800 |
1200—1500 |
1200—1500 |
500—600 |
|
2.7.5. Очистка электролита
Существует несколько способов очистки электролита от продуктов обработки. Самым распространенным является отстой. Однако без комбинации с другими способами отстой используют практически только в ваннах малой емкости (до 400—500 л). В остальных случаях отстой совмещают с центрифугированием, очисткой пресс-фильтрами и вакуум-фильтрами, электрофлотацией или осаждением отходов с помощью коагуляторов
2.7.6. Насосы для подачи электролита
Для комплектования электрохимических станков наибольшее применение получили насосы центробежного типа с широким диапазоном подач и давлений, надежность которых не снижается при прокачивании среды с твердыми и коллоидными частицами. Опыт показывает, что при комплектовании электрохимических станков для обработки внутренних поверхностей достаточно взять насос с напором 60—100 м. Такие насосы выпускают серийно, однако проточная часть у них обычно выполнена не из нержавеющей стали, а из чугуна, что снижает межремонтный период. Тем не менее, их можно успешно использовать для комплектования электрохимических станков.