Материал: Оборудование машиностроительных производств. курсовое проектирование. Новокщенов С.Л., Яценко С.Н
При анализе на технологичность студентами профиля
«Конструкторско-технологическое обеспечение кузнеч- но-штамповочного производства» заполняется табл. 2. При этом знак «0» означает, что требования технологичности не характерны для данной конструкции поковки; «—» - требование технологичности не выполняется; «+» - требование технологичности выполняется.
|
Оценка технологичности изделия |
Таблица 2 |
||||||||
|
|
|
||||||||
|
|
|
|
|
|
|
|
|
|
Оценка |
Требования |
|
№ |
|
|
Признаки |
|
|
признака |
||
|
|
технологичности |
|
(«+», «0», |
||||||
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
|
|
«-» |
К конструк- |
|
1 |
Отсутствие |
выступающих |
|
|
||||
ции поков- |
|
|
частей, мешающих извле- |
|
|
|||||
ки/заготовки |
|
чению штампованных по- |
|
|
||||||
|
|
|
ковок из полости штампа |
|
|
|||||
|
|
2 |
Наличие |
конструктивных |
|
|
||||
|
|
|
уклонов, |
перпендикуляр- |
|
|
||||
|
|
|
ных |
плоскости |
разъема |
|
|
|||
|
|
|
штампа |
|
|
|
|
|
|
|
|
|
3 |
Наличие |
плавных |
перехо- |
|
|
|||
|
|
|
дов между сопрягаемыми и |
|
|
|||||
|
|
|
пересекающимися |
поверх- |
|
|
||||
|
|
|
ностями |
|
|
|
|
|
|
|
|
|
4 |
Наличие |
и |
оптимальные |
|
|
|||
|
|
|
размеры перемычек - пле- |
|
|
|||||
|
|
|
нок в поковках, выполняе- |
|
|
|||||
|
|
|
мых с наметками отвер- |
|
|
|||||
|
|
|
стий |
|
|
|
|
|
|
|
|
|
5 |
Отсутствие |
в |
штампован- |
|
|
|||
|
|
|
ных |
поковках |
отверстий |
|
|
|||
|
|
|
малого диаметра (d < 30 |
|
|
|||||
|
|
|
мм) |
|
|
|
|
|
|
|
15

Окончание табл. 2 Оценка технологичности изделия
|
|
|
|
|
Оценка |
Требования |
№ |
Признаки |
|
|
признака |
технологичности |
|
(«+», «0», |
|||
|
|
|
|||
|
|
|
|
|
«-» |
К плоскости |
6 |
Плоский разъем штампа |
|
||
разъема |
7 |
Минимальное количество |
|
||
штампа |
|
плоскостей |
разъема |
|
|
|
|
штампа |
|
|
|
|
8 |
Плоскость |
разъема |
|
|
|
|
штампа пересекает боль- |
|
||
|
|
шую по объему верти- |
|
||
|
|
кальную поверхность из- |
|
||
|
|
делия |
|
|
|
|
9 |
Расположение плоскости |
|
||
|
|
разъема штампа облегча- |
|
||
|
|
ет удаление поковки |
из |
|
|
|
|
штампа в результате на- |
|
||
|
|
личия естественных |
ук- |
|
|
|
|
лонов поковки (уклонов, |
|
||
|
|
соответствующих |
укло- |
|
|
|
|
нам детали) |
|
|
|
Далее во всех случаях рассчитывается относительный показатель технологичности конструкции поковки Тп.
TП = ,
где:
Тп – относительный показатель технологичности конструкции поковки;
n– сумма выполняемых требований технологичности n= (∑«+»);
Nо = (N- ∑«0»), где:
16
N– общее количество требований технологичности (N= 9); ∑«0» - сумма требований технологичности, не характерных для данной конструкции поковки.
Чем получившееся значение показателя технологичности поковки ТП ближе к 1, тем изделие более технологично и его можно изготавливать методами обработки металлов давлением.
Этот анализ дает возможность оценить степень подготовленности конструкции изделия (детали) к автоматизированному производству, а следовательно, и целесообразность проведения проектно-конструкторских работ.
1.2. Описание технологического процесса. Составление маршрутной карты
После выполнения анализа технологичности студенты групп «Автоматизированное оборудование» и «Техноло-
гия машиностроения» продолжают проработку технологического процесса изготовления изделия на металлообрабатывающем оборудовании.
Разработка технологического процесса является исходными данными для проектирования участка цеха, цеха в целом и завода по выпуску изделий. Проектирование технологического процесса состоит из нескольких стадий с различной степенью детализации.
1.Маршрутное описание – сокращенное описание всех технологических операций в маршрутной карте в последовательности их выполнения без указания переходов и технологических режимов.
2.Операционное описание – полное описание всех технологических операций в последовательности их выполнения с указанием переходов и технологических режимов.
3.Маршрутно-операционное описание – сокращен-
ное описание технологических операций в маршрутной кар-
17
те в последовательности их выполнения с полным описанием отдельных операций в других технологических документах. Выбор степени детализации определяется стадией разработки документов, типом производства и сложностью выпускаемых изделий.
При разработке документации на технологические процессы, выполняемые на стадиях опытного образца (опытной партии) используют маршрутное и/или маршрут- но-операционное описание. В мелкосерийном производстве применяют маршрутно-операционное описание. В серийном и массовом производствах используют операционное описание. В рамках курсового проектирования рекомендуется использовать маршрутное описание технологического процесса с составлением маршрутной карты.
Маршрутная карта (МК) - документ предназначен для маршрутного или маршрутно-операционного описания технологического процесса или указания полного состава технологических операций при операционном описании изготовления или ремонта изделия (составных частей изделия), включая контроль и перемещения по всем операциям различных технологических методов в технологической последовательности с указанием данных об оборудовании, технологической оснастке, материальных нормативах и трудовых затратах.
Примечания:
1.МК является обязательным документом.
2.Допускается МК разрабатывать на отдельные виды
работ.
3.Допускается МК применять совместно с соответствующей картой технологической информации, взамен карты технологического процесса, с операционным описанием в МК всех операций и полным указанием необходимых технологических режимов в графе «Наименование и содержание операции».
18
4. Допускается взамен МК использовать соответствующую карту технологического процесса.
Маршрутную карту используют при любой форме описания ТП.
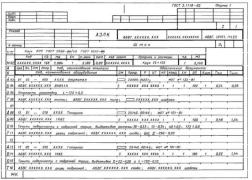
При маршрутном и маршрутно-операционном описании технологического процесса МК является одним из основных документов, в котором описывают весь процесс в технологической последовательности выполнения операций. При операционном описании технологического процесса МК играет роль сводного документа, в котором указывают адресную информацию (номер цеха, участка, рабочего места, операции), наименование операции, перечень документов, применяемых при выполнении операции, технологическое оборудование и трудозатраты. Формы и правила оформления МК приведены в ГОСТ 3.1118-82.
Для изложения технологических процессов в МК используют способ заполнения, при котором информацию вносят построчно несколькими типами строк. Каждому типу строки соответствует свой служебный символ. Служебные символы определяют состав информации, размещаемой в графах данного типа строки МК. Пример оформления МК показан на рис. 6.
Рис. 6. Пример оформления МК
19