Материал: Обработка резанием вольфрамовых сплавов. учебное пособие. Жачкин С.Ю
Рис. 54 Зависимость от времени охлаждения образца в разных технологических средах:
1 – масло; 2 – эмульсия; 3 – вода; 4 – расплав
Рис. 55 Характер изменения температуры стержня во времени для различных значений Bi
Для
установившегося процесса температура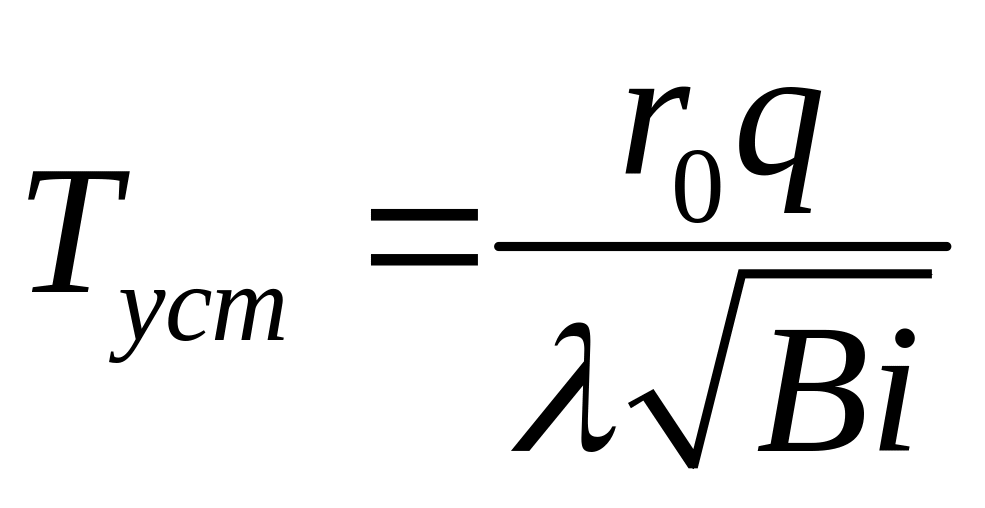 ,
где
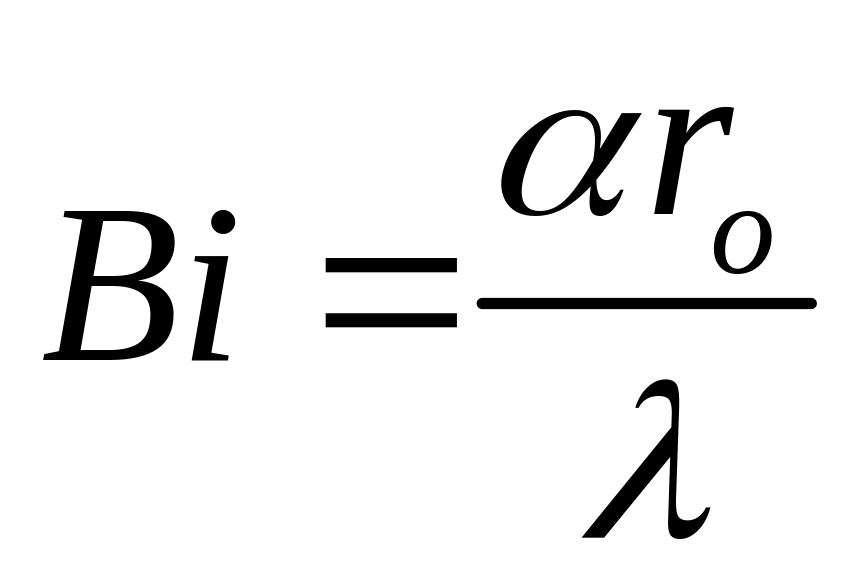 [42].
Сравнительные эксперименты по торцовому фрезерованию сплавов на основе вольфрама показали, что широко применяемые в настоящее время СОЖ на органической основе оказывают на процесс резания незначительное влияние. Так, применение высокоэффективной СОЖ 5%-ного раствора ПГЛ-205 позволило увеличить стойкость инструмента при фрезеровании сплава вольфрама ВПМ со скоростью резания v=11 м/мин только на 10%. В связи с этим представляется актуальным исследование влияния жидкометаллических расплавов на процесс фрезерования.
Исследование влияния легкоплавких металлов на процесс резания было проведено на операции торцового фрезерования на вертикально-фрезерном станке, оснащенном ванной для крепления заготовки, с нагревателями для образования металлических расплавов. Обработку проводили однозубой фрезой (D=42 мм, В = 35 мм), которую закрепляли в специально изготовленной оправке; режущая часть инструмента —твердый сплав ВК8. Режим поддерживали следующий: v=11÷45 м/мин, =0,2 мм/зуб, t=0,5 мм. Геометрия инструмента: γ=0°, α=10°, φ=60°, φ1=20°[6].
Сравнение эффективности различных условий обработки в металлическом расплаве проводили в следующих условиях: в ванне закрепляли заготовку и проводили исследования при обычном резании на воздухе; при заполнении ванны жидкостью на органической основе, при этом уровень ее превышал обрабатываемую поверхность на 2—3 мм; при нагреве заготовки расплавленным металлом, уровень которого был ниже обрабатываемой поверхности на 2—3 мм; при погружении всей заготовки в расплавленный металл таким образом, чтобы срезание стружки происходило под слоем металла.
Для определения наиболее эффективных расплавов было выполнено торцовое фрезерование вольфрамового сплава ВПМ в среде сплава Вуда с нагревом его до t=100° С (этот сплав с вольфрамом не взаимодействует); баббита с нагревом до 270 С (этот сплав также не образует с вольфрамом никаких соединений); свинца с нагревом его до 360°С, который может образовать с вольфрамом эвтектический сплав; припоя ПОС-50 с нагревом его до 220° С (олово не взаимодействует с вольфрамом, свинец может образовать эвтектический сплав). Во всех этих случаях под взаимодействием понимается способность вольфрама образовывать сплавы с металлом расплава при соответствующих условиях.
Таблица 18
Технологическая среда |
Температура среды, 0С |
Стойкость, с |
Воздух……………………………… Сплав Вуда…………………………. ПОС-50…………………………….. Олово………………………………. Свинец…………………………….. |
20 100 230 270 360 |
150 120 190 130 400 |
Таблица 19
Состав расплава, % |
Температура среды, 0С |
Стойкость, с |
Свинец 100 |
360 |
400 |
Свинец 50, олово 50 |
250 |
190-200 |
Свинец 39, олово 61 |
||
Свинец 20, олово 80 |
160-170 |
|
Олово 100 |
120-130 |
Результаты испытаний фрез, приведенные в табл. 18, показали, что эффективность воздействия металлических смазок находится в зависимости от характера взаимодействия обрабатываемого металла и металла смазки. Расплав баббита (не взаимодействующий с вольфрамом) практически не оказывает влияния на повышение стойкости фрезы; расплав свинца, взаимодействующего с вольфрамом, приводит к повышению стойкости (при обычном фрезеровании с t=20° С стойкость фрезы составляла 150 с).
Расплав оказывает тепловое действие на процесс резания. Для определения степени воздействия обрабатывали заготовки из вольфрамового сплава только с нагревом расплавленным металлом, который не достигал зоны резания.
Наиболее целесообразно применять в качестве металлических расплавов такие металлы, которые могут образовывать эвтектический сплав с обрабатываемым металлом. Однако в большинстве случаев такие металлы если и образуют эвтектику, то имеют высокую температуру плавления, что делает невозможным использование их в качестве технологической среды. Было проведено исследование влияния на процесс резания расплава, состоящего из двух компонентов. Один из них (свинец) образует эвтектику с вольфрамом, а другой (олово) введен в расплав для снижения температуры его плавления. Результаты экспериментов, приведенные в табл. 19, показывают, что наибольшая стойкость достигается в случае применения расплава свинца. Уменьшение процентного содержания свинца в расплаве снижает стойкость инструмента. Наименьшая стойкость инструмента получается при фрезеровании в расплаве олова. Видно, что на процесс резания в первую очередь оказывает влияние не температура расплава, а его состав.
Для выявления характера воздействия расплавленных металлов на процесс резания измеряли среднюю температуру в зоне резания методом естественной термопары с записью на осциллографе и величину тангенциальной составляющей силы резания с помощью однокомпонентного динамометра, сигналы с которого подавались на усилитель и фиксировались на осциллографе.
Измерения силы резания показали, что при обработке в различных условиях величина ее меняется незначительно. Изменение силы резания в процессе обычного резания на воздухе и при обработке с нагревом носит одинаковый характер при незначительном снижении силы во втором случае. Наименьшая сила резания в обоих случаях наблюдается при v=23,8 м/мин. При увеличении скорости резания до 45 м/мин сила резания увеличивается. При обработке в среде расплава изменяется весь характер изменения действующей силы; наибольшего значения она достигает при v=23,8 м/мин.
Изменение температуры в зоне резания так же, как и изменение силы при обычном фрезеровании и при обработке с нагревом в расплаве, носит одинаковый характер при незначительном снижении температуры во втором случае. Обработка в среде расплава приводит к резкому снижению температур в зоне резания при v=11 и 23 м/мин. При увеличении скорости резания до 40 м/мин тепловое воздействие расплава на зону резания значительно меньше. Резкое снижение температуры на контактных поверхностях инструмента и заготовки в среде расплава наблюдалось в наибольшей степени при обработке в зоне низких скоростей резания (до 30 м/мин). Это можно объяснить тем, что во время быстрого процесса стружкообразования металл расплава не успевает проникнуть в зону резания.
Стойкость твердосплавного инструмента в процессе прерывистого резания определяется в первую очередь динамикой тепловой нагрузки (а не механической). В момент врезания зуба фрезы в заготовку происходит повышение температуры до максимальной величины, а затем по мере изменения толщины среза наблюдается незначительное повышение. Во время холостого пробега зуб фрезы интенсивно охлаждается. Таким образом, происходят «тепловые удары». При обработке в расплаве кроме уменьшения температуры в зоне резания происходит и резкое уменьшение «теплового удара» или его может и не быть. Это объясняется тем, что разница между температурой во время холостого хода и температурой в момент врезания довольно значительна и составляет 80-100° С.
Поскольку именно динамика тепловой нагрузки в процессе прерывистого резания определяет стойкость твердосплавного инструмента, то при обработке в расплавах стойкость инструмента должна увеличиваться. Во всех экспериментах применение расплава привело к повышению стойкости инструмента в 2—10 раз в зависимости от обрабатываемого материала.
Наибольшая стойкость получена при v= 11 и 23,8 м/мин. что, вероятно, вызвано наибольшим проникновением жидкого металла в зону резания (за критерий затупления принимался износ по задней поверхности, равный 0,5 мм).
Поверхность, обработанная в расплаве, имеет меньшую шероховатость, разрывы встречаются реже, и глубина их меньше, чем при обычной обработке. Сравнение наклепа поверхности образцов методами рентгеноструктурного анализа также не обнаружило существенного различия в степени наклепа при фрезеровании в обычных условиях и при применении в качестве технологической среды жидкометаллического расплава. Так, если глубина наклепанного слоя для образца, обработанного обычным способом, составила 18 мкм, то в случае обработки в расплаве — 15 мкм.
В поверхностных слоях образцов после фрезерования действуют остаточные напряжения сжатия, главные оси которых не лежат в плоскости поверхности. Естественно, что сжимающие остаточные напряжения первого рода не могут быть причиной образования подповерхностных микротрещин. Однако при дробеструйной обработке и шлифовании титановых сплавов, при наличии сжимающих напряжений первого рода микронапряжения в приповерхностном слое могут быть растягивающими и приводить к образованию микротрещин [63]. Верхний поверхностный слой находится в близких температурных условиях, как при обычном фрезеровании, так и при резании под расплавом и при нагреве до 400° С. Во всех случаях температура поверхностного слоя выше порога хладноломкости, и пластическая деформация его протекает в относительно одинаковых условиях.
Температурные же условия в подповерхностных слоях отличаются: в обычных условиях фрезерования подповерхностный ненагретый слой находится ниже порога хладноломкости, и внутренние напряжения в этом слое могут вызвать трещины. Для определения наличия трещин в подповерхностных слоях проводили "дополнительную обработку поверхности на шкурке с малой скоростью движения (2—4 м/мин). Далее образцы травили в растворе Мураками при температуре 60—80°С в течение 2 ч.
В процессе обычного резания в месте входа фрезы обнаружены трещины, направление которых совпадает с направлением движения фрезы. Кроме того, все краевые области заготовки поражены микротрещинами. При фрезеровании с нагревом и в расплаве трещины не обнаружены.
Однако различие в структуре поверхности улавливается при исследовании с помощью оптического микроскопа МБС-2. В случае фрезерования с нагревом и в среде расплава на поверхности имеются крупные редкие выступы в виде языкооб-разных отслаивающихся на концах ступенек. При обычном фрезеровании эти ступеньки кажутся в 3—5 раз более мелкими, но на единицу площади их приходится значительно больше. Принципиального различия в структуре поверхности, которая свидетельствовала бы о различном характере деформирования поверхности в рассматриваемых условиях фрезерования, не обнаружено [16].
Таким образом, различия в структуре поверхности при разных условиях фрезерования так малы, что обнаружить их обычными металлографическими исследованиями практически невозможно. Кроме того, наличие трещин только в подповерхностных слоях и различная глубина наклепа заставляют предполагать, что основное различие при механической обработке вольфрама должно быть не в самой поверхности, а в подповерхностных слоях.
Приемлемые технологические схемы обработки в среде жидкометаллических расплавов в настоящее время имеются только для операции сверления и фрезерования. Поэтому изыскивают новые способы резания с применением легкоплавких металлов. Одним из перспективных способов является добавка в жидкую технологическую среду порошка металла. Например, добавление порошка сплава олово — цинк дисперсностью 80 мкм в раствор 5%-ной эмульсин на операции сверления закаленной стали снижает осевую силу и крутящий момент на 20—30%. Стойкость возросла в 2—2.5 раза. Интересно отметить, что резко изменился вид стружки: она стала в виде мелких иголок и отдельных элементов, что улучшило ее отвод из зоны резания. Эти результаты получены только при определенных режимах обработки (v=11м/мин, s= 0,056 мм/об), что подтверждает вывод о критичности условий действия поверхностно-активных металлов (ПАМ). Только при определенных напряжениях в зоне стружкообразования действие ПАМ будет максимально эффективным.
Приведенный способ применения ПАМ также не лишен недостатков. Необходимы устройства для поддержания порошка во взвешенном состоянии.
В целях определения влияния сильно адсорбционно-активной среды на прочность детали при последующей эксплуатации были проведены металлографические исследования шлифов сплава ЖС6К и стали 12Х18И9Т после обработки в среде расплава олово—цинк. Микротрещин и растравливания границ зерен не обнаружено, что свидетельствует о том, что расплав по границам зерен не проникает. Не наблюдалось также преимущественной адсорбции какого-либо компонента в приповерхностной зоне при исследовании на рентгеноспектральном микроанализаторе.
Более технологичным является резание с подводом твердой смазки к режущей части инструментов в периоды, когда очередная режущая кромка не осуществляет резание. Такой способ смазки можно применять в процессе прерывистого резания, например при обработке фрезерованием. В процессе прерывистого резания могут быть разные способы применения твердой смазки.
При способе резания непрерывным гальванопокрытием мягкий металл подается на режущие ножи (рис. 56). Для твердой смазки используют такие мягкие металлы, как свинец, олово, кадмий, цинк, медь а также сплавы меди со свинцом и цинка с оловом. Толщину слоя в микрометрах, необходимого для покрытия режущих ножей фрезы во время выхода из контакта с заготовкой, определяют путем несложного расчета. Применение твердой смазки значительно повышает стойкость инструмента [61].
Приведенные на рис. 57 данные были получены при работе четырехперой концевой фрезой диаметром 25,4 мм при ширине фрезерования 6 мм, подаче 70 мм/мин и частоте вращения шпинделя станка 122 об/мин. На рисунке видно, что наилучший эффект в повышении стойкости инструмента (в 2—8 раз) обеспечивает применение в качестве твердой смазки свинца и сплава цинка с оловом. По форме образующейся стружки было также установлено, что трение ее о переднюю поверхность режущих кромок фрезы значительно уменьшается.
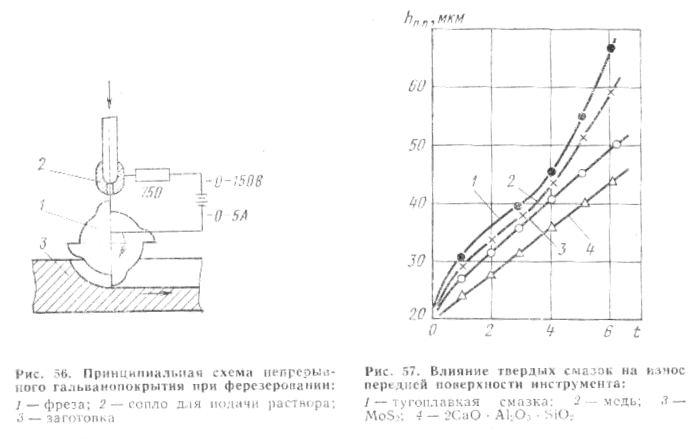
Рис. 56 Принципиальная схема непрерывного гальванопокрытия при фрезеровании:
1 – фреза; 2 – сопло для подачи раствора; 3 – заготовка
Рис. 57 Влияние твердых смазок на износ передней поверхности инструмента: 1 – тугоплавкая смазка; 2 – медь;
3 – MoS2; 4 – 2CaOAl2O3SiO2
Способ напыления расплавленного металла, показанный на рис. 58, состоит в формировании пленки твердой смазки на режущих лезвиях фрезы в моменты выхода их из контакта с заготовкой. Результаты экспериментального фрезерования стали 45С торцовой фрезой с вставными твердосплавными ножами показали, что при обработке с напылением меди, алюминия, цинка, свинца, олова, латуни и баббита срезаемая стружка получается меньшей толщины, и трение стружки о переднюю поверхность ножей фрезы также меньше, чем в случае фрезерования с подачей обычной СОЖ.
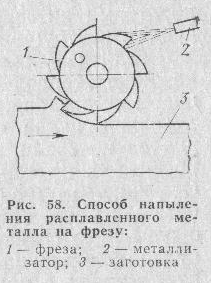
Рис. 58 Способ напыления расплавленного металла на фрезу:
1 – фреза; 2 – металлизатор; 3 - заготовка
Способ химического покрытия заключается в использовании при фрезеровании в качестве СОЖ раствора сернокислой меди (для покрытия) соответствующей концентрации. Проведенные эксперименты по фрезерованию сплава инконель-Х 750 с подачей в качестве СОЖ указанного раствора показали, что медь, осаждающаяся на ножах фрезы, изготовленной из быстрорежущей стали, выполняя назначение твердой смазки, уменьшает сопротивление резанию и обеспечивает более длительный срок службы инструмента.
Установлено, что покрытие ножей фрезы мягкими металлами уменьшает сопротивление резанию и увеличивает срок
службы инструмента.
Еще одним способом использования твердой смазки является примешивание металлического порошка к консистентной смазке. Проведенные эксперименты показали, что нанесение консистентной смазки с примесью металлического порошка па поверхность обрабатываемой заготовки, сопряженную с поверхностью резания, обеспечивает в процессе обработки резанием хороший смазочный эффект. Реализация такого способа смазки не нуждается в специальном устройстве. Особенность способа в том, что его можно использовать при прерывистом резании с очень короткими интервалами выхода режущей части или режущих кромок инструмента из контакта с обрабатываемой заготовкой.
Различные эксперименты, проведенные с применением в качестве твердой смазки сернистого молибдена, графита, сернистого марганца, свинца, меди, алюминия, сернистого свинца, двуокиси свинца, окиси свинца, жидкого стекла и других материалов показали, что наилучшие результаты по снижению сопротивления резанию дает двуокись свинца, разведенная водой. Особенно заметно снижение сопротивления резанию проявляется обычно на силе подачи, уменьшается также сила трения стружки о переднюю грань инструмента. Эффект снижения сопротивления резанию начинает проявляться приблизительно через 20 см пути резания с момента врезания резца в тело обрабатываемой заготовки.
Из приведенных на рис. 57 данных видно, что среди различных твердых смазок наименьший износ резца по его передней грани (глубине лунки износа) обеспечивают двуокись свинца, сернистый молибден или сернистый марганец. Известно, что гелеиит 2СаО∙А12О3 при обработке резанием раскисленной кальцием стали является весьма эффективным средством уменьшения износа инструмента. Использованный в данном случае в качестве твердой смазки геленит не приводит к значительному изменению сопротивления резанию, что позволяет предположить, что он действует как средство, предупреждающее диффузию между материалами инструмента и обрабатываемой заготовки.
Следовательно, применение твердой смазки при обработке металлов резанием, в частности при прерывистом резании, обеспечивает снижение сопротивлении резанию и увеличение стойкости режущего инструмента. Подвод твердой смазки осуществляют главным образом двумя способами: путем покрытия режущих кромок инструмента пленкой мягкого металла и нанесением твердой смазки в виде порошка на поверхность заготовки, примыкающую к поверхности резания.
Нанесением твердой смазки на поверхность, примыкающую к поверхности резания, достигаются в основном следующие цели: обеспечение смазочного эффекта при высоком давлении; предупреждение диффузии между инструментом и стружкой.
Твердая смазка при обработке резанием используется сравнительно недавно, в механизме се действия и в области применения еще много неясностей, однако использование твердой смазки является эффективным средством повышения производительности обработки резанием, и этот вид смазки получает все большее распространение.
В МВТУ им. Н. Э. Баумана проведены эксперименты по торцовому фрезерованию спеченного вольфрама с напылением цинка на зуб фрезы во время холостого хода. Для напыления использовали стандартный газовый металлизатор МГИ2-65А. Распыляли цинковую проволоку диаметром 2 мм. Режимы работы металлизатора: давление воздуха 5—б кгс/см2, расход 0,6 м3/ч, давление ацетилена 0,8 и давление кислорода 4,9 кгс/см2.
Фрезерование проводилось на станке мод. 610Г с режимом n=190 об/мин, s=38 мм мин. t=0,5 мм, Dфр=40 мм инструментом из сплава ВК8 с γ=5°, λ=0°. Сравнительные эксперименты проводили при следующих условиях: 1) при обычном фрезеровании; 2) при фрезеровании с обдувом фрезы пламенем металлизатора; 3) при фрезеровании с напылением цинка. Вторую серию экспериментов проводили с целью выяснения влияния отдельно горячей смеси на процесс резания. Этим исключалось возможное снижение тепловой напряженности при движении зуба фрезы через горячую смесь во время холостого хода. Влияние этой смеси не замечено.
Фрезерование с напылением цинка повышает стойкость фрезы в 4—5 раз. Так, если в первой и второй серии опытов критерий износа по задней грани hа=0,5 наступал через 20 с, то при напылении цинка—через 90—100 с. Применение стандартного металлизатора для напыления при фрезеровании оказалось нецелесообразным, так как его производительность намного выше, чем требуется для резания. Для обеспечения нормальных условий работы требуется оборудование рабочего места надежной системой вентиляции.
Одной из разновидностей применения легкоплавких металлов при фрезеровании является установка пластин из этих металлов на входе и выходе фрезы. При движении зуба фрезы через пластину частички ее металла налипают на поверхность зуба и оказывают положительное влияние. Однако эффективность действия в этом случае ниже, чем при фрезеровании в расплаве и при напылении.
Проводилось фрезерование заготовки размером 55x5 мм из вольфрама, осажденного из газовой фазы, залитой расплавом олова, на станке мод. 610Г. Режим резания: n=95÷190 об/мин, D=40 мм, s=0,2 мм/зуб, t=0,5 мм, B/D=0012. Фреза из сплава ВК8 с γ=5°, λ=0°. Результаты показали (рис. 59). что изменение стойкости резца имеет линейную зависимость от скорости резания, и с ее увеличением стойкость инструмента уменьшается.
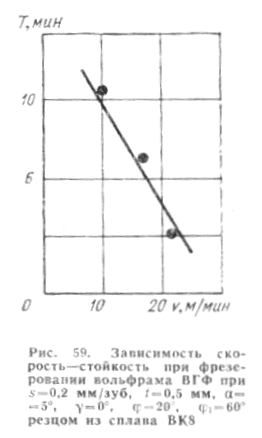
Рис. 59 Стойкость инструмента при фрезеровании сплава ВГФ
Изменение величины износа по задней поверхности в зависимости от времени происходило очень равномерно, никаких сколов на инструменте не было. Кроме того, характер износа резко отличался от того, который зафиксирован при резании спеченного вольфрама, на задней поверхности не обнаружено полос, свидетельствующих об абразивном характере износа. Это может быть вызвано тем, что отношение B/D чрезвычайно мало, и перед тем как профрезеровать 5 мм образца, фреза проходит через слои олова 15 мм, частички которого, налипая на контактные поверхности инструмента, создают надежную изоляцию режущего лезвия от абразивного действия обрабатываемого материала. Стружка, имеющая характер мелкодисперсной пыли, налипшая на поверхность фрезы, снималась с нее во время холостого прохода через слой олова. Этим объясняется наличие глубоких следов — борозд в олове позади обрабатываемого образца. Силы резания при врезании достигают значительной величины. Несмотря на то, что обработанный образец залит оловом, при выходе фрезы из заготовки ее края скалываются вследствие появления больших напряжений растяжения. Избежать сколов можно за счет такого смещения заготовки, при котором толщина стружки на выходе фрезы будет равна нулю.