Материал: Обработка резанием вольфрамовых сплавов. учебное пособие. Жачкин С.Ю
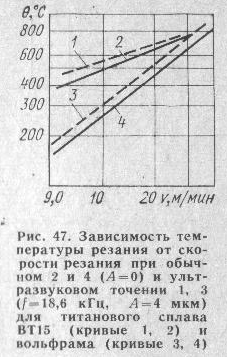
Рис. 47 Зависимость температуры резания от скорости резания при обычном (2, 4) и ультразвуковом (1 ,3) точении
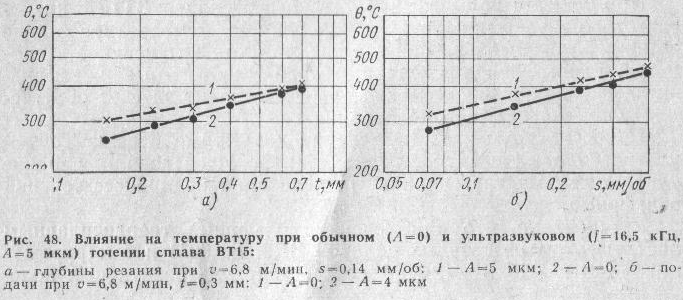
Рис. 48 Влияние на температуру при обычном и ультразвуковом точении сплава ВТ-15
При точении вольфрама с воздействием ультразвука прирост температуры больше, чем при точении сплава ВТ15; он равен 50—100° С (рис. 48. 49). При увеличении скорости резания и сечения срезаемого слоя прирост температуры увеличивается, так как теплопроводность вольфрама с увеличением температуры уменьшается. Коэффициент теплопроводности вольфрама при температуре 800° С уменьшается почти в 2 раза.
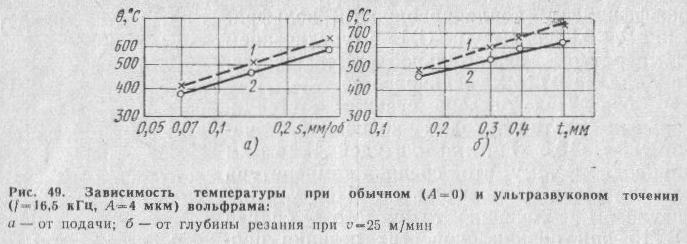
Рис. 49 Зависимость температуры при обычном и ультразвуковом точении вольфрама
Как было показано выше, сила резания
и сила трения при тангенциальных
ультразвуковых колебаниях инструмента
уменьшаются. Усадка стружки при данных
режимах вибрации изменяется незначительно.
Поэтому основной причиной отмеченного
повышения температуры в зоне резания
является увеличение истинной скорости
резания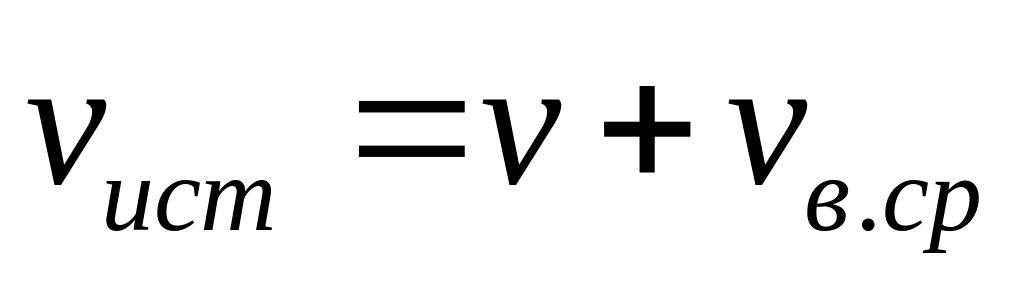 ,
т.е. прирост выделяемой теплоты,
обусловленный вибрационным движением,
можно оценивать как прирост скорости
при обычном резании.
Используя частные зависимости температуры от параметров резания, можно получить обобщенную формулу в следующем виде:
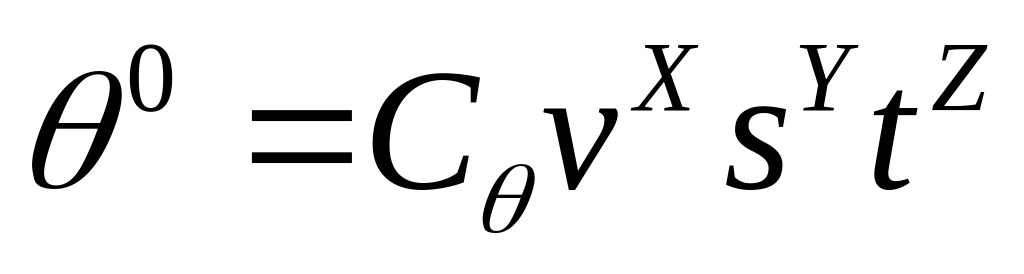 (57)
При точении вольфрама ВПМ
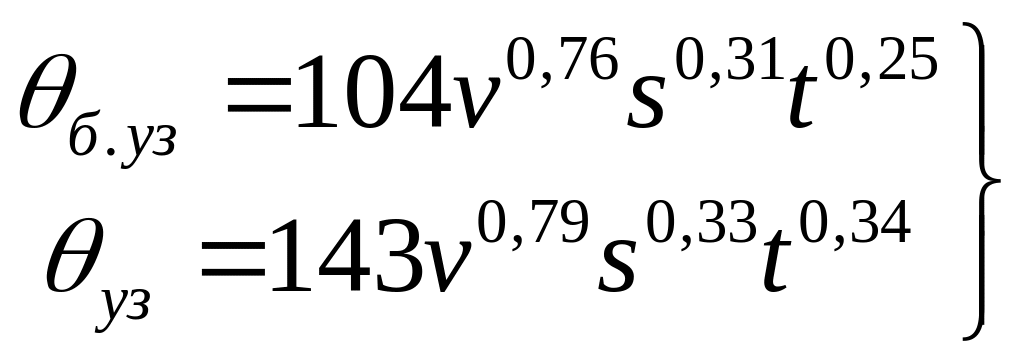 (58)
При точении ВТ15
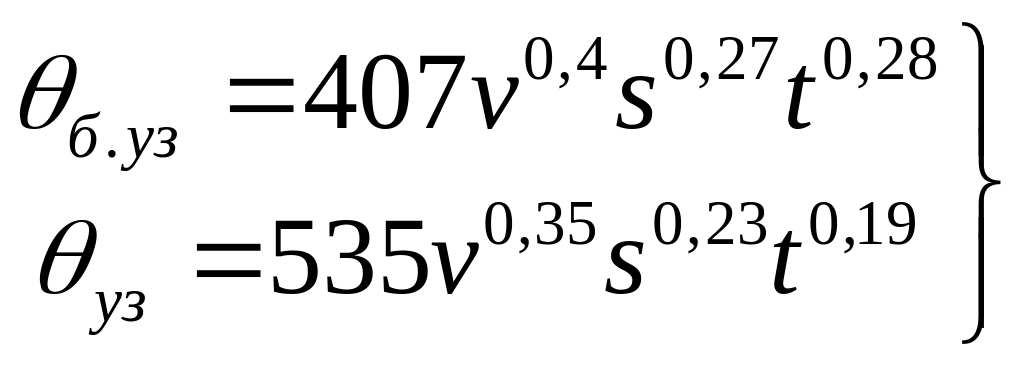 (59)
При точении вольфрама и титанового сплава ВТ15 с низкочастотными тангенциальными колебаниями температура в зоне резания незначительно понижается, так как интенсивность вибраций в этом случае невелика, прирост скорости резания незначителен и понижение температуры происходит за счет облегчения процесса стружкообразования.
Износ инструмента при точении вольфрама с воздействием ультразвуковых и звуковых колебаний. Исследовали влияние ультразвуковых тангенциальных колебаний на процесс точения вольфрама.
Установлено, что при точении вольфрама
твердосплавным инструментом из твердых
сплавов ВК8, ВК60М и быстрорежущих сталей
Р18 и Р12Ф5М воздействие ультразвуковых
колебаний при определенных условиях
повышает производительность обработки.
Эффективность воздействия ультразвука
оценивали коэффициентом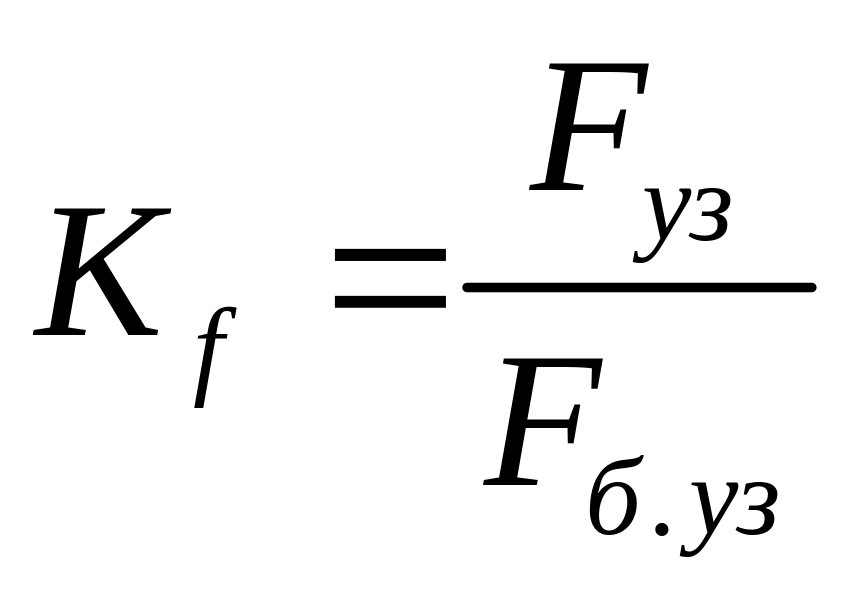 ,
где
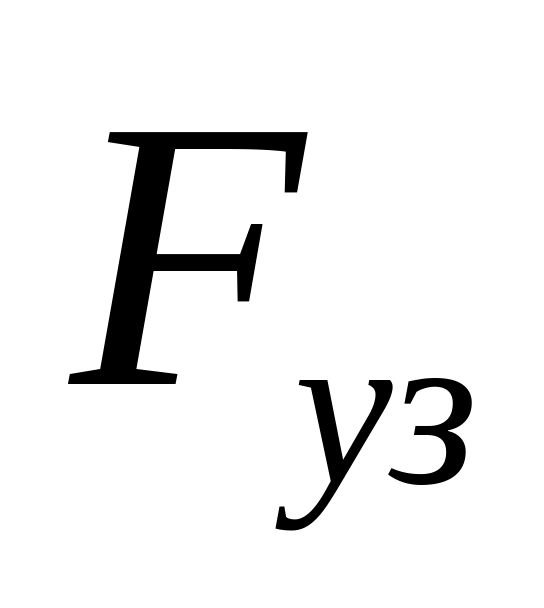 —
площадь обработанной поверхности с
ультразвуковыми колебаниями;
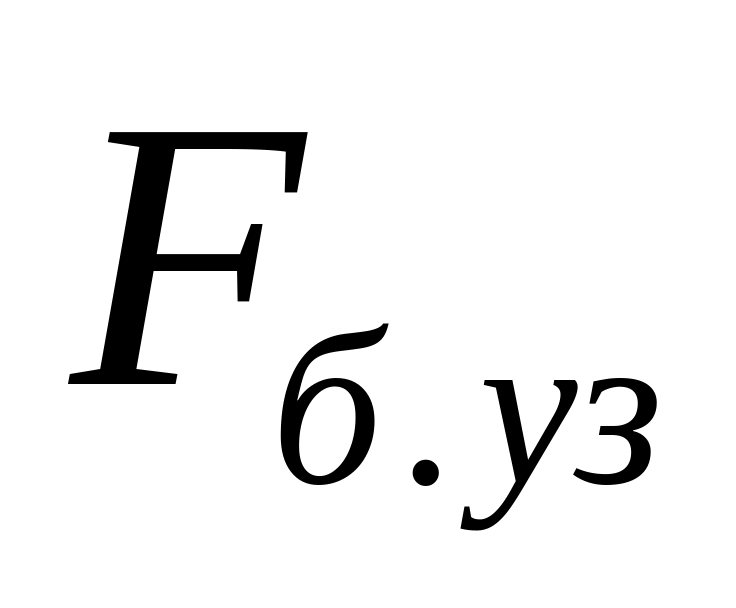 —
площадь поверхности, обработанной без
ультразвука (см. табл. 14). Видно, что при
оптимальных скоростях резания коэффициент
эффективности
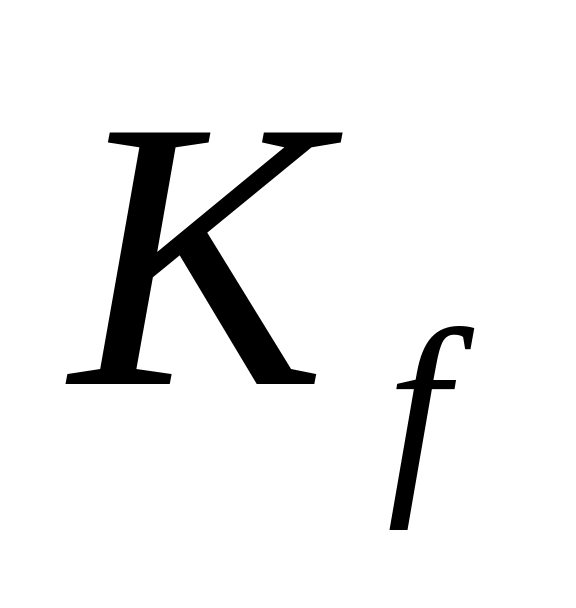 достигает двух.
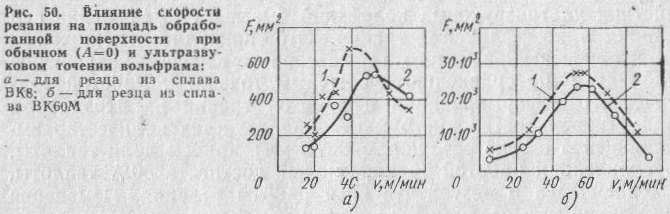
Рис. 50 Влияние скорости резания на площадь обработанной поверхности при обычном и ультразвуковом точении вольфрама
Износ резцов при точении с ультразвуком
частотой f=16,5 кГц, амплитудой
A=3÷4 мкм менее интенсивен, чем при обычном
точении (рис. 50, 51). При точении с
ультразвуком резцами из сплавов ВК8 и
ВК60М оптимальная скорость резания
(окружная скорость заготовки) сдвинута
в область меньших значений v.
Действительная же скорость резания
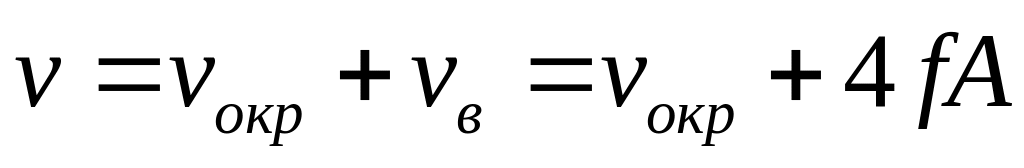 меняется незначительно. Здесь
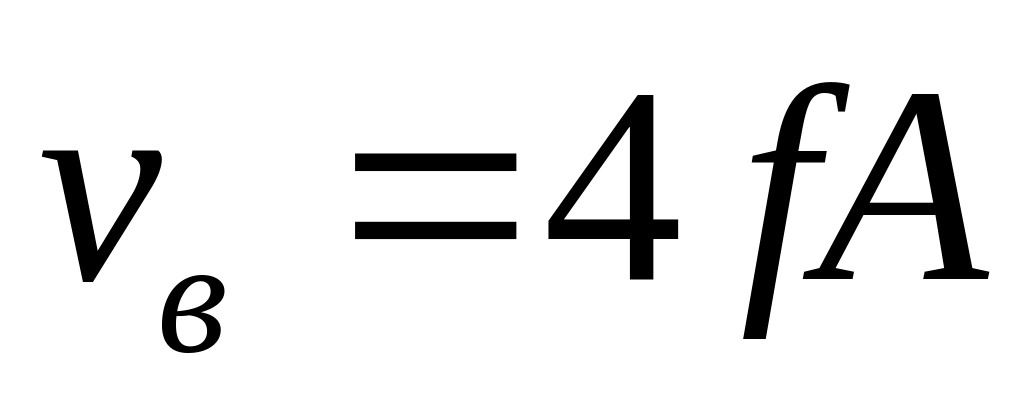 — среднее значение колебательной
скорости. При частоте f=16,5 кГц и А=4 мкм
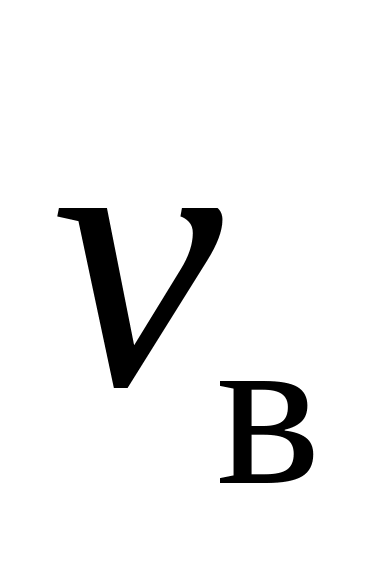 =15
м/мин.
Возбуждение колебаний с большой амплитудой (А=5÷7 мкм) приводит к снижению стойкости твердосплавного инструмента. Потеря режущих свойств наступает в результате хрупкого разрушения режущей кромки у вершины резца.
При воздействии на резец вынужденных тангенциальных колебаний износ его в общем случае зависит от трех основных факторов: изменения напряженно-деформированного состояния в зоне резания; возникновения в материале инструмента высоких усталостных напряжений; повышения температуры за счет увеличения истинной скорости резания. В зависимости от режимов резания и параметров ультразвуковых колебаний относительное влияние каждого из этих факторов может быть различно. В области малых значений амплитуд колебаний влияние на износ твердосплавного инструмента двух последних факторов невелико, а основное влияние оказывает улучшение условий резания — уменьшение объема пластической деформации, снижение сил резания и коэффициента трения.
Вольфрам обладает высокими абразивными свойствами. Изменение условий контакта передней и задней поверхностей режущего инструмента и обрабатываемого материала при воздействии ультразвуковых колебаний вызывает уменьшение Сил резания и коэффициента трения. Это приводит к снижению интенсивности абразивного и адгезионного износа и увеличению величины F по сравнению с обычным точением. Работой пластического деформирования и работой трения на передней и задней поверхностях инструмента определяется количество выделяющейся в зоне резания теплоты [41], причем доля теплоты, обусловленная работой трения, может достигать 50% теплоты, выделяющейся в результате всей работы резания. Изменение сил трения при резании приводит к изменению количества выделяющейся теплоты и, следовательно, температуры резания. Таким образом, изменение условий трения влияет на износ инструмента при резании непосредственно вследствие изменения сил трения и косвенно через влияние на температуру в зоне резания.
При амплитудах А=5÷6 мкм на износ инструмента большее влияние начинает оказывать изменение условий нагружения и увеличение истинной скорости резания. В начальный период под влиянием высокочастотной циклической нагрузки происходит накопление искажений кристаллической решетки и увеличение износа связано в основном с увеличением действительной (истинной) скорости резания. На увеличение интенсивности износа оказывает влияние, по-видимому, и ослабление межатомных связей вследствие увеличения плотности дислокаций. При дальнейшей работе инструмента и увеличении числа циклов нагружения плотность дислокаций превышает критическую величину и происходит усталостное разрушение режущей кромки инструмента.
При точении вольфрама с амплитудой 5—6 мкм время стационарного износа (h3 = 0,1÷0,2 мм) измеряется несколькими секундами, поэтому строить стойкостные зависимости в этом случае нет смысла. При амплитудах порядка 6 мкм усталостное разрушение наступает за очень короткий промежуток времени, чем и объясняется отсутствие в этом случае зоны абразивного и адгезионного износа.
4.3Использование легкоплавких металлов для
интенсификации процессов механической обработки
Физико-химическое влияние технологической среды при резании приобретает важное, во многих случаях определяющее значение. Известно, что в условиях высоких контактных давлений только наличие в смазке поверхностно-активных компонентов (например, органических кислот, мыл или спиртов), адсорбирующихся на новых участках поверхности, ограждает ее от выдавливания при обработке давлением. Понижение свободной поверхностной энергии обрабатываемого материала в присутствии поверхностно-активного вещества обеспечивает пластифицирование тончайшего поверхностного слоя вследствие понижения поверхностного потенциального барьера, преодолеваемого дислокациями при их перемещении в приповерхностном слое. Обоснованный выбор компонентов смазки дает снижение усилий, например, при волочении металла, увеличение предельного обжатия за один проход и улучшение качества поверхности. На этих операциях используют относительно слабопластифицирующее воздействие адсорбционных слоев активных компонентов среды.
При резании и тонком диспергировании целесообразно применение сильных поверхностно-активных сред, вызывающих резкое понижение прочности материала, т. е. облегчение процесса его разрушения. Характерным примером такого сильного проявления эффекта Ребиндера служит охрупчивание металлических и поликристаллических металлов при контакте с различными легкоплавкими металлическими смесями; прочность может падать при этом в 2—3 раза (и даже в десятки раз), и металл из высокопластичного становится хрупким [40]. Здесь имеет место обратимое физико-химическое влияние среды, не связанное с протеканием химических и электрохимических процессов, коррозии и растворения, состоящее в понижении удельной свободной поверхностной энергии твердого тела, т. е. работы образования его новых поверхностей в момент их возникновения в процессах деформации и разрушения.
Физический смысл влияния среды на прочность заключается в том, что компенсация новых связей, возникающих в ходе разрушения, родственными атомами легкоподвижной среды облегчает разрыв этих связей, т. е. развитие новой поверхности. Сходство в химическом строении является главным условием, определяющим возможность сильного понижения поверхностной энергии твердого тела на границе со средой по сравнению с исходным ее значением в вакууме (или собственном парс) и тем самым возможность сильного влияния среды на механические свойства данного твердого тела.
Практически для всех видов твердых тел (кристаллических и аморфных, сплошных и пористых, с металлическим, ковалентным, ионным и молекулярным строением) существуют такие среды, родственные по химическому составу и строению, которые в большой степени обеспечивают компенсацию появляющихся при разрушении тела связей (т. е. сильно понижают свободную поверхностную энергию возникающей вновь поверхности) и тем самым могут привести к резкому понижению прочности данного твердого тела.
Вместе с тем условие сильного понижения свободной поверхностной энергии составляет лишь необходимое, но недостаточное условие заметного понижения прочности материала. Степень влияния среды связана со многими обстоятельствами, в том числе с реальной дефектной структурой данного твердого тела, с температурой взаимодействия тел, временем контакта со средой, количеством наносимого на поверхность активного компонента и условиями его распространения к зоне разрушения. Только при совокупности внешних условий, т. е. при определенном характере и интенсивности напряженного состояния, проявляется эффект Ребиндера. Наиболее ярко эффект проявляется в жестких напряженных состояниях с преобладанием напряжений растяжения и обычно исчезает в условиях сжатия. Таким образом, степень проявления эффекта Ребиндера определяется большим числом факторов, варьируя которыми можно управлять этим эффектом как в направлении защиты от него, так и для его полезного применения.
Адсорбционный эффект Ребиндера может быть использован для облегчения разнообразных процессов разрушения и диспергирования, включая измельчение и разные формы резания (сверление, фрезерование, шлифование). Вообще говоря, резание, например сверление, характеризуется весьма благоприятной совокупностью условий: для сильного проявления эффекта Ребиндера высокими локальными напряжениями при сложном напряженном состоянии, значительными скоростями, циклическими нагрузками. Такие «жесткие» условия испытаний и мгновенное смачивание ювенильной поверхности активной средой дают возможность на время обработки существенным образом изменить механические свойства твердого тела в зоне резания [40].
Изложенное выше о роли и влиянии различных факторов на интенсивность износа в основном относится и к инструменту из быстрорежущей стали. Особенность ее в том, что по сравнению с твердым сплавом она имеет более высокие механические свойства (σизг=250 кгс/мм2), поэтому усталостного разрушения не происходит.
При воздействии в зоне резания вынужденных тангенциальных колебаний стойкость инструмента из быстрорежущей стали снижается по сравнению с обычным точением (рис. 51). Это можно объяснить увеличением действительной скорости резания, которая при воздействии ультразвуковых колебаний может значительно превышать окружную скорость заготовки.
В процессе экспериментов установлено, что при резании с воздействием ультразвуковых колебаний в связи с особенностями характера износа большое значение имеет качество заточки режущего инструмента. Усталостное разрушение, как известно, начинается с поверхностных слоев, поэтому сопротивление усталостному разрушению у резцов с тщательно доведенными поверхностями будет возрастать, что и наблюдалось при исследованиях.
Исследования обрабатываемости вольфрама при точении с воздействием на резец низкочастотных тангенциальных колебаний частотой f=240÷620 Гц с амплитудами A=5÷40 мкм резцами из сплавов ВК8, ВК60М, ВК150М с указанной выше геометрией показали, что низкочастотные колебания уменьшают стойкость инструмента (рис. 52). При увеличении интенсивности низкочастотных колебаний возрастает интенсивность износа инструмента. При резании с воздействием колебаний частотой f=320 Гц с амплитудой A=12 мкм площадь обработанной поверхности уменьшается на 40% по сравнению с обычным точением. Интенсивность износа в большей степени зависит от амплитуды колебаний, с увеличением амплитуды износ твердосплавного инструмента увеличивается.
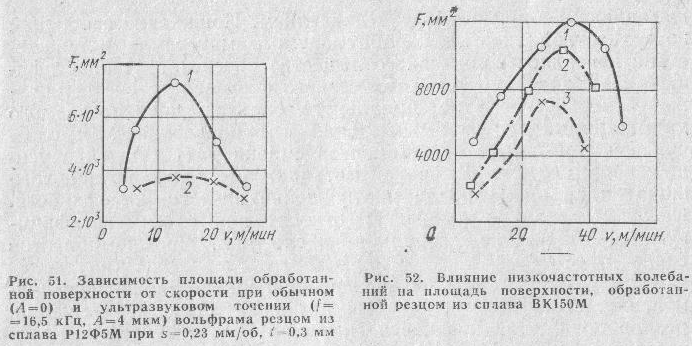
Рис.51 Зависимость площади обработанной поверхности от скорости при обычном и ультразвуковом точении сплава Р12Ф5М
Рис. 52 Влияние низкочастотных колебаний на площадь поверхности, обработанной резцом из сплава ВК150М
Жидкометаллическая среда оказывает на процесс резания двойственный характер: с одной стороны, она повышает температуру обрабатываемой заготовки, т. е. имеет место обработка с предварительным нагревом материала срезаемого слоя, а с другой стороны, происходит нагрев режущего инструмента. Кроме того, жидкометаллическая среда действует как смазка, эффект диспергирования которой может быть в десятки раз
большим, чем у обычных СОЖ.
Высокая поверхностная активность металлических расплавов при введении их в зону резания способствует адсорбции на ювенильных поверхностях стружки и инструмента, образуя пленку с низким сопротивлением сдвигу, выдерживающую большие нормальные давления. Пленка ослабляет адгезионные связи между инструментом и деталью. На рис. 53 представлены экспериментальные зависимости средней удельной силы трения от среднего давления стружки на переднюю поверхность инструмента в различных технологических средах. Результаты получены при свободном резании инструментом, имеющим φ=900, λ=0° и γ=00÷9°. Если удельная сила трения мало зависит от удельного давления ( кривая 1), то для эвтектического сплава Sn—Zn при малых значениях удельного давления она значительно меньше, а при давлении 5 кгс/мм2 примерно такая же. С повышением давления технологическая среда вытесняется с контактных поверхностей до тех пор, пока трущиеся поверхности не станут соприкасаться по всей площади контакта. Коэффициент трения при резании в среде эмульсии с ростом среднего удельного давления уменьшается. Для среды Sn—Zn, наоборот, до значений удельного давления 50—55 кгс/мм2 он повышается, а затем также уменьшается [42].
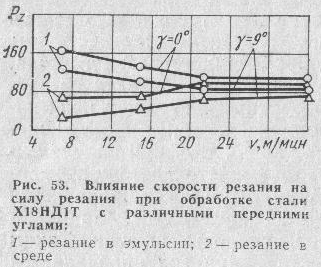
Рис. 53 Влияние скорости резания на силу резания при обработке стали Х18НД1Т с различными передними углами
Снижение сил трения при резании в среде жидкого металла уменьшает степень пластической деформации металла и, как следствие, силы резания (рис. 53). При резании в жидкометаллической среде Sn—Zn наблюдается переход к образованию стружки скалывания при малых значениях толщины среза. Микрофотографирование корней стружки показало, что жидкий металл проникает между отдельными элементами.
Охлаждающее действие смазки определяется разницей температуры в зоне резания и технологической среды, величинами теплопроводности и теплоемкости. Учитывая большую теплопроводность металлических смазок, можно предположить, что охлаждающее действие расплава будет значительным.
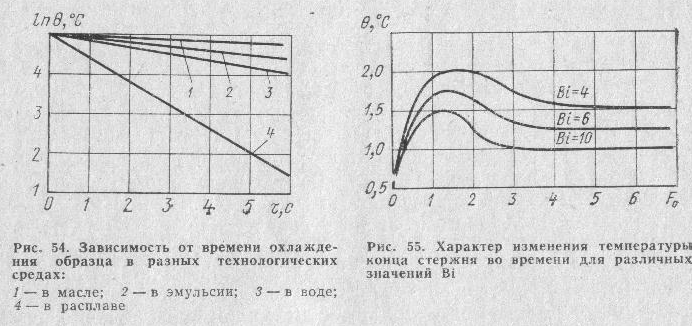
При резании в среде расплавленного металла уменьшаются мощности источников тепла вследствие как снижения работы, затрачиваемой на пластическую деформацию и трение, так и более интенсивного теплообмена на поверхностях инструмента. Это объясняется высокими теплопроводностью и температурой кипения, низкой величиной давления парообразования жидких металлов. Иллюстрацией вышесказанному является рис. 54, на котором приведены кривые охлаждения образца в различных средах. Наибольший темп охлаждения обеспечивает среда расплавленного металла.
На рис. 55 приведены результаты теплофизических расчетов по изменению температуры во времени с учетом теплообмена с жидким металлом. Максимальная температура
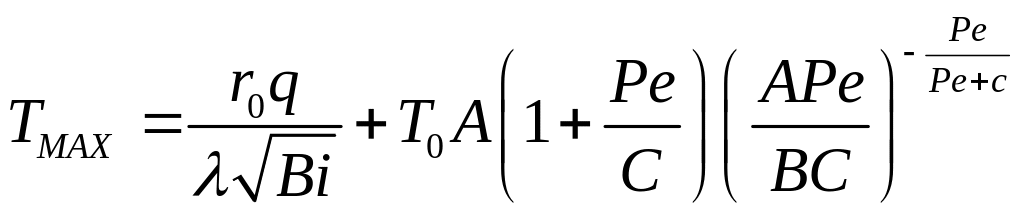 ,
где
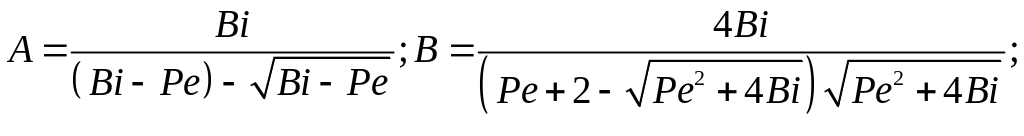
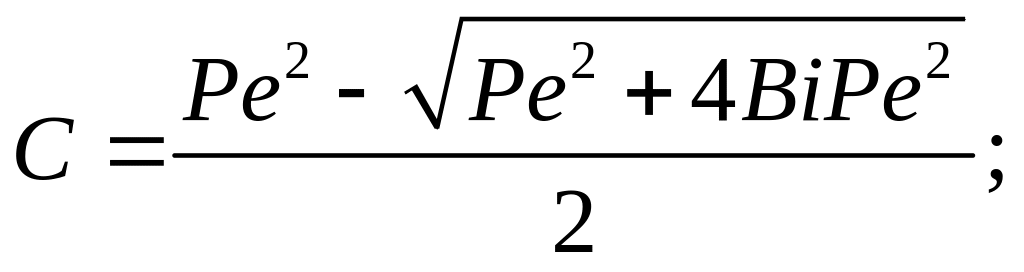
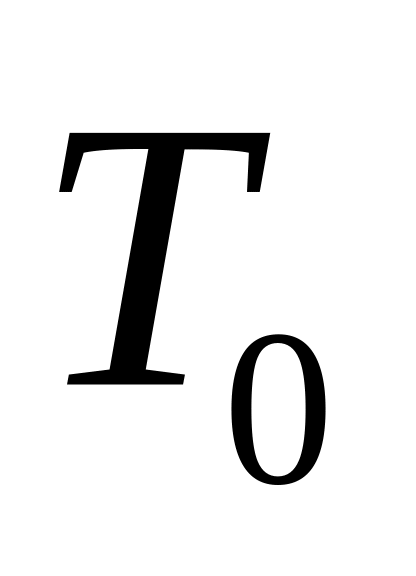 -
температура среды; Вi
— безразмерный критерий Био;
Ре—безразмерный
критерий Пекле.