Материал: Обработка резанием вольфрамовых сплавов. учебное пособие. Жачкин С.Ю
Таблица 13
СОЖ |
Диаметр капилляра, мм |
∆h, мм |
vк, см/с |
|
Вода |
0,120 0,352 |
8,7 41,0 |
0,109 0,270 |
0,57 0,82 |
Эмульсия |
0,120 0,352 |
67,0 29,0 |
— — |
— — |
Машинное масло |
0,120 0,352 |
23,0 7,0 |
— — |
— — |
 ,см/с
Исследования показали, что при обычном точении вольфрама резцом из сплава ВК60М применение СОЖ (10%-ной эмульсии сульфорицината Е) позволяет повысить скорость резания на 60% и площадь обработанной поверхности Р на 70% (рис. 39, а). При точении вольфрама твердым сплавом ВК8 применение эмульсии сульфорицината Е повышает скорость резания в 2 раза, а площадь обработанной поверхности в 3,5 раза, применение 10%-ной эмульсии сульфорицината увеличивает площадь обработанной поверхности более чем в 4 раза по сравнению с точением без охлаждения (рис. 39,б). Эффективность применения СОЖ существенно увеличивается с повышением скорости резания. При скоростях резания v=5÷25 м/мин СОЖ почти не оказывает воздействия на режущие свойства резцов.
При адгезионном износе большая часть продуктов износа по размеру частиц соответствует среднему размеру частиц карбидной фазы, поэтому с уменьшением размера частиц карбидной фазы при микроконтактном разрушении будет захвачен меньший объем твердого сплава и соответственно будет снижаться его износ. При постоянном содержании кобальта уменьшение зерна карбида вольфрама повышает сопротивление твердого сплава адгезионно - усталостному износу.
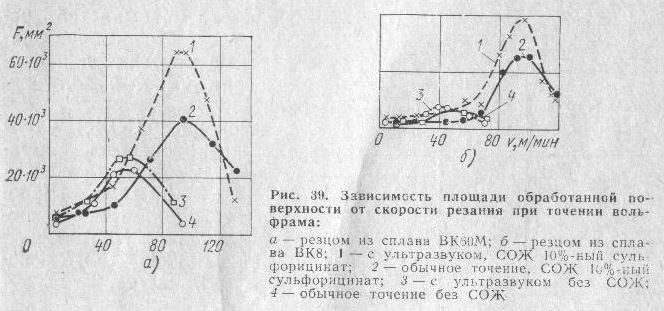
Рис. 39 Зависимость площади обработанной поверхности от скорости резания при точении вольфрама
Наибольший эффект от применения СОЖ наблюдается при точении вольфрама резцами из твердого сплава ВК8. Это объясняется тем, что сопротивление адгезионному износу у твердого сплава ВК8 ниже, чем у сплава с особомелкозернистой структурой сплава ВК60М, а эффект от применения СОЖ. как известно, тем сильнее, чем ниже сопротивление инструментального материала адгезионному износу. Химически активные СОЖ в процессе резания образуют на контактных поверхностях инструмента устойчивые пленки, ослабляющие силы адгезии.
Таблица 14
Скорость резания v.мм/мин
|
ВК8 5%-ный сульфорицинат |
ВК8 10%-иын сульфорицинат |
ВК60М 10%-вый сульфорицинат |
||||||
С ультразвуком |
без ультразвука |
с ультразвуком к |
без ультразвука |
с ультразвуком |
без ультразвука |
||||
5 12 30 45 70 100 120 |
1580 2020 4870 6040 10600 32 ООО |
1280 1450 2540 2290 5100 22000 |
1,24 1,30 1,92 2,64 2,10 1,45 |
2190 3570 4275 5400 6620 39300 9420 |
1 975 2 190 1790 1180 5040 25100 8000 |
1,10 1,63 2,39 4,50 1,32 1,56 1,17 |
6 400 8200 12500 16100 42300 61500 31000 |
4440 5300 7400 9500 24200 39700 29500 |
1,40 1,55 1,70 1,71 1.75 1,55 1,05 |
Таблица 15
Скорость резания v, м/мин |
Rа, мкм |
|
без ультразвука |
с ультразвуком |
|
3,8 12,0 28,0 43,0 56,0 70,0 |
2,70 2,66 3,58 4,24 4,26 5,56 |
3,78 3,08 4,02 4,61 4,60 5,75 |
Возбуждение ультразвуковых тангенциальных колебаний при резании с охлаждением 5- и 10%-ной эмульсией сульфорицината на оптимальных режимах увеличивает площадь обработанной поверхности по сравнению с обычным точением с СОЖ на 60—80%. Эффективность воздействия ультразвука на меньших скоростях проявляется сильнее. Как видно из табл. 14, коэффициент эффективности при скорости резания v=45 м/мин достигает kf = 2,64. Это объясняется тем, что на этих режимах имеет место прерывистое резание и создаются более благоприятные условия для проникновения СОЖ в зону резания.
Применение СОЖ дает шероховатость обработанной поверхности с Rz = 80 до Rz = 20 мкм. Шероховатость обработанной поверхности при ультразвуковом точении с СОЖ не сколько ухудшается.
В табл. 15 даны значения параметра шероховатости Ra при обычном точении вольфрама резцом из сплава ВК8 и с воздействием на резец колебаний (f=16,7 кГц, А=4 мкм s=0,23 мм/об, t=0,3 мм, СОЖ—10%-ный сульфорицинат) в зависимости от скорости резания v.
4.2 Влияние тангенциальных колебаний на процесс
резания вольфрама
Силы, действующие при резании вольфрама, по своей величине значительно превосходят силы, действующие при резании стали 45 (рис. 40—42). Видно, что при точении вольфрама ВВ2 вес три составляющие силы резания значительно больше, чем при точении стали 45. Эта разница растет при увеличении s и t и уменьшении v. Указанное обстоятельство создает дополнительные трудности при обработке вольфрама, ускоряет износ инструмента. Поэтому возможность уменьшения силы резания путем воздействия на резец колебаний представляет большой интерес, это особенно важно при обработке тонкостенных заготовок.
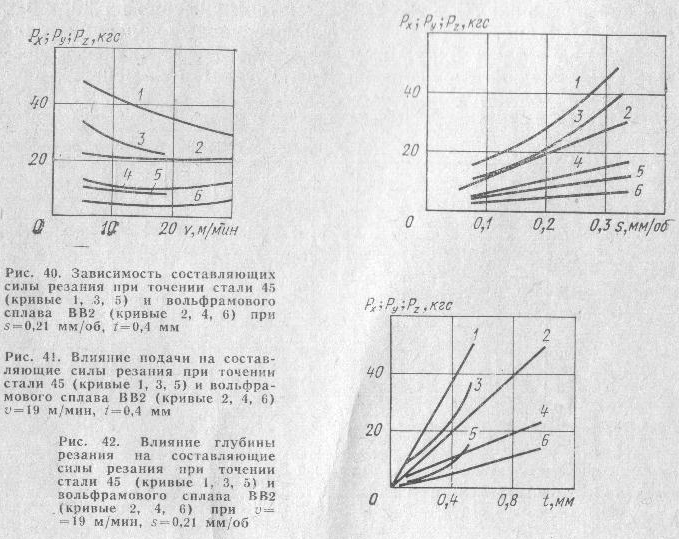
Рис. 40 Зависимость составляющих силы резания при точении стали 45 (1, 2, 3) и вольфрамового сплава ВВ2 (2, 4, 6)
Рис. 41 Влияние подачи на составляющие силы резания при точении стали 45 (1, 2, 3) и вольфрамового сплава ВВ2 (2, 4, 6)
Рис. 42 Влияние глубины резания на составляющие силы резания при точении стали 45 (1, 2, 3) и вольфрамового сплава ВВ2 (2, 4, 6)
При наружном точении тонкостенных трубок из вольфрамового сплава ВВ2 диаметром 15 мм и длиной 50—80 мм четырехгранными неперетачиваемыми пластинками из сплава ВК8 с: геометрией φ=45°, α=10°, γf=0, r=0,5 мм с воздействием на резец ультразвуковых тангенциальных колебаний частотой f=18,2 кГц и амплитудой А=5 мкм составляющие силы резания Рz и Рy снижаются примерно на 20% (рис. 43).
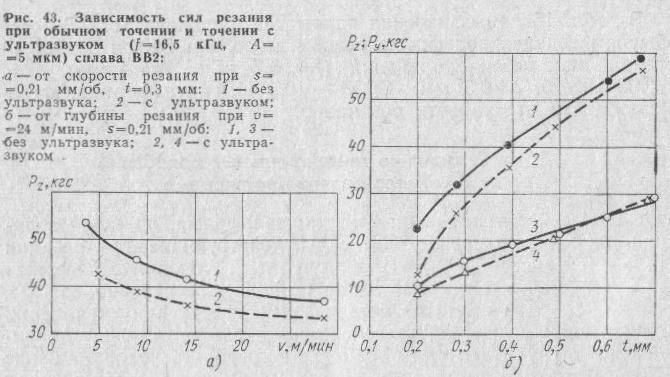
Рис. 43 Зависимость сил резания при обычном точении и точении с ультразвуком сплава ВВ2
а - от скорости резания; б – от глубины резания
При точении цилиндрических образцов из вольфрама при воздействии ультразвука (t=0,3 мм, s=0,23 мм/об) составляющие силы резания Рz и Рy уменьшаются примерно на 20—30% (рис. 44, а). Наибольший эффект ультразвуковые колебания оказывают при малых окружных скоростях. Эффективность действия ультразвука на составляющую силы Ру меньше, она практически остается постоянной.
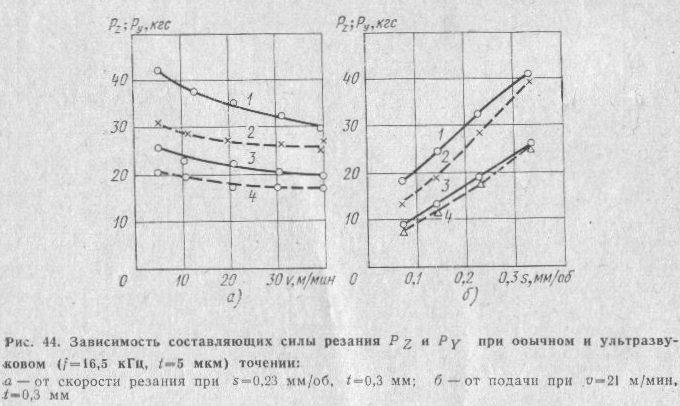
Рис. 44 Зависимость составляющих силы резания при обычном и ультразвуковом точении
Увеличение сечения срезаемого слоя приводит к ослаблению влияния ультразвуковых колебаний на силы резания (рис. 44,б) в связи с уменьшением амплитуды колебаний инструмента при больших силах резания.
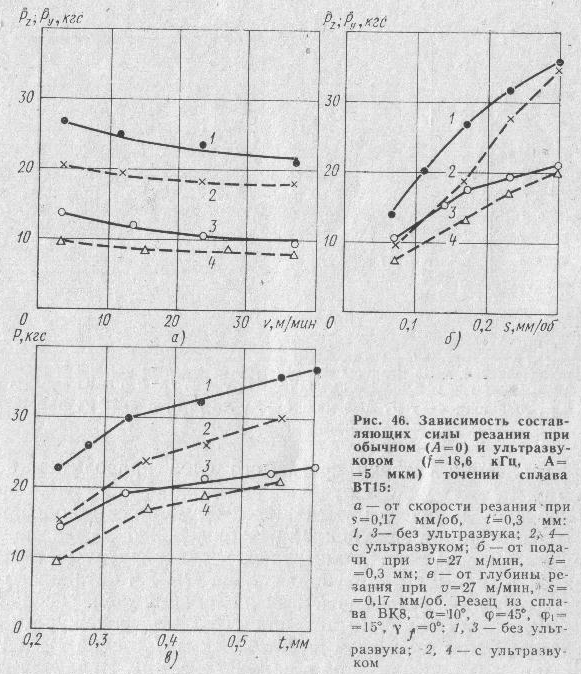
При точении более пластичных труднообрабатываемых материалов, например ниобиевого сплава НВЧ и титанового сплава ВТ 15, влияние ультразвуковых колебаний более существенно (рис. 45, 46). Так, при точении НВЧ быстрорежущим резцом ИЗ стали Р18 с v=4,5 м/мин и s=0,12 мм/об сила в 1,7 раза меньше, чем при обычном резании (рис. 45). Характер влияния ультразвука на силу Рy сохраняется таким же, как и при точении вольфрама. Исследования показывают, что воздействие в зоне резания колебаний может как ухудшать микрогеометрию поверхности, так и улучшать ее. Например, радиальные ультразвуковые колебания [30] и тангенциальные малой амплитуды [26] снижают шероховатость поверхности до Ra= 2,5÷1,25 мкм. Сообщение резцу осевой низкочастотной вибрации при сверлении приводит к такому снижению шероховатости поверхности, что операцию развертывания можно исключить [33].
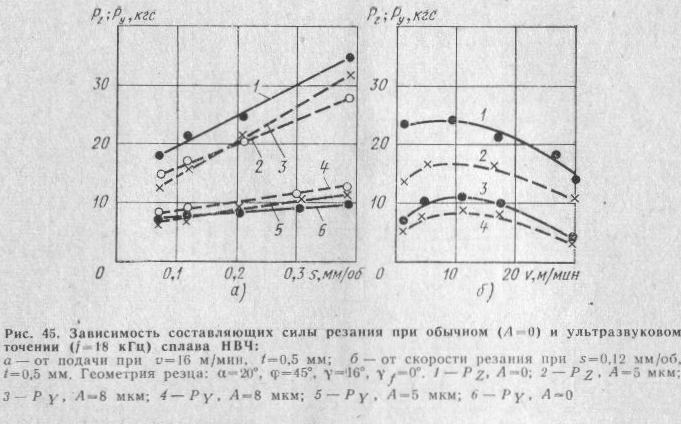
Рис. 45 Зависимость составляющих силы резания при обычном и ультразвуковом точении сплава НВЧ
При обычном резании кинематическая расчетная высота микронеровностей определяется подачей s и радиусом закругления режущей кромки r резца. При резании с воздействием вибраций, кроме указанных факторов, большое значение имеет характер вибрационного движения вершины инструмента. Шероховатость зависит также от пластических деформаций в зоне резания, нароста и явлений упругого последействия поверхностного слоя материала. Низкая шероховатость поверхности получается в зоне максимального наростообразования. При обычном резании жаропрочных материалов максимальное наростообразование имеет место при низких скоростях резания, при этом шероховатость поверхности снижается. Можно предположить, что увеличение скорости резания, неравномерность движения и уменьшение величины нароста при резании с вибрациями могут привести к уменьшению величины микронеровностей обработанной поверхности.
Зависимости шероховатости от скорости резания и подачи при обычном точении вольфрама и точении с ультразвуковыми тангенциальными колебаниями f=16,5 кГц и A = 4÷4,5 мкм приведены в табл. 16 и 17 (представлены средние арифметические пяти — семи измерений шероховатости на каждом образце). Геометрия инструмента из сплава ВК8: φ = 45°, α=10°, γf = 0°, r=0.3—0,4 мм.
а б
в
Рис. 46. Зависимость составляющих силы резания при обычном и ультразвуковом точении сплава ВТ-15
Из табл. 16, 17 видно, что применение ультразвуковых тангенциальных колебаний на исследуемых режимах точения вольфрама без охлаждения незначительно ухудшает шероховатость обработанной поверхности. Применение СОЖ при точении вольфрама снижает шероховатость поверхности до Rа=2,7÷5,5 мкм.
Таблица 16
Шероховатость Rа, мкм |
При подаче s, мм/об |
|||
0,07 |
0.12 |
0,195 |
0,21 |
|
Без ультразвука С ультразвуком |
4.96 5,27 |
5,78 5,83 |
6,62 6,7 |
6,8 7,3 |
Таблица 17
Скорость резания v, м/мин |
Шероховатость Ra, мкм |
|||
Без охлаждения |
СОЖ 5%-ный сульфорицинат |
|||
без ультразвука |
с ультразвуком |
без ультразвука |
с ультразвуком |
|
4,0 12,0 18,0 28,5 44,0 69,0 |
8,00 6,17 5,83 5,60 - - |
8,00 8,00 7,57 6,40 - - |
2,70 2,66 3,06 3.58 4,24 5,58 |
3,78 3,20 4,02 4,20 4,72 5,75 |
Применение ультразвуковых колебаний при точении вольфрама с СОЖ практически не оказывает влияния на шероховатость поверхности.
Влияние тангенциальных колебаний на температуру резания. Температура резания является одним из основных физических параметров процесса резания — она определяет теплонапряженность процесса резания. Допустимые скорости резания связаны с износостойкостью инструмента, так как с повышением температуры интенсифицируются адгезионные и диффузионные явления в зоне контакта режущего инструмента с обрабатываемой заготовкой. Особое значение имеют тепловые явления при обработке материалов, имеющих низкую теплопроводность. С повышением температуры теплопроводность жаропрочных сплавов увеличивается, но продолжает оставаться ниже теплопроводности обычных сталей. Так, теплопроводность стали 45 λ=0,13 кал/(см∙с∙°С), а титанового сплава ВТ15 λ=0,019 кал/(см∙с∙°С). Вследствие пониженной теплопроводности тепловой баланс процесса обработки титановых сплавов изменяется в сторону большего отвода тепла через резец, что ухудшает условия его работы.
Выделяющаяся в процессе механической обработки теплота имеет двоякое значение. С одной стороны, она облегчает условия деформации при резании. Теплота, выделяющаяся в зоне деформаций срезаемого слоя, определяет интенсивность протекания процессов разупрочнения. Чем больше скорость деформации, тем выше температура в зоне резания. Процесс интенсивного тепловыделения при повышенных скоростях резания способствует образованию пограничного слоя на контактных поверхностях стружки и заготовки, повышает качество обработанной поверхности и уменьшает износ инструмента. С другой стороны, интенсивное тепловое воздействие на рабочие поверхности инструмента увеличивает его износ.
Тепловыми явлениями при резании необходимо управлять так, чтобы выделяющаяся теплота облегчала процесс деформации и вместе с тем не снижала стойкость -инструмента и точность обработки Существенное значение при регулировании этого процесса имеют скорость резания, подача и передний угол резца γ.
Температура, возникающая в зоне резания в результате работы пластической деформации и трения по передней и задней поверхностям инструмента, зависит от интенсивности тепловых источников и условий отвода теплоты из зоны резания. Для установившегося процесса резания температура будет определяться теплопроводностью обрабатываемого материала и материала режущего инструмента. При резании с вибрацией на интенсивность тепловых явлений решающее влияние оказывает характер течения процесса резания — непрерывный или прерывистый. При непрерывном процессе резания с вибрацией воздействие тепловых явлений подобно процессу обычного резания, а при прерывистом резании качественно отличается. В этом случае основное значение имеет соотношение времени резания и перерывов.
Исследования показали, что при точении вольфрама температура в зоне резания на скоростях резания до 40 м/мин значительно ниже температуры, возникающей при точении титанового сплава ВТ15 (рис. 47). Так, при скорости резания v=6 м/мин, подаче s=0,23 мм/об и глубине резания t=0,3 мм температура в зоне резания 180°С. При точении сплава ВТ15 на таких же режимах температура в зоне резания достигает 400°С. Повышение скорости резания приводит к возрастанию температуры, причем более интенсивное повышение температуры наблюдается при точении вольфрама ВПМ. При скорости резания v=35÷40 м/мин температура становится одинаковой (900°С). Полученные зависимости температуры от скорости резания при точении этих двух материалов объясняются различием в коэффициентах теплопроводности. Достаточно большой коэффициент теплопроводности вольфрама [λ= =0,3кал/(см∙с∙°С)] с увеличением температуры значительно уменьшается, а у сплава ВТ 15 λ увеличивается.
Воздействие в зоне резания тангенциальных ультразвуковых колебаний с частотой f=16,5 кГц, и амплитудой А=4 мкм приводит к тому, что средняя температура в зоне резания повышается. При ультразвуковом точении титанового сплава ВТ15 при низких скоростях резания происходит возрастание температуры по сравнению с обычным резанием на 40— 60° С (см. рис. 47). В этом случае прирост температуры, обусловленный вибрационным воздействием, больше, чем улучшение теплоотвода, обусловленное прерывистым характером резания. Последнее объясняется большой инерционностью изменения температуры. При увеличении скорости резания прирост температуры уменьшается. Теплоотвод за время «отдыха» инструмента в данном случае имеет решающее значение. Этому способствует также снижение теплового прироста в области высоких скоростей резания и увеличение коэффициента теплопроводности обрабатываемого материала. Увеличение сечения срезаемого слоя также приводит к увеличению прироста температуры при резании с ультразвуком (рис. 48)