Материал: Обработка резанием вольфрамовых сплавов. учебное пособие. Жачкин С.Ю
2.4 Физико-химическое воздействие технологических сред при обработке резанием
Одним из эффективных методов повышения обрабатываемости материалов и качества получаемой поверхности является выбор состава и способ применения технологической среды (ТС) при резании. Применение при обработке резанием технологических сред увеличивает стойкость режущего инструмента, снижает силы резания и шероховатость поверхности, повышает усталостную прочность изделия и другие его эксплуатационные характеристики. Особое значение применение ТС приобретает при обработке резанием труднообрабатываемых материалов.
При резании металлов наблюдается весьма сложное взаимодействие металлических поверхностей, которое непрерывно возникает или обновляется в процессе резания под воздействием окружающей среды. Оно является следствием сложных физико-химических процессов, протекающих на контактных и •близлежащих к ним поверхностях инструмента, стружки и обрабатываемой детали, и зависит от большого числа факторов, совокупность которых предопределяет конкретный результат применения технологической среды в данных условиях.
В зависимости от агрегатного состояния ТС можно подразделить на жидкости, газы, жидкометаллические расплавы и твердые смазки. Влияние ТС на процесс резания заключается в смазывающем, охлаждающем, диспергирующем и защитном действии.
Механизм действия ТС на процесс резания необходимо рассматривать как результат их влияния на взаимодействие контактирующих поверхностей. При трении различают пять видов нарушения фрикционных связей: скол или срез материала, пластическое оттеснение материала, упругое деформирование, адгезионное разрушение и разрушение основного материала. В общем случае в зоне контакта могут иметь место все пять указанных видов нарушений, превалирующая .роль каждого из которых определяется условиями взаимодействия. В отдельных случаях превалируют некоторые из этих видов. Следует отметить, что технологическая среда (ТС) может оказаться одним из факторов, влияющих на условия перехода от одного вида нарушения фрикционных связей к другому, и тем самым изменять основной вид нарушения связей. Этим можно не только объяснить эффективность той или иной ТС, но и, зная, какой вид фрикционной связи превалирует в конкретных условиях обработки определенного материала, прогнозировать необходимый состав ТС.
На переход от одного вида нарушения фрикционных связей к другому существенное влияние оказывает относительная прочность адгезионной связи. ТС может препятствовать образованию адгезионных связей между инструментом и обрабатываемым материалом за счет образования, например, пленок в случае применения ТС с поверхностно-активными свойствами. Вольфрам и его сплавы в силу химического родства склонны к адгезии с инструментальными материалами. Причем не всякая ТС способна активно повлиять на характер этих связей.
Компоненты среды под действием высоких температур и давлений, развиваемых в зоне резания, а также активирующего влияния ювенильных поверхностей стружки и детали разрушаются с образованием реакционно-способных частиц - атомов и радикалов, вступающих во взаимодействие с контактными площадками резца и стружки. Образующиеся при этом пленки, подразделяются на два класса: химические (окислы, соли) и пленки, образующиеся за счет абсорбционных сил, в том числе и хемосорбционные.
Степень воздействия технологической среды па процесс резания зависит от многих факторов: вида обрабатываемого материала и инструмента, режимов резания, проникающей способности ТС и т. д. Есть несколько гипотез о возможном механизме проникновения среды на контактные площадки: капиллярный эффект, вакуумное воздействие и др.
Проникающая способность ТС зависит от ее физико-химических и теплофизических характеристик и увеличивается с уменьшением вязкости, увеличением поверхностного натяжения, улучшением поверхностной активности, смачиваемости, химической активности. Одним из основных факторов проникающей способности, как считает В. Н. Латышев, является размер атомов молекул, поэтому очень важно знать агрегатное состояние ТС в зоне резания.
Наиболее распространенными ТС являются всевозможные по составу и способу подвода жидкости. Однако составы, зарекомендовавшие себя на ряде труднообрабатываемых материалов, при обработке вольфрама не дают желаемого эффекта. Поэтому для повышения эффективности действия жидких ТС предложены такие способы интенсификации, как применение ультразвуковых колебаний, повышенное статическое давление, распыление, электризация и др.
Рассматривая влияние ТС на процесс резания, следует обращать особое внимание при обработке вольфрама и его сплавов не только на стойкость инструмента, но и на влияние среды па процесс образования дефектов в поверхностном слое.
Как известно, при воздействии ультразвуковых колебаний в жидкой среде возникает ряд эффектов, таких, как переменное давление частиц, переменный поток в направлении распространения колебательного процесса, кавитация, эффект Римана и др. Это приводит к улучшению проникающей способности жидких ТС за счет распыления и диспергирования. Кроме того, химические эффекты играют решающую роль в изменении физических свойств применяемых жидкостей.
Химическая активность жидкости под воздействием ультразвуковых колебаний в значительной степени возрастает. Например, отмечается восстановление некоторых соединений (йода, азота в присутствии водорода). Образование перекиси водорода при нормальной температуре свидетельствует о том, что ультразвуковые колебания способствуют диссоциации молекул воды, хотя термическая диссоциация воды возможна лишь при температуре выше 2000° С. Такая интенсификация химической активности жидких сред в условиях кавитации необуславливается наличием электрических разрядов в пузырьках жидкости, при этом образуются ионизированные газы.
В последние годы наряду с жидкими технологическими средами на ряде операций в металлообработке нашли применение газовые технологические среды. К ним в первую очередь следует отнести кроме воздуха также углекислый газ, сероводород, кислород, азот и такие инертные газы, как гелий и аргон. Основной эффект от применения химически активных газовых сред заключается в их способности образовывать на контактных поверхностях защитные пленки, которые при определенных условиях могут значительно уменьшить износ, улучшить шероховатость обработанной поверхности, снизить силы резания.
Все известные газовые среды имеют низкие теплофизичес-кие характеристики и поэтому мало эффективны как охлаждающие средства по сравнению с жидкостями. Однако подача предварительно охлажденного газа в зону резания с большой скоростью может в значительной степени изменить распределение температуры на контактных поверхностях.
При обработке деталей из вольфрама перспективным является применение газовых сред, полученных методом осаждения из газовой фазы, когда в качестве подложек используют материалы, не позволяющие применять жидкие технологические среды. Предварительные эксперименты показали, что проводить работы в этом направлении целесообразно.
Использование твердых технологических сред заключается в нанесении на обрабатываемую поверхность среды, которая в процессе резания оказывает защитное действие на режущий клин инструмента и обработанную поверхность. На рис. 21 показаны принципиальные схемы обработки с твердой ТС. Под действием выделяющейся в зоне резания теплоты и в условиях интенсивной деформации твердая ТС распадается и создаст защитную атмосферу в зоне резания (рис. 21, а). На рис. 21, б показана схема резания с нанесением на режущий клин инструмента тонкого слоя твердой смазки перед врезанием в металл.
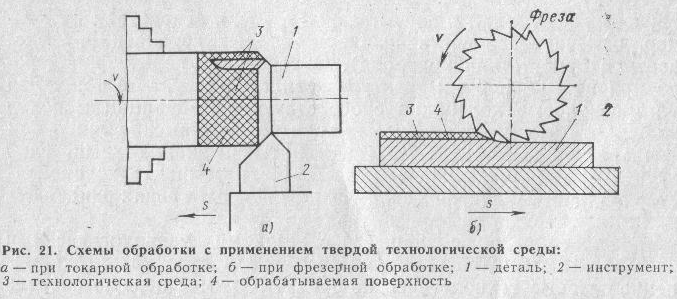
Рис. 21 Схемы обработки с применением твердой технологической среды:
А – при токарной обработке; Б – при фрезерной обработке:
1 – деталь; 2 – инструмент; 3 – технологическая среда; 4 – обрабатываемая поверхность
Основываясь на гипотезе японского исследователя К. Уэха-ра о физико-химическом воздействии твердой ТС на процессы резания, можно провести аналогию между классическим действием активных компонентов СОЖ и твердых ТС, тогда эффективность действия различных пленок химических соединений, образующихся между сходящей стружкой и поверхностью инструмента,
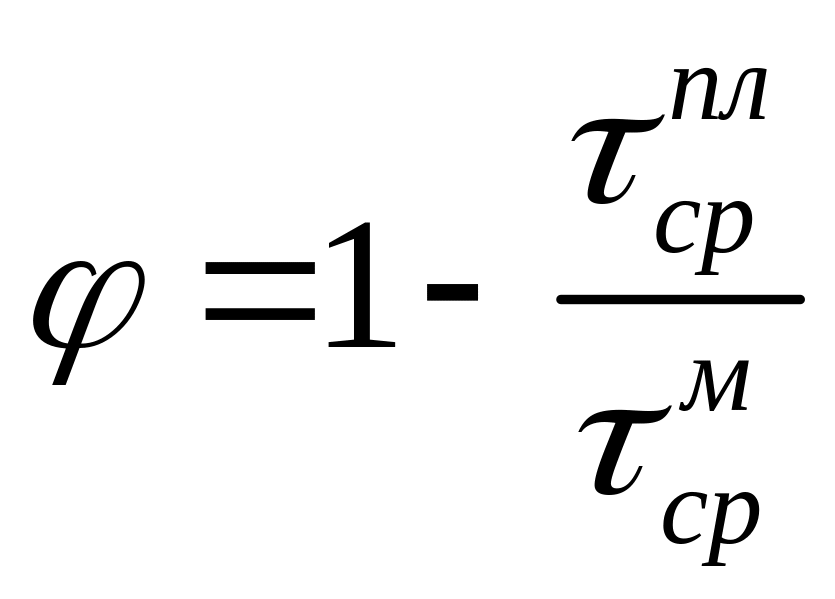 (45)
где
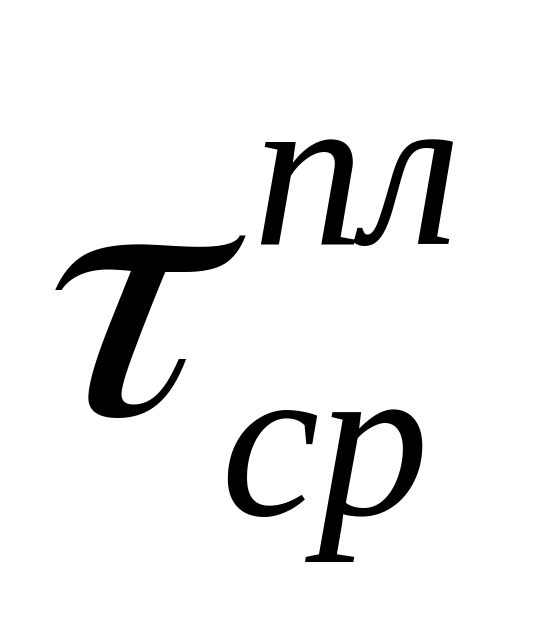 - касательное
напряжение среза образующейся пленки;
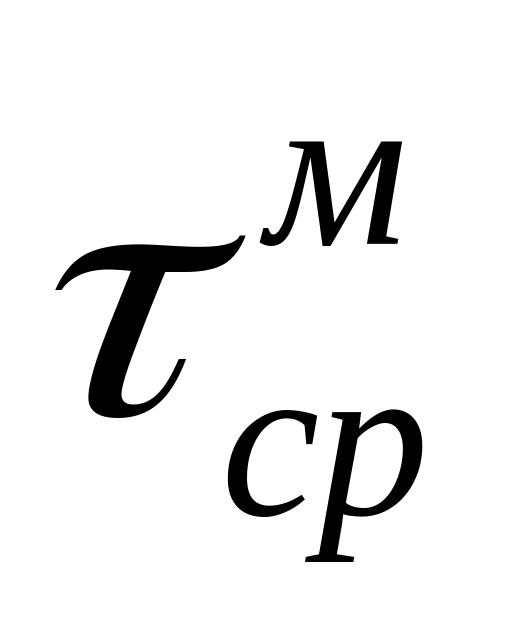 -
касательное напряжение среза основного
материала. В свою очередь касательное
напряжение среза
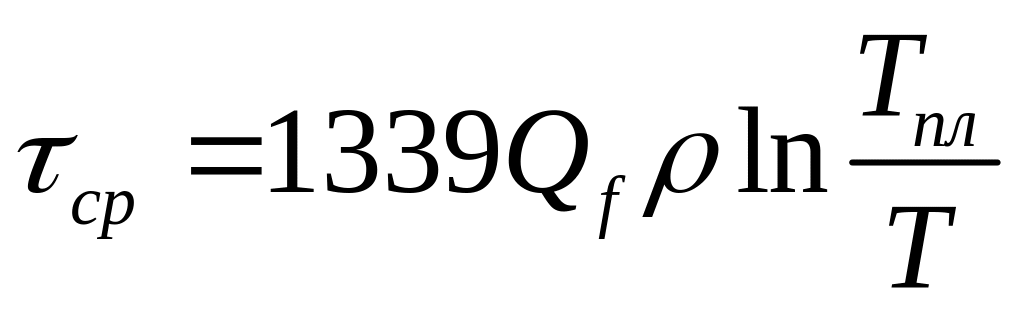 (46)
где
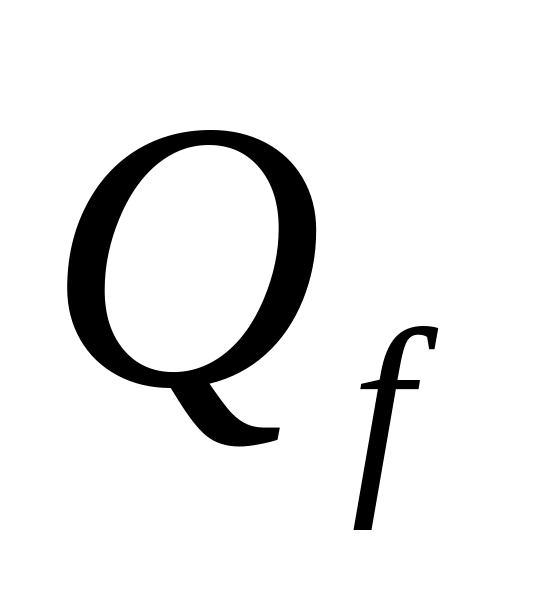 - скрытая теплота плавления, ккал/кг; р
- плотность материала, кгс/м3; Тпл
— температура плавления материала, К;
Т — температура
в зоне контакта, К. Тогда
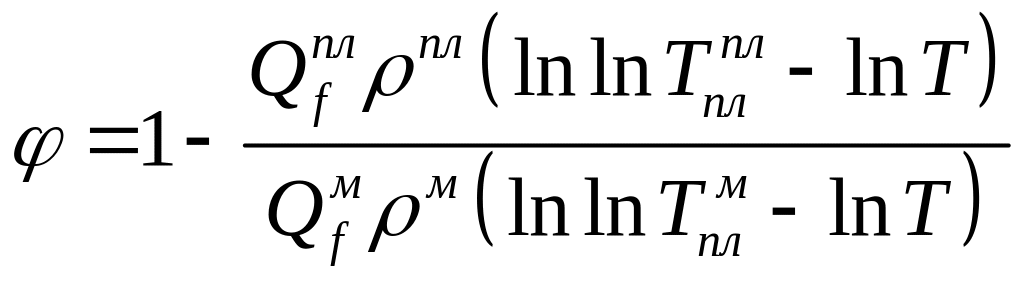 (47)
В табл. 7 приведены физические характеристики смазывающих пленок, образование которых возможно в результате взаимодействия ТС с ювенильными поверхностями контакта. В качестве примера в табл. 7 представлены некоторые данные по расчету эффективности данных смазывающих пленок.
Таблица 7
Вид соединения |
Плотность, г/см3 |
Температура плавления Т, К |
Теплота плавления ккал/моль |
Энтальпия. ккал/моль |
Энтропия, ккал/(моль-°С) |
КСl МgСl2 WCl3 WCl8 WO Fе FеСl2 FеСl3 FеО |
1,99 1,56 3,87 3,52 7,60 7,86 2,98 2,30 5,70 |
1045 987 503 557 1746 1812 950 577 1641 |
6,10 10,30 5,00 2,30 112,00 3,60 10,28 10,30 7,50 |
104,75 153,40 137,00 163,00 200,00 0 81,15 96,80 67,70 |
19,76 21,40 - - 19,90 6,49 28,60 - 12,90 |
Из табл. 7 и 8 видно, что введение иона хлора благоприятно сказывается на смазывающих свойствах ТС, так как хлориды обычно имеют достаточно низкие физические свойства. Окислы ухудшают процесс смазки, но в то же время заменяют трение ювенильных поверхностей на трение оксидных пленок, что при невысоких скоростях резания оказывает доминирующее влияние на износ. Перспективными могут оказаться пленки КСl, МgСl2, особенно при обработке сплавов на основе титана и вольфрама.
Таким образом, для улучшения условий резания и снижения износа инструмента в состав твёрдых ТС следует вводить строго определенные компоненты, которые в результате химических реакций создадут защитные хемосорбционные смазывающие пленки. В качестве исходных компонентов для твердых ТС могут быть использованы карбид, соли аммония, соединения кремния, бора и т. п. Твердые ТС на основе карбамида (мочевины), по видимому, окажут еще и охлаждающее действие, так как в процессе резания следует ожидать деструкцию карбамида, которая сопровождается поглощением теплоты.
Таблица 8
Основной материал |
Состав плёнки |
Эффективность действия пленок φ при температуре. К |
|||||
323 К |
723 К |
923 К |
523 К |
1123К |
1323К
|
||
Fe Fe Fe Fe W W W W Ti Ti |
FeCl2 FeCl2 FeO KCl WCl2 WCl6 WO3 KCl KCl MgCl2 |
0,323 0.645 -0.424 0.708 0,978 0.989 -2.631 0.964 0.644 0.551 |
0,678 1,259 -0,348 0.828 1,026 1.008 -1.841 0.983 0,797 0,773 |
0,964 1,735 -0.289 0.921 1,052 1,018 1,419 0,993 0,909 0,935 |
0,480 0,917 -0.390 0,761 1,002 0.998 -2,237 0.973 0.713 0,651 |
1.379 2.469 -0.198 1.064 1,081 1,030 -0,953 1.004 1,070 1,171 |
2,140 3,785 -0,035 1.321 1.113 1 ,042 -0,426 1,017 1.336 1.556 |
.
Роль хемосорбционные монопленок помимо смазывающего действия может еще заключаться в создании своеобразного диффузионного барьера между сходящей стружкой и режущим клином, препятствующим диффузии атомов легирующих элементов, которая приводит к снижению прочности" поверхностных слоев инструмента.
Важным фактором, также влияющим на физико-химические процессы износа инструмента, является наличие кислорода в зоне резания. Экспериментальные данные по применению кислорода в качестве ТС часто противоречивы, что объясняется, по-видимому, различной природой износа режущего клина, которая определяется видом обрабатываемого и инструментального материалов, режимами обработки н т. п. Реакционная способность атомов кислорода различных кислородсодержащих соединений (озона, перекиси водорода и сухого кислорода) однозначно связана со стойкостью инструмента (резец — сталь Р18, обрабатываемый материал — сталь 45). При этом с уменьшением энергии активизации кислородосодержащих молекул стойкость режущего инструмента увеличивается. Расчеты подтверждают, что присутствие ничтожно малого количества кислорода [0,114 -1024 моль./(с-см2)] обеспечивает наличие оксидных пленок толщиной 300—400 А [23].
Однако роль кислорода в процессе износа режущего клина не однозначна. На основании анализа химического взаимодействия кислорода и твердосплавного инструмента при температурах порядка 500°С, а также экспериментальных данных установлено, что износ в основном обусловлен окислением кислородом воздуха компонентов твердого сплава: карбидов вольфрама, титана, тантала и кобальтовой связки [4, 45]. Тем самым проведена важная аналогия между износом твердосплавного инструмента и коррозионными процессами, которые резко ускоряются при повышенных температурах, имеющих место в зоне резания при обработке большинства труднообрабатываемых материалов, а также при интенсификации режимов резания. В этом случае взаимодействие кислорода с твердым сплавом можно рассматривать как нестационарный поток атомов окислителя (кислорода) в изотропную среду (инструмент). Для данного взаимодействия справедлив второй закон Фика
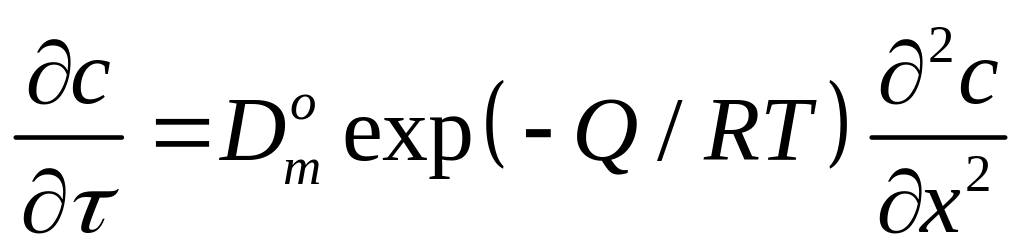 ,
(48)
где с(х, т) - концентрация кислорода на
расстоянии x от поверхности
контакта через время τ после начала
взаимодействия;
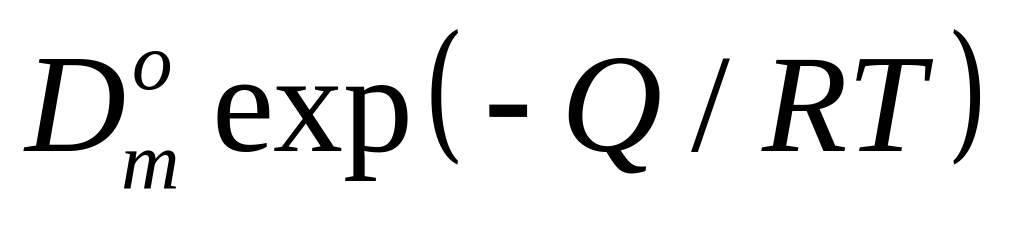 —
коэффициент диффузии; Q,
R, Т — энергия активации,
универсальная газовая постоянная и
температура, К, соответственно.
Уравнение (48) суть уравнение параболического типа, и, используя метод Фурье, можно записать его общее решение. Но из-за сложности процесса стружкообразования граничная задача для этого уравнения не может быть сформулирована достаточно корректно. Поэтому анализ уравнения (48) позволяет в основном только качественно ответить на вопрос о степени влияния состава ТС на износ инструмента.
Легко заметить, что в силу экспоненциального характера зависимости коэффициента диффузии от температуры даже незначительное снижение последней приводит к существенному снижению диффузии и, как следствие, к заторможению процессов окисления. Этот вывод убедительно иллюстрируется экспериментальными данными по взаимодействию карбидов вольфрама, являющихся неотъемлемым компонентом твердого сплава с кислородом. Данный анализ позволяет обосновать применение твердых ТС с компонентами, поглощающими при деструкции тепло, например карбамидом. Следует также отметить, что при разложении карбамида в зоне резания создается избыток углеродосодержащих соединений, что может в соответствии с законом действия масс приостановить процессы окисления карбидов твердого сплава.
Другим и, по-видимому, наиболее эффективным способом предотвращения или пассивирования процессов окисления, как следует из уравнения (48), является снижение исходной концентрации окислителя за счет создания в зоне резания нейтральной или восстановительной среды.
Хорошо изучен компонент противоокислительных ТС простейшее соединение кремния — силикат натрия Na2SiO3, часто используемый в модификациях СОЖ, так как силикат натрия представляет собой полимерное соединение, а введение полимерных присадок в СОЖ повышает их эффективность. Наличие атома кремния в силикате натрия придает этому соединению жаростойкость и относительную химическую инертность. Но силикат натрия оказывает положительное воздействие на процессы износа режущего инструмента только путем создания своеобразного барьера на пути молекул кислорода или абсорбируясь на защищаемых поверхностях. Поэтому возникает мысль использовать при резании металлов, в особенности труднообрабатываемых, полимеры, в состав которых входят атомы кремния и которые способны вступать в химические взаимодействия в зоне резания.
Наиболее перспективным соединением данного класса будут кремнийорганические полимеры, которые в результате термической деструкции свяжут кислород воздуха, так как проникновением ТС в зону резания наиболее вероятно только в парообразной фазе.
Одним из свойств кремнийорганических соединений является их высокая термостабильность, обусловленная сильно полярной связью Si—О, энергия которой составляет 89 ккал/моль. Поэтому разрыв линейной связи Si—С из-за экранирующего действия атома кремния наступает при 300— 400° С, а при пространственном строении — около 450° С. Связь Si—О сохраняется даже при 500° С. Для органических полимеров энергия связи С—С составляет только 58,6 ккал/моль.
Из-за наличия радикала R в цепи макромолекулы кремнийорганические смолы растворимы в органических растворителях: толуоле, ацетоне и др. При нагревании радикалы R отрываются и заменяются кислородом, дающим новые силокса-новые связи. Введение в полиорганосилоксановую смолу алюминиевой пудры увеличивает длительную термостойкость до 450—500° С, а при кратковременном нагреве до 800° С, так как происходит реакция алюминия со смолой, содержащей гидро-ксильные группы, с выделением водорода и образованием по-лиорганоалюминосилоксанов, обладающих повышенной термостойкостью. Хорошие антикоррозионные свойства полиорганоалюмосилоксанов объясняются тем, что при нагреве до 200—230°С образуются летучие продукты (СО, Н2О, СО2 и др.). Но разлагается только органическая часть, обусловленная отрывом радикалов R, а неорганический скелет, состоящий из атомов Si—О и А1, остается. Продукты разложения реагируют с алюминием, образуя неорганические связующие, которые соединяют частицы алюминия между собой и с защищаемой поверхностью. При температуре 500° С алюминий металлизирует поверхность, что также увеличивает антикоррозионные свойства кремнийорганических покрытий.