Материал: Обработка резанием вольфрамовых сплавов. учебное пособие. Жачкин С.Ю
Помимо алюминия, силиконы могут вступать в реакцию с другими металлами: титаном, литием, никелем, кобальтом, ванадием, а также с бором, фосфором, хлором и т.д., образуя соответствующие полиэлементоорганосилоксаны: полититан-оргаиосилоксан, полиборорганосилоксан и т. п.. Кремнийорганические соединения способны образовывать на различных материалах при действии паров или в жидкой фазе невидимые пленки полимеров и понижать тем самым коэффициент трения. Возникает химическая связь между полимером и гидрофильной поверхностью с атомами кислорода, направленными к поверхности, и органическими радикалами, направленными от нее. Чем длиннее молекулы силоксанов, тем легче протекает термическая деструкция с образованием мономеров, димеров, тримеров — реакционноспособных осколков исходной макромолекулы. Содержание атомов фосфора, серы, олова в цепи макромолекулы силиконов придает им смазыващие свойства.
Отечественная промышленность выпускает несколько кремнийорганических смол, на базе которых изготовляют целый ряд лаков, эмалей, защитных покрытий и т.д. Из смол, представляющих собой в исходном состоянии твердую фазу, наиболее распространены К-9 - продукт конденсации метол-силатриола и финилсилатриола, образующихся из соответствующих силанхлоридов; К-42 — полиметилфенолсилоксановая смола и К-40 — синтетический продукт из кремнийорганических соединений, который нетоксичен, негорюч, невзрывоопасен.
Силициды взаимодействуют с карбидами тугоплавких металлов (титана, вольфрама и тантала), которые являются основными компонентами твердосплавного инструмента. Протекание аналогичных химических реакций между продуктами деструкции полимера, например, карбида кремния SiС, и карбидным скелетом режущего клина инструмента в условиях активирующего влияния зоны резания весьма вероятно.
Таким образом, на основании анализа химических реакций можно сделать вывод о том, что наиболее важными в практическом отношении свойствами силицидов будут их относительно высокие температуры плавления, а также устойчивость против окисления и химического воздействия. Высокая теплопроводность силицидов позволяет им выдерживать значительные термические удары. Кроме этого, силициды обладают способностью создавать эффективный диффузионный барьер, препятствующий прохождению атомов внедрения, таких, как углерод, азот, кислород.
Активация химических связей и деструкция кремнийорганических полимеров на реакционноспособные осколки, наличие которых и обусловливает защитное действие твердых ТС, во много раз ускоряется в процессе резания. Данное положение объясняется в основном с позиций механохимии, а именно тем, что существуют различные пути поглощения упругой энергии, высвобождающейся при интенсивном деформировании металла в зоне резания. Наиболее энергетически выгодным является свободнорадикальный механизм разрыва химических связей, а второй, наименее изученный механизм поглощения упругой энергии, связан с поверхностной электризацией и вторичными явлениями — электронной эмиссией и газовыми разрядами. Такой подход к проблеме активации ТС дает возможность связать современные представления о химическом действии классических СОЖ с действием продуктов деструкции твердых ТС па полимерной, в частности, на кремнийорганической основе. В работах В. И. Латышева развита гипотеза о том, что основу химического действия СОЖ составляют радиальноцепные реакции, в возбуждении которых первостепенную роль играют электроны. Действительно, в процессе деформации и разрушения металлов вскрываются физически чистые ювенильные поверхности, эмитирующие электроны и кванты света (эффект Крамера), которые бомбардируют молекулы СОЖ (кислород, вода, галоиды, углеводы).
В общем случае электронной бомбардировке будут подвергаться молекулы ТС, присутствующие в зоне резания, что & свою очередь вызовет образование первичных активных центров механохимических реакций. В процессе взаимодействия электронов с неактивированными и слабоактивированными продуктами термо- и механодеструкции твердой ТС следует ожидать появления свободных атомов, радикалов, перекисных радикалов и других реакционноспособных частиц.
Реакцию взаимодействия электрона с молекулой можно представить в виде [23]
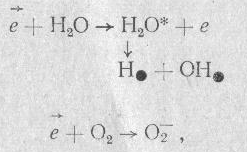
(50)
где  — электрон, эмиттируемый ювенильной
поверхностью; Н20* — возбужденная
молекула воды; Н, ОН, О2— радикалы.
Применительно к полимерам можно записать следующую реакцию разрыва линейных связей:
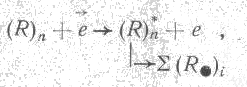 (51)
Где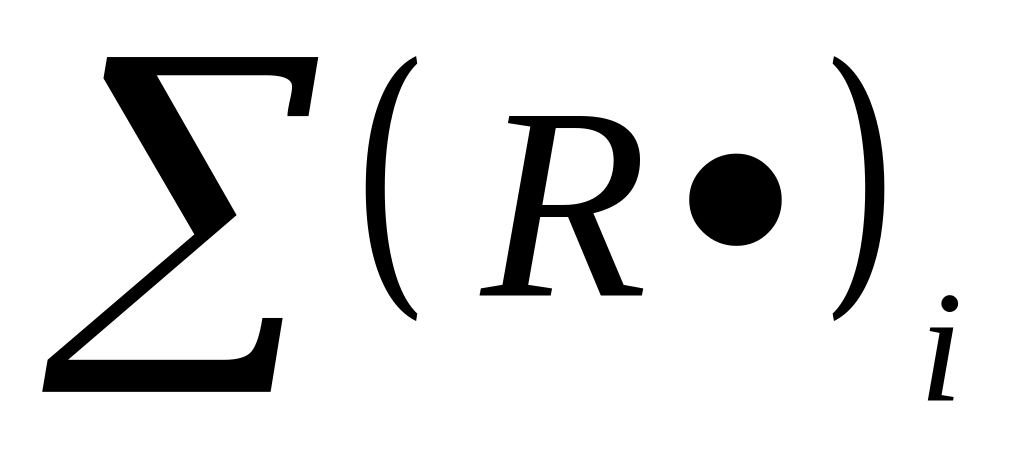 —
осколки макромолекулы полимера, причем
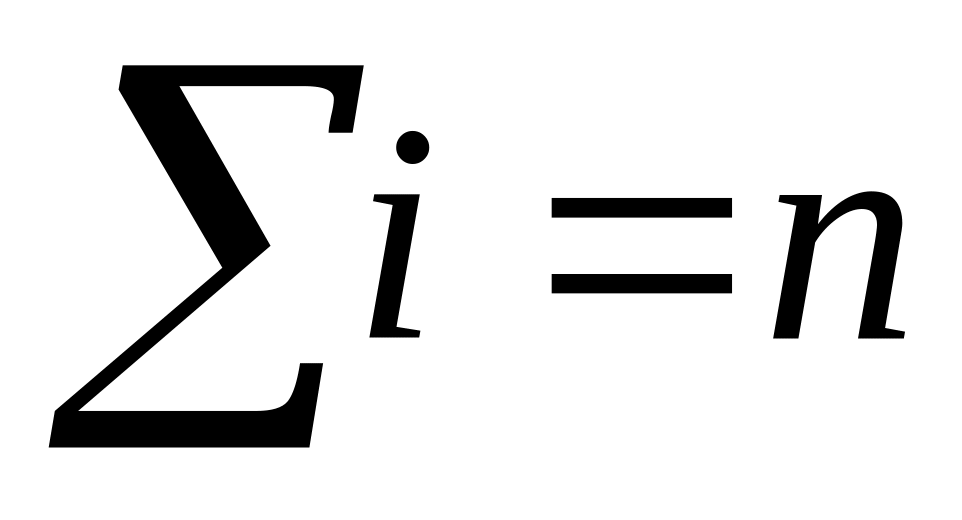 .
Наличие в зоне резания осколков органических компонентов ТС приводит к их взаимодействию с металлом при температуре 400—1000°С и образованию на контактных поверхностях полимеров трения.
Для обоснования возможности протекания реакции (51) следует рассмотреть энергетический баланс эмитируемого электрона. Энергия свободных электронов у ювенильной поверхности
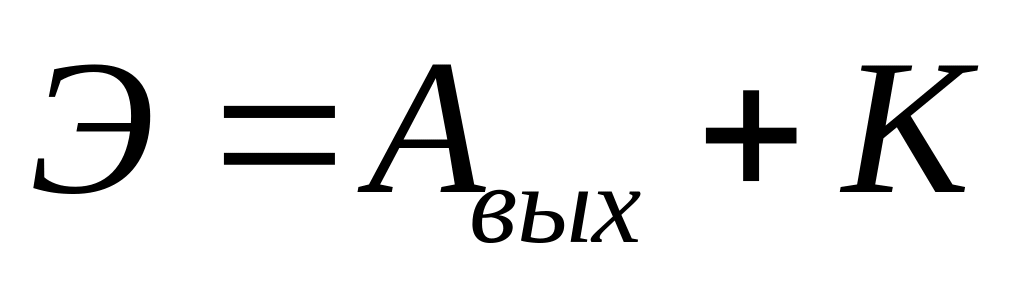 ,
(52)
где Авых — работа выхода электрона;
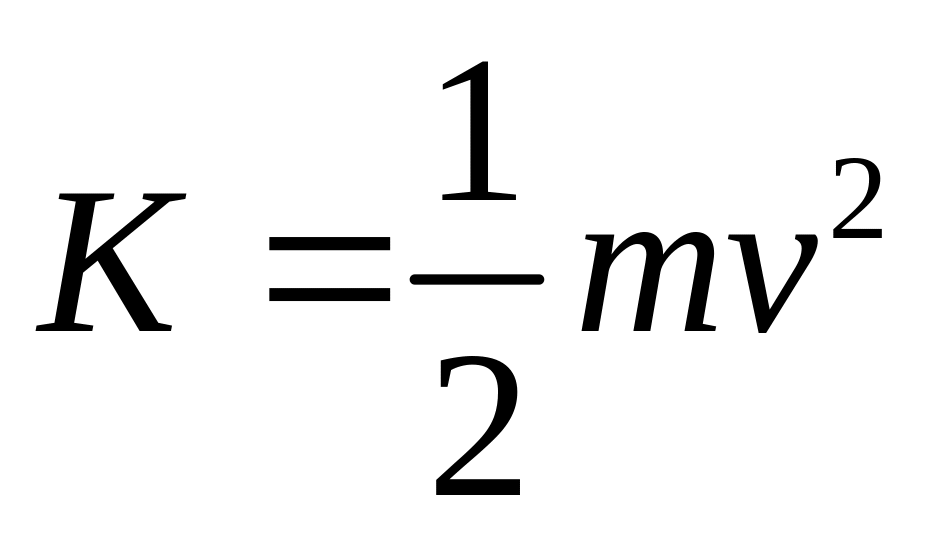 -
кинетическая энергия электрона после
прохождения энергетического барьера
на поверхности.
Рассмотрим подробнее, какими
параметрами будут определяться входящие
в выражение (52) члены. Энергия свободных
электронов Э зависит в первую очередь
от температуры в зоне резания и является
случайной величиной с известным законом
распределения и средним значением.
Работа выхода электрона Авых
зависит от вида обрабатываемого материала
и состояния поверхности и представляет
собой потерю энергии эмитируемого
электрона при прохождении поверхностной
разности потенциалов. Кинетическая
энергия К — полезная составляющая общей
энергии Э, расходуется на процесс
активации технологической среды. Легко
заметить, что Э однозначно связана с
параметрами режима обработки, так как
скорость резания, подача и другие
параметры определяют температуру
резания  .
Увеличения К можно добиться, увеличивая
Э, но этот путь из-за интенсификации
режимов обработки может привести к
резкому снижению стойкости инструмента,
так как увеличение Э активизирует
параллельно идущие процессы разупрочнения
режущей кромки, а также процессы диффузии,
окисления и т. п., скорость протекания
которых пропорциональна
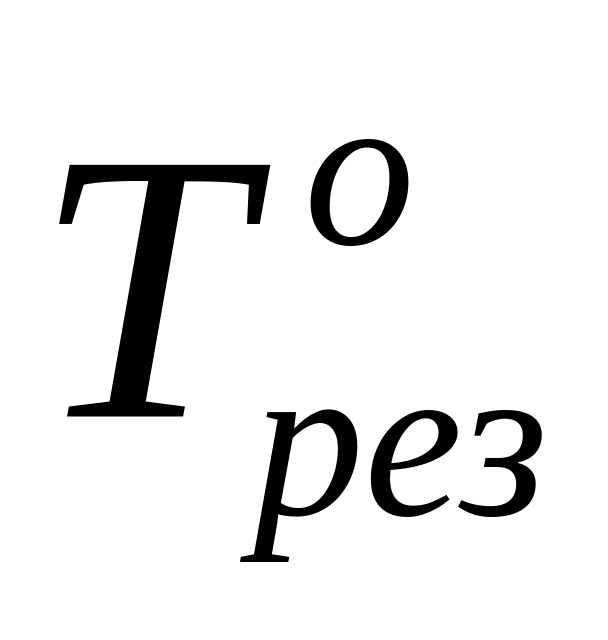 .
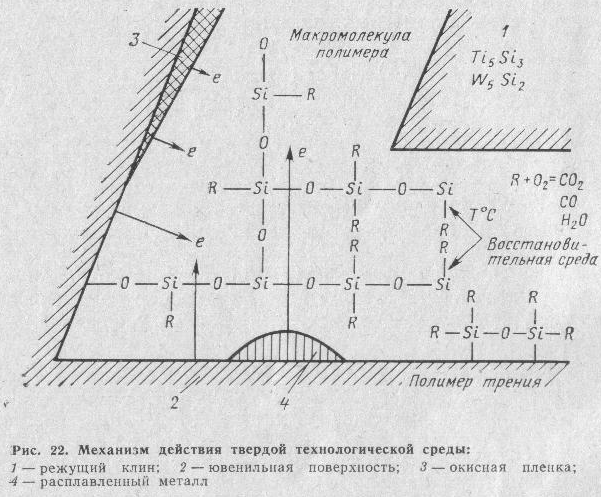
Рис. 22 Механизм действия твердой технологической среды:
1 – режущий клин; 2 – ювенильная поверхность; 3 – окисная пленка; 4 – расплавленный металл
Рассмотрим другой, более перспективный путь увеличения кинетической энергии электрона , суть которого состоит в уменьшении значения работы выхода электрона Авых. Так как работа выхода электрона для большинства труднообрабатываемых материалов велика (что, по-видимому, также объясняет малую эффективность применения классических ТС при их обработке без какой-либо искусственной активации), то возникает мысль вводить в состав твердой ТС соединения, обладающие низкой работой выхода, например мелкодисперсные порошки легкоплавких металлов — олова, цинка, свинца и т. п.
Таким образом, присадки легкоплавких металлов будут в процессе резания эмитировать электроны с высокими значениями кинетической энергии, тем самым активизируя радикально-цепные реакции основной ТС. Схема действия электродов представлена на рис. 22.
Помимо рассмотренного действия, металлические порошки оказывают и хорошо известное смазывающее и диспергирующее воздействие, так как их расплавы являются уникальными по своим свойствам смазками и поверхностно-активными веществами. Кроме этого, применение легкоплавких металлов в совокупности с кремнийорганическими полимерами позволит расширить температурный диапазон их использования, так как энергии эмитируемого электрона достаточно для разрыва даже самой прочной связи Si-О и без влияния температурного фактора, так как энергия электрона К составляет 4 эВ или 92 ккал/моль [23].
3. Рациональные условия выполнения некоторых операций обработки вольфрама
3.1 Обрабатываемость резанием тугоплавких материалов
Обрабатываемость жаропрочных и нержавеющих сталей и сплавов во много раз ниже, чем обрабатываемость обычных конструкционных сталей, и в значительной степени определяется особенностями химического состава и структуры.
Специфика химического состава и структуры жаропрочных сплавов обусловливает целый ряд особенностей при обработке этих материалов резанием. Наиболее важными из них являются следующие: большие величины сил резания; высокие температуры в зоне резания; высокая интенсивность абразивного и диффузионного износа; возникновение вредных вибраций.
Эти особенности характерны и для тугоплавких металлов. Механические свойства тугоплавких металлов довольно сильно изменяются в зависимости от температуры в сравнительно узком интервале. Предел текучести тугоплавких металлов быстро возрастает с уменьшением температуры, но интенсивность его понижения для рассматриваемых металлов различна, большая для молибдена и вольфрама по сравнению с танталом и ниобием. Быстрый рост предела текучести обусловливает более хрупкое разрушение металла при низких температурах, так как зарождение и развитие микротрещин под действием нагрузки осуществляется легче, чем деформация скольжения.
В связи с этим тугоплавкие металлы имеют различную чувствительность к хрупкому разрушению, и их по этому признаку можно условно разделить на две группы: первая группа— вольфрам, молибден, хром вторая группа — ниобий, тантал и др.
По данным М. В. Мальцева и американского ученого Дж. X. Бехтольда, в каждой из групп элементы, имеющие меньший атомный номер, более чувствительны к хрупкому разрушению, чем элементы с большим атомным номером. Причина этих различий полностью не установлена. Возможно, что эти различия являются следствием разной растворимости примесей внедрения, сегрегацией различных примесей на границах зерен. Все тугоплавкие металлы очень чувствительны к загрязнению газовыми примесями (кислородом, азотом, водородом). В зависимости от содержания примесей тугоплавкие металлы обнаруживают значительные колебания физических свойств.
Теплофизические свойства материалов оказывают влияние на поведение металлов при механической обработке. Низкий коэффициент теплового расширения приводит к появлению небольшой величины теплового расширения в зоне резания. Гораздо большее значение, чем весовая теплоемкость, при механической обработке имеет объемная теплоемкость. Величина ее достигает 69—75% объемной теплоемкости стали. Поэтому вольфрам нагревается быстрее, чем сталь и температура обрабатываемой детали, стружки и резца выше, чем при резании стали.
Рассмотрение особенностей свойств тугоплавких металлов, и в частности вольфрама, убедительно показывает чрезвычайно большие трудности, сопровождающие процессы механической обработки этих материалов. Сравнение обрабатываемости сплавов вольфрама, молибдена и ниобия с жаропрочным сплавом ХН77ТЮР но скорости дает следующие коэффициенты обрабатываемости Кv; молибденовый сплав ВМ2 3,4, сплав ниобия 1,6; сплав вольфрама с молибденом 0,32 и вольфрам 0,14 [44].
В литературе имеется мало данных об оптимальных режимах резания вольфрама, данные эти часто противоречивы, поэтому требуется проведение дальнейших исследований для их уточнения и изыскания новых способов интенсификации процесса резания.
Были проведены исследования по точению вольфрама резцами, оснащенными пластинами из быстрорежущих сталей Р18, Р12Ф5М и твердых сплавов ВК8, ВК60М, ВК15М. Геометрия резцов: α=10-12°, γ=15°, γf= 0°, φ=45°, φ1= 15°. Заточка резцов из твердых сплавов производилась алмазным кругом АСВ, из быстрорежущих сталей - кругом ЭБ; после заточки резцы доводили на чугунной плите с помощью порошка карбида бора. За критерий затупления был принят износ по задней поверхности Лл = 0,6 мм.
Исследования показали, что стойкость режущего инструмента очень мала и не превышает нескольких минут. Кроме того, как известно, стойкость не может характеризовать режущие свойства инструмента при обработке тугоплавких металлов. Поэтому целесообразнее оценивать режущие свойства по площади обработанной поверхности. При точении твердосплавным резцом из сплава ВК60М уменьшение скорости резания с 60 до 5 м/мин позволяет увеличить стойкость с 2 до 4 мин. Однако площадь поверхности, обработанной до затупления резца, уменьшается более чем в 5 раз (с 22∙103 до 4∙102 мм2). Таким образом, стремление к увеличению стойкости приводит к очень большому снижению производительности (более чем в 10 раз). Поэтому целесообразно назначать рациональные режимы резания исходя из условия достижения максимальной площади обработанной поверхности.
Лучшие результаты имеют вольфрамокобальтовые сплавы марок ВК60М и ВК10ОМ с особомелкозернистой структурой, которые на оптимальных режимах позволяют увеличить площадь обрабатываемой поверхности в 3,5 и 2,5 раза соответственно по сравнению с твердым сплавом ВК8.
Зависимости износостойкости инструмента от режимов резания при обработке вольфрама имеют сложный характер. Наибольшая износостойкость достигается при работе в узком диапазоне скоростей резания (v=30÷40 м/мин для сплава ВК15М и v=45÷60 м/мин для сплавов ВК8 и ВК60М) и подач (S = 0,3÷0,4 мм/об). Это является особенностью механической обработки вольфрама.
Снижение или повышение скорости резания приводит к сокращению площади обработанной поверхности. При точении вольфрама на малых скоростях резания (v = 5÷20 м/мин) стружка сходит в виде очень мелких частиц, которые вызывают интенсивный абразивный износ инструмента. Обработанная поверхность получается с шероховатостью Rz-80÷40 мкм; При увеличении скорости резания до определенных значений процесс резания улучшается, стружка сходит в виде крупных сегментов, а иногда даже сливная. Образование сливной стружки объясняется тем, что благодаря выделяемому теплу температура части стружки находится выше зоны перехода из хрупкого состояния в пластическое. Тем же можно объяснить максимум площади при оптимальных скоростях резания. Средняя температура в зоне резания при точении вольфрама резцом из сплава ВК8 на скоростях 35—45 м/мин составляет примерно 700°С. Зона перехода из хрупкого состояния в пластическое колеблется в широких пределах 150—500°С. Температура перехода вольфрама из хрупкого в пластическое состояние зависит от наличия примесей внедрения, структуры литого, деформированного или отожженного металла и других факторов. Вольфрам технической чистоты, получаемый методом порошковой металлургии, как и материал ВПМ, имеет максимальную температуру перехода из хрупкого в пластическое состояние (450—500° С).
При скоростях резания выше оптимальных стружка приобретает красный оттенок, приваривается к передней поверхности резца. Резец очень быстро изнашивается. Следует отметить, что в процессе точения резец изнашивается одновременно по передней и задней поверхностям на всех исследуемых диапазонах скоростей резания.
Для сил резания, возникающих при точении вольфрама высокой плотности, характерна большая радиальная составляющая (до 50%), особенно для резцов с отрицательными передними углами. Глубину резания следует назначать не более
1,5 мм, особенно при обработке деталей с невысокой жесткостью.
После химической обработки поверхность нелегированного вольфрама имеет большую шероховатость, даже при небольшом увеличении можно рассмотреть правильные ряды надрывов, каждый из которых может служить местным концентратором напряжений. Вероятность откалывания и растрескивания особенно велика при фрезеровании. Значительные осевые и радиальные силы, неизбежные при сверлении и нарезании резьбы, ведут к образованию выкрашиваний и радиальных трещин. Растрескивание тонких, не имеющих опоры участков — серьезная опасность при всякой операции резания. При сравнительно высоких скоростях процессов непрерывного резания, таких, как токарная обработка, образование стружки сопровождается местным нагревом, благодаря которому металл непосредственно у передней кромки инструмента переходит в полупластичное состояние, чем частично устраняются вредные последствия.
В зоне невысоких скоростей резания (до 10 м/мин) лучшие результаты показывают инструменты из быстрорежущей стали Р18, но при увеличении скоростей выше 10 м/мин наблюдается резкое снижение их стойкости. Для резцов из стали Р18 при обработке сплавов на основе вольфрама оптимальный передний угол Y=20°. Такой угол улучшает образование и сход стружки, а также уменьшает силы резания. Геометрия резцов должна быть следующая: задний угол α=15°, главный угол в плане φ = 45°, вспомогательный угол в плане φ1 = 15°, угол наклона главной режущей кромки λ=0°, радиус при вершине 0,3—0,4 мм. Для резцов, оснащенных пластинками из-твердых сплавов, оптимальный передний угол γ=15° с упрочняющей фаской, равной 0,6—0,8 мм и γf=0°.
Пропитанный вольфрам можно легко обрабатывать резцами из различных сплавов. Так как ни вольфрам, ни пропитывающие составляющие химически не реагируют с режущим инструментом, заметная химическая адгезия на кромках резца отсутствует. Пропитывающий материал фактически действует как смазка.