Материал: Обработка резанием вольфрамовых сплавов. учебное пособие. Жачкин С.Ю
Силы резания при токарной обработке вольфрама, пропитанного серебром, при одинаковой глубине резання меньше сил при обработке большой части других металлов и гораздо меньше, чем при резании непропитанного вольфрама. Несмотря на небольшую величину сил резания, максимальные значения глубины резания и скорости подачи следует ограничивать вследствие природной хрупкости материала и его высокого модуля упругости. При токарной обработке пропитанного вольфрама в определенных условиях обнаруживается склонность к вибрации. Однако ограничения, обусловленные колебаниями резца, с практической точки зрения к серьезным последствиям не приводят.
Обрабатываемость вольфрама можно улучшить за счет нагрева срезаемого слоя, производимого в печи, газопламенным способом, излучением, индукционным нагревом токами высокой частоты, способом электросопротивления, обработкой в среде легкоплавкого металла.
Нагрев в печи неудобен, так как необходимо устанавливать печи в механических цехах, применять средства защиты станков от теплового воздействия, установка и закрепление нагретой детали затруднительны. Остальные перечисленные способы нагрева относятся к способам локального нагрева. Из них наиболее удобными являются индукционный нагрев токами высокой частоты и нагрев по способу электросопротивления.
Во всех случаях нагрев ведет к снижению механических свойств, определяющих сопротивление материала пластическим деформациям. Применение нагрева при резании ограничивается интенсификацией износа рабочих граней инструментов. Поэтому введение предварительного нагрева улучшает обрабатываемость в тех случаях, когда увеличение стойкости инструмента вследствие снижения удельной работы резания больше, чем отрицательное действие повышенных температур на увеличение интенсивности явлений схватывания и износа инструмента.
Применение предварительного нагрева повышает стойкость инструмента в том случае, если при его использовании в процессе резания увеличивается разница твердости обрабатываемого материала и контактной твердости инструмента, т. е. разупрочнение обрабатываемого материала превалирует над разупрочнением рабочих поверхностей инструмента. При оптимальных условиях предварительный нагрев материала срезаемого слоя обусловливает его значительно большее разупрочнение и на большую величину. В результате уменьшаются силы резания и контактные силы трения, что ведет к снижению тепловыделения, обусловленного процессом резания, так как приращение температуры эквивалентно работе, совершенной инструментом.
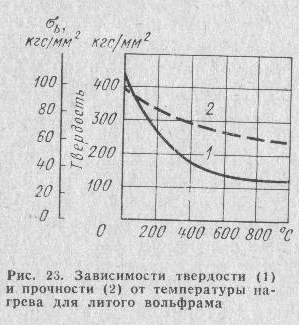
Рис. 23 Зависимость твердости (1) и прочности (2) от температуры нагрева для литого вольфрама
Предварительный нагрев, с одной стороны, повышает температуру в зоне резания, а с другой, снижая интенсивность тепловыделения, оказывает на температуру резания косвенное влияние, уменьшая ее. При выборе температуры нагрева не следует достигать температур, вызывающих структурные изменения в материале. Для вольфрама оптимальная температура подогрева 350—420° С. Стойкость инструмента при резании вольфрама с подогревом повышается в 1,5—2 раза. Как видно из рис. 23, на котором приведена зависимость твердости и прочности литого вольфрама от температуры нагрева, существенное изменение твердости происходит при повышении температуры до 400—450° С, дальнейшее повышение до 1000° С монотонно уменьшает прочность вольфрама и незначительно снижает его твердость. Сравнительные эксперименты для молибденового сплава ВМ-2 показали, что для него с ростом температуры твердость уменьшается меньше.
Сверление лучше производить, сверлами с твердыми сплавами ВК10М и ВК15М. Лучшие результаты показывают сверла с косыми канавками и повышенной жесткостью, достигаемой за счет сокращения длины рабочей части и увеличения толщины сердцевины. Подточка перемычки снижает осевую силу № уменьшает выкрашивание кромок отверстия. Рекомендуемые геометрические параметры сверл: 2φ=110° (при двойной заточке 2φ1= 110°, 2φ2=70°), γ = 0с, α = 9÷12°; скорость резания 2— 8 м/мин, подача S = 0,034÷0,08 мм/об.
Сверление вольфрама и его сплавов с подогревом детали до 160—180е С сверлами из стали Р18 дает удовлетворительные результаты. Лучшие результаты получаются при применении сверл повышенной жесткости из сплава Р9К5 или Р9Ф5. Если используют твердосплавные сверла, то заготовку целесообразно подогревать до 400—420° С. Обрабатываемость при сверлении некоторых тугоплавких материалов Kv следующая: сплав ХН77ТЮР 1, сплав молибдена ВМ-2 3,0, сплав ниобия 1,3 и вольфрамовый сплав 0,2 [44].
Нарезание резьбы в нелигированном вольфраме не удается удовлетворительно выполнять обычными метчиками при комнатной температуре. Большие силы резания, при нарезании резьбы и хрупкость вольфрама обычно приводят к выкрашиванию обрабатываемой заготовки в различных местах. Наряду с этим метчик имеет очень низкую стойкость. При поддержании температуры обрабатываемой заготовки около 425°С и применении усиленного метчика удается нарезать 10—15 отверстий при скорости v ≈ 1 м/мин.
В процессе прерывистого резания, например, фрезерования, происходит постоянное чередование рабочего и холостого хода, а это вызывает периодичность воздействия на инструмент и заготовку тепловой и силовой нагрузки. Прерывистый характер работы инструмента приводит к его преждевременному выходу из строя, микровырывы, образующиеся на его поверхности, переносятся на поверхность детали. Образовавшиеся таким образом надрывы являются концентраторами напряжений и могут при определенных условиях стать причиной образования микротрещин.
На рис. 24 приведены зависимости стойкости при торцовом:
фрезеровании вольфрамового сплава ВПМ от скорости резания, подачи и от геометрии инструмента. Материал режущей части фрезы — сплав ВК8, обработка без применения СОЖ. Оптимальным при торцовом фрезеровании является режим: скорость резания 23,8 м/мин, подача 0,1 мм/зуб. Задний угол целесообразно принимать равным 5°. Несмотря на то, что стойкость у фрез, имеющих передний угол γ = 5°, выше, чем при γ=0, вероятность скола при γ=0 значительно меньше.
Исследование влияния различных жидких технологических сред при торцовом фрезеровании показало, что из всех испытанных сред только СС14 оказывает значительное влияние на
стойкость инструмента.
Режимы механической обработки могут оказывать влияние на образование дефектов типа трещин. Большая шероховатость может явиться причиной образования трещин.
Влияние скорости резания, подачи и глубины резания на возможность образования трещин различно и определяется степенью влияния их на шероховатость поверхности. Так, увеличение скорости резания способствует снижению шероховатости поверхности. Обработанные в определенных условиях образцы подвергались травлению в растворе Муроками и обработке красками «Судан». В процессе исследования образцы рассматривали в микроскоп с увеличениями от 20 до 250 раз с целью обнаружения дефектов. В связи с тем, что возникали трудности в различии поверхностных дефектов типа вырывов от трещин, образцы дополнительно полировали для уменьшения шероховатости. Затем их подвергали электрохимической обработке (ЭХО) в ванне с едким натром при кратковременном наложении постоянного тока 20 В, I = 75 A, τ=1—2 с.
Влияние подачи исследовали при резании образцов па режимах D=40 мм, n = 190 об/мин, v=23,8 м/мин, s=19÷132 мм/мин, sτ = 0,1÷0,7 мм/зуб, t=0,5 мм. Обработанная поверхность вдоль линии реза фрезы имеет различный характер. При входе инструмента поверхность имеет шероховатость Rz=40 мкм. Эта зона составляет 5—7 мм. Затем на поверхности появляются вырывы и чешуйки. Такая поверхность характерна для большой части реза. При выходе фрезы на поверхности образуются сколы [6].
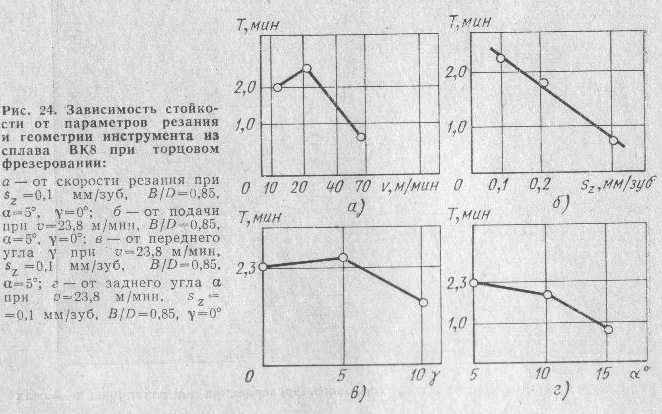
Рис. 24 Зависимость стойкости от параметров резания
и геометрии инструмента из сплава ВК8 при торцовом
фрезеровании
Размеры первой и второй зоны в проведенных экспериментах мало зависели от условий обработки. Сколы, характерные для третьей зоны, вызваны появлением в металле напряжений растяжения, величина которых определяется толщиной срезаемого слоя. Размеры сколов были несколько уменьшены изменением положения заготовки относительно фрезы. Сдвиг фрезы в сторону уменьшения толщины срезаемого слоя при выходе инструмента из заготовки способствует уменьшению вероятности появления сколов на поверхности. Поверхность детали, образованная при наименьшей подаче, имеет шероховатость Rz=40 мкм. Она представляет собой чередование следующих друг за другом надрывов. Вид такой поверхности, рассмотренной через настольный микроскоп, представлен на рис. 25. Надрывы равномерно следуют друг за другом. Увеличение скорости подачи приводит к ухудшению качества поверхности, вырывы становятся более грубыми, а чередование их значительно чаще. Самая грубая поверхность получена при подаче 0,67 мм/зуб. Надрывы имеют грубые равные края, глубина этих надрывов более значительна. Наиболее благоприятной с точки зрения образования трещин была обработка при sz=0,1 мм/зуб. На рис. 25 четко видны образовавшиеся при входе инструмента в заготовку трещины.
3.2 Шлифование сплавов вольфрама
Обрабатываемость шлифованием тугоплавких сплавов вольфрама более низкая по сравнению с обрабатываемостью жаропрочных и титановых сплавов. Восприимчивость и большая чувствительность к теплу сплавов вольфрама и резкие изменения температуры в процессе шлифования вызывают опасность возникновения трещин, которые могут появляться, даже при глубинах резания 0,005 -0.015 мм [9].
При круглом шлифовании сплава вольфрама с 5% молибдена лучшие результаты обеспечивают круги из зеленого карбида кремния. Однако удельный объем снимаемого материала составляет 1,7 мм3/мин, т. е. в 6—8 раз ниже, чем при шлифовании жаропрочных и титановых сплавов. Стойкость круга очень низкая и не превышает 6—12 мин. Алмазные крути АСВ 80/60 на металлической связке МК при оптимальных режимах шлифования позволяют увеличить удельную производительность в 4 раза по сравнению с абразивным шлифованием. Удельный расход алмазов в этом случае составляет 3 мг/г [15, 52].
Эксперименты по выбору наиболее эффективного материала шлифовального круга и типа связки при плоском шлифовании на станке мод. ЗГ71 при режиме шлифования: скорость круга vk;=31 м/с, продольная подача стола sпр = 6 м/мин, скорость перемещения стола в поперечном направлении (поперечной подаче) sпп = 0,9 м/ход и глубина резания t = 0,01 мм показали, что при шлифовании кругами из зеленого карбида кремния зернистостью 40—60 на керамической связке была получена низкая производительность (Q=10÷15 мм3/мин) при большом износе инструмента. Поэтому удельная производительное гь при работе кругами КЗ оказалась очень низкой; (k = 0,5÷0,8). Круги из карбида кремния целесообразно применять лишь при предварительном (обдирочном) шлифовании,, когда заготовка имеет корку и биение ≥0,1 мм [52].
При определении режущих свойств алмазных кругов из синтетических алмазов повышенной (АСР) и высокой (АСВ) прочности па металлических связках (М1, 5М, М5—2) с концентрацией алмазов 100% лучшие режущие свойства и небольшой износ показали алмазные круги ЛСВ на связке М5—2. Удельная производительность при работе этими кругами достигала 36. При увеличении концентрации алмазов в круге до 200% удельная производительность снижается на 12%. а удельный расход алмаза возрастает в 2,5 раза (до 3,2 мг/г). При увеличении зернистости алмаза удельная производительность падала в 1,5 раза, а удельный расход алмаза несколько увеличился.
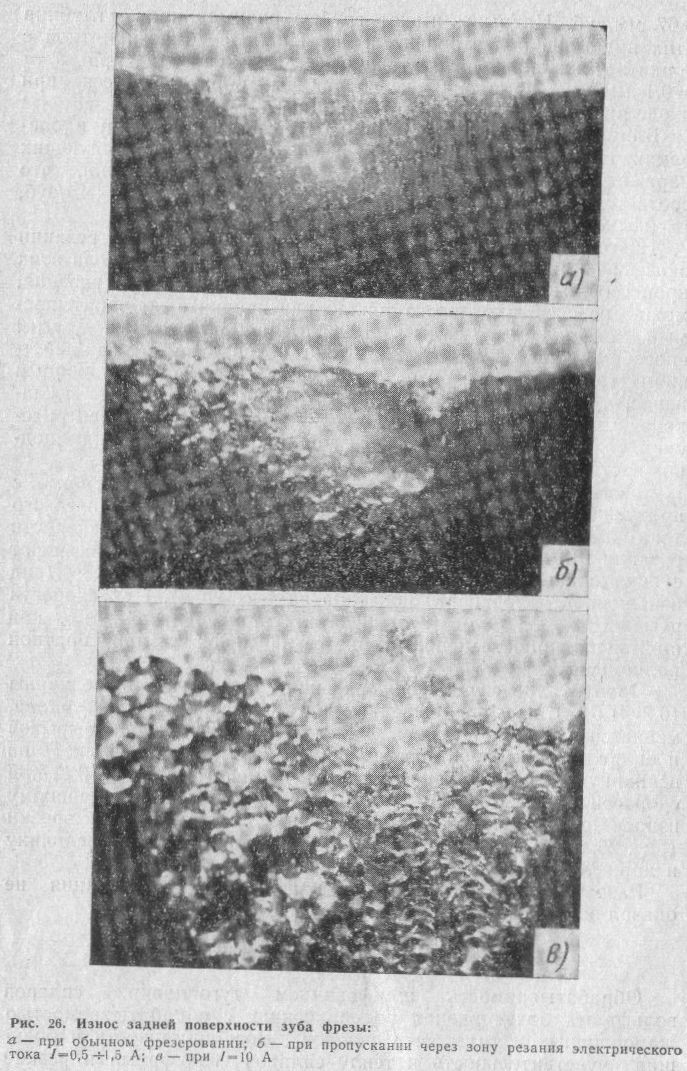
Рис. 26 Износ задней поверхности зуба фрезы:
а – при обычном фрезеровании; б – при пропускании через зону резания электрического тока
Алмазные круги на металлической связке М1 обеспечивают высокую производительность (38 мм3/мин) и удельную производительность к=23. Однако удельный расход алмазов здесь почти в 2 раза выше по сравнению с кругами на связке М5—2. Кроме того, при обработке кругами на связке. М1 не удалось получить достаточно стабильных результатов. Оказалось, что круги на металлической связке М5 имеют более низкие режущие свойства.
При испытании алмазных кругов АСР на металлических связках М5—2, М5Л, М5—6, М5—10 лучшие результаты показали крути на связках М5—2 и М5—6, однако удельный расход алмазов по сравнению С кругами ЛСВ увеличился почти в З раза, а удельная производительность уменьшилась в 2,5 раза. Режущие свойства алмазных кругов АСР 125/100 на керамической связке оказались удовлетворительными, но удельный расход алмазов q = 4,86 мг/г [15].
Алмазные круги АСВ 125/100 на органической связке Б1 обеспечивают малую шероховатость обработанной поверхности, имеют больший износ и невысокие режущие свойства. Поэтому эти круги не могут быть рекомендованы для шлифования вольфрамовых сплавов. Высокие режущие свойства и сравнительно небольшой удельный расход алмазов показали алмазные круги из природного алмаза зернистостью А 125/100 на металлической связке М5—2 с концентрацией алмазов 100%.
Сравнительные результаты экспериментов по выбору наиболее эффективного алмазного круга и типа связки показаны в табл. 9, где приведены также значения сил резания Py и Рz.
Влияние скорости резания на образование трещин в операции торцового фрезерования исследовалось при следующих параметрах режима: D=40 мм, n=265, 375, 530 об/мин, что соответственно составило v=35; 49,5; 70 м/мии, s=0,1 мм/зуб, t=0,5 мм [6].
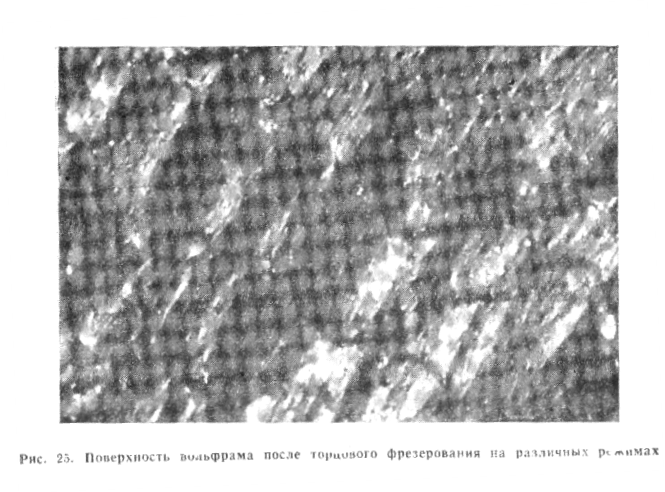
Рис. 25 Повезхность вольфрама после торцового фрезерования на различных режимах
Известно, что электрические явления при трении и резании оказывают существенное влияние на основные показатели этих процессов. Пропуская электрический ток через зону резания, можно за счет джоулевого тепла разупрочнить обрабатываемый материал и тем самым уменьшить работу резания. Другим способом является разрыв цепи тока, возникающего под действием термо-ЭДС, который уменьшает электродиффузионный износ, что благоприятно действует па процесс резания. И, наконец, пропуская через зону стружкообразования электрический ток, можно ожидать эффекта за счет увеличения подвижности дислокаций (эффект электропластичности).
Эксперименты по торцовому фрезерованию вольфрама с пропусканием через зону резания постоянного электрического тока силой 0,2 А прямой и обратной поверхности при скорости резания v=11,9 м/мин и подаче s = 0,2 мм/зуб не оказывают существенного влияния на износостойкость сплава ВК8 (вид изношенной поверхности показана на рис. 26, а). При скорости резания v=233,8 м/мин отмечается снижение стойкости при прямой полярности и повышение ее на 10—25% при обратной полярности.
Пропускание через зону резания тока большей величины (0,5-1,5 А) несколько увеличивает износ твердого сплава, меняется и характер износа. На рис. 26,б видны следы вырывов и оплавлений. Скорость резания в этом случае не влияет на величину и характер износа. Увеличение силы тока до 10 А при скорости резания 11,9 и 23,8 м/мин приводит к интенсивному износу с выраженными следами электрической эрозии (рис. 26, в). Полярность тока не оказывает влияния на величину и характер износа.
Разрыв цепи термо-ЭДС при наших условиях резания не оказал заметного влияния на износ инструмента.
Силы резания измерялись при vk = 31 м/с, t = 0,01 мм, sлр=6 м/мин, sпп= 1,8 мм/ход, ширине круга В=10 мм. Наибольшие значения сил Py и Рz наблюдаются при шлифовании алмазными кругами на связке М1, а минимальные — кругами
на бакелитовой связке Б1.
Установлено, что увеличение поперечной подачи в 3 раза повышает силы резания в 1,3—2 раза, а увеличение глубины шлифования I в 2 раза приводит к росту силы резания в 2,5—3 раза. Таким образом, для съема определенного объема материала с меньшими силами резания следует работать при больших величинах поперечной подачи стола SПП и меньших значениях глубины шлифования.
Таблица 9
Марка круга |
Q, мм3/мин |
k |
q, мг/г |
Pz, кгс |
Py, кгс |
Ra, мкм |
АСР 125/100 М5-2 100% АСР 125/100 М5-6 100% АСР 125/100 К 100% АСР 125/100 М5Л 100% АСР 125/100 М5-10 100% АСР 200/160 М5—2 100% АСВ125/100 М5—2 100% АСВ 125/100 М5 100% АСВ 125/100 М1 100% АСВ 125/100 Б1 100% АСВ 125/100 М5-2 100% АСВ 125/100 М5-2 200% АТ 125/100 М5-2 100% |
36.2 37.5 36.0 33,5 34.6 37,5 40.0 37.0 38.0 36.0 39.8 39,4 39.0 |
10,5 15.5 10,0 16.0 7,5 14.0 35,5 12,0 25,0 10,5 24,0 31,0 25,0 |
4.46 3.16 4,86 7,93 6,27 3.24 1.27 3,67 2,46 4,90 1,92 3,20 1,84 |
- - 0.6 - - - 1.1 1.2 1,5 0,25 - - 1.0 |
- - 1.0 - - - 1.8 1,9 2,9 0,3 - - 1,5 |
0,47 0,44 0,52 0.45 0,47 0,66 0,55 0.45 0,55 0,42 0.75 0,55 0,60 |
Опыты по выбору материала алмазного круга и связки показали, что высокие режущие свойства при минимальном износе имеют алмазные круги АСВ 125/100 и А 125/100 на металлической связке М5—2 при концентрации алмазов 100%. Влияние глубины шлифования t, поперечной подачи SПП и продольной подачи SПР на основные параметры процесса шлифования (Q, к, q и Rа) исследовали на кругах АСВ 125/100 М5—2 100%. Результаты опытов, представленные на рис.27 - 29, показали, что при увеличении глубины шлифования t от 0,005 до 0,02 мм производительность процесса Q возрастет более чем в 3,5 раза (от 28 до 100 мм3/мин), средняя высота микронеровностей увеличивается незначительно, удельная производительность к = 44 и удельный расход алмазов q=1 мг/г достигают оптимальных значений при глубине шлифования 0,01 мм. Дальнейшее увеличение глубины шлифования вызывает снижение удельной производительности, так как при увеличении сил резания возрастает нагрузка на алмазные зерна, и они начинают вырываться из связки. Таким образом, целесообразно работать при глубинах шлифования, не превышающих 0,01 мм [52].