Материал: Организация, нормирование и оплата труда на режимных объектах. практикум. Решетов В.В
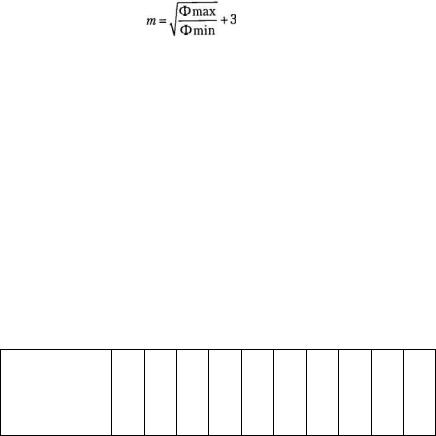
1. Определить количество значений факторов внутри диапазона, при которых должны быть проведены наблюдения по эмпирической формуле:
(42)
где m — число значений факторов, необходимых для определения нормативной зависимости;
Фmах, Фmin — соответственно, максимальное и минимальное числовое значение данного фактора в принятом диапазоне его изменений.
2. Определить интервалы между смежными измерениями (если зависимость носит прямолинейный характер) по формуле:
И = |
Фmax −Фmin |
(43) |
|
m −1 |
|||
|
|
3. Определить конкретные значения веса детали, при которых должны проводиться хронометражные наблюдения.
4. Подобрать для наблюдения детали определенного веса и провести хронометражные наблюдения.
Проведенные хронометражные наблюдения позволяют установить следующие значения времени выполнения операции в зависимости от весадетали:
Таблица 35
Вес детали, кг |
0,5 |
2,1 |
3,4 |
5,3 |
6,9 |
8,4 |
10,0 |
11,6 |
13,2 |
15,0 |
|
|
|
||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
Время |
уста- |
0,14 |
0,25 |
0,30 |
0,40 |
0,50 |
0,57 |
0,66 |
0,72 |
0,85 |
0,92 |
новки, мин (t) |
|||||||||||
5. С помощью графоаналитического метода найти нормативную линию, показывающую зависимость времени выполнения операции от фактора, влияющего на ее продолжительность (рисунок 7).
Для этого на график с равномерными шкалами, на оси абсцисс которого откладываются значения фактора, а на оси ординат — значения времени, наносятся полученные с помощью хронометражных наблюдений данные в виде точек, кото-
91
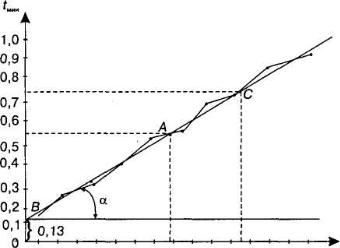
рые соединяют линиями. В результате получается ломаная линия, на основе которой должна быть построена нормативная линия.
6.Используя полученные данные, для построения нормативной линии найти координаты точки А, через которую и пройдет линия. Они равны средним арифметическим значениям веса детали и времени установки.
7.Точку А нанести на график и отметить положение центра нормативной линии.
8.Для определения положения нормативной линии найти координаты средних значений точек, расположенных ниже и выше точки А.
9.Отметить полученные точки В и С на графике. Прове с- ти через три рассчитанных точки прямую линию до пересечения с осью абсцисс.
10.Построенная прямая линия выражает зависимость времени установки детали в тиски от ее веса. Математическое
выражение этой зависимости можно представить формулой 44:
y = ax + b. |
(44) |
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 |
Qk |
Рис. 7. График построения нормативной линии
92
Так как на оси ординат откладывалось время установки детали, а на оси абсцисс — вес детали, то уравнение примет вид:
T = αQ + b, |
(45) |
где α — угловой коэффициент прямой; b — свободный член уравнения.
11. При линейной зависимости, выражаемой приведенной формулой, угловой коэффициент равен тангенсу угла наклона нормативной линии к оси абсцисс a = tga. При равенстве масштабов шкал определяется по формуле 46:
|
t 2 |
−t1 |
|
|
tga = |
ср |
ср |
. |
(46) |
Qср2 |
|
|||
|
−Qср1 |
|
||
В случае, если масштабы шкал неодинаковы, вводится поправочный коэффициент, учитывающий разность масштабов
(К): a = tg a х К.
Свободный член уравнения равен отрезку, отсекаемому нормативной линией на оси ординат.
12.Подставить полученные значения в формулу (46).
13.Пользуясь этой формулой, можно определять время на установку детали в тиски при любых значениях веса детали в указанных пределах числовых значений (0,5—15 кг).
Задание 2
Вывести уравнение нормативной линии, используя графоаналитический метод, на основе полученных результатов обработки хронометражных наблюдений выполнения слесарной операции по снятию заусенцев с детали. В качестве влияющего фактора принята длина кромки детали, с которой снимаются заусенцы. Данные хронометражных наблюдений представлены таблице 36:
Таблица 36
Длина кромки детали |
40 |
60 |
80 |
100 |
120 |
140 |
160 |
Время t, мин |
0,20 |
0,35 |
0,50 |
0,65 |
0,85 |
1,03 |
1,2 |
|
|
93 |
|
|
|
|
|
Задание3
Основываясь на результатах хронометражных наблюдений, построить нормативную линию и вывести общее уравнение нормативной зависимости времени на перемещение деталей на рабочем месте в зависимости от веса детали (Q) и длины перемещения (L).
Результаты хронометражных наблюдений зависимости времени от веса перемещаемых деталей при постоянной длине перемещения таковы:
Таблица 37
Вес Q, кг |
1 |
6 |
11 |
16 |
21 |
25 |
30 |
|
|
|
|
|
|
|
|
Время t, мин |
0,25 |
0,28 |
0,32 |
0,37 |
0,41 |
0,46 |
0,48 |
Результаты зависимости времени от длины перемещения при постоянном весе перемещаемых деталей характеризуются следующими данными:
Таблица 38
Длина L, м |
2 |
2,5 |
3,2 |
3,7 |
4,2 |
5,0 |
5,6 |
|
|
|
|
|
|
|
|
Время t,мин |
0,3 |
0,34 |
0,39 |
0,43 |
0,48 |
0,52 |
0,60 |
Обе зависимости имеют линейный характер.
ЛАБОРАТОРНАЯ РАБОТА № 7
ПРОВЕРКА КАЧЕСТВА ДЕЙСТВУЮЩИХ НОРМ НА ПРЕДПРИЯТИИ
Цель работы: изучение методики проверки качества действующих на предприятии норм.
Исходные данные
В таблице 39 приведены исходные данные для проверки качества действующих норм в одном из цехов промышленного предприятия.
94
Таблица 39 Затраты времени по действующим нормативам,
межотраслевым и фактическим по хронометражным замерам
Но- |
Штучное время |
Оператив- |
Тпз, |
Проек- |
|
|
||
мер |
|
|
ное время |
Тобсл, |
тируе- |
Ун |
Iпт |
|
По |
По |
|||||||
опера |
по хроно- |
Тотд, |
мое |
|||||
дейст- |
меж- |
|||||||
ции |
вую- |
отрас- |
метражу |
% |
время, |
|
|
|
|
щим |
левым |
|
|
мин |
|
|
|
|
норма- |
норма- |
|
|
|
|
|
|
|
тивам |
тивам |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
|
|
|
|
|
|
|
|
|
|
4 |
0,20 |
0,17 |
0,15 |
12 |
|
|
|
|
|
|
|
|
|
|
|
|
|
7 |
0,10 |
0,05 |
0,07 |
10 |
|
|
|
|
|
|
|
|
|
|
|
|
|
18 |
0,15 |
0,08 |
0,10 |
10 |
|
|
|
|
|
|
|
|
|
|
|
|
|
21 |
0,40 |
0,21 |
0,30 |
12 |
|
|
|
|
|
|
|
|
|
|
|
|
|
24 |
0,60 |
0,36 |
0,38 |
8 |
|
|
|
|
|
|
|
|
|
|
|
|
|
28 |
0,12 |
0,05 |
0,07 |
14 |
|
|
|
|
|
|
|
|
|
|
|
|
|
31 |
0,18 |
0,06 |
0,11 |
10 |
|
|
|
|
|
|
|
|
|
|
|
|
|
36 |
0,35 |
0,25 |
0,20 |
12 |
|
|
|
|
|
|
|
|
|
|
|
|
|
39 |
0,45 |
0,28 |
0,30 |
10 |
|
|
|
|
|
|
|
|
|
|
|
|
|
40 |
0,75 |
0,35 |
0,55 |
14 |
|
|
|
|
|
|
|
|
|
|
|
|
|
Фактический процент выполнения норм в цехе принять равным 120 %.
Содержание и порядок выполнения работы
1.Изучить методику проверки качества действующих
норм.
2.Рассчитать уровень напряженности норм в одном из цехов предприятия (графа 7 таблица 40).
95